


Верхний и нижний ножи для продольной резки: объяснение функций, геометрии и настройки.
Инженерное и закупочное руководство по верхним и нижним ножам для продольной резки, парной резке, точности размеров, устранению неполадок и техническим характеристикам замены деталей по индивидуальному заказу.
Надежность ротационной линии продольной резки зависит от согласованности режущих инструментов. Один нож может иметь превосходную сталь, идеально отполированную кромку и точное отверстие, но при этом не обеспечивать приемлемое качество полос, если он используется в паре с неподходящим компонентом. Края бумаги становятся ворсистыми, пластиковая пленка растягивается, алюминиевая фольга рвется, а на стальной полосе образуются чрезмерные заусенцы. Сразу возникает соблазн купить более острое лезвие. Более полезным ответом будет вопрос, работают ли верхний нож, нижний нож, держатель, оправка и обрабатываемый материал как скоординированная система резки.
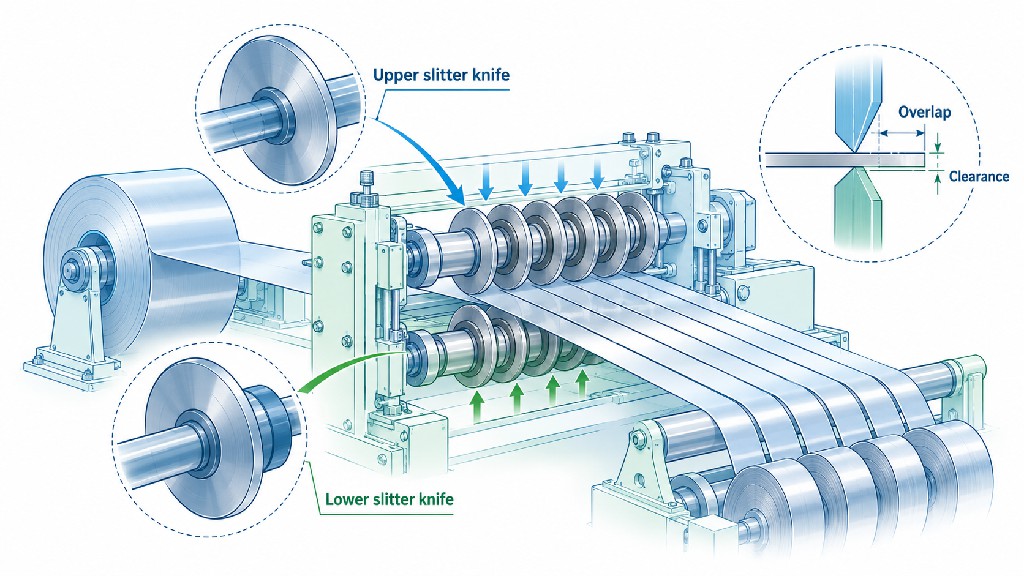
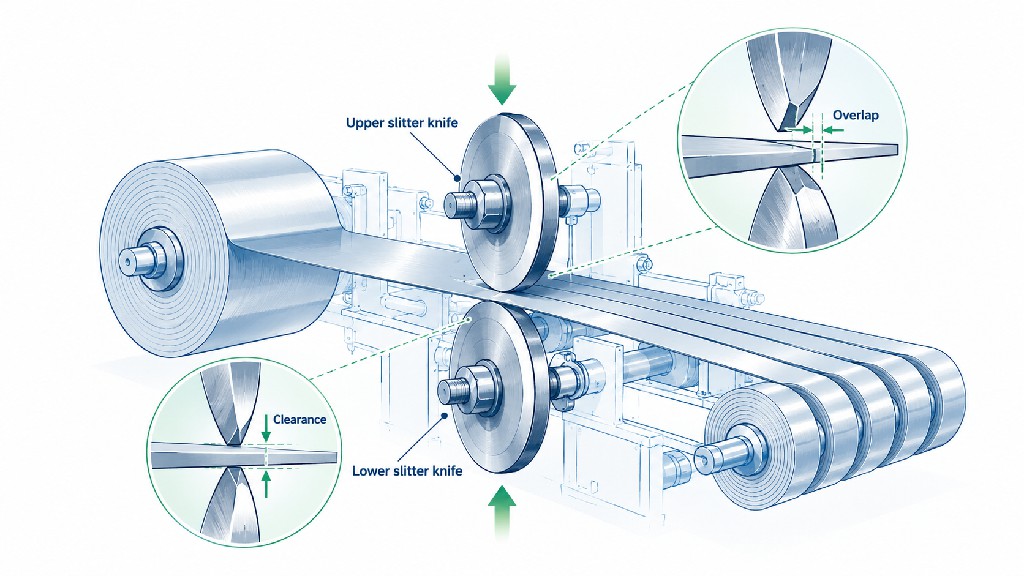
Ножи для верхней и нижней резки Обычно они используются вместе при ротационной резке. Верхний нож создает активную точку резания, взаимодействуя с нижним ножом, кольцом наковальни или рифленым контрножом. Режущая пара ведет себя подобно непрерывно вращающимся ножницам, но фактическая зона контакта определяется профилем лезвий, соотношением сторон, глубиной проникновения или перекрытием, выравниванием валов и движущимся материалом. Нижний нож не является просто пассивной опорой: его положение, состояние кромки, концентричность и жесткость определяют, обеспечивает ли каждый оборот одинаково чистый разрез.
Данное руководство предназначено для предприятий по переработке металла, центров обслуживания металлообрабатывающих предприятий, операторов станков для продольной резки и перемотки, производителей оригинального оборудования, дистрибьюторов запасных частей и инженеров по закупкам. В нем объясняется назначение каждого ножа, как определять его геометрию, почему настройки для переработки полотна не следует копировать на оборудование для рулонной резки металла, и как задавать параметры. набор ножей для продольной резки которые можно постоянно проверять, устанавливать, обслуживать и заказывать повторно. Там, где приводятся числовые значения, в статье различаются опубликованные примеры от производителя, расчеты и требования к приемке, специфичные для конкретного проекта. Ни один угол наклона лезвия, зазор, перекрытие или твердость не подходят для каждой машины.
Компания GUANG CHUAN поставляет прецизионные промышленные ножи для станков и специализированные режущие решения. Покупатели, оценивающие ассортимент продукции, могут ознакомиться с его предложениями. Промышленные верхние и нижние ножи для продольной резки бумаги в бумагоперерабатывающих машинах. и более широкий категория лезвий для круговой продольной резки и перемоткиВ данной статье основное внимание уделяется тому, как верхняя и нижняя части ножа функционируют вместе, а не рассматриваются эти две части как несвязанные расходные материалы.
Быстрый ответ. Верхний нож для продольной резки обычно обеспечивает острую, точно расположенную режущую кромку; нижний нож или опорное кольцо обеспечивают сопряженную режущую кромку и контролируемый контакт. Надежная пара требует совместимой геометрии кромки, соответствующего вращения и направления, подходящего перекрытия и соотношения сторон, контролируемого биения и проверенной настройки для конкретного материала. При выборе пары ориентируйтесь на производительность при вытягивании и резке, а не только на внешний диаметр.
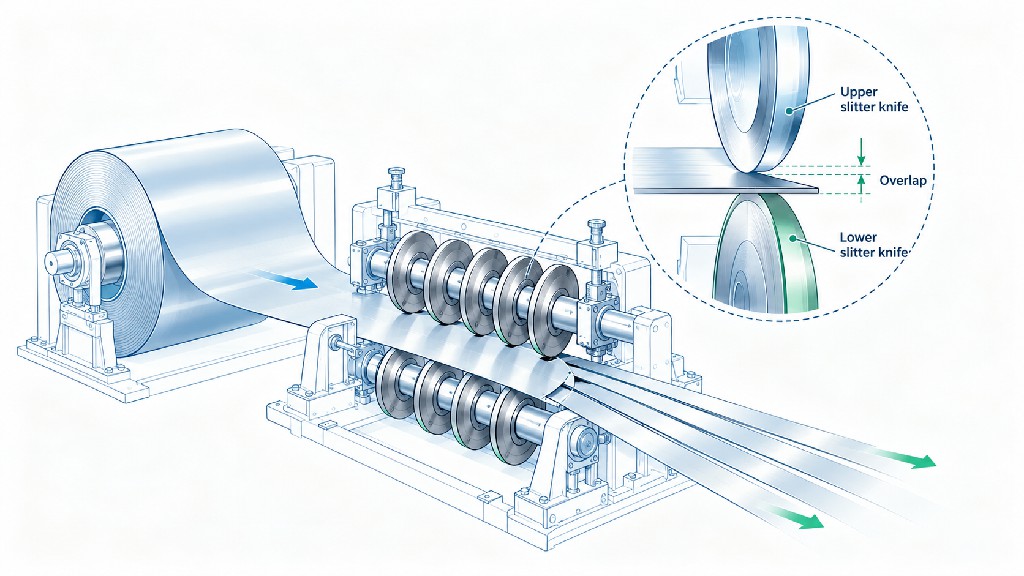
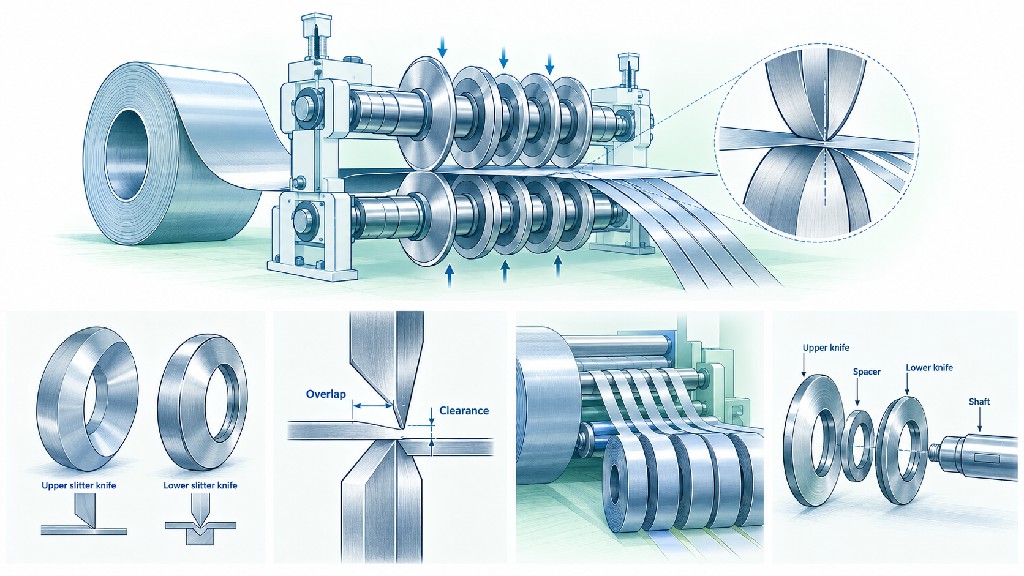
Эта фраза описывает функциональное расположение элементов, а не универсальный каталожный стандарт. Ножи для резки верхней части и ножи верхнего разрезателя Обычно под этим подразумеваются круглые режущие элементы, установленные над потоком материала или на верхнем валу продольно-резательной машины. Ножи для нижней резки и нижние ножи для резки Обычно это означает сопряжение круглых фрез, колец наковальни или режущих элементов с канавками, расположенных под перемычкой или на нижнем валу. На некоторых станках весь ножевой модуль наклонен, перевернут или расположен горизонтально. В таких случаях обозначения «сверху» и «снизу» указывают на принадлежность компонента к определенной категории, а не только на силу тяжести.
В традиционной системе продольной резки два режущих края перемещаются относительно друг друга с контролируемым геометрическим взаимодействием. Поступающий лист или полотно локально деформируется и разделяется в узкой точке резки. Этот процесс отличается от резки лезвием бритвы, при которой очень тонкий нож разрезает материал, и от резки с надрезом или сжатием, при которой лезвие прижимается к валу. Во всех этих процессах могут использоваться круглые инструменты, но они создают разные нагрузки и требуют разных запасных частей.
Специалист по промышленной резке Диенес описывает резку ножницами. Процесс, основанный на перекрывающихся ножах, включает в себя несколько вариантов расположения: два непрерывных вала, непрерывный нижний вал с отдельными верхними держателями и системы с отдельными приводными нижними ножами. Такое разнообразие объясняет, почему по фотографии круглого диска невозможно определить, какой именно компонент нужен покупателю.
| Название каталога | Обычное значение | Что еще нужно проверить |
|---|---|---|
| Нож для верхней резки / нож для верхней резки | Активный круглый нож в верхнем положении или держателе | Ориентация фаски, диаметр, толщина, отверстие, направление монтажа, полезный диаметр переточки. |
| Нижний нож для резки / нижний нож для резки | Сопрягаемый круглый режущий элемент на нижнем валу | Режущая поверхность, канавка или уступ, отверстие, соотношение распорных элементов, биение, конфигурация привода |
| Мужской нож / кухонный нож | Традиционное название некоторых форм верхних частей ножей | Действительно ли производитель использует этот профиль и систему именования? |
| Женский нож / нож-наковальня | Традиционное название некоторых донно-режущих колец | Неважно, имеет ли кольцо канавки, плоскую поверхность, несколько кромок или является отдельным приводным компонентом. |
| набор ножей для продольной резки | Совместимая группа верхних и нижних ножей, а иногда и прокладок. | Включены ли в комплект оба элемента и все необходимые крепежные детали. |
| Лезвие роторного продольно-резательного станка | Общее описание вращающегося режущего инструмента | Независимо от того, предназначен ли он для резки ножницами, лезвием бритвы, надрезом или другим методом резки. |
Названия различаются у разных производителей оборудования и в разных странах. Во избежание споров по поводу неправильного заказа, на чертеже закупки должны быть указаны фактическая режущая поверхность, направление вращения станка, угол поворота, сторона полосы, которую необходимо сохранить, и номер сопрягаемой детали. Нож с правой заточкой может визуально быть похож на нож с левой заточкой, но при этом его фаска будет расположена с неправильной стороны прорези. Отдельные ГУАН ЧУАНЬ объясняет разницу между круглыми лезвиями для продольной резки и ножами для вращающихся режущих станков. Рассматривается более подробно понятие именования в каталоге.
Представьте себе непрерывно движущееся бумажное полотно, поступающее в перемоточную машину для продольной резки. Нижний нож вращается вместе с приводным валом или опорным кольцом. Верхний нож, закрепленный в точно расположенном держателе, входит в контакт с нижним краем в контролируемой точке. Материал приближается к месту соединения; противоположные края создают локальное напряжение; и узкая полоса материала разделяется на две полосы. Обе части должны оставаться правильно выровненными во время движения полотна, вращения валов и прогрева машины.
Это не то же самое, что столкновение двух острых дисков. Режущие поверхности встречаются, проходят или движутся с заданным боковым соотношением в зависимости от типа станка. Правильная резка происходит в предполагаемой зоне контакта или среза. Чрезмерное трение по широкой поверхности может разрушить кромку, даже если это приводит к кратковременному разделению материала. Практическая цель состоит в обеспечении достаточно стабильного зацепления для среза подложки с минимальным количеством ненужного контакта.
Верхний нож обычно обеспечивает заточенную фаску и локализованный режущий наконечник. Он может быть подпружинен, пневматически зацеплен или установлен в неподвижном кольце. Нижний нож часто обеспечивает стабильную опорную кромку или упор. В других конструкциях оба инструмента имеют значимые режущие фаски. Поэтому нельзя с уверенностью предположить, что сменные верхний и нижний ножи будут иметь одинаковый профиль, толщину, материал или термообработку.
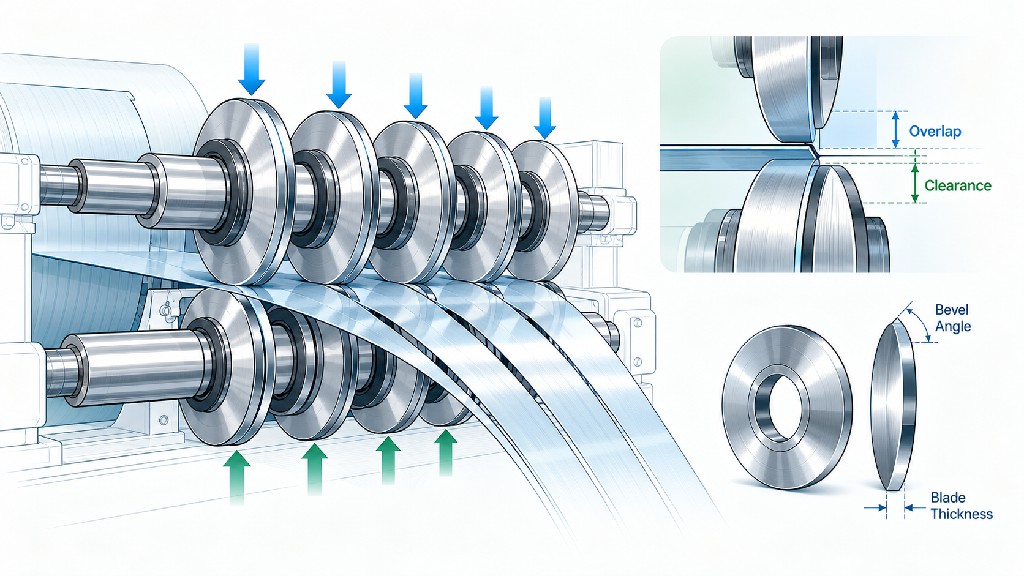
Двухвальная резка: На верхнем и нижнем валах устанавливаются несколько комплектов ножей и точно отшлифованные проставки. Проставки определяют ширину полосы, положение ножей, а иногда и боковые зазоры. Изгиб вала, чистота пакета, усилие зажима и накопление проставок могут влиять на результат. Такая конструкция используется во многих областях производства рулонного металла и высокопрочной полосы.
Отдельные верхние держатели относительно общего нижнего вала: Каждая верхняя лопасть удерживается в регулируемом держателе, а непрерывный нижний вал поддерживает кольца или наковальни. Это распространенная практика в рулонной обработке, включая бумагу, этикетки и пленку. Держатель может позволять отдельную регулировку глубины, угла наклона и боковой нагрузки. Возможна быстрая смена положения, но каждый держатель должен воспроизводить заданную геометрию.
Модульные или отдельно управляемые ножевые блоки: Верхние и/или нижние ножи могут размещаться в отдельных блоках, иногда со своими собственными приводами. Такая компоновка может подойти для рулонов высокой стоимости или при частом изменении ширины. Она позволяет снизить некоторые ограничения, связанные с валом, но требует внимания к согласованию скорости, состоянию подшипников, системам управления и выравниванию модулей.
Выбор станка влияет на технические характеристики ножа. Например, заметки Диенеса В некоторых пневматических держателях верхний нож вращается за счет трения с приводным нижним ножом, и для чувствительных к внешним воздействиям материалов могут быть оправданы решения с приводом от источника питания. Поэтому в коммерческом предложении на инструмент следует указывать не только тип материала и диаметр ножа, но и тип привода верхнего ножа: приводной, свободно вращающийся или контактный.
Верхний нож выполняет сложную задачу: обеспечивает острую, воспроизводимую точку резки, выдерживая при этом фактическое усилие и вращение держателя. Во многих системах для переработки бумаги это вогнутое круглое лезвие с относительно тонкой кромкой; в других системах оно плоское или имеет специальное плечо. Правильная геометрия зависит от того, какая сторона соприкасается с нижним ножом и куда должен перемещаться отделенный материал после резки.
Крутой или массивный скос может улучшить локальную прочность кромки, но может повлиять на деформацию материала. Очень острый скос может резать с низким сопротивлением, но при этом стать подверженным сколам или быстрому износу при чрезмерном боковом усилии. Ни одно из этих наблюдений не позволяет определить универсальный предпочтительный угол скоса. Квалифицированный поставщик ножей должен осмотреть существующую деталь, соответствующий нож, держатель и заготовку, прежде чем предлагать новый профиль.
Вогнутый нож удаляет значительную часть корпуса лезвия из непосредственной зоны резки, оставляя узкую режущую поверхность. Это может уменьшить нежелательное трение, если данная геометрия предназначена для такого применения. Плоский нож имеет другую жесткость и способ крепления и может быть предпочтительнее, если этого требует геометрия держателя или особенности эксплуатации. Узкие лезвия, скошенные кольца и специальные монтажные картриджи могут быть подходящими для специальных режущих станков.
Важное отличие при покупке заключается не в том, насколько изысканно выглядит нож, а в том, занимает ли его эффективная режущая кромка заданную осевую плоскость после зажима лезвия. Изменение глубины углубления, толщины пластины или ширины скоса может сместить эту плоскость, даже если внешний диаметр и отверстие остаются неизменными. Результатом может стать чрезмерная боковая нагрузка, потеря контакта, нестабильная ширина прорези или преждевременный износ нижней кромки.
При симметричной замене операторы иногда могут перевернуть лезвие. В случае асимметричного верхнего ножа переворачивание может привести к неправильному положению режущей поверхности. На чертеже должно быть показано лезвие со стороны оператора, а также направление вращения и предполагаемая контактная поверхность. Это становится крайне важным в случаях, когда в смежных режущих дорожках используются ножи с противоположным направлением вращения, когда обрезки имеют отдельный выходной путь или когда режущая головка установлена с противоположной стороны станка.
При осмотре нового верхнего ножа проверьте ширину заточки, непрерывность фаски, состояние кромки, осевую поверхность, диаметр крепления, плоскостность посадки и наличие установочных отверстий. Уточните, можно ли переточить инструмент и какие размеры изменятся в процессе переточки. Небольшое различие в истории переточек может стать серьезной проблемой при настройке, если несколько держателей используют одну и ту же высоту.
Нижний нож иногда рассматривают как закаленную опору для верхнего ножа. Это описание неполное. Его режущая кромка, осевая поверхность, диаметр, геометрия канавки и точность крепления определяют местоположение и стабильность точки среза. Нижнее кольцо с заметным биением поверхности может периодически давить на верхний нож. Это повторяющееся воздействие может восприниматься оператором как обычное затупление лезвия, тогда как истинная причина — эксцентричное или наклонное положение инструмента.
Плоские нижние кольца, чашеобразные наковальни, ножи с канавками на дне и многоканавочные блоки ножей обеспечивают различные поверхности соприкосновения. Некоторые обеспечивают одну активную кромку; другие — несколько положений кромки. Кольцо с канавками может позволить нескольким верхним ножам взаимодействовать с заданными выступами. Однако шаг и глубина канавок должны соответствовать положению верхнего ножа и желаемой ширине дорожки. Недостаточно просто сказать, что оба компонента изготовлены из одной и той же стали.
Многоканавочный резец для нижней части заготовки может упростить расположение заготовок повторяющейся ширины, но он также вводит дополнительные размерные зависимости. Шаг между канавками, ширина плеча, параллельность боковых поверхностей, зазор между дном канавки и суммарной погрешностью обработки влияют на качество готовых дорожек. При использовании пакетной заготовки сборка также может быть чувствительна к допускам на проставки и попаданию загрязнений между кольцами.
Ассортимент продукции компании GUANG CHUAN включает в себя: верхние и нижние ножевые узлы для продольной резки и примеры продукции, включающие многоканавочные фрезы для обработки дна. В индивидуальном заказе следует указать полный чертеж профиля и определить, какие поверхности являются функциональными, а не только наружный и внутренний диаметры. Этот чертеж помогает избежать дорогостоящей ситуации, когда каждая поставленная деталь проходит простую проверку диаметра, но ни одна из них не работает должным образом на станке.
Больший размер контактной поверхности нижнего лезвия или другое поперечное сечение могут оправдать использование другого материала и твердости по сравнению с верхним лезвием. Выбор должен основываться на характере износа и нагрузке в фактической зоне контакта. Замена поврежденного нижнего кольца без проверки верхнего лезвия может немедленно перенести неисправность на новый компонент. Если на обоих кольцах имеются видимые сколы, переточка одной детали и продолжение работы над другой может сократить срок службы отремонтированного комплекта.
Качественная резка зависит от нескольких независимых геометрических соотношений. Операторы часто обсуждают их под одним термином, например, «настройка ножа», но изменение одного параметра не может автоматически исправить другой. Это различие особенно важно в технической закупке: лезвие может быть изготовлено с высокой точностью, но при этом выйти из строя из-за неправильной геометрии установленного станка.
| Параметр | Простой смысл | Как это обычно контролируется | Обычный результат неправильной ошибки |
|---|---|---|---|
| Глубина перекрытия или взаимодействия | Насколько перекрываются проекционные верхняя и нижняя окружности режущего сечения | Глубина держателя, межосевое расстояние вала, параметры станка. | Пропущенные срезы, пыль, истирание кромок, преждевременный износ |
| Боковой зазор или соотношение сторон | Положение активных поверхностей сдвига по бокам | Прецизионные проставки, перемещение держателя, осевое позиционирование вала. | Заусенцы, заломы по краям, следы от ножа, неоднородный излом |
| Боковая сила | Силовое принуждение к спариванию, резкая хватка на лице в рамках задуманных отношений | Пружинный или пневматический держатель, воротник, регулировка усилия | Чрезмерный износ кромок или потеря стабильного контакта. |
| Угол наклона или срезной угол | Небольшое расчетное угловое соотношение в точке контакта | Ключ для держателя ножа, геометрия крепления, конструкция станка. | Нестабильная точка резания, трение или деформация кромки. |
| Радиальное биение | Насколько смещается режущая окружность внутрь и наружу во время оборота | Обработка ножей, подгонка оправки, подшипники, монтаж. | Прерывистый контакт или переменное перекрытие |
| Осевое биение забоя | Насколько сильно функциональное лицо колеблется вбок при вращении. | Шлифовка торцов, посадка фланцев, выравнивание оправки. | Периодические изменения силы воздействия, царапины, повреждения от ножа. |
| Параллелизм и точность стека | Независимо от того, расположены ли противоположные валы или торцы, сохраняется ли расчетное соотношение. | Выравнивание станка, проставки, зажим и чистая сборка. | Различия между полосами движения, смещение ширины щели. |
Во многих тангенциальных устройствах для продольной резки полотна перекрытие измеряется как расстояние, на которое верхний нож выступает ниже касательной к нижнему ножу. Это геометрическое зацепление двух круглых режущих граней, а не глубина физического проникновения лезвия в тонкую пленку. Например, держатель может иметь геометрическое перекрытие, значительно превышающее толщину пленки, без того, чтобы нож буквально пронзил материал на это расстояние.
Диенес объясняет роль пересечения. для поддержания точки реза и контроля длины контакта полотна с режущей кромкой ножа. В обсуждении приводятся приблизительно следующие данные: 0,030–0,040 дюйма, или 0,76–1,02 ммв качестве справочного материала для многих применений метода резки. нет Это глобальная рекомендация по настройкам. Она отражает особенности конкретного семейства установок для переработки и не должна автоматически переноситься на сверхтонкую фольгу, другую конструкцию держателя или оборудование для продольной резки стальных рулонов.
Подробное объяснение того, почему чрезмерное зацепление может приводить к образованию мусора и почему важна опорная точка от производителя, см. в соответствующем разделе. Руководство Гуан Чуаня по перекрытию режущего ножаНастоящее руководство посвящено взаимодействию между двумя типами ножей как системой покупки и установки.
В линии резки металла горизонтальный зазор часто означает преднамеренный боковой зазор между противоположными режущими кромками. Его требуемое значение зависит от толщины материала, прочности, пластичности, целевого качества кромки, жесткости инструмента и состояния линии. В рамках конкретной процедуры резки металла может использоваться расчет в процентах от толщины, но необходимо определить, требуется ли на чертеже зазор с одной стороны или общий зазор. Неправильное понимание этой разницы может удвоить требуемое значение.
В качестве арифметической иллюстрации, зазор в 0,025 мм на полоске толщиной 0,50 мм составляет 5% от толщины полоски: 0,025 ÷ 0,50 × 100 = 5%. Это не Правильное значение для всех металлических листов толщиной 0,50 мм составляет 5%. Инженер должен проверить это значение, сопоставив его с маркой материала, данными станка и резкой кромки. В бумагорезном станке с контактной нагрузкой может отсутствовать сопоставимый преднамеренный положительный боковой зазор в точке резки. Поэтому копирование формулы для металлической катушки в пневматический держатель ножа для бумаги является категориальной ошибкой.
Угол наклона обеспечивает небольшое угловое сближение между взаимодействующими поверхностями лезвия. Он позволяет сконцентрировать рез в одной полезной точке, а не создавать широкую зону контакта между поверхностями. Правильное направление и угол определяются конструкцией держателя и траекторией движения полотна. DIENES USA описывает В описаниях процесса резки рассматриваются конфигурации с углом поворота в одну четверть, половину и три четверти градуса, при этом половина градуса обычно используется в рассматриваемых областях применения. Эти значения следует понимать как примеры от производителей, а не как инструкции для каждого станка для резки.
Боковое давление или боковая нагрузка — это сила, которая поддерживает контакт в том месте, где это необходимо держателю. Избыточная сила может ускорить износ лезвия, а недостаточный контакт может привести к смещению точки резания. Манометр может не измерять силу непосредственно на кромке, поскольку на результат влияют площадь поршня, пружины, трение, износ и геометрия рычагов. Используйте метод проверки силы, указанный производителем. Увеличение давления регулятора для устранения ослабления держателя или повреждения подшипника не заменяет ремонт станка.
Марка материала имеет значение, но это значение определяется уже после выбора метода резки и размеров. Самый дорогой сплав не компенсирует неточность стержня или неподходящий угол заточки. Сменное верхнее лезвие может быстро изнашиваться при соприкосновении с гораздо более твердым нижним кольцом; нижнее кольцо может отколоться, если верхний нож нанесет концентрированный удар по неправильной кромке. Поэтому подбор основан на взаимодополняющем поведении, а не обязательно на использовании одинаковой стали для обоих инструментов.
Среди материалов, используемых в промышленной резке, можно выделить инструментальные стали холодного формования типа AISI D2, быстрорежущие стали M2, кобальтсодержащие стали M42 и некоторые марки карбида вольфрама. Оптимальный выбор зависит от степени абразивного износа, контактного давления, загрязнения подложки, риска удара, желаемого интервала переточки и умения бригады безопасно обращаться с режущей кромкой. Сертификация материала и проверка твердости готового изделия полезны, но ни то, ни другое не гарантирует, что инструмент обеспечит заданное количество производственных часов.
| Материальное семейство | Причины, по которым покупатель может это рассмотреть. | Важные ограничения | Доказательства для запроса |
|---|---|---|---|
| Инструментальная сталь типа D2 / SKD11 | Устоявшийся промышленный вариант с хорошей износостойкостью и отработанной технологией шлифовки. | Риск сколов по кромке при неправильной центровке; не застрахован от коррозии. | Сертифицированный материал, термообработка, окончательная твердость, микроструктура (при необходимости). |
| Быстрорежущая сталь М2 | Сбалансированный выбор в тех случаях, когда длительная абразивная нагрузка или стабильность кромки оправдывают более высокую стоимость материала. | Дороже обычной инструментальной стали; неправильная установка всё равно приводит к повреждениям. | Подтверждение марки стали, условия термообработки, обработка кромок и сравнительные испытания. |
| Быстрорежущая сталь М42 с кобальтом | Подходит для отдельных областей применения, требующих высокой износостойкости или работы при повышенных температурах. | Высокая стоимость; одна лишь более высокая твердость не гарантирует лучшей прочности или экономичности. | Результаты испытаний в сравнении с M2, полный план контроля качества и перешлифовки. |
| Цементированный карбид вольфрама | Обладает потенциально высокой износостойкостью для контролируемых, высокообъемных или абразивных работ. | Хрупкость кромок и чувствительность к ударам; выбор марки и связующего вещества имеет решающее значение. | Точная марка твердосплава, данные о прочности/износостойкости, подготовка кромки, обработка и процедура шлифовки. |
Для определения значений твердости необходим контекст. Значения HRC полезны для стали с соответствующей степенью закалки, в то время как многие поставщики твердых сплавов используют шкалы HRA или Виккерса. Эти числа не являются взаимозаменяемыми в качестве простых ранжирований. При необходимости контроля твердости, ISO 6508-1:2023 Предоставляет признанный эталонный метод определения твердости по Роквеллу металлических материалов. Покупателю все еще необходимо определить фактическое место проведения испытаний, количество испытаний, допустимый диапазон и то, позволяет ли геометрия готового ножа провести достоверное измерение.
Последовательность термообработки инструмента также влияет на стабильность размеров. В специализированном производстве могут использоваться вакуумная обработка, контролируемый отпуск и, при необходимости, криогенные этапы, но маркетинговые описания этих процессов не являются доказательством универсального улучшения срока службы. Спросите поставщика, какое свойство призвана улучшить предлагаемая обработка и как будет проверен результат. Если высококачественная обработка увеличивает интервал между заточками, но также повышает вероятность сколов кромки, то итоговая стоимость может оказаться выше.
Существующий ГУАН ЧУАНЬ: сравнение ножей для продольной резки из стали D2, быстрорежущей стали M2/M42 и карбида вольфрама. В данном разделе более подробно обсуждаются компромиссы в выборе материалов. Для парного комплекта попросите поставщика рекомендовать и задокументировать материалы для верхней и нижней частей вместе. Разумная замена материала верхней части может оказаться неудачной, если нижнее кольцо останется поврежденным или несовместимым с новой контактной нагрузкой.
Два круглых ножа могут иметь одинаковый внешний диаметр и при этом быть совершенно несовместимыми. Центральный канал, фактическая толщина лезвия, эффективное положение режущей кромки, профиль в виде вогнутости или канавки и монтажная поверхность определяют способ посадки каждого компонента. Шпоночный канал не взаимозаменяем с гладким каналом, если исходный вал требует надежного положения вращения. Номинальное измерение толщины, проведенное в самой толстой части корпуса, может неточно описывать режущую поверхность.
Качественный чертеж для замены начинается с общей системы координат. Определите монтажное отверстие или ось шпинделя, посадочную поверхность и функциональную режущую кромку. Затем установите допуски для поверхностей, влияющих на производительность. Обобщенное утверждение, такое как «высокая точность», затрудняет проверку поступающих товаров, диагностику несоответствий или разрешение коммерческих претензий. Допуски должны соответствовать фактическим потребностям станка; излишне жесткие требования к нефункциональным поверхностям повышают цену без улучшения качества резки.
| Рисунок | Почему это важно | Рекомендуемый способ указания этого |
|---|---|---|
| Наружный диаметр (OD) | Влияет на окружное положение, перекрытие и доступный запас переработанного материала. | Номинальный диаметр, допуск, минимально допустимый диаметр шлифовки. |
| Диаметр отверстия / внутренний диаметр (ID) | Обеспечивает концентрическое положение на валу или держателе. | Номинальная посадка, допуск, детали сопряжения вала, базовая точка отсчета. |
| Толщина корпуса и положение кромки | Определяет осевое зацепление и геометрию щелевой полосы. | Толщина в указанных точках, функциональная поверхность резания, осевые смещения. |
| Геометрия скошенного, вогнутого или кромочного сечения | Определяет площадь контакта и направление сдвига. | Чертеж разреза с указанием углов, радиусов, ширины участка, направления и ориентации. |
| Профиль канавки или плечо | Регулирует взаимодействие «верхнего ножа» при спаривании | Ширина канавки, глубина, шаг, допуск, расположение кромки и последовательность канавок. |
| Радиальное и осевое биение | Предотвращает циклические изменения в зацеплении ножа. | Максимальное показание индикатора, базовая точка измерения, контрольное приспособление |
| Плоскостность и параллельность граней | Улучшает точность установки и укладки мебели. | Какие функциональные грани, метод контроля и максимально допустимое отклонение. |
| Материал и состояние готового изделия | Контролирует износ, стабильность кромки и поведение при повторной заточке. | Марка, обработка, заданная шкала твердости/испытаний и прослеживаемость. |
| Шпоночный паз и элементы крепления | Обеспечивает правильное расположение и сборку. | Размер, угловое расположение, схема расположения отверстий, фаски и ограничения по заусенцам. |
| Границы разметки и переточки | Обеспечивает идентификацию соответствующих компонентов. | Номер детали, номер комплекта, стрелка, группа диаметров и редакция. |
Опубликованный Гуан Чуань Технические характеристики ножей для резки сверху и снизу указывается настраиваемый диапазон внешнего диаметра 50–500 мма 58–62 HRC диапазон твердости для заявленной конфигурации стального инструмента, а также примеры Плоскостность/параллельность 0,003 мм и биение 0,005 мм. Это опубликованные поставщиком данные о продукцииЭто не общеотраслевые требования и не общие гарантии для каждого размера, материала или детали, изготовленной на заказ. Покупателям следует запросить ценовое предложение, составленное с учетом чертежей, указать точную дату проверки и подтвердить, какие значения относятся к предлагаемым готовым верхним и нижним ножам.
Например, целевое значение радиального биения в 0,005 мм мало что значит, если поставщик и покупатель не договорятся о том, относится ли оно к свободному компоненту, ножу, установленному на эталонной оправке, или к фактически собранной машине. Идеально заточенный нож, установленный на загрязненном фланце, может показать гораздо большее биение в собранном виде. И наоборот, целое кольцо может адекватно работать в данном применении, даже если очень точный каталожный показатель не требуется. Контроль качества, соответствующего назначению, более полезен, чем числовая точность в качестве рекламного слогана.
При многополосной резке окончательная ширина прорези определяется не только диаметром лезвия. Расстояние между лезвиями зависит от прокладок, шайб, зажимных поверхностей, расположения вала и эффективного положения каждой режущей кромки. Если в линии используется много колец, небольшие отклонения толщины могут накапливаться по всей длине вала. Эти накопленные ошибки могут проявляться в виде слишком узкой одной полосы и слишком широкой другой. Техник может заподозрить неисправность ножей, даже если виной тому прокладки или зажимное устройство.
Поддерживайте чистоту сопрягаемых поверхностей, отличайте прецизионные прокладки от обычных шайб и измеряйте собранный комплект по чертежу. Избегайте смешивания комплектов с разной историей переточки, если только станок не имеет независимой регулировки, достаточной для компенсации. Хороший поставщик должен помочь определить, какие прокладки, втулки, резиновые уплотнительные кольца или другие компоненты необходимы для полного комплекта для переоборудования или замены.
Правильная последовательность настройки зависит от оригинального руководства по эксплуатации оборудования. Приведенная ниже процедура представляет собой схему ввода в эксплуатацию и не заменяет инструкции производителя по технике безопасности, моменту затяжки, фиксации, давлению или выравниванию. Ножи остаются острыми даже в неподвижном состоянии. Работать с инструментом должны только уполномоченные лица, а линия должна быть изолирована и защищена в соответствии с процедурой блокировки/маркировки, действующей на объекте, прежде чем подвергаться воздействию опасных движений.
1. Определите точную систему ножей и запишите исходные данные. Перед разборкой запишите модель станка, тип держателя, номера верхней и нижней деталей, габариты, ориентацию лезвия, текущий диаметр, обрабатываемый материал, номинальную ширину щели и дефект, послуживший причиной ремонта. Сфотографируйте исходное положение при монтаже и промаркируйте все компоненты. Если существующая линия по-прежнему производит приемлемый материал, проверенные настройки послужат полезным справочным материалом.
2. Осмотрите оба ножа, а не заменяйте один из них вслепую. Обратите внимание на сколы, закругленные режущие кромки, аномальные полосы износа, царапины, скопления клея, трещины в твердосплавных деталях и повреждения вокруг канала ствола. Столкновение острого верхнего лезвия с эксцентричным или зазубренным нижним ножом может немедленно воспроизвести первоначальную проблему. Убедитесь, что совпадающие поверхности и характер износа соответствуют конструкции.
3. Осмотрите механическую опору. Очистите и осмотрите вал, фланец, подшипники, монтажные поверхности, направляющие держателя, зажимные кольца и опорные поверхности. Убедитесь в отсутствии чрезмерного люфта в держателе и в том, что вал вращается без неожиданных радиальных или осевых перемещений. Если сама машина нестабильна, замена ножа может временно улучшить внешний вид, не устраняя при этом основную причину проблемы.
4. Соберите в правильной руке и последовательности. Установите ножи, прокладки и необходимые кольца в соответствии с чертежом. Убедитесь, что функциональная кромка находится на своем месте. Во время сборки защитите режущие кромки от контакта с твердыми инструментами, расположенными рядом конструкциями станка и соседними лезвиями. Применяйте указанные методы затяжки крепежных элементов и зажима вала; не придумывайте собственные значения крутящего момента.
5. Перед началом производства проверьте установленную геометрию. Измерьте соответствующий внешний диаметр, положение контактной поверхности, биение и состояние посадки с помощью соответствующих калиброванных инструментов. Убедитесь, что каждый верхний нож выровнен с заданным нижним краем. Предварительно установленный держатель или индикатор ЧПУ следует рассматривать как вспомогательное средство позиционирования, если его фактическая геометрия резки не была независимо подтверждена.
6. Определите начальное перекрытие и боковое соотношение, утвержденные производителем оборудования. Введите проверенную рецептуру для фактической комбинации подложки и оснастки. Если утвержденной рецептуры нет, запланируйте контролируемое испытание с участием инженеров-технологов и поставщика оборудования. Не увеличивайте перекрытие или боковое усилие только потому, что первый образец выглядит неполным; проверьте, не вызвана ли проблема неправильной намоткой, повреждением сопрягаемых поверхностей, вибрацией материала или смещением.
7. Проведите осторожное испытание на низкой скорости. После того, как станок будет готов к работе в соответствии с установленными правилами техники безопасности, обработайте репрезентативный материал на утвержденной пониженной скорости. Проверьте качество резки, поведение при намотке, ширину полос, а также уровень шума и вибрации. Проверьте обе стороны отделившегося полотна или полосы. Чистый край на одной полосе не является доказательством правильной работы всех пар ножей.
8. Перейдите в производственный цех и проверьте стабильность. Зафиксируйте результаты при утвержденной скорости производства и, при необходимости, после того, как оборудование достигнет рабочей температуры. Протестируйте наихудший из возможных диапазонов ширины и натяжения рулона или полотна. Наилучшей считается та настройка, которая остается стабильной, а не просто та, которая обеспечивает хорошую десятисекундную демонстрацию.
9. Создайте запись о контролируемой настройке. Сохраните окончательные номера инструментов, номера комплектов, измеренные размеры, настройки держателя, результаты проверки кромки, скорость линии, характеристики обрабатываемого материала и дату. Предоставьте эту запись как обслуживающему персоналу, так и сотрудникам отдела закупок. Повторяемость — это реальная коммерческая ценность хорошей системы верхнего/нижнего ножа.
Для отдельного анализа взаимодействия зазоров, перекрытий и боковых нагрузок в гибких полотнах используйте... Инструкция по настройке оборудования GUANG CHUAN для бумаги, пленки и фольги.Данная статья является дополнительным справочным материалом, а не разрешением применять одну универсальную настройку ко всем компьютерам.
Устройство для продольной резки и перемотки бумаги, линия по переработке пластиковой пленки, линия по производству аккумуляторной фольги и устройство для продольной резки тяжелых металлов в сервисных центрах не являются механически идентичными. Во всех них могут использоваться парные вращающиеся режущие элементы, но основные причины их поломок различаются. Деформационное поведение материала и жесткость машины влияют на геометрию ножа так же сильно, как и номинальная толщина.
При производстве бумаги приоритетными задачами обычно являются чистота волокон, низкое пылеобразование, стабильность размеров и равномерная намотка. Бумага с низкой плотностью может вибрировать или рваться, если натяжение полотна недостаточное. Для более плотного картона может потребоваться другой профиль лезвия и более надежный привод. Клеи, наполнители, минеральные покрытия и содержание переработанного волокна могут изменять абразивный износ и загрязнение лезвия. Верхнее лезвие, которое кажется затупившимся через короткое время, на самом деле может иметь скопившийся слой покрытия или подвергаться чрезмерному контакту с нижним кольцом.
В связи с этим проверьте траекторию движения полотна, натяжение, геометрию держателя, перекрытие и состояние нижней наковальни. Проводите отбор проб ворса и пыли с кромок при постоянной скорости производства, а не выбирайте настройки, основываясь исключительно на визуальном впечатлении оператора. Рекомендации по ножу должны указывать фактический сорт бумаги, покрытие, плотность, толщину и требуемую чистоту.
Тонкие гибкие пленки могут растягиваться вместо чистого среза, если точка разреза нестабильна. На упругость влияют такие факторы, как температура, натяжение полотна, липкость клея и структура слоев. Хрупкое покрытие может треснуть, даже если базовая пленка остается целой. Для этикеточной бумаги может потребоваться контролируемое разделение без неприемлемого повреждения подложки. Для ламинированных полотен важно понимать, предполагается ли разделение всех слоев или следует разрезать только отдельные слои.
В таких случаях часто выигрывает тщательно отрегулированное верхнее лезвие и устойчивая нижняя опора, но точная форма и соотношение сторон зависят от конкретного держателя. Чрезмерное перекрытие может увеличить контакт с корпусом лезвия; недостаточное зацепление может привести к отрыву полотна и прерывистым разрезам. Попросите поставщика оценить типичный производственный материал, включая наиболее труднообрабатываемые покрытия или комбинации клея.
Резка фольги требует высокой чувствительности к мельчайшим дефектам кромок. Микрозаусенцы, заломы, образование частиц, волнистость и повреждения при транспортировке могут быть неприемлемы в последующих операциях. На процесс влияют температура фольги, ее толщина, качество поверхности и натяжение нити. Контроль кромок и точность размеров часто важнее, чем визуально впечатляющая «острота». Станок может потребовать жесткого контроля биения и соответствующей тонкой подготовки кромок, но необходимые допуски должны быть продемонстрированы в соответствии с заданным пределом приемки.
Не следует предполагать, что набор ножей, используемый на бумагоперемоточной машине, подойдет для линии прецизионной фольги. Даже если в каталоге указаны схожие внешние диаметры, профиль резки, жесткость держателя, конструкция привода и критерии контроля могут отличаться. Программа квалификации на основе образцов обычно более надежна, чем выбор твердосплавного или быстрорежущего материала исключительно по таблице материалов.
Резка металлических рулонов создает гораздо более высокие деформационные нагрузки, чем многие операции с гибкими полотнами. Боковой зазор ножа, прогиб вала, прочностные характеристики полосы, опора съемного кольца, конструкция упаковки и форма рулона являются основными входными параметрами. На кромке разреза могут наблюдаться загиб, полированная зона, зона излома и заусенец. Операторы часто осматривают эти зоны, чтобы понять процесс резки, вместо того чтобы пытаться полностью устранить все дефекты.
Технические обсуждения процесса формирования кромки при резке металла Определите толщину материала и прочностные характеристики, состояние оборудования и горизонтальный зазор как влияющие факторы. Это не превращает патент в заводскую таблицу настроек. Это иллюстрирует, почему число, подходящее для низкопрочной стали, может быть непригодно для более прочной или иначе закаленной полосы аналогичной толщины. Для существующей проблемы качества, Статья Гуан Чуаня о снижении образования заусенцев при резке металлических рулонов. предлагает более целенаправленный подход к устранению неполадок.
| Приложение | Основная проблема, связанная с качеством кромок. | Проверка настройки ключей | Информация, необходимая поставщику |
|---|---|---|---|
| Немелованная бумага | Волокна, пыль, неровная намотка | Контакт верхней/нижней части, наклон держателя, натяжение, затупление | Класс, плотность, диаметр, ширина полотна, скорость |
| Мелованная бумага / этикетки | Налипание клея или покрытия, рваные края. | Загрязнение кромки, обработка наковальни, траектория движения полотна, профиль лезвия. | Покрытие, клей, облицовка, чистота целевых кромок |
| Пластиковая пленка / ламинаты | Растяжение, складывание, повреждение слоев | Минимальное эффективное перекрытие, натяжение, скорость, геометрия ножа. | Тип полимера, толщина пленки, структура слоя. |
| Алюминиевая/медная фольга | Микрозаусенцы, мелкие частицы, заломы по краям | Биение, стабильность режущей кромки, закалка материала. | Толщина, закалка, критерии дефектов, метод увеличения |
| Металлическая катушка / полоса | Заусенцы, прогиб, волнистость кромки, смещение размеров | Боковой зазор, пакет деталей, отклонение вала, состояние ножа. | Марка, толщина, прочность, ширина, предел заусенцев |
Это инженерные приоритеты, а не универсальные значения параметров. В пределах одной строки изменение покрытия, твердости, закалки или конструкции линии может существенно изменить рекомендуемые параметры ножа. Наиболее полезным техническим запросом является описание проблемы эксплуатации и целевого показателя приемлемости, а не просто название материала.
Причиной дефектов при резке часто считают ту деталь, которая была заменена последней. Более эффективный процесс поиска неисправностей позволяет связать визуальный дефект с измеримым механическим состоянием. Сначала классифицируйте дефект, затем поочередно выявляйте одну вероятную причину. Не следует одновременно увеличивать давление, усиливать перекрытие, заменять верхний нож и изменять натяжение полотна: если результат улучшится, никто не сможет определить, какое именно действие стало причиной.
| Симптом | Возможная причина – пара ножей. | Другие причины для исключения | Первая контролируемая проверка |
|---|---|---|---|
| Неровный или пушистый край бумаги | Изношенный верхний край; чрезмерное перекрытие; неправильный наклон | Колебание полотна, накопление покрытия, натяжение при намотке | Проверьте скос и нижний контакт; сравните проверенные настройки держателя. |
| Непрерывные необрезанные участки | Слишком слабое и стабильное зацепление; скол на кромке. | Выход за пределы опоры, движение держателя, вариации сетки | Проверьте биение и зацепление при установке по всей окружности вращения. |
| Стойкий заусенец на металлической полосе | Недостаточный боковой зазор; закругленный край. | Прочность материала, прогиб вала, состояние съемника | Изучите края щели и записанный рецепт зазора. |
| царапины или потертости по краям | Чрезмерное трение верхней или нижней части лица | Геометрия траектории, обломки, контакт при транспортировке | Осмотрите следы износа и проверьте наличие непреднамеренного контакта лезвия с корпусом. |
| Очень короткий срок службы верхнего ножа. | Избыточное боковое усилие; повреждение нижней наковальни | Ненадежный держатель, неправильная марка, неправильный угол наклона | Измерьте метод боковой нагрузки и биение нижней поверхности. |
| Повторяющаяся вибрация или дребезжание | Неточность концентричности или осевое колебание | Подшипники, приводы, опоры вала | Измерьте биение установленных рабочих поверхностей. |
| Различная ширина щели между полосами движения. | Неправильно расположенные режущие кромки или несоответствующие проставки | Отслеживание веб-сайта, тепловое расширение, зажим | Проверьте полные габариты колонны и схему движения по полосам. |
| Волнообразный или полосовой изгиб кромки | Неправильная геометрия режущей кромки или неравномерная загрузка ножа. | Форма входящей катушки, натяжение, остаточные напряжения материала. | Проверьте асимметрию кромок и соосность станка. |
Производители систем для продольной резки неизменно делают упор на геометрию разреза, а не только на остроту лезвия. Например, Система DIENES определяет положение точки разреза, угол наклона, перекрытие и биение по размерам. как основные факторы, влияющие на качество среза. Это полезная диагностическая схема, поскольку она отделяет поверхность резания от элементов станка, которые ею управляют.
Перед заменой материалов проверьте повторяемость результатов. Дефект, возникающий один раз за оборот, указывает на вращающиеся геометрические или поверхностные дефекты. Дефект, возникающий только на полной скорости производства, может быть связан с динамической жесткостью, вибрацией, синхронизацией привода или натяжением. Дефект, появляющийся через несколько часов, может указывать на износ, перепады температуры, скопление клея или постепенное ослабление. Фиксация момента появления проблемы может значительно сократить процесс поиска и устранения неисправностей по сравнению с приобретением лезвий экзотического класса.
Проведите исследование значимого образца. Для широкого полотна необходимо включить в осмотр кромки и внутренние полосы. Для металлической рулонной заготовки следует проверять полосы с разных сторон по ширине и, при необходимости, с начала, середины и конца полотна. Используйте фактический метод заказчика для измерения высоты заусенцев, частиц, точности размеров или шероховатости кромок. Увеличенное изображение без указания масштаба полезно для обсуждения, но является слабым доказательством формальной приемки.
Регулярный осмотр экономичнее, чем ожидание катастрофической поломки ножа. Закругленная кромка может постепенно увеличивать количество пыли или заусенцев. Скол кромки может немедленно повредить материал или сопряженный нож. Поэтому порог технического обслуживания должен основываться на допустимом пределе качества продукции и контролируемом состоянии инструмента, а не на фиксированном количестве дней, указанном в каталоге.
Переточка удаляет материал и изменяет геометрию лезвия. На верхнем ноже уменьшение внешнего диаметра может изменить доступное перекрытие с держателем. На нижнем ноже переточка может изменить положение кромки, эффективный диаметр или ширину контактной площадки. Если многоканавочное кольцо переточено неправильно, шаг канавок может остаться неизменным, в то время как профиль его активных плеч станет непригодным для верхних ножей.
Комплект должен иметь документально подтвержденный минимальный рабочий диаметр и утвержденный профиль кромки. После шлифовки поставщик должен убедиться, что требуемая площадь контакта, фаска, диаметр отверстия и биение остаются в пределах спецификации. Ножи с разными внешними диаметрами иногда могут работать в независимо регулируемых положениях, но смешанные размеры в одном и том же положении могут привести к неравномерному зацеплению. Цветовая кодировка, идентификация комплекта или индивидуальные листы проверки помогают предотвратить случайное смешивание.
Диенес обсуждает необходимость корректировки глубины после повторной заточки.Поскольку внешний диаметр изменяется по мере удаления материала, это является практической причиной для указания как исходного размера, так и конечного размера отбракованного материала. Руководство ГУАН ЧУАНЯ по определению необходимости заточки или замены ножей для круглой продольной резки. более подробно рассматривает это решение о техническом обслуживании.
Предотвращайте загрязнение и повреждения при хранении. Защищайте режущие кромки по отдельности, избегайте складывания лезвий без защиты друг от друга и маркируйте ориентацию деталей. Стальные лезвия могут нуждаться в соответствующей защите от коррозии; твердосплавные кромки нуждаются в защите от ударов. Осматривайте инструменты после транспортировки и перед установкой. Небольшая зазубрина, полученная из-за небрежного обращения, может стать очевидным «заводским дефектом», обнаруженным при первой производственной партии.
Покупатель может сэкономить деньги, заказав только верхние лезвия с видимыми повреждениями. Иногда это именно тот выбор, который необходим. Однако новый верхний нож может быстро изнашиваться, соприкасаясь с изношенным нижним кольцом, а несовместимая замена может сместить точку среза. Заказ комплекта становится привлекательным, когда старые компоненты невозможно отследить, нижний нож поврежден, изменился профиль OEM-производителя или предприятие хочет стандартизировать несколько станков.
Закупка комплекта также улучшает коммуникацию. Вместо того чтобы два поставщика спорили о том, чей именно нож правильный, один технический пакет может определять соотношение заточки и метод контроля. В заказе на закупку могут быть указаны верхняя часть, нижняя часть, дополнительные проставки, функциональные чертежи, маркировка комплекта, записи измерений и ожидаемый результат качества по согласованным производственным испытаниям.
Это не означает, что все верхние и нижние компоненты следует всегда заменять одновременно. Коммерческая цель — минимизация подтвержденной стоимости на единицу произведенной продукции. Если нижние ножи сохраняют свои размеры после нескольких заточек верхних ножей, их сохранение может быть целесообразным. И наоборот, если старая нижняя наковальня приводит к преждевременному износу верхнего ножа, замена нижнего компонента может снизить общую стоимость, даже если новое нижнее кольцо выглядит дорогим.
Рассмотрим следующее. гипотетическая иллюстрацияЭто утверждение не относится к продукции GUANG CHUAN или к каким-либо измеренным линиям продольной резки. Завод сравнивает два варианта технического обслуживания при одинаковом пороговом значении качества кромки. Расчетная стоимость простоя предполагает одинаковую продолжительность плановых работ для обоих вариантов. Значения приведены только для того, чтобы показать, как покупатели могут обосновать свое решение.
| Иллюстративный элемент затрат | Вариант А: базовая замена | Вариант B: премиальный парный набор |
|---|---|---|
| Приобретение инструментов, отнесенное к данному интервалу технического обслуживания. | 120 долларов | 230 долларов |
| Расходы на проверку/перешлифовку | 25 долларов | 35 долларов |
| затраты на простой при переналадке | 75 долларов | 75 долларов |
| брак и потери качества кромок при настройке | 20 долларов | 20 долларов |
| Совокупные затраты, относящиеся к данной категории | 240 долларов | 360 долларов |
| Приемлемые часы работы до следующего обслуживания | 60 ч | 100 ч |
| Присваиваемые затраты за принятый час | 4,00 долл./час | 3,60 долл./час |
Вариант B обходится дороже в приобретении, но в данном предполагаемом сценарии он дешевле в пересчете на час работы. Изменение времени простоя, брака или интервала обслуживания может привести к обратной ситуации. Если формат линии уже меняется каждую смену, увеличенный срок службы ножей может принести мало пользы. На высокоскоростной линии непрерывного действия, где смена инструмента приводит к потере часов производства, увеличение интервала обслуживания может оправдать значительную надбавку.
Для проведения настоящего тендера используйте стандартную формулу: Стоимость за единицу принятой продукции = (затраты на инструмент + переточка + трудозатраты на переналадку + потери от простоя производства + потери качества) ÷ количество принятых метров, тонн или часов произведенной продукцииЗнаменатель должен быть одинаковым для всех вариантов. Ведите отдельный учет случайных столкновений инструментов, которые не следует путать с нормальным сроком службы. Такая структура побуждает поставщиков объяснять, как их предложение по профилю ножа, материалу и допускам создает измеримую коммерческую ценность.
Эффективный запрос на коммерческое предложение помогает производителю разработать и оценить подходящую замену без длинной череды спекулятивных электронных писем. Фотография может демонстрировать семейство ножей, но она редко предоставляет полную информацию о допусках на отверстия, сведения о режущей руке или критерии проверки. Физический образец помогает в обратном проектировании, но он может быть изношен и не соответствовать исходной геометрии. Чертежи, детали и эксплуатационные данные лучше всего работают вместе.
Хороший запрос предложений (RFQ) включает следующую информацию:
Покупателю не нужны идеальные инженерные чертежи до первого запроса. Допустимо предоставить фотографии и имеющиеся размеры, а также уточнить, что еще необходимо. Важно открыто указывать на неизвестные параметры, а не молчаливо переводить предположения в допуски. Компетентный поставщик должен отличать информацию из каталога от обязательств, взятых на себя по индивидуальным чертежам, и должен отмечать несовместимые комбинации до окончательного оформления заказа.
Компания GUANG CHUAN подробно описывает масштабы своего производства, изготовление лезвий на заказ, возможности шлифовки и термообработки на своих изделиях. страница с информацией о компанииЗатем покупатели могут отправить свои чертежи, информацию о материалах и требования к проекту через эту систему. Страница контактов и запроса ценПредложение обоих вариантов ножей в одном запросе особенно полезно в случаях, когда станок имеет необычную геометрию канавок или не имеет документированной истории замены.
В коммерческом предложении поставщика и протоколе проверки должна быть указана одна и та же редакция чертежа. При входном контроле качества сначала необходимо проверить идентичность: правильность номеров деталей, номеров комплектов, количества, материала, ориентации и защитной упаковки. Затем следует проверить функциональные размеры и поверхности. Наконец, если это требуется по контракту, необходимо проверить работоспособность оснастки на станке, используя репрезентативный производственный материал. Это отдельные этапы приемки; прохождение одного этапа не означает автоматического прохождения всех трех.
При контроле размеров точное крепление и опорная поверхность имеют значение. Отчет, в котором указано «биение 0,005 мм» без указания базовой поверхности или измерительного устройства, трудно воспроизвести. Та же проблема касается параллельности, угла сечения кромки и качества поверхности. Поставщики и покупатели могут использовать устоявшуюся метрологическую терминологию, чтобы избежать неоднозначных чертежей. Если указан параметр текстуры поверхности, например, ISO 21920-2 Определяет стандартизированный словарь параметров текстуры поверхности профиля. Такие стандарты помогают определить параметры измерений; они не предписывают один универсальный вариант обработки кромки листореза.
В ходе приемочных испытаний необходимо задокументировать тип подложки, ширину полотна или полосы, толщину, настройку держателя, скорость линии и количество полос. Проверьте качество кромки, используя предварительно согласованный образец или метод измерения. Убедитесь, что результат остается стабильным в заданном рабочем диапазоне. Сфотографируйте дефекты с указанием масштаба, обозначьте место отбора образца и сохраните результаты измерений в протоколе испытаний. Если испытание не удалось, задокументируйте, в чем заключается очевидная причина: в ноже, прокладке, настройке станка или поступающем материале, а не возлагайте вину только на основании заказа на закупку.
| Уровень приемлемости | Что оценивается | Типичные документальные свидетельства | Обязанность согласовать все заранее. |
|---|---|---|---|
| Документация | Корректировка чертежа, обозначение детали, обозначение материала. | Утвержденный чертеж, упаковочный лист, сертификат на материалы. | Покупатель и поставщик |
| Геометрия компонентов | Наружный диаметр, внутренний диаметр, толщина, профиль кромки, требования к торцу/биению | Протокол проверки размеров с указанием даты | Поставщик, с согласованными базовыми параметрами измерений. |
| Состояние инструмента | Сколы, повреждения поверхности, отделка, маркировка и консервация | Визуальный или увеличенный осмотр, фотографии с подписями. | Поставщик и входной контроль качества |
| Сборка подходит | Посадка, ручная работа, стопка проставок, установленное биение, правильное зацепление держателя. | Контрольный список для монтажа и данные о сборке с учетом размеров | Владелец оборудования, при желании с поддержкой поставщика. |
| Производственные показатели | Дефекты кромок, ширина щели, уровень брака, стабильность при согласованной скорости. | Подписанный протокол исследования и репрезентативные образцы | Покупатель, производитель оборудования и поставщик в соответствии с договором. |
Окончательное распределение ответственности должно быть отражено в договоре купли-продажи. Поставщик ножей может контролировать геометрию и материал поставляемого инструмента; владелец станка, как правило, контролирует выравнивание, натяжение, условия эксплуатации и качество материала после установки. В случае приобретения комплекта оснастки «под ключ» с поддержкой при установке, обязанности могут быть расширены по соглашению сторон. Четкое разграничение обязанностей защищает обе стороны и ускоряет принятие мер по устранению неполадок.
Заказ осуществляется только по внешнему диаметру. У знакомого диска диаметром 100 или 150 мм могут быть неправильные параметры отверстия, толщины, ориентации скоса или профиля нижнего кольца. Всегда сравнивайте чертеж функционального сечения кромки и монтажный интерфейс.
Предполагается, что верхний и нижний инструменты взаимозаменяемы. Нижний нож может быть толще, иметь канавки или форму, обеспечивающую контактную поверхность, в отличие от тонкой активной фаски верхнего ножа. Смена ролей может повредить инструмент или привести к небезопасному процессу резки.
Использование значения зазора между стальной рулонной бумагой и держателем полотна. Терминология, описывающая зазоры, различается в зависимости от системы. Укажите, использует ли машина контролируемый боковой зазор, контактную боковую нагрузку или другую геометрию. Определите величину измерения перед указанием числа.
Указание максимальной твердости в качестве гарантии эксплуатационных характеристик. Стабильность кромки зависит от материала, термообработки, геометрии, контактной нагрузки и состояния станка в совокупности. Перед тем как предлагать более дорогой сплав, необходимо проверить механизм разрушения.
Игнорирование нижнего ножа при многократных неудачах при использовании верхнего ножа. Изношенная или смещенная наковальня может вывести из строя несколько новых верхних лезвий. Осмотрите пару лезвий и держатель как единую систему.
Смешивание новых и переточенных лезвий без проверки эффективного диаметра. Различный диаметр влияет на зацепление и может потребовать независимой регулировки держателя. Ведите учет переточки и четко обозначайте подобранные комплекты.
Рассматривать допуски, указанные в каталоге поставщика, как безусловные. Указанные в публикации значения точности могут относиться к конкретному изделию или технологическому процессу. Для индивидуального заказа запросите информацию о возможностях, соответствующих чертежу, результаты испытаний и согласованный метод приемки.
Покупка полного комплекта без проверки имеющегося запаса. Полный комплект может быть ценным, но он должен включать в себя правильные проставки, упоры и крепежные элементы там, где это необходимо. Отсутствие проставки толщиной 0,1 мм может свести на нет гораздо более дорогой набор ножей.
Обычно да. Оба термина, как правило, относятся к верхней режущей части парного продольно-резательного станка. Однако терминология различается у разных производителей оборудования, и некоторые станки устанавливаются в невертикальном положении. Указывайте деталь по ее функциональному положению, чертежу и держателю, а не полагайтесь исключительно на слово «верхняя».
Часто, но не всегда. В некоторых системах обработки полотна нижний нож называется кольцом наковальни или ножом-гнездом. В других машинах он имеет собственную заточенную кромку, несколько канавок или специальный профиль плеча. Валик наковальни для надрезания не является автоматически взаимозаменяемым с нижним ножом пары ножниц для продольной резки.
Не обязательно. Они могут испытывать различные контактные напряжения, механизмы износа и удары. Идентичный материал может упростить закупку и заточку для некоторых применений, но система из смешанных материалов также может быть оправдана. Укажите требуемые характеристики каждой режущей поверхности и протестируйте пару вместе.
Универсального ответа нет. Отправной точкой являются проверенные настройки производителя оборудования. Опубликованные справочные материалы по обработке материалов могут служить полезным контекстом, но значения, полученные с одного держателя или материала, не следует копировать на другое оборудование. Подтвердите исходные данные измерений и проверьте качество разреза на рабочей скорости. В методах обработки металлических рулонов могут использоваться различные концепции зацепления, и их следует оценивать отдельно.
Нет. В держателях с контактной нагрузкой может потребоваться боковое давление, но слишком большое может увеличить трение, температуру и износ. Слишком малое может привести к раскрытию режущей кромки. Выверенное, стабильное усилие и правильно выровненный держатель более надежны, чем увеличение пневматического давления для устранения механических неисправностей.
Да, если нижний нож имеет целостные размеры, не поврежден, совместим с новым верхним инструментом и находится в пределах допустимых эксплуатационных параметров. Тщательно осмотрите нижнее кольцо. Если после установки повторяются поломки верхнего ножа, перед заказом дополнительных верхних ножей проверьте состояние нижней кромки и биение в собранном виде.
Плоский и вогнутый ножи по-разному позиционируют материал и контактные поверхности. Вогнутый профиль может помочь локализовать контакт в держателе, предназначенном для него; плоский диск может обеспечить другую жесткость и способ крепления. Правильный выбор определяется конфигурацией производителя, функциональной режущей поверхностью и материалом, а не только внешним видом.
Возможные причины включают чрезмерное боковое усилие, слишком большое перекрытие, неподходящий зазор, неправильную ориентацию лезвия, плохую соосность, загрязнение, абразивные покрытия, смещение подшипников и неправильную шлифовку. Перед тем как предполагать дефектность инструментальной стали, осмотрите сопряженный нижний компонент и держатель. Сравните характер отказов и допустимый объем производства с документированным базовым уровнем.
Предоставьте имеющиеся чертежи или образцы, подробные сведения о станке и держателе, ориентацию верхней и нижней частей, наружный/внутренний диаметр/толщину, профили, диапазон размеров подложки, ширину щели, условия эксплуатации и требования к качеству кромки. В случае отсутствия данных о размерах укажите, что они неизвестны, чтобы поставщик мог порекомендовать процесс измерения или проверки образцов.
Абсолютные обещания отсутствия дефектов редко являются значимыми техническими характеристиками при работе с различными промышленными материалами. Более эффективный подход заключается в определении допустимого предела образования заусенцев или пыли, метода измерения, частоты отбора проб и условий производства. В этом случае поставщик может предложить геометрию ножа и провести квалификационные испытания по измеримому показателю, вместо того чтобы полагаться на безоговорочное маркетинговое заявление.
Надежный набор ножей для продольной резки Это согласованное механическое взаимодействие, а не просто два круглых куска инструментальной стали. Верхний нож формирует активную кромку; нижний нож обеспечивает заданную сопряженную кромку и опорную точку; держатель, оправка, проставки и система управления станком сохраняют это взаимодействие в процессе производства. Когда эти факторы заданы вместе, предприятия могут сократить количество пробных корректировок, повысить стабильность резки и сделать закупку запасных частей более предсказуемой.
Компания GUANG CHUAN предлагает высокоточные промышленные режущие инструменты и настраиваемые конфигурации ножей для резки бумаги, пленки, фольги и подходящих материалов для обработки металла. Для практического применения ознакомьтесь с информацией о... страница товара «нож для разрезания сверху и снизу»Если вам требуется замена, эквивалентная оригинальному оборудованию, или нестандартный профиль, предоставьте чертежи или изношенные образцы, модель станка, данные о материале, количество и целевое качество резки, используя соответствующую форму. Форма запроса ГУАН ЧУАНЬ.
Запросите техническое предложение с указанием обеих ролей ножа. Запросите соответствующий чертеж верхней и нижней частей, рекомендации по материалам, объем контроля размеров, подходящие пределы переточки и согласованный план проверки. Самый ценный нож — это не обязательно самый твердый или самый дешевый: это пара ножей, которая позволяет многократно производить приемлемый материал при приемлемых общих эксплуатационных затратах.

Оставить сообщение
Отсканируйте в WhatsApp :
 Pусский