


Право угол заточки ножа для продольной резки Это помогает вращающейся режущей кромке чисто отделять материал без лишних деформаций, пыли, заусенцев или преждевременного скола. Но правильный угол для тонкой бумаги не обязательно подходит для картона с покрытием, ламинированной упаковочной пленки, клейкой ленты или рулона из нержавеющей стали. Даже два ножа, описанные как «лезвия под углом 45 градусов», могут иметь разные профили резки, если на одном чертеже указан угол заточки, а на другом — угол заточки на поверхности лезвия.
В этом техническом и закупочном руководстве объясняется, как интерпретировать угол наклона лезвия продольно-резательной машины, сравнивать конструкции с односторонней и двусторонней заточкой, а также выбирать практичную начальную геометрию для различных материалов. Оно предназначено для предприятий по переработке бумаги и пленки, предприятий по обработке металлических рулонов, инженеров по техническому обслуживанию, производителей оборудования для продольно-резательной и перемоточной резки, а также покупателей, заказывающих сменные ножи по чертежам. Цель — помочь вам составить обоснованный чертеж и план контролируемой квалификации, а не утверждать, что универсальная таблица углов может заменить реальные испытания резки.
Краткий ответ: Сначала определите, использует ли станок роторные ножницы, лезвие, надрез/измельчение или роторные ножницы для резки металла. Уточните, означает ли «угол», указанный поставщиком, угол режущей кромки, угол одной из шлифованных поверхностей, вторичный угол заточки или угол наклона держателя ножа. Для чувствительных к износу полотен оцените геометрию, которая уменьшает контакт материала после разрушения, сохраняя при этом достаточную прочность наконечника. Для более прочных, толстых или подверженных ударным нагрузкам материалов изучите более надежную опору кромки и подходящий корпус лезвия. Затем проверьте выбранный вариант на реальном изделии, настройках станка и пределах дефектности.
Компания GUANG CHUAN поставляет специализированные промышленные ножи для машин, используемых в производстве бумаги, пленки, металлической фольги и рулонной продукции. Покупатели, которым сначала необходимо ознакомиться с конструкцией лезвий и совместимостью с оборудованием, могут прочитать нашу статью. руководство по выбору ножей для круговых режущих инструментовВ этой статье более подробно рассматривается один особенно важный аспект покупки: передовая геометрия.
Вращающийся нож работает в узкой локальной области, называемой точкой разреза. В системе ножевого разреза верхний и нижний ножи взаимодействуют, создавая разрез, подобный разрезу ножницами. Лезвие ножа должно концентрировать усилие в точке разреза, но его боковые поверхности также должны проходить через свежеотделенный материал. Геометрически тонкое лезвие может уменьшить первоначальное повреждение тонких полотен. Лезвие, слишком тонкое для материала, боковой нагрузки или жесткости держателя, может скалываться, деформироваться, гнуться или разрушаться до окончания запланированной производственной кампании.
Более прочная кромка обычно лучше выдерживает механические нагрузки, однако она может сильнее смещать материал в стороны по мере продвижения полотна мимо скоса. Это дополнительное смещение может привести к образованию бумажной пыли, зазубрин на кромке, растяжению пленки, скручиванию фольги или расширению зоны повреждения. Поэтому практичный скос представляет собой компромисс между проникновение, поддержка кромки, смещение материала, трение и повторяемость производства..
Специалисты отрасли описывают этот компромисс в схожих терминах. Ежеквартальное обсуждение формы ножа. В статье объясняется, как первичные и вторичные скосы влияют на деформацию стенки после разрушения. Принципы шлифовки долин при продольной резке В источнике приводятся иллюстрированные сравнения профилей и четко указана взаимосвязь между поддержкой кромки и деформацией полотна. Ни один из источников не утверждает, что один угол резки является оптимальным для всех изделий.
С коммерческой точки зрения важен не только внешний вид нового ножа под микроскопом. Лезвие должно обеспечивать заданную ширину прорези, приемлемый профиль кромки, предсказуемый срок службы, стабильную работу и приемлемые затраты на переточку. Именно поэтому, казалось бы, незначительное изменение угла заточки вращающегося ножа может повлиять на количество брака, частоту переналадки, жалобы клиентов и общую стоимость программы резки.
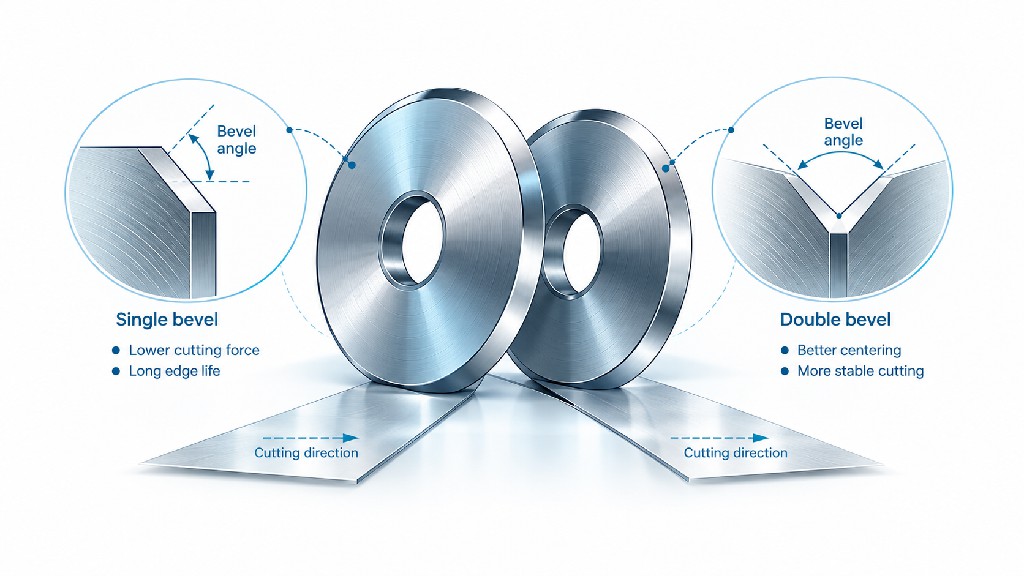
Он включенный угол кромки Угол между двумя поверхностями, которые сходятся на режущей кромке, равен углу между ними. На простом симметричном ноже с двойной заточкой каждая прямая боковая грань может быть наклонена на одинаковую величину относительно центральной плоскости лезвия. Если каждая боковая грань измерена под углом 20 градусов к этой плоскости, то угол заточки составляет 40 градусов. У ножа с односторонней заточкой одна плоская и одна наклонная грань, но угловое значение, используемое на чертеже, все равно должно быть указано. Небезопасно предполагать, что каталожный номер поставщика соответствует тому же геометрическому размеру, что и ваш существующий чертеж.
Для большей ясности напишите «Угол заточки: 40°» Если это предполагаемый размер, соответствующий требованиям. Если же на чертеже указан угол заточки одной из поверхностей, необходимо определить опорную поверхность, измерить ли угол от поверхности или от плоскости, перпендикулярной ей, и поверхность, на которой должна производиться заточка. Это позволит избежать удивительно распространенной ошибки при закупке: получения ножа, имеющего правильные размеры по диаметру и отверстию, но неправильно заточенного по окружности.
Он основной скос Это короткий участок грунта, непосредственно прилегающий к режущей кромке. вторичный скос За ним образуется слой, который может уменьшить количество материала ножа, взаимодействующего со свежесрезанной лентой. сложный скос объединяет эти этапы. А задний скос Это заточка на противоположной стороне лезвия; её функция зависит от того, используется ли нож для резки ножницами, распиловки лезвий или распиловки рулонов древесины. Компания Valley Grinding использует эти определения в разделе терминологии своего опубликованного руководства. Их наличие является основанием для запроса поперечного сечения, а не простого указания «угол заточки: 45°».
Другой термин, вогнутая заточка фаскиЭто описывает вогнутый профиль заточки, а не прямую плоскую поверхность. Вогнутая заточка может уменьшить площадь контакта между перемычкой и лезвием, но также изменяет локальную опору, методы заточки и способ проверки кромки измерительным приспособлением. Два ножа могут иметь одинаковый измеренный локальный угол заточки, но при этом вести себя по-разному, потому что их профили заточки различаются.
Он угол наклонаУгол среза, иногда называемый углом наклона, является параметром ориентации при установке или в держателе. Он описывает угловое соотношение верхнего ножа и нижнего ножа в станке. Он отличается от фаски, заточенной в кромке. Справочник по продольной резке DIENES В данном случае геометрия заточки ножа, угол среза держателя, перекрытие и боковая нагрузка рассматриваются как отдельные параметры. Покупатель, заказав нож с «заточкой 0,5°» после ознакомления с настройками угла наклона, может получить совершенно неподходящий нож.
Важное правило рисования: Условия угол скоса, угол кромки, угол среза, угол наклона, и угол сдвига Эти термины не взаимозаменяемы. Каждое коммерческое предложение должно включать профиль поперечного сечения, ориентацию рабочей поверхности сдвига и точное указание угла.
| Термин по рисованию | Что оно контролирует | Типичный вопрос | Не следует путать с |
|---|---|---|---|
| В комплект входит угловая режущая кромка. | Локальная клиновидная геометрия в месте соприкосновения двух граней. | Какой угол измеряется между двумя краевыми поверхностями? | Угол шлифования одной грани |
| Угол скоса на одной грани | Наклон поверхности земли относительно заданной опорной точки. | Какая грань и какая опорная плоскость используются? | Угол, включенный в симметричную двойную фаску. |
| Основная ширина фаски | Размер участка земли вблизи точки выемки грунта | Ширина измеряется по поверхности или в радиальной проекции? | толщина корпуса лезвия |
| Вторичный или разгрузочный угол | Расчистка территории за основным земельным участком. | Рельеф плоский, ступенчатый или впадинистый? | Основной угол кромки |
| Угол наклона держателя ножа | Ориентация ножа сверху вниз в точке реза станка. | Какие настройки установлены производителем держателя? | Любая заточенная фаска лезвия |
| Перекрытие или проникновение | Взаимодействие между режущими элементами | Где определены нулевая отметка и направление измерения? | Угол скоса |
A нож для продольной резки с односторонней заточкой Рабочая кромка заточена преимущественно с одной стороны, оставляя другую сторону сравнительно плоской или с закругленными краями в зависимости от конструкции. Такая геометрия может быть полезна в тех случаях, когда рез должен быть ориентирован относительно плоской поверхности среза и когда лезвию необходима существенная поддержка. Ориентация имеет решающее значение: переворачивание ножа может сместить рабочую кромку от предполагаемой контактной поверхности или изменить положение прорези. В описании товара «односторонняя заточка» не указывается, является ли лезвие правосторонним, левосторонним, верхне- или нижнесторонним.
Для более твердых или толстых упаковочных полотен целесообразным вариантом для пробного использования может стать правильно поддерживаемая конструкция с односторонним скосом. В справочнике DIENES односторонние верхние ножи описываются как подходящие для более твердых материалов, а ширина основного скоса для представленных конструкций указана приблизительно в диапазоне 0,6–3,0 мм. Эти значения приведены ниже. опубликованные примеры дизайна от одного поставщикаЭто не является обязательным требованием к углу или ширине для всех лезвий. В частности, это не дает права устанавливать произвольную основную опорную поверхность на вращающихся ножницах для резки металла.
A нож для продольной резки с двойной заточкой Профиль имеет две зоны скоса, но в каталогах это выражение используется по-разному. В одних каталогах подразумеваются две наклонные боковые грани, симметрично сходящиеся на кромке; в других описывается первичный и вторичный скос на рабочей поверхности. Правильный ответ всегда — чертеж сечения с размерами. При обработке полотна комбинированный или двусторонний верхний нож может уменьшить количество материала, отталкиваемого после разделения, сохраняя при этом более прочную локальную кромку, чем длинный, равномерно тонкий клин.
В руководстве DIENES показан нож с двойной заточкой и основной шириной фаски приблизительно 0,5 мм, и он описывается как широко применимый для средних и легких полотен. Также указан вариант с двойной вогнутой заточкой и основной кромкой около 0,3–0,5 мм для легкой бумаги, пластмасс, фольги и клеевых материалов. Эти значения относятся к геометрии показанных конструкций ножей; они не являются рекомендуемыми углами заточки и не представляют собой универсальные производственные допуски.
Конструкция лезвия сложного сечения позволяет сохранить прочный кончик, одновременно удаляя материал, находящийся за ним. Зачастую это более продуктивный вопрос, чем «Стоит ли покупать максимально острое лезвие?». Основная часть отвечает за непосредственное разрушение; вторичная часть контролирует, как полотно отходит от точки реза. Когда преобладают пыль и следы от реза, конструкция с рельефным покрытием может быть более полезной, чем небольшое изменение номинального основного угла.
Шлифовка с вогнутой поверхностью заслуживает особого внимания при обработке липких или деликатных материалов, где уменьшение контакта может помочь ограничить образование налета и трение. Однако фактический результат зависит от качества обработки вогнутой части, состояния покрытия, бокового биения, режима очистки и боковой нагрузки станка. Плохо обслуживаемый нож с вогнутой заточкой может показать худшие результаты, чем нож с правильной плоской заточкой. Поэтому квалифицированный поставщик должен указывать в цене шлифовку всего поперечного сечения, а не только привлекательную этикетку.
| Профиль семьи | Потенциальное преимущество | Компромисс для оценки | Первоначальная гипотеза применения |
|---|---|---|---|
| Односторонняя фаска / односторонняя кромка | Заданная плоская опорная поверхность и поддержка кромки | Ориентация и возможное асимметричное смещение материала | Более прочные полотна или конструкции, требующие точной обработки поверхности. |
| Симметричный клин с двумя флангами | Сбалансированное геометрическое проникновение | Может не подойти для механизма среза, требующего плоской сопрягаемой поверхности. | Конфигурации типа «лезвие бритвы» или другие утвержденные конфигурации |
| Первичный и вторичный скос | Чаевые для облегчения последствий разлуки | Дополнительные параметры для указания и проверки. | Бумага, пленка, фольга и сложные линии переработки. |
| Двойная полая шлифованная секция | Снижена вероятность контакта полотна с лезвием. | Специализированная шлифовка и контроль геометрии. | Тонкие или клейкие паутинки после пробной резки |
| Край среза, близкий к квадратному | Поддержка высокого сечения | Различия в механике нагрузки и разрушения тонкостенных ножей. | Специально разработанный инструмент для вращательных ножниц по металлу в рулонах |
Чтобы уточнить, требуется ли для вашей машины верхний нож, нижний нож, устройство для надрезания или другая конструкция, см. Наше объяснение различий между круглыми лезвиями для продольной резки и ножами для вращающихся режущих станков. и Ассортимент продукции ножей для резки сверху и снизу.
В промышленной литературе приводятся числовые рекомендации, но эти цифры необходимо рассматривать в контексте. В руководстве по резке бумаги компании Valley Grinding показаны углы профиля 30°, 45°, 60–65° и 85–90°. Иллюстрированный профиль под углом 45° ассоциируется с обычной резкой бумаги, а профиль под углом 30° указывает на то, что он обеспечивает относительно небольшое смещение полотна, но более слабую поддержку кончика. Иллюстрация с углом, близким к 90°, показывает особенно сильный кончик с большим смещением полотна. Приведенные данные демонстрируют компромисс в конструкции; они действительно нет Установить всемирный стандарт «30° для пластика, 45° для бумаги, 60° для стали».
В том же руководстве показан составной профиль с различными локальными и задними углами. Практическая идея заключается в том, что форма фаски за первым контактом может быть столь же важна, как и номинальное число наконечника. Поскольку указанные углы на разных чертежах и в каталогах поставщиков не обязательно совпадают, при переносе опубликованного примера в спецификацию на закупку следует воспроизводить поперечное сечение, предоставленное производителем.
| Опубликованный пример | Что утверждает источник | Полезная инженерная интерпретация | Важное ограничение |
|---|---|---|---|
| Шлифовка углублений: профиль 30° | Низкая деформация полотна, меньшая прочность наконечника. | Возможное исходное сравнение для чувствительной сетки, где устойчивость к повреждениям по краям достаточна. | Иллюстрированная геометрия профиля, а не универсальный рецепт материала. |
| Шлифовка впадин: профиль 45° | Типичный пример вырезания из бумаги с умеренной поддержкой. | Полезный ориентир для оценки навыков резки бумаги. | Необходимо воспроизвести угловые ориентиры и форму лезвия из исходного источника. |
| Шлифовка впадин: профиль 60–65° | Дополнительная поддержка; комбинированный рельеф может уменьшить деформацию. | Рассмотрим взаимодействие между поддерживаемым наконечником и опорным выступом. | Не является автоматической рекомендацией для использования с металлическими катушками большой мощности. |
| Шлифовка в углублениях: профиль 85–90° | Прочный наконечник, но сильная деформация полотна. | Это показывает, почему максимальная прочность не всегда означает минимальные общие затраты. | Не является универсальной мишенью для тонких пленок. |
| ДИЕНЕС: односторонняя фаска основной ширины | Приблизительно 0,6–3,0 мм в изображенном семействе верхних ножей. | Проверьте ширину участка вместе с фаской и конструкцией кузова. | Ширина не является угловым значением. |
| DIENES: основная ширина с двойным скосом | Приблизительно 0,5 мм в изображенном виде. | Небольшая площадь суши и рельеф местности могут снизить уровень пыли. | Не существует подходящего размера для каждого диаметра или типа основания. |
| ДИЕНЕС: двойная полая первичная ширина | Приблизительно 0,3–0,5 мм в изображенном виде. | Один из вариантов сравнения для тонких или клеевых полотен. | Фактический результат зависит от держателя, отделки и боковой нагрузки. |
В основе лежат следующие ссылки: Руководство по шлифовке в долине, раздел профилей лезвий. и Направляющая DIENES, секции для заточки верхнего ножа.Они предоставляют доказательства для оценки профилей кромок, а не заменяют геометрические параметры и пределы безопасности эксплуатации, указанные производителем оборудования.
Простой расчет объясняет, почему более толстый клин может изменить то, что происходит с перемычкой после первого излома. Рассмотрим идеальный прямосторонний симметричный клин с углом наклона кромки θ. На радиальном расстоянии L За вершиной теоретическая толщина клина составляет t = 2 × L × tan(θ/2)Данная формула предполагает наличие двух прямых симметричных боковых поверхностей, пренебрежимо малого радиуса вершины и отсутствие сложного или полого рельефа. Это иллюстрация двумерной геометрии, а не модель прогнозирования силы резания.
Для сравнения при L = 0,50 мм поперечное сечение клина постепенно увеличивается по мере роста угла между ними. В реальных инструментах для резки часто используются асимметричные поверхности и рельефные выступы, поэтому расчет не следует слепо применять к коммерческому ножу. Его цель — показать, почему профиль кромки может смещать больше материала за кончик, даже если обе кромки технически острые.
| Угол θ | Половинный угол θ/2 | Расчетная толщина клина при L = 0,50 мм | Что изменяется в геометрической прогрессии? |
|---|---|---|---|
| 30° | 15° | 0,268 мм | Тонкий локальный клин; меньшая поддержка поперечного сечения. |
| 40° | 20° | 0,364 мм | Умеренное геометрическое увеличение в сечении |
| 45° | 22,5° | 0,414 мм | Промежуточный иллюстрированный профиль |
| 60° | 30° | 0,577 мм | За кончиком находится значительно более толстый материал. |
| 65° | 32,5° | 0,637 мм | Ещё более убедительная поддержка в поперечном срезе |
Проверка расчетов: При θ = 60° и L = 0,50 мм, t = 2 × 0,50 × tan(30°) = 0,577 мм, округлено до трех знаков после запятой. При 30° то же выражение дает приблизительно 0,268 мм. Не утверждается, что лезвие с углом 60° создает вдвое большую реальную силу резания или служит вдвое дольше; в таблице приведены только расчетные значения толщины.
На практике радиус на конце, полировка боковой поверхности, покрытия, механика разрушения, натяжение полотна, конструкция контрножа и зона шлифовки — все это влияет на усилие и качество готовой кромки. Если необходимо, чтобы числовые характеристики фаски были сопоставимы между предложениями, запросите у поставщика форму профиля и метод измерения.
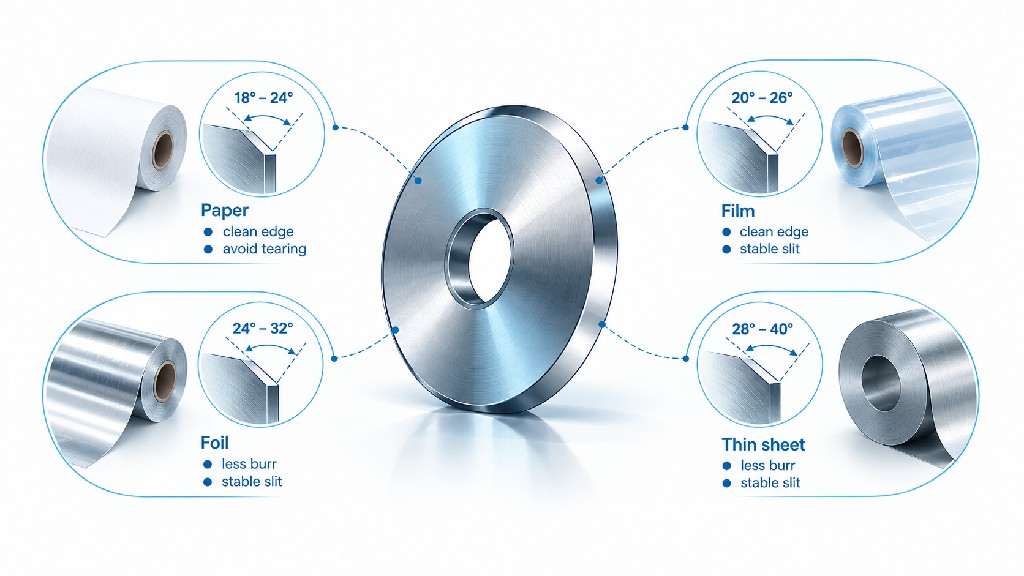
Используйте следующую матрицу в качестве инструмент инженерного скринингаВ нем намеренно не указывается одно значение градуса для каждого сырья, поскольку названия подложек не описывают всю сложность резки. Пленка ПЭТ толщиной 12 микрометров, ламинированная структура ПЭТ толщиной 150 микрометров и наполненная пленка могут различаться по толщине, жесткости, износостойкости и характеру разрушения, хотя все они условно описываются как пластиковая пленка. Полезная таблица выбора позволяет определить, какую геометрию следует опробовать в первую очередь, что может пойти не так и как будет измеряться успех.
| Материал / продукт | Типичная проблема качества кромок | Геометрию следует оценить в первую очередь. | Приоритет проверки |
|---|---|---|---|
| Легкая тонкая бумага / легкая бумага | Пыль, пух, разрывы, завиток | Тонкая кромка с упором и сложным или вогнутым рельефом. | Пыль, волокна по краям, равномерная точка среза |
| Копировальная бумага / бумага без покрытия | Вырывание волокон, бумажная пыль | Задокументированный профиль сдвига бумаги; сравнение поддерживаемой средней кромки и рельефа. | Чистота лезвия, срок службы ножа |
| Мелованная бумага / этикетки | Абразивный износ, отслаивание покрытия | Поддерживаемая тонкая основная фаска плюс уменьшенный боковой контакт | Пыль, повреждение покрытия, прогресс износа |
| Крафт-бумага / картон | Неровные края, высокая режущая кромка | Более обеспеченная поддержка основных земель, затем оптимизация рельефа | Полная износостойкость при резке и обработке кончиков. |
| Упаковочная пленка из ПЭТ/БОПП | Растяжение, отбеливание, неровный разрез | Тонкая, ровная кромка с контролируемым рельефом для утвержденного метода резки. | Деформация кромок и качество намотки |
| Полиэтиленовая/мягкая стретч-пленка | Шея, размазывание, сморщивание | Профиль с низким сопротивлением; тщательный контроль контакта и натяжения. | Стабильное разделение без растяжения. |
| Металлизированная пленка / ламинаты | Растрескивание слоев, расслоение, пыль | Составной профиль, адаптированный к структуре ламината. | Целостность слоя и высвобождение частиц |
| Клейкая лента / этикеточный материал | Подбор, остатки на краю, блуждание | Полированная или вогнутая геометрия в зависимости от необходимости | Накопление клея и отслеживание щели |
| Алюминиевая фольга / медная фольга | Морщина, завиток, частицы, заусенец | Прецизионная режущая кромка с минимальным ненужным контактом. | Увеличенный осмотр кромок, работа с фольгой. |
| Нетканый материал / текстиль | Пушок, необрезанные волокна, трение волокон | Перед выбором фаски подберите ножницы, лезвие бритвы или механизм надреза. | Полное разделение волокон и истирание краев. |
| Катушка из углеродистой стали | Заусенцы, перегибы, повреждение кромки лезвия | Специально разработанные противоположно расположенные вращательные режущие кромки, а не предположения о тонком конце полотна. | Зазор, краевые зоны, допуск |
| Катушка из нержавеющей стали | Высокие нагрузки, заусенцы, сколы | Прочная режущая кромка и соответствующая инструментальная сталь. | Целостность лезвия, заусенцы на кромке, стабильная настройка |
В этой таблице материалы сгруппированы по вероятному типу отказа, а не по универсальному диапазону углов заточки. Квалифицированный чертеж начинается с известного станка и репрезентативного образца материала. Если на предприятии уже есть надежный нож для аналогичного применения, запросите его измеренный профиль в качестве базового и вносите только одно контролируемое изменение за раз.
При работе с тонкой или легкой бумагой видимый срез может выглядеть приемлемо, в то время как микроскопические волокна и пыль в воздухе становятся проблемой при производстве. Легкие полотна могут плохо сопротивляться боковому смещению, поэтому они могут изгибаться вокруг затупившейся или плохо обработанной режущей кромки, прежде чем отделиться. Конструкция с поддерживаемой тонкой основной поверхностью и гладким вторичным рельефом заслуживает изучения, поскольку она может удерживать точку среза локализованной, не заставляя полотно следовать за толстым участком лезвия.
Правильный выбор по-прежнему зависит от устойчивости держателя. При высокой скорости полотна теоретически тонкий наконечник, колеблющийся вбок, может создавать больше пыли, чем наконечник с несколько большей остротой в устойчивом держателе. Спросите, приводится ли верхний нож в движение или вращается за счет контакта с нижним ножом; спросите, как поддерживается нижняя наковальня; и проверьте, обеспечивает ли машина стабильный рез на каждой станции резки. Компания DIENES отмечает, что для особенно чувствительных легких бумаг могут быть полезны ножи с электроприводом, поскольку проскальзывание между верхним ножом, приводимым в движение трением, и нижним компонентом в противном случае повлияло бы на качество резки.
Для проверки качества соберите пыль с образца одинаковой длины, осмотрите срез при одинаковом освещении и увеличении и зафиксируйте любые нитевидные волокна, выступающие из края. Не принимайте заданную геометрию только потому, что она уменьшает видимое количество пыли в первую минуту работы. Повторите проверку после репрезентативного производственного интервала, поскольку ранний износ или накопление пыли могут свести на нет результат.
Немелованная бумага для письма и печати часто является хорошим ориентиром для определения профиля линии обработки бумаги. Иллюстрированный компанией Valley Grinding профиль бумаги под углом 45° — полезный документированный пример, но его следует интерпретировать, используя определение поперечного сечения из этого руководства. Это не оправдывает заказ каждого ножа для бумаги с неуказанным углом 45°. Базовый уровень должен определяться существующим успешным ножом, требуемой геометрией держателя и принятым профилем резки.
Бумага с покрытием добавляет еще один фактор: минеральные наполнители и покрытия могут истирать кромку, даже если основные волокна легко отделяются. Лезвие с отличной начальной остротой может постепенно приобрести закругленный кончик, что приводит к увеличению пыли или неравномерному отделению волокон. В таком случае покупателю следует сравнивать геометрию кромки и материал ножа, рассматривая их как отдельные переменные в тесте. Лучшим объяснением неудачного испытания является не «неправильный угол», если один из образцов также имел другую твердость или обработку поверхности.
На этикетки можно добавлять разделительные подложки, клей, лицевую сторону и печатные слои. Характеристики резки различаются в стопке: профиль, чисто прорезающий лицевую сторону бумаги, может задевать клей или нарушать целостность подложки с силиконовым покрытием. Укажите, требуется ли сквозная резка всех слоев или более избирательная резка, поскольку может потребоваться другой механизм ножа. Проверьте разрез под микроскопом на наличие повреждений подложки, отслоений покрытия, переноса клея и периодических сбоев в направлении движения машины.
Крафт-бумага и картон часто более устойчивы к локальному разрушению, чем тонкая бумага. Очень узкий клин может не обеспечивать достаточной поддержки кромки при требуемой боковой нагрузке. Начните с механически правильной первичной заточки, затем подумайте, как вторичная заточка может уменьшить сопротивление за кончиком. Если кромка все еще растекается, может потребоваться отрегулировать точку реза, держатель ножа или нижний нож, вместо того чтобы продолжать затачивать верхний нож до более тонкого состояния.
Жесткость картона также влияет на траекторию движения полотна. Неподдерживаемый лист может отталкиваться от точки разреза, а толстый или многослойный картон может потребовать большей мощности привода, чем легко нагруженное бумажное полотно. Обзор метода резки DIENES В статье обсуждается использование соответствующих конфигураций и приводных верхних ножей для сложных задач обработки печатных плат. Перед тем как запрашивать у поставщика изменение угла наклона, следует проверить фактическую нагрузку станка.
При резке пленки часто возникают проблемы из-за растяжения или повреждения краев, а не из-за явной волокнистой пыли. ПЭТ и БОПП могут, казалось бы, чисто разделяться на одной скорости, но при последующем осмотре могут наблюдаться побеление краев, деформированный слой или узкий гребень. Острый и геометрически ровный край помогает ограничить неконтролируемое напряжение, а соответствующий профиль рельефа уменьшает расстояние, на котором материал остается в контакте с ножом после начала разреза.
Не следует выбирать фаску, основываясь только на названии полимера. Толщина пленки, ориентация, остаточные напряжения, покрытия, ламинирование, натяжение при намотке и наличие поддержки полотна в точке разреза — все это имеет значение. Оптическая пленка, предназначенная для производства дисплеев, может иметь гораздо более строгие требования к отсутствию частиц и волнистости кромки, чем обычная упаковочная пленка аналогичной толщины. В обоих случаях может потребоваться очень тонкая кромка, однако это может оправдать различную жесткость основы, марку материала и требования к полировке.
Для корректного сравнения следует сохранять одинаковые настройки нижнего ножа и держателя, осматривать образцы с обеих сторон прорези и сравнивать их после периода стабильной намотки. Небольшое изменение формы кромки может повлиять на то, какая сторона полотна будет деформирована сильнее. Поэтому на фотографиях следует указывать сторону ножа, ориентацию машины и положение образца, а не просто помечать один образец как «хороший», а другой как «плохой».
Мягкие полиэтиленовые и стретч-пленки могут удлиняться перед кончиком, вместо того чтобы образовывать чистый, мгновенный разрыв. Как правило, стоит оценить тонкую кромку с низким трением после резки, но простое уменьшение угла может не решить проблему. Если держатель нестабилен, натяжение полотна слишком низкое или непостоянное, или лезвие имеет слишком большой радиус кромки, пленка может сморщиться или растянуться независимо от ее номинального угла скоса.
В случаях, когда пленка склонна к размазыванию или образованию липких отложений, следует отличать истинный износ лезвия от накопившегося материала. Полировка вторичной боковой поверхности и протокол очистки могут дать более существенный результат, чем замена инструментальной стали. Избегайте указания специального покрытия без проверки его совместимости с подложкой, поскольку покрытия могут изменять локальный радиус кромки или требовать иных процедур переточки.
Многослойная структура сочетает в себе материалы, которые разрушаются по-разному. Например, ламинат из ПЭТ/клея/ПЭ может содержать относительно жесткий внешний слой, более мягкий герметизирующий слой и один или несколько интерфейсов склеивания. В разрезе может быть виден визуально хороший верхний слой, в то время как нижний слой растягивается или расслаивается неравномерно. Это одна из причин, почему общая рекомендация по «углу скоса пленки» имеет низкую прогностическую ценность.
Запросите образец полного коммерческого ламината, включая покрытия и номинальный диапазон толщины. Определите предел качества с точки зрения расслоения, трения герметика, образования частиц и допустимой ширины кромки, затем тестируйте по одному варианту геометрии за раз. Если предоставлен только номинальный образец пленки, производитель ножей не сможет достоверно оценить реальный набор. GUANG CHUAN's Руководство по настройке зазора, перекрытия и боковой силы В документе поясняются связанные с машиной параметры, которые следует контролировать при сравнении профилей лезвий.
Тонкие металлические фольги чувствительны к очень мелким дефектам. Видимый заусенец или загнутый край могут помешать последующим этапам нанесения покрытия, намотки, ламинирования или сборки. Поскольку фольга имеет ограниченную толщину и может деформироваться под воздействием даже незначительных возмущений, высококачественная точка среза и стабильная центровка станка часто важнее, чем выбор экстремального угла скоса сам по себе.
Для алюминиевой и медной фольги начните с проверки утвержденного механизма резки. Это прецизионная система верхней и нижней резки? Есть ли поддерживаемая нижняя наковальня? Использует ли машина отдельные верхние ножи, систему, установленную на валу, или специальную режущую головку? Разные механизмы требуют разной геометрии контакта. Кромка, подходящая для резки тяжелых рулонов, не должна автоматически копироваться в деликатный перемоточный станок для фольги.
При сравнении возможных фасок следует проверять наличие мелких заусенцев, боковых загибов, локальных разрывов, остатков покрытия или оксидов, а также изменений в намотке рулона. Используйте метод контроля, соответствующий заданному размеру дефекта. Ручной лупы может быть достаточно для выявления серьезных повреждений, но недостаточно для подтверждения пригодности фольги, чувствительной к частицам. Нож также следует проверить на наличие сколов, поскольку небольшое воздействие твердых частиц может привести к повторным дефектам в одном и том же месте по окружности.
Принимайте во внимание марку материала и качество обработки поверхности одновременно. Острый твердый край может уменьшить постепенный абразивный износ, но хрупкий материал может скалываться при ударе или контакте. Для более тщательного принятия металлургического решения сравните данные в нашей таблице. Направляющая для ножа для продольной резки из быстрорежущей стали D2 против M2/M42, а также из карбида вольфрама.Выбирайте геометрию и марку основания в рамках единой системы, а не производите неконтролируемое обновление материалов.
Обработка клеем часто превращает обслуживание лезвия в проблему состояния поверхности, а не только геометрии резки. Остатки клея могут прилипать к кромке или вторичной поверхности, создавая более толстый эффективный профиль, выделяя тепло и вызывая проблемы с отрывом полотна. Очень острое новое лезвие может изначально выглядеть идеально, но его характеристики могут резко измениться по мере накопления отложений.
В некоторых конструкциях углубления могут уменьшать площадь контакта. В руководстве компании DIENES подробно рассматриваются ножи с двойной вогнутой заточкой для нанесения клея и резки тонких полотен, отмечая меньший контакт материала и чистый профиль среза. Это наблюдение подтверждает целесообразность включения углублений в качестве варианта для пробного использования. Однако это не доказывает, что каждая формула клея реагирует одинаково, особенно при изменении температуры, химического состава клея, плотности покрытия и конструкции подложки.
При подготовке чертежа определите сторону ножа, контактирующую с клеевым слоем, и сторону, которая должна сохранять чистоту кромки готового изделия. Проверяйте рабочие характеристики после определенного интервала эксплуатации, а не принимайте решение о покупке только на основании первого чистого образца. Зафиксируйте время очистки, массу нанесенного материала или стабильную визуальную оценку остатков, отслеживание разреза и возможность восстановления кромки без шлифовки. Геометрия, уменьшающая количество остановок очистки, может быть экономически выгоднее, даже если оба варианта имеют схожий механический ресурс резки.
Продольная резка бревен должна выполняться отдельно. Это не тот же механизм, что и парная продольная резка вращающимися ножницами. В некоторых случаях при продольной резке бревен основной скос и противоположный задний скос помогают регулировать усилия при резке более широких секций валков. Не следует переносить рекомендации по заднему скосу из руководства по продольной резке бревен на чертеж продольно-резательной машины без проверки механизма и возникающих нагрузок.
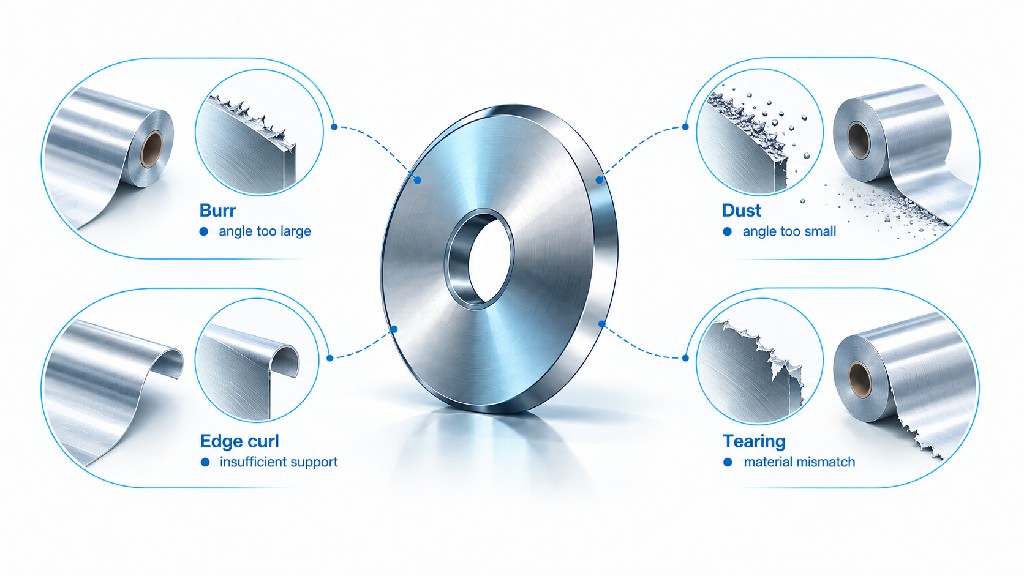
Нетканые материалы и текстиль содержат волокна, которые могут растягиваться, вырываться или оставаться соединенными после прохождения точки разреза. Для тонкого пленочного текстиля подойдет тонкое лезвие, но для других тканых или объемных материалов может быть полезна соответствующая резка ножницами, надрез или даже специализированный процесс резки с нагревом. Выбор угла наклона зависит от метода резки, а не наоборот.
При резке нетканого материала ножом оцените, обеспечивает ли нож полное разделение по всей толщине полотна или лишь отталкивает волокна. Сравните состояние кромки под натяжением и после расслабления, поскольку волокна могут возвращаться в исходное положение, обнажая частично перерезанные пряди. Уточните, поддерживают ли верхний и нижний ножи контакт в нужном месте и равномерно ли поддерживается материал машиной.
Гибкие пенопласты и мягкие композиты создают сжатие. Очень тонкий клин может легко войти, но оставить деформированную полосу после восстановления материала. Резка с помощью дробления или надреза имеет другие требования к контакту и радиусу наконечника, чем обычная резка вращающимися ножницами. Если поставщик рекомендует определенный «угол скоса для пенопласта», уточните, для какой системы резки и какой плотности пенопласта предназначена эта рекомендация. Правильный профиль для плотного абразивного композита может не подходить для мягкого ячеистого полимера.
Для смешанных отходов, изделий с большим количеством наполнителей или армированных слоев с прерывистым расположением армирующих элементов важны прочность и ударостойкость. Локально упрочненный наконечник может предотвратить повреждение, но чрезмерный объем кромки может поставить под угрозу качество изделия. В таких случаях документированное испытание сложного материала при его максимальной нормальной толщине более ценно, чем отполированная каталожная фотография.
При резке металлических рулонов часто используются два противоположно расположенных круговых ножницы, установленных на валах, с проставками и опорными кольцами, контролирующими их положение. Полоса деформируется локально до тех пор, пока процесс сдвига и разрушения не разделит её. На готовых металлических кромках видны характерные зоны, такие как закругление, полировка, излом и заусенцы. Основные вопросы, касающиеся оснастки, связаны с противоположной опорой кромки, зазором, проникновением, выравниванием, прочностью и металлургией лезвия. Логику «очень тонкой фаски» для тонкостенных изделий нельзя без изменений перенести в эту установку.
У некоторых ножей для резки металла профиль рабочей кромки почти квадратный, в то время как другие используют специально разработанную фаску, зазор или составное сечение для работы с определенным сплавом или конструкцией. В каждом случае необходимо учитывать сопряженную кромку, размеры инструмента, боковой зазор и нагрузку. Нож, у которого слишком много материала удалено за режущей кромкой, может потерять необходимую опору для противостояния высоким локальным напряжениям. Прочная кромка с плохой центровкой станка все равно может образовывать заусенцы и преждевременный износ.
Практическое руководство по дефектам см. в работе Гуан Чуаня. статья по устранению неполадок, связанных с заусенцами при резке металлических рулоновКлиенты, запрашивающие комплекты для замены, также могут ознакомиться с нашими предложениями. Прецизионные ножи для роторных резаков для линий по производству рулонного металла..
Компания DIENES публикует полезные справочные данные по ротационной резке металлической полосы: в них описываются области применения при толщине материала от 0,01 до 16 мм и прочности на растяжение от 300 до 2400 Н/мм², а также предлагаются примерные рекомендации по зазору при резке, составляющие примерно 10% от толщины полосы для сталей в зависимости от их прочности, и примерно 5% для более мягких металлов, таких как медь, латунь и алюминий. Это общие описания процесса от поставщика. Они описывают зазор для резки а не угол заточки ножа для продольной резки, и это не универсальные команды настройки.
Например, при номинальной толщине полосы 0,80 мм 5% от толщины равны 0,040 мм, а 10% — 0,080 мм. Такие вычисления полезны при интерпретации эталонного значения зазора, но правильная настройка все равно зависит от сплава, состояния, предела прочности, фактической конструкции линии, состояния ножа и требуемой степени заточки. Оператор должен использовать утвержденный рецепт станка и проверять полученный заусенец, а не просто выбирать произвольный процент.
| Толщина полосы | 5% от толщины (расчетная) | 10% от толщины (расчетное значение) | Интерпретация |
|---|---|---|---|
| 0,20 мм | 0,010 мм | 0,020 мм | Арифметическая иллюстрация; не закрепка фаски. |
| 0,50 мм | 0,025 мм | 0,050 мм | Фактическая пригодность зависит от материала и оборудования. |
| 0,80 мм | 0,040 мм | 0,080 мм | Проверьте краевые зоны и утвержденный рецепт. |
| 1,50 мм | 0,075 мм | 0,150 мм | Для более высоких нагрузок требуется отдельная проверка инструментария. |
| 2,00 мм | 0,100 мм | 0,200 мм | Не следует определять угол скоса по любому из этих чисел. |
Исходный контекст: Примечания по применению роторных ножниц DIENESВсе числа в двух столбцах с вычислениями выше представляют собой простые проценты, рассчитанные на основе указанной толщины полосы; они не являются результатами измеренных испытаний на резку, проведенных Гуан Чуанем.
Для углеродистой стали, как правило, необходимо четкое соотношение между состоянием режущей кромки, прочностью полосы, толщиной и зазором. Нержавеющая сталь может создавать высокую локальную нагрузку и менее устойчива к слабой опоре режущей кромки или вибрации держателя. Алюминий и медь ведут себя по-разному: более мягкие или более пластичные марки могут проявлять заусенцы, размазывание или образование заусенцев, если геометрия резки неправильная. Различия достаточно велики, поэтому обозначение материала должно включать сплав и состояние, а не просто «сталь» или «алюминий».
В технической документации следует указать полный диапазон толщины подложки, минимальные и максимальные прочностные характеристики (если таковые имеются), состояние покрытия, требуемое состояние обработанной кромки, а также поставляется ли верхний и нижний ножи в комплекте. Необходимо также указать любые известные проблемы, возникшие с предыдущим комплектом. Если преобладает скол кромки, перед изменением угла заточки проверьте, не отсутствует ли в конструкции поддержка, не слишком ли хрупкая сталь для ударных нагрузок, и нет ли у станка дефектов, связанных с контактом или биением.
Геометрия ножа — это лишь одна из нескольких взаимосвязанных переменных. Один и тот же нож может давать совершенно разные результаты при перемещении в держатель с различными подшипниками, характеристиками боковой нагрузки или траекторией движения полотна. Прежде чем отклонить конструкцию скошенного лезвия, убедитесь, что условия тестирования позволяют провести корректное сравнение.
При продольной резке полотна верхний и нижний ножи должны иметь правильную геометрию в точке резания. Чрезмерное зацепление может привести к большему трению или деформации, в то время как недостаточное зацепление может вызвать прерывистый или неполный рез. Боковое усилие может помочь поддерживать рез в утвержденной конструкции, но большее усилие не всегда лучше. Слишком большое усилие может быстро изнашивать контактирующие поверхности, перегревать инструменты или дестабилизировать кромку. Правильные механические соотношения отличаются от ротационных ножниц для резки металлической полосы, где инструменты часто располагаются таким образом, чтобы резать с преднамеренным бесконтактным зазором.
Для настройки используйте оригинальное руководство пользователя станка и обратитесь к нашим рекомендациям. направляющая для перекрытия ножа для продольной резки Для пояснений по поводу зацепления точки реза. Никогда не увеличивайте перекрытие бесконечно, чтобы скрыть затупившееся лезвие или неправильно заточенную кромку.
Радиальное или осевое биение изменяет эффективное положение резания при каждом обороте. Даже если шлифовальный станок идеально выполнит фаску, неправильно установленное лезвие может периодически приводить к дефектам. Осмотрите оправку, очистите контактные поверхности и измерьте биение в указанной точке с помощью соответствующего индикатора часового типа. Повторяющиеся через регулярные интервалы появления заусенцев или пыли могут указывать на нарушение, связанное с вращением, а не с номинальным углом фаски.
Параллельность и плоскостность поверхности влияют на то, как нижний нож поддерживает рез и сохраняет ли вращающийся верхний нож заданное положение. Материал лезвия, качество обработки кромки и рабочая скорость также имеют значение. В ходе производственных испытаний необходимо указать нормальную скорость и натяжение полотна, а не проводить тестирование только на комфортной низкой скорости. Если лезвие приводится в движение трением, следует ознакомиться с рекомендациями производителя относительно относительных скоростей и характера контакта.
Толщина лезвия определяет структурную основу инструмента и влияет на жесткость крепления, а также на объем перемещаемого материала. Очень тонкое лезвие с тонкой фаской может деформироваться под воздействием поперечных возмущений станка; толстое лезвие может обеспечить прочность, но при этом вызвать большее разрушение полотна, если не будет обеспечено соответствующее снижение нагрузки. Микроскопический радиус кончика определяет, насколько концентрированным может стать локальное напряжение. «30-градусный» кончик с закругленным или сколотым краем не эквивалентен свежезаточенному 30-градусному кончику.
Для качественной проверки запросите подходящее увеличение и укажите, что считается допустимыми закруглениями, сколами или заусенцами на самом ноже. Не позволяйте поставщику подменять критерий приемки размеров общим утверждением о «бритвенной остроте». Требуемое состояние режущей кромки зависит от области применения и от того, что производственная команда может надежно проверить.
Одинаковая геометрия кромки не гарантирует одинаковую долговечность для стали D2, M2, M42 и карбида вольфрама. Различные материалы по-разному реагируют на абразивный износ, трение и удары. Тонкая кромка может изначально подходить для нескольких марок стали, однако правильный выбор зависит от того, как эта кромка изнашивается со временем. Более высокое значение твердости само по себе не оправдывает более крутую или более тонкую фаску.
Инструментальная сталь D2 является разумным экономически обоснованным базовым вариантом для многих задач промышленной резки. Быстрорежущая сталь M2 может обеспечить иной баланс износостойкости и ударной вязкости. Сталь M42 может рассматриваться для сложных применений, где ее металлургические свойства обеспечивают ощутимое преимущество. Твердосплавные материалы могут быть полезны при контролируемой абразивной резке больших объемов, но требуют внимания к образованию сколов и к конкретной марке твердосплава. Для сравнительных таблиц материалов и данных по конкретным маркам используйте наши сравнение материалов для ножей для продольной резки вместо того, чтобы предполагать, что угол скоса определяет материал стали.
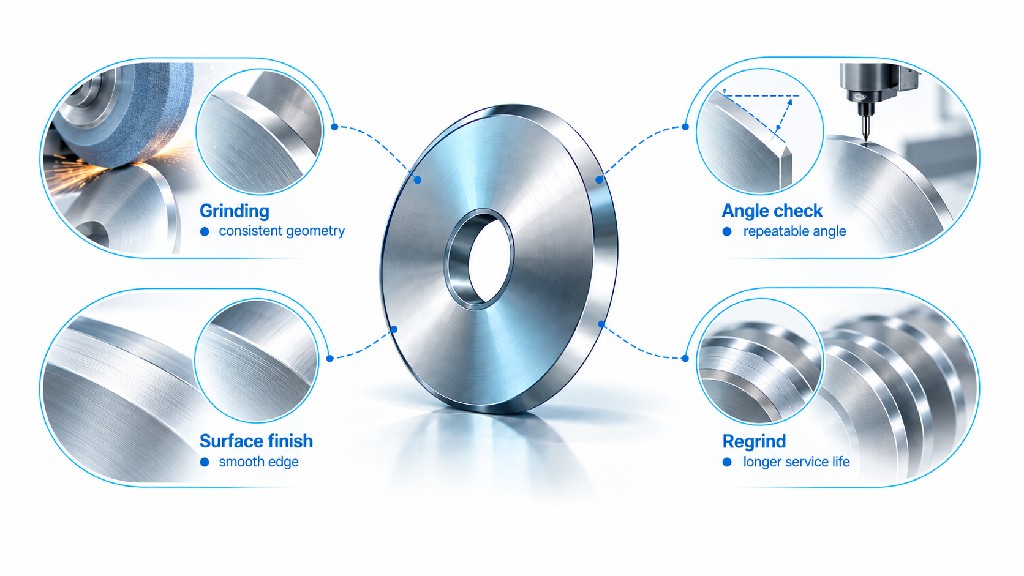
Качество обработки поверхности имеет важное значение, поскольку шероховатая боковая поверхность может повредить полотно после того, как кромка уже отделила его. Компания DIENES объясняет влияние обработки поверхности верхним ножом и описывает варианты полированной и вогнутой шлифовки. Поэтому на чертеже для закупки можно указать качество обработки в соответствующих единицах измерения и с согласованным методом контроля. Не следует копировать значение «RMS» из старого каталога в современное поле Ra без проверки единиц измерения и предположений о пересчете.
В процессах обработки высокочистых материалов или материалов, чувствительных к частицам, чистота, коррозионная стойкость и отсутствие сколов на кромке могут быть более ценными, чем незначительное изменение угла заточки. При резке тяжелых металлов решающее значение могут иметь ударопрочность и возможность повторной заточки поддерживаемой кромки. Следует запрашивать конструкцию кромки, которая может изготавливаться стабильно в течение нескольких производственных партий, а не лабораторную геометрию, слишком хрупкую для реальной эксплуатации.
Начните с ножа, который уже используется в станке, даже если результат его работы не идеален. Запишите его внешний диаметр, внутренний диаметр, толщину, рабочую поверхность, основной угол, вторичный профиль, материал, твердость и измеренное состояние кромки. Затем задокументируйте модель станка, тип держателя ножа, нижний нож, рабочую скорость, натяжение, перекрытие, боковую нагрузку и материал заготовки. Испытание без этих базовых данных не позволит достоверно определить, почему замененный нож работает лучше или хуже.
Определите измеримые критерии приемки до начала производства. Для бумаги может использоваться согласованный метод отбора проб пыли и визуальный предел толщины волокон по краям. Для пленки могут использоваться допустимые искажения краев, качество намотки на последующих этапах и количество бракованных изделий. Для фольги может потребоваться определенный уровень заусенцев или частиц. Для рулонной бумаги могут быть установлены требования к максимальной высоте заусенцев или профилю кромки. Если у заказчика нет числовых спецификаций, согласуйте повторяемые эталонные образцы и документированный метод контроля качества (прошел/не прошел).
В условиях стабильной работы станка сравните два или три образца, отличающихся четко определенным основным углом или профилем заточки. Не следует одновременно изменять материал лезвия, твердость, угол, качество поверхности и настройку держателя, поскольку результаты становятся несовместимыми. Если для одной конструкции необходимо использовать другой сорт материала по конструктивным причинам, зафиксируйте это различие и рассматривайте испытание как сравнение всего инструмента, а не как отдельный эксперимент по углу заточки.
Проведите испытания каждого образца в условиях, соответствующих начальным, установившимся и заключительным этапам кампании. Осмотрите обе стороны прорези, зафиксируйте любые загрязнения на ноже и отметьте корректировки, внесенные оператором. Лезвие может выглядеть лучше при низкой скорости испытания, но стать менее стабильным при нормальной скорости намотки. Если состав материала различается от рулона к рулону, используйте, по возможности, одинаковый материал или повторите сравнение на нескольких партиях.
| Поле для испытаний | Исходная запись | Кандидат А | Кандидат Б |
|---|---|---|---|
| Профиль ножа и угловые ориентиры | Существующий чертеж и измеренная кромка. | Контролируемое изменение профиля | Второй контролируемый профиль |
| Материал ножа и термообработка | Состояние и оценка состояния пластинки | По возможности поддерживайте постоянный уровень. | По возможности поддерживайте постоянный уровень. |
| Субстрат и участок | Полный слой материала, толщина | Одинаковые или парные лоты | Одинаковые или парные лоты |
| Настройка оборудования | Скорость, перекрытие, боковая нагрузка, натяжение | Та же проверенная конфигурация | Та же проверенная конфигурация |
| Первоначальное качество резки | Образцы в начале | Образцы в начале | Образцы в начале |
| Состояние после запуска | Износ, отложения, пыль, дефекты | Тот же интервал проверки | Тот же интервал проверки |
| Коммерческий результат | Приемлемый продукт, остановки, брак | Нормализовано до того же уровня несения обязанностей | Нормализовано до того же уровня несения обязанностей |
Не следует выбирать победителя, основываясь только на самом чистом коротком образце. Необходимо проверить, соответствует ли геометрия всем стандартам качества, выдерживает ли требуемый цикл производства, работает ли безопасно и может ли быть изготовлена по приемлемой цене. Стабильный нож, который служит всю запланированную смену, может быть лучше, чем очень тонкий нож, который создает меньше пыли, но требует незапланированной замены в середине критического цикла производства.
После утверждения результатов испытаний необходимо сохранить технические характеристики: угол заточки или угол наклона, поперечное сечение, ширину основной площадки, профиль рельефа, допустимый радиус кромки (при необходимости), ориентацию лезвия, марку стали, качество поверхности и метод контроля. Воспроизводимый технический чертеж является связующим звеном между успешными испытаниями и возможностью повторной закупки. Проверенные настройки станка следует фиксировать отдельно от чертежа ножа.
Приведенная ниже диагностическая схема рассматривает фаску как одну из возможных причин, а не как универсальное объяснение. Лезвие может быть изготовлено правильно, но при этом выйти из строя из-за плохо контролируемого процесса. Осмотрите станок и образовавшуюся щель, прежде чем решать, следует ли сделать нож более острым или обеспечить дополнительную опору.
| Обнаруженный дефект | Возможный механизм, связанный со скосом | Другие причины следует проверить в первую очередь. | Направление принятия решения |
|---|---|---|---|
| Бумажная пыль / неровный край | Чрезмерный контакт после резки или закругленная основная кромка | Перекрытие, боковая нагрузка, слабая точка резания, абразивное покрытие | Осмотрите наконечник; проверьте работу механизма сброса давления после стабилизации установки. |
| Отбеливание/растягивание пленки | Избыточное смещение материала из толстого клина | Натяжение, скорость ножа, затупление, траектория движения паутины | Оцените геометрию с меньшим сопротивлением и качество кромок. |
| захват клея | Большая шероховатая контактная поверхность за кончиком | Химический состав клея, температура, интервал очистки. | Рассмотрите возможность полировки или создания подходящего рельефного профиля. |
| Многократное откалывание ножа | Местный совет слишком слаб для погрузки. | Столкновение лезвий, биение, удар, хрупкость. | Устраните механическую неисправность; затем повторно оцените состояние опоры. |
| Завиток фольги или микроскопический бор | Асимметричное смещение или повреждение края | Нижний нож, выравнивание, натяжение, боковая сила | Проверьте парные геометрические параметры и боковые грани. |
| Рост заусенцев металлической катушки | Закругление кромок или недостаточная поддержка | Зазор, глубина проникновения, марка материала, валы | Измерьте заусенец и проверьте рецепт резки. |
| Неразрезанные текстильные волокна | Edge не всегда концентрирует силу. | Неправильный метод разрезания, недостаточная опора, натяжение. | Перед изменением угла убедитесь в исправности механизма. |
| Блуждание в ширину щели | Асимметричная сила или неустойчивое тело ножа | Посадка вала, проставки, подшипники, направляющая для ленты | Правильная геометрия станка и ориентация ножа. |
Как правило, внезапные дефекты, возникшие после столкновения, технического обслуживания или замены валка, с большей вероятностью потребуют проверки установки и состояния, чем полной перепроектировки номинального угла скоса. Медленное увеличение количества пыли или заусенцев с течением времени работы может указывать на прогрессирование износа. Инструкция по заточке и замене ножей GUANG CHUAN Это может помочь отличить кромку, пригодную для повторной заточки, от структурного повреждения.
Грамотно составленный запрос на ценовое предложение снижает как производственные риски, так и необходимость повторных уточнений. Компания GUANG CHUAN производит ножи на заказ и может рассмотреть чертежи с указанием размеров или имеющиеся образцы. Для задач продольной резки, чувствительных к геометрии, необходимо указать условия работы вместе с размерами детали. Ценовое предложение, основанное только на внешнем диаметре и размере отверстия, может упустить из виду наиболее важные детали кромки.
| Информация по запросу предложений | Рекомендуемая детализация | Зачем это нужно поставщику |
|---|---|---|
| Станок и режущий механизм | OEM/модель; ножницы, лезвия, надрезные или вращающиеся ножницы для рулонной резки | Предотвращает создание неподходящей конструкции лезвия. |
| Роль и ориентация ножа | Верхняя/нижняя, рабочая поверхность, ориентация влево/вправо | Обеспечивает правильное положение поверхности среза |
| Размеры | Наружный диаметр, внутренний диаметр, толщина, отверстие, шпоночный паз, монтажные элементы. | Обеспечивает соответствие размерам и структурную совместимость. |
| Рисунок фаски | Включенный или одногранный угол, базовая плоскость, ширина участка, рельеф, состояние вершины | Предотвращает неоднозначные инструкции по шлифованию. |
| Материал лезвия | Марка стали, термообработка, допустимая твердость, покрытие (при наличии). | Соответствует требованиям по поддержке кромок и износостойкости. |
| Требования к качеству | Плоскостность, биение, параллельность, чистота поверхности, контроль кромок. | Поддерживает повторяемую геометрию точек разреза. |
| Субстрат | Марка материала, цельноламинированная структура, диапазон толщин | Выявляет особенности разрушения и истирания. |
| Условия эксплуатации | Скорость натяжения лески, натяжение, боковая нагрузка, перекрытие или зазор, рабочий цикл | Определяет фактические рабочие нагрузки |
| Коммерческие требования | Количество, сроки поставки, запасные части, ожидаемый объем повторной шлифовки. | Позволяет проводить реалистичное сравнение затрат за весь срок службы. |
| доказательства неудачи | Фотографии среза и изношенных лезвий ножей; допустимый предел дефектов. | Определяет проблемы, которые должна решить новая геометрия. |
На чертеже также должны быть указаны единицы измерения, уровень ревизии, критически важные базовые точки и любой метод измерения, необходимый для учета фаски. Если размеры взяты из старого образца, а не от производителя станка, это следует четко указать; образцы могут быть изношены, переточены, деформированы или модифицированы. Если заказчик предоставляет имеющийся нож, измерьте его в нескольких точках по окружности, прежде чем считать одно локальное показание исходным заданным значением.
Для получения информации о подходящих вариантах производства изучите следующие разделы: страница ножа для резки бумаги (верхний и нижний) и страница товара «вращающийся нож с металлической катушкой»Компания Обзор производства и индивидуализации Это дает дополнительную информацию. Индивидуальные допуски и геометрические параметры всегда следует подтверждать в утвержденном чертеже и смете, а не предполагать, исходя из общего примера на странице товара.
Цена покупки ножа — это лишь одна из статей расходов. Преждевременное повреждение заточки может привести к браку, затратам на чистку, заточку, производственной потере и необходимости повторного вмешательства оператора. С другой стороны, премиальная конструкция со сложной комбинированной заточкой может оказаться неэкономичной, если существующее базовое лезвие уже выполняет необходимые операции без потери качества. Покупателям следует сравнивать стоимость за принятый производственный час или стоимость за принятую единицуа не только стоимость одного ножа.
Одна из простых моделей бухгалтерского учета выглядит следующим образом: Общая стоимость цикла = цена покупки лезвия + стоимость заточки + затраты на ремонт + затраты, связанные с дефектамиЗатем разделите на общее количество принятых производственных часов за весь определенный жизненный цикл ножа. Сравнение должно проводиться с использованием одинаковых требований к качеству, эквивалентных материалов и согласованных определений для переналадок и производственного времени. Более долговечная конструкция не будет финансово выгоднее, если она приводит к появлению вредных дефектов или небезопасных эксплуатационных рисков.
Следующие цифры представляют собой только гипотетические предположения планированияЭто не данные об объеме производства, не опубликованные средние рыночные показатели и не отпускные цены GUANG CHUAN. Они иллюстрируют, как работает арифметика, когда один профиль дольше сохраняет жизнеспособность в течение приемлемой кампании.
| Примерная статья расходов | Профиль А: базовый дизайн | Профиль B: оптимизированное облегчение |
|---|---|---|
| Первая покупка ножа | 180 долларов | 240 долларов |
| Уточнение событий в рамках жизненного цикла | 2 | 2 |
| Стоимость заточки | 35 долларов | 45 долларов |
| Квалифицированные оперативные кампании | 3 | 3 |
| Допустимое количество часов резки за кампанию | 12 ч | 18 ч |
| Общее допустимое количество часов резки | 36 ч | 54 ч |
| Стоимость вмешательства на одну кампанию | 80 долларов | 80 долларов |
| Затраты, связанные с дефектами, на одну кампанию | 15 долларов | 10 долларов |
| Расчетная общая стоимость жизненного цикла | 535 долларов | 600 долларов |
| Расчетная стоимость за принятый час | 14,86 долл./час | 11,11 долл./час |
Для профиля А расчет выглядит следующим образом: 180 + (2 × 35) + (3 × 80) + (3 × 15) = 535. Почасовая стоимость составляет 535 / 36 = 14,86. Для профиля В расчет составляет 240 + (2 × 45) + (3 × 80) + (3 × 10) = 600, или 600 / 54 = 11,11 за принятый час. Профиль В изначально стоит дороже, но дешевле в пересчете на принятый час. при этих предположенияхДанный пример не доказывает, что составные лопатки обычно увеличивают срок службы на 50% или обеспечивают такую экономию в реальных условиях эксплуатации.
Часто бывает полезно выяснить истинную причину, по которой нож был выброшен. Если лезвие скололось после случайного столкновения, это событие не следует ошибочно интерпретировать как обычный износ фаски. Если нож можно переточить, новый профиль, оставшийся диаметр и уменьшенная площадь заточки должны соответствовать допустимым инженерным пределам. руководство по выбору между повторной заточкой и заменой обеспечивает структурированный подход к техническому обслуживанию.
Не существует единого угла, подходящего для всех сортов бумаги и систем продольной резки. На опубликованной иллюстрации Valley Grinding указан профиль под углом 45° как распространенный для бумаги, но это лишь одна из определенных геометрий ножа, а не универсальное предписание. Бумага для бумаги, мелованная бумага, легкая бумага и картон различаются по поведению волокон и абразивности. Используйте правильно подобранный профиль в качестве отправной точки, а затем сравните количество пыли, волокон, качество кромки и срок службы на реальном оборудовании.
Более острый идеальный клин может проникать с меньшим геометрическим смещением в некоторых условиях, но его кончик может быть менее устойчивым. Реальная кромка также имеет конечный радиус, локальные следы шлифовки и возможные микросколы. Очень острое лезвие, которое быстро скалывается, может работать хуже, чем лезвие с немного большей кромкой и правильно спроектированным вторичным скруглением. Выбирайте лезвие, ориентируясь на качество и безопасную, предсказуемую долговечность, а не на наименьшее заявленное значение.
В коммерческих описаниях обе фразы могут относиться к профилю шлифовки. Ни одна из них сама по себе не является полным описанием чертежа. Уточните, описывает ли число угол заточки, отдельную шлифованную поверхность или вторичный рельеф. Также отличайте эти термины от угла наклона держателя ножа, который является параметром выравнивания станка, а не профилем шлифовки.
Ответ зависит от требуемой рабочей поверхности среза, свойств материала и конструкции держателя. Одинарный скос может обеспечить заданную опорную поверхность и прочную геометрию. Двойной или составной профиль может уменьшить контакт после разделения в подходящих системах обработки. Точное значение термина «двойной скос» варьируется в разных каталогах, поэтому необходим чертеж поперечного сечения. Не следует предполагать, что симметричный V-образный скос взаимозаменяем с составным верхним ножом ноже для продольно-резательной резки.
Выбор подходящего материала основывается на толщине пленки, ориентации, покрытии, структуре ламината, механизме резки и ограничениях заказчика по качеству. Тонкая и хорошо обработанная кромка может помочь уменьшить сопротивление, но ее поддержка, отделка, а также натяжение и зацепление станка также должны быть правильными. Нельзя гарантировать определенный диапазон углов, основываясь только на слове «ПЭТ». Предпочтительным методом закупки является пробное использование сопоставимых образцов.
Некоторые семейства ножей универсальны и подходят для обработки нескольких тонких полотен, но широкий охват материалов не означает универсальную геометрию. Для фольги может потребоваться исключительно точный контроль точки резки; для бумаги может быть проблематично наличие пыли; пленка может растягиваться; а для металлической рулонной стали используются другие механизмы сдвига и более высокие локальные нагрузки. Всегда проверяйте как процесс резки, так и чертеж инструмента, прежде чем пытаться использовать взаимозаменяемые ножи.
Как описано в литературе DIENES, правильно спроектированные комбинированные и двухсторонние профили лезвий могут уменьшить контакт и пылеобразование во многих областях переработки. Однако образование пыли также зависит от износа лезвия, покрытия бумаги, настроек точки реза, боковой силы и биения. Некачественный двухсторонний нож может производить больше пыли, чем хорошо обслуживаемый односторонний нож. Оцените одинаковые длины резки в контролируемых условиях.
Только с одобрения инженера. Переточка изменяет профиль кромки и, возможно, внешний диаметр, основную опорную поверхность или расположение рабочей поверхности. На подобранной паре ножниц изменение профиля может повлиять на точку резания и предположения о зазоре. Восстановите геометрию, утвержденную на чертеже, если владелец станка не подтвердил новую версию и не убедился в наличии достаточных оставшихся размеров ножа.
Острота — лишь один из факторов. Нижний нож может быть изношен, зазор может быть неправильным, держатель может быть смещен, или свойства материала могут измениться. При резке металлических рулонов заусенцы связаны с деформацией и разрушением по всей системе среза. Перед покупкой более острого лезвия проверьте установленную геометрию и измеренный характер дефектов.
На чертеже должно быть показано поперечное сечение в правильном месте режущей кромки, указано, является ли число углом примыкания или углом торца, обозначены базовая и рабочая поверхности, а также указаны основные опорные поверхности, рельеф подложки, форма углубления или радиус кромки. Укажите допуски и метод контроля, который поставщик может фактически использовать. На чертеже также должны быть указаны марка материала, толщина, диаметр отверстия, биение и другие критически важные размеры.
Не обязательно. Существующая геометрия может хорошо работать с другой инструментальной сталью, но достижимая поддержка режущей кромки и поведение при скалывании могут меняться в зависимости от металлургии и термообработки. При сравнении марок стали, по возможности, сохраняйте одинаковую фаску. Если новый материал требует изменения конструкции кромки, рассматривайте это как полное испытание инструментальной системы и задокументируйте разницу.
Пришлите чертеж или качественный образец, модель станка, тип верхнего/нижнего ножа, тип материала и диапазон толщины, условия эксплуатации, текущий материал лезвия, проблемы с качеством, целевые характеристики кромки и требуемое количество. Фотографии отрезанной кромки и изношенного лезвия будут особенно полезны. Если имеющийся нож уже успешно используется, предоставьте его профиль в качестве контрольного образца, а не отталкивайтесь от стандартного угла из каталога.
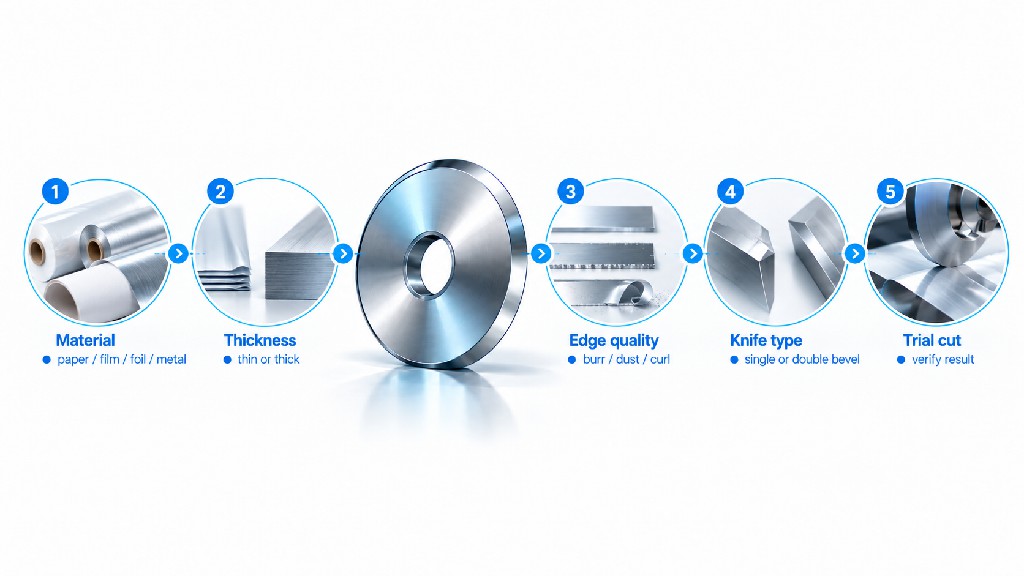
Выбор надежного угла заточки ножа для продольной резки — это инженерное решение, подкрепленное повторяемыми испытаниями на резку. Оно начинается с правильного метода резки, четко определенного правила определения угла и профиля, который обеспечивает баланс между чистым разделением и достаточной поддержкой кончика. Окончательная покупка должна отражать измеренное качество кромки, срок службы между вмешательствами, стабильность производства и общие эксплуатационные расходы, а не один угол, скопированный из таблицы для несвязанного применения.
Нужен нестандартный профиль ножа для продольной резки или расчет стоимости замены? Компания GUANG CHUAN производит промышленные лезвия по чертежам и образцам, разработанным специально для конкретных задач. Предоставьте модель станка, размеры лезвия, эскиз текущего угла заточки, толщину и состав обрабатываемого материала, рабочую скорость, а также фотографии дефекта. Мы обсудим подходящую геометрию для заявленной задачи резки и предоставим ценовое предложение на основе подтвержденных требований. Для получения технического предложения свяжитесь с Гуан Чуанем.или ознакомьтесь с нашими конфигурации ножей для переработки бумаги и варианты ножей для продольной резки рулонов перед отправкой ваших технических условий.
Техническая оговорка: Опубликованные примеры численного проектирования приводятся в контексте указанных промышленных источников. Все геометрические расчеты и примеры стоимости жизненного цикла явно обозначены как вычисленные или гипотетические. Рекомендации по конкретным материалам в данном руководстве являются инженерными соображениями отбора, а не сертифицированными универсальными угловыми стандартами, заявлениями о гарантированном сроке службы или заменой процедур безопасности OEM-производителей.

Оставить сообщение
Отсканируйте в WhatsApp :
 Pусский