


Перекрытие ножей для продольной резки: какое значение необходимо для чистой и стабильной резки?
Линия продольной резки может иметь острые вращающиеся ножи, правильно изготовленные прокладки и опытного оператора — и при этом производить бумажную пыль, скошенные края пленки, неровные разрезы фольги или преждевременный износ лезвий. Иногда недостающая регулировка составляет всего лишь долю миллиметра: перекрытие ножа для резкиИногда проблема заключается в том, что оператор изменил перекрытие, чтобы компенсировать совершенно другую неисправность, такую как чрезмерное боковое усилие, ослабленные подшипники или нестабильное натяжение полотна.
При ротационной резке верхнее и нижнее лезвия ножей должны обеспечивать стабильную точку резания. Как правило, им требуется небольшое, контролируемое геометрическое зацепление, но Большее перекрытие не означает автоматически более качественный или чистый срез.Чрезмерное зацепление увеличивает расстояние, которое проходит движущаяся лента вдоль фаски ножа, усиливает трение и может изменить точку резания. Слишком слабое зацепление увеличивает риск прерывания резки или застревания верхнего лезвия на нижнем ноже. Правильная настройка зависит от держателя ножа, диаметра ножей, траектории движения ленты, материала, системы боковой загрузки и допустимого рабочего перемещения.
Данное руководство предназначено для предприятий по переработке металлоконструкций, производителей оборудования, инженеров по техническому обслуживанию и покупателей, заказывающих верхние и нижние ножи для продольной резки. В нем объясняется разница между вертикальным перекрытием и горизонтальным зазором, а также представлены... опубликованные производителем справочные значенияОн работает с помощью методов измерения и предлагает повторяемую процедуру испытаний. Он также разделяет резку тонких полотен от резки металлических рулонов, где слово проникновение может описывать другую физическую величину.
Практический ответ: Начните с утвержденного производителем станка или держателя ножа диапазона перекрытия и проверенной рецептуры для конкретного материала. Если проверенной рецептуры нет, используйте только соответствующий источнику эталонный диапазон в качестве пробной отправной точки. Выберите Наименее стабильное зацепление, обеспечивающее образование полного и приемлемого разреза на протяжении всего рабочего процесса.при этом необходимо обеспечить достаточный запас для биения, отклонения и перемещения держателя. Подтвердите результат путем проверки кромок, измерения частиц или заусенцев, проверки размеров и документированного производственного испытания, а не только с помощью регулятора глубины.
Более подробную информацию о взаимосвязи между геометрией лопастей, зазором и боковой нагрузкой см. в работе Гуан Чуаня. Руководство по настройке зазора, перекрытия и боковой силы ножа круглого продольно-резательного станкаДанная статья посвящена самому вопросу пересечения: какой объем необходим, как его измерить и как доказать стабильность настроек.
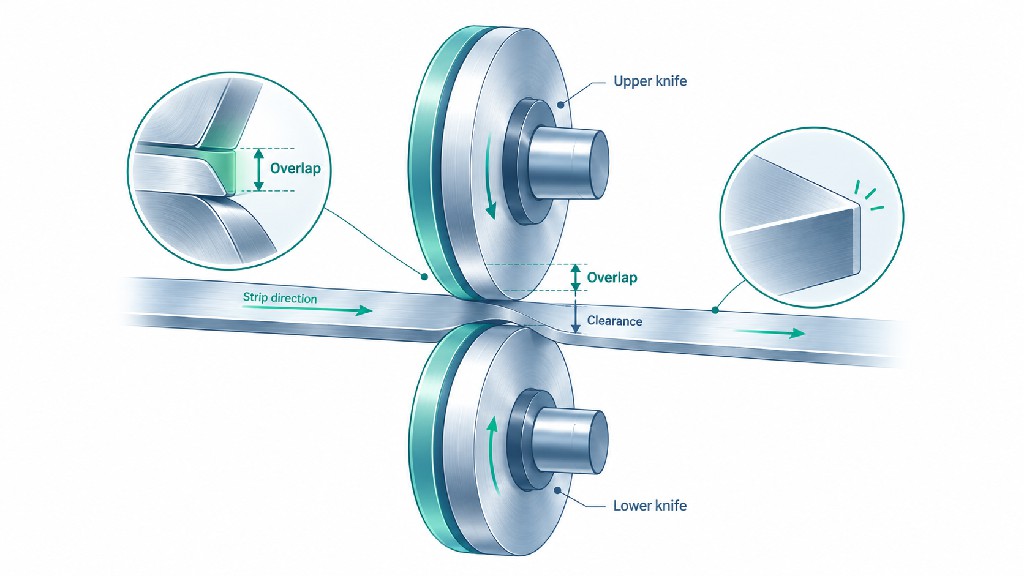
Перекрытие ножа для продольной резки Это геометрическое зацепление с заданным знаком между вращающимся верхним ножом и его нижним ножом или кольцом наковальни в положении зацепления при резке. В распространенной системе тангенциальной резки и продольного распила это расстояние, на которое внешняя режущая кромка верхнего ножа проходит ниже касательной в верхней части нижнего ножа. Этот же размер может называться вертикальное перекрытие, перекрытие лезвий, глубина резанияили — несколько двусмысленно —проникновение лезвия резака.
Представьте две окружности, представляющие собой проекционные режущие кромки верхнего и нижнего вращающихся инструментов. Если они лишь соприкасаются в одной касательной точке, геометрическое перекрытие равно нулю. Перемещайте верхний нож к нижнему ножу до тех пор, пока их проекционные окружности не пересекутся и верхняя кромка не выйдет за пределы нижней касательной: положительное смещение — это перекрытие. Ножи не предназначены для столкновения лезвий друг о друга; их осевое выравнивание, угол наклона и боковая нагрузка определяют место соприкосновения двух поверхностей резания. В некоторых конструкциях лезвия разделены осевым расстоянием, и их проекционные окружности перекрываются, не при этом кромки находятся в одной физической плоскости.
Определение звучит просто, но чертежи часто неправильно понимаются. Направление измерения должно быть указано, обычно вдоль вертикальной оси зацепления станка или вдоль общей осевой линии двух окружностей ножей. Показание регулировочной ручки держателя не обязательно соответствует фактическому перекрытию кромок. Если у станка нет проверенной опорной точки, ручка показывает путешествовать, а не независимо измеренная глубина зацепления.
Специалист по промышленной резке DIENES определяет перекрытие как расстояние, на которое верхний нож выступает ниже касательной нижнего ножа. Это определение особенно полезно при обсуждении тангенциальной обработки полотна. Чертеж производителя оборудования остается авторитетным для машин, использующих другую ориентацию, базовую точку измерения или конструкцию механически связанного держателя ножа.
Верхняя или мужской Нож обычно представляет собой заточенное или вогнутое круглое лезвие, закрепленное в держателе. Нижняя или женский Нож может представлять собой кольцо-наковальню, кольцо с канавками или один из элементов многоножевой системы. Подвижная лента проходит через область, где кромки действуют как вращающиеся ножницы. Желаемый результат — контролируемое разделение в повторяющейся точке резки с ограниченным нежелательным контактом между материалом и корпусом ножа.
Три различных понятия должны оставаться отдельными. Геометрическое перекрытие показывает вертикальное взаимодействие двух кругов. Устойчивость точки среза показывает, сохраняется ли их функциональная зависимость от сдвига в заданном положении при изменении скорости и нагрузки. Глубина проникновения материала или глубина разрушения Описывает процессы, происходящие внутри самой подложки. Нож можно геометрически задействовать на расстоянии 1,0 мм, не разрезая буквально на 1,0 мм пленку толщиной всего 20 микрометров.
Это различие важно при чтении каталогов поставщиков. В одном каталоге может быть указано перекрытие в 1,0 мм для держателя намотчика бумаги; в другом может быть указано 20% проникновения для металлической катушки, подвергающейся пластической деформации перед разрушением. Оба числа могут иметь смысл, но их нельзя сравнивать или подставлять друг в друга, не установив предварительно определение измерения.
Не каждая система круглых лезвий имеет регулировку перекрытия верхнего/нижнего края. При резке лезвием бритвы тонкое острое лезвие проходит через поддерживаемую или неподдерживаемую полосу материала. При надрезании, также называемом дроблением, колесо прижимается к валу наковальни. Роторная резка ножницами основана на взаимодействии двух режущих кромок. Глубина введения лезвия бритвы или усилие нагрузки на колесо надреза не должны учитываться при разработке рецепта ножа для ножниц.
Как Компания DIENES поясняет в своем обзоре, посвященном поперечным разрезам.Парные перекрывающиеся ножи используются в самых разных областях переработки бумаги, картона, этикеток, пленки, фольги, нетканых материалов и других подобных изделий. Универсальность метода обусловлена возможностью адаптации инструментов, конструкции держателя и геометрии. Универсальность не означает, что для каждого материала подходит один универсальный режим работы.
| Срок | Что это описывает | Типичные измерения | Распространенная ошибка при настройке |
|---|---|---|---|
| Вертикальное перекрытие | Геометрическое взаимодействие верхней и нижней окружностей режущей кромки | мм или дюймы; базовая точка отсчета определена на чертеже. | Рассматривать движение регулировочной ручки как истинное перекрытие |
| Горизонтальный зазор | Боковой зазор между поверхностями сдвига, где в системе зазорного типа используется один такой зазор. | мм или % толщины полосы, по определению системы | Применение формулы зазора между металлической катушкой к держателю ножа с контактной нагрузкой |
| Боковая загрузка | Боковая контактная сила, создаваемая держателем. | Н, фунты силы или проверенный метод измерения силы. | Путаница между давлением регулятора и фактической силой передового оборудования. |
| Угол наклона или срезной угол | Преднамеренное угловое соотношение в точке контакта | Степени | Увеличение перекрытия для сокрытия неправильного наклона |
| Закончиться | Радиальное или осевое отклонение при вращении ножа. | Суммарное показание индикатора на указанной поверхности | Измерение отдельно стоящего, не закрепленного лезвия вместо собранного инструмента. |
| проникновение материала в трещину | Глубина деформации или зоны полировки перед разделением | Длина или процент толщины материала | Назовем это геометрическим перекрытием держателя ножа. |
Перекрытие — это не просто зазор для пересечения двух деталей. Оно влияет на то, где начинается разрез, на траекторию движения полотна вблизи скоса, на степень трения и на устойчивость системы к внешним воздействиям. Эти изменения влияют как на видимые края разреза, так и на менее очевидные затраты, такие как удаление пыли, частота очистки, переточка, обрывы полотна и незапланированные простои.
При тангенциальном расположении полотна его разделение должно происходить в узком, контролируемом месте около нижнего ножа. Если верхний нож установлен слишком глубоко, материал может оставаться в контакте с его фаской на протяжении большей длины пути перемещения. дорожный шнур Об этом говорится в литературе, посвященной продольной резке. Более длинный путь контакта может увеличить трение и истирание, даже если конечный материал полностью отделен.
Эффект не является чисто теоретическим. В своем техническом обсуждении пыль, образовавшаяся из-за неправильного перекрытияДиен сообщает, что для геометрии, использованной в его примере, Избыточное перекрытие в 0,020 дюйма увеличило длину хорды перемещения на 41%.В примере с дополнительным увеличением на 0,060 сообщается об увеличении длины хорды на 102%. Это: геометрические примеры, опубликованные производителемНет универсальных показателей образования пыли или прогнозов для каждого диаметра лопатки. Важный физический вывод заключается в том, что, казалось бы, незначительное дополнительное зацепление может привести к непропорционально большей длине контактной поверхности.
Таким образом, качество резки может ухудшаться, даже если ножи продолжают эффективно резать. На бумаге это могут быть волокна и пыль. На клеевых материалах — скопление покрытия или остатки материала на кромке. На пленке — локальное растяжение и образование тонких волокон. Конвертер, стремящийся исправить неполную резку путем многократного увеличения глубины, в конечном итоге может заменить один дефект другим.
Если верхний нож не достигает заданного положения резки, материал может не достичь непрерывной функциональной точки среза. Результатом могут стать прерывистые неразрезанные мостики, рваные волокна, неравномерный внешний вид кромки или щель, которая становится ненадежной при увеличении скорости производства. Биение, упругий прогиб вала, податливость держателя или колеблющееся натяжение полотна могут привести к тому, что неточная настройка будет выходить из строя один раз за оборот или только на определенных участках.
Серьезным видом отказа является прыжок с ножомВерхний нож приподнимается или перемещается по верхней поверхности нижнего ножа, вместо того чтобы сохранять заданное положение. Это может привести к сколам или повреждению режущей кромки. Оба варианта ДИЕНЕС и Руководство по регулировке механизма намотки от Valmet Следует предупредить, что недостаточное зацепление может привести к разрушительному контакту или неполному разрезу. Увеличение перекрытия может быть оправдано после выявления причины, но ни один оператор не должен намеренно заставлять работать неисправный держатель или неустойчивый вал, добавляя большую неконтролируемую глубину.
Чрезмерное перекрытие, как правило, увеличивает вероятность того, что большая часть фаски или корпуса лезвия будет контактировать с материалом. Дополнительное взаимодействие может привести к образованию пыли, нагреву, следам трения, заломам или изменению эффективной точки реза. Это также повышает риск плохого взаимодействия между поверхностями ножа, особенно если угол наклона или боковое усилие не соответствуют норме. Износ может появиться на поверхности, где должна была быть лишь небольшая, контролируемая зона контакта.
Увеличение глубины особенно заманчиво, когда после смены ножа леска начинает оставлять нечеткие края. Однако, если диаметр нового лезвия отличается от предыдущего, существующая шкала держателя может быть неправильной. Если реальная проблема заключается в сколе нижнего кольца, ошибке бокового усилия или плохом натяжении лески, увеличение перекрытия не решит ее. Оно может ускорить повреждение и скрыть первопричину.
Примените принцип сдержанной диагностики: Сначала убедитесь в механической исправности ножей, держателя, подшипников, траектории движения полотна и бокового расположения; затем отрегулируйте перекрытие с контролируемыми, отслеживаемыми приращениями в пределах параметров производителя. Изменяйте по одному параметру за раз. Если в ходе испытаний выяснится, что более глубокое зацепление улучшает непрерывность, но существенно увеличивает количество мусора, перед тем как принять более глубокую настройку, проверьте, не смещается ли держатель или система поддержки под нагрузкой.
Не существует универсального значения в миллиметрах или фиксированного процента толщины полотна, регулирующего работу всех роторных ножниц для продольной резки. Правильный диапазон зависит от геометрии станка, конструкции держателя ножа, материала и условий эксплуатации. Опубликованные данные полезны, если сохраняется их первоначальный контекст. К ним следует относиться как к... контрольные точки для испытания, а не как независимое разрешение на отмену действия руководства по эксплуатации оборудования.
В приведенной ниже таблице сохранен контекст двух известных источников оборудования, а не объединены их значения в фиктивный общеотраслевой стандарт. Для пересчета используются следующие данные: 1 дюйм = 25,4 ммОкругленные значения для удобства планирования настройки. Цифры и инструкции поставщика оборудования имеют приоритет над любыми редакционными таблицами.
| Опубликованный контекст | Исходные рекомендации по перекрытию | Приблизительный метрический эквивалент | Как это интерпретировать |
|---|---|---|---|
| ДИЕНЕС, общее обсуждение метода резки и рассечения | 0,030–0,040 дюймов | 0,76–1,02 мм | Общие рекомендации производителя по многим из обсуждаемых областей применения; нет универсальная спецификация |
| Компания Valmet, классификация бумажной продукции на основе данных о намоточных и продольно-резательных станках. | Менее 0,030 дюйма | Менее 0,76 мм | Рекомендации, специфичные для конкретного класса, относительно конфигурации оборудования, обсуждаемой в данном документе. |
| Valmet, типография | Приблизительно 0,030–0,050 дюйма | Приблизительно 0,76–1,27 мм | Проверьте геометрию лезвия, его сортность и толщину хорды. |
| ДСП, легкие или с покрытием Valmet | 0,050–0,060 дюймов | 1,27–1,52 мм | В указанных областях применения намоточных машин может использоваться большее перекрытие. |
| Валмет, картон и лайнерная бумага | 0,060–0,080 дюймов | 1,52–2,03 мм | Это относится к указанным классам бумаги и системе оценок. |
Ценность компании DIENES обусловлена ее обсуждение установки для резки и рассеченияДанные о качестве бумаги получены из Опубликованные компанией Valmet инструкции по регулировке продольно-резательного станкаКомпания Valmet также описывает использование калибр хорды подходит для данной системы, подчеркивая, что опубликованные данные о глубине и практический измерительный инструмент необходимо рассматривать совместно. Опубликованные примеры от разных производителей оборудования не обязательно должны совпадать: их держатели, комбинации диаметров и траектории движения полотна могут быть разными.
Эти ссылки подтверждают важный вывод. Для намотки бумажных салфеток может потребоваться более мелкий зазор, чем для намотки картона, но это не означает, что... нет Следует понимать, что глубина определяется исключительно весом заготовки. Диаметр ножа, профиль кромки, опора лезвия и расположение нижней наковальни остаются необходимыми параметрами. Если поставщик рекомендует перекрытие, выходящее за рамки этих примеров, запросите чертеж предполагаемого держателя и результаты испытаний, а не заявляйте, что число неверно только потому, что оно отличается от табличного значения.
Тонкие пленки, металлизированные полотна, ламинированные конструкции и самоклеящиеся этикетки могут быть чувствительны к дополнительному контакту и трению. Некоторые производители публикуют неофициальные начальные диапазоны в пределах 0,5–1,5 мм для отдельных систем резки тонких полотен; например, Руководство Максвелла по настройке парных ножей Разделяет пленку/фольгу от более плотной бумаги и нетканых материалов. Эти данные приведены ниже. ориентировочные диапазоны, специфичные для конкретного поставщикаЭто не стандарт ISO или ASTM. Производитель упаковки не должен вслепую переносить изображение намотчика бумаги на станцию для нанесения фольги на батарейки, а также не должен предполагать, что каждый владелец ножа может надежно работать при произвольно малом зацеплении.
Для деликатного материала лучше сначала проверить его фактическую конструкцию, требуемую чистоту и качество кромок, а затем определить минимальное стабильное перекрытие, установленное производителем оборудования, с небольшим запасом прочности. Проверьте поступающее полотно на наличие отклонений толщины, волнистости и стыков. Выясните, контролируется ли контакт пневматической боковой загрузкой, фиксированным пакетом распорок или другим механизмом. Одна и та же пленка номинальной толщиной 25 микрометров может вести себя по-разному после нанесения покрытия, металлизации или ламинирования.
Для бумаги, Плотность — это не толщина.. ISO 536:2019 указывает метод для грамматики, тогда как ISO 534:2011 Речь идёт о толщине, плотности и удельном объёме бумаги и картона, с указанием исключений. Эти стандарты характеризуют материалы; ни один из них не определяет перекрытие ножа. Для тонких пластмасс, ASTM D882 снова касается прочностных характеристик тонких листов. нет Глубина вращающегося держателя ножа. Испытания материалов могут служить ориентиром при проведении пробного реза, но не заменяют проверку качества резки.
Отвечая на вопрос «насколько сильно они пересекаются?», задайте четыре последовательных вопроса. ПервыйЭто станок для продольной резки полотна или станок для резки металлических полос/рулонов? ВторойЧто этот прибор называет перекрытием и от какой точки отсчета оно измеряется? ТретийКаков допустимый диапазон регулировки фактического диаметра ножа и держателя? ЧетвертыйКаков минимальный параметр настройки, который соответствует заданным критериям качества с достаточным динамическим запасом при производственной скорости?
Если ответы неизвестны, наиболее обоснованной отправной точкой является не число из результатов поиска, а чертеж оборудования, предыдущий успешный опыт работы, контролируемые инженерные испытания или консультация с производителем держателя ножа. Оператор, который документирует зацепление 0,9 мм, приемлемый уровень пыли и стабильную работу на нескольких валках, обладает более полезными знаниями о процессе, чем тот, кто просто повторяет: «всегда используйте 1 мм».
В полезной инструкции по настройке необходимо перевести фразу «слегка опустите верхний нож» в измеримый, воспроизводимый размер. Для этого необходимо определить правильные опорные поверхности и решить, следует ли измерять перекрытие напрямую, определять его по известным центрам и радиусам или использовать измерительный инструмент на основе хорды, разработанный специально для держателя. Какой бы метод ни был выбран, результат следует проверить, установив ножи так, как они работают на практике.
На оборудовании, предназначенном для прямого измерения, определите касательную к нижнему ножу или кольцу наковальни, затем измерьте, насколько окружность режущей кромки верхнего ножа выступает за нее в зафиксированном положении. Используйте специальный глубиномер, сертифицированный инструмент для установки или процедуру производителя оборудования. Показание представляет собой геометрическое перекрытие только тогда, когда две опорные поверхности представляют собой фактические режущие кромки, а глубиномер выровнен в заданном направлении.
Перед измерением очистите контактные поверхности. Небольшой след клея, зазубрина на конце измерительного прибора или неправильно установленное кольцо могут быть сопоставимы по размеру с самой регулировкой. Показания также должны указывать, находится ли держатель в рабочем положении для резки; некоторые пневматические держатели перемещаются в осевом и вертикальном направлениях во время зацепления. Измерение, выполненное при втянутом держателе, может иметь мало отношения к геометрии работы.
Инструкции Вальмета Опишите применение специально изготовленного калибра для нижней ленты в зависимости от конфигурации намотчика. Инструмент, разработанный производителем оборудования, часто оказывается более надежным, чем импровизация со стальной линейкой, поскольку калибр разработан с учетом геометрии и доступности конкретного места крепления ножа.
Для упрощенной пары круглых режущих кромок с выровненными центрами в общей радиальной плоскости определим R₁ в качестве радиуса верхнего ножа, R₂ в качестве нижнего радиуса ножа и C как расстояние между центрами, измеренное вдоль их общей осевой линии. Знаковое радиальное зацепление можно выразить следующим образом:
Перекрытие O = R₁ + R₂ − C
Положительный O означает, что спроецированные окружности пересекаются; ноль означает, что они касаются друг друга; отрицательное значение O Это означает, что разделение сохраняется. Это геометрическое выражение является вспомогательное средство для вычисленийЭто не инструкция по работе с пересекающимися лезвиями в одной осевой плоскости. Реальные ножи для резки имеют заданное боковое положение, наклон и форму кромки. Для смещенных центров или инструментов некруглой формы используйте вместо этого соответствующий чертеж производителя.
Иллюстративный расчет: Предположим, что верхний нож имеет внешний диаметр 100,00 мм, а нижнее наковальневое кольцо — внешний диаметр 150,00 мм. Следовательно, их радиусы равны 50,00 мм и 75,00 мм. Если расстояние вдоль общей осевой линии составляет 124,00 мм, то рассчитанное перекрытие равно 50,00 + 75,00 − 124,00 = 1,00 ммЭто описывает номинальную геометрию; это не предсказывает качество готовой щели.
| Иллюстративный размер | Ценить | Значение |
|---|---|---|
| Верхний наружный диаметр | 100,00 мм | Номинальный проекционный диаметр режущей кромки |
| Меньший наружный диаметр | 150,00 мм | Номинальный диаметр режущей кромки наковальни |
| Верхний и нижний радиусы | 125,00 мм | Перед рассмотрением межосевого расстояния необходимо ориентироваться на касательную. |
| Измеренное межосевое расстояние | 124,00 мм | Разделение по общей осевой линии |
| Рассчитанное перекрытие | 1,00 мм | Номинальный позитивный уровень вовлеченности |
Теперь представьте, что верхняя часть ножа была переточена. от 100,00 мм внешнего диаметра до 98,00 мм внешнего диаметраЕго радиус уменьшился на 1,00 мм. Если межосевое расстояние не изменяется, рассчитанное перекрытие становится равным 49,00 + 75,00 − 124,00 = 0,00 ммДля восстановления геометрического перекрытия в 1,00 мм в этой упрощенной конфигурации центры необходимо будет свести к 123,00 ммЭтот пример особенно полезен для объяснения того, почему замена одного лезвия на лезвие другого диаметра может изменить реальное зацепление, даже если настройка шкалы глубины не изменяется.
У станка может не быть достаточного безопасного хода для восстановления зацепления. Поэтому перед возвращением изношенного ножа в эксплуатацию необходимо проверить минимальный рабочий диаметр лезвия, предел выдвижения держателя, защитное ограждение и утвержденный допуск на переточку. Не следует предполагать, что любую потерю диаметра можно компенсировать перемещением держателя.
В точке пересечения спроецированных верхней и нижней окружностей их геометрия определяет хорду. Инструмент для измерения хорды может соотносить расстояние через область пересечения с целевой зоной перекрытия. Измерение может быть удобным, когда прямой вертикальный глубиномер не может достичь точки резки. Однако заданная длина хорды является не эквивалентно универсальному перекрытию; это соотношение меняется в зависимости от радиусов двух инструментов и расположения их центров.
Если оператор меняет верхний нож с 90 мм на нож другого диаметра, старые указания по длине хорды или таблица настроек могут быть неприменимы. Используйте калибр или таблицу пересчета производителя держателя для определения фактического соответствия. Общее утверждение поставщика о том, что «длина хорды должна быть X миллиметров», является неполным, если не указаны верхний и нижний диаметры, а также геометрия калибра.
Зафиксируйте как целевое, так и измеренное перекрытие, включая единицы измерения, метод измерения, идентификацию оборудования, верхний/нижний диаметры после любой переточки, идентификацию калибра и разрешенное состояние настройки. Если погрешность измерения значительна по сравнению с запрошенной корректировкой, не заявляйте о большей точности, чем позволяет прибор. Циферблат, показывающий два знака после запятой, не доказывает, что установленная кромка ножа контролируется с точностью до 0,01 мм.
Для ответственных процессов переработки рекомендуется проверить полностью собранную систему на радиальное и осевое биение. Измерьте параметры в нескольких положениях вращения и отметьте, где может наблюдаться максимальное и минимальное зацепление. Цель состоит в том, чтобы понять принцип работы системы. диапазон взаимодействияЭто не просто одно статическое число. Параметр, который показывает погрешность 0,8 мм в оптимальном положении вращения, но при этом испытывает существенные динамические потери в другом положении, может периодически выходить из строя.
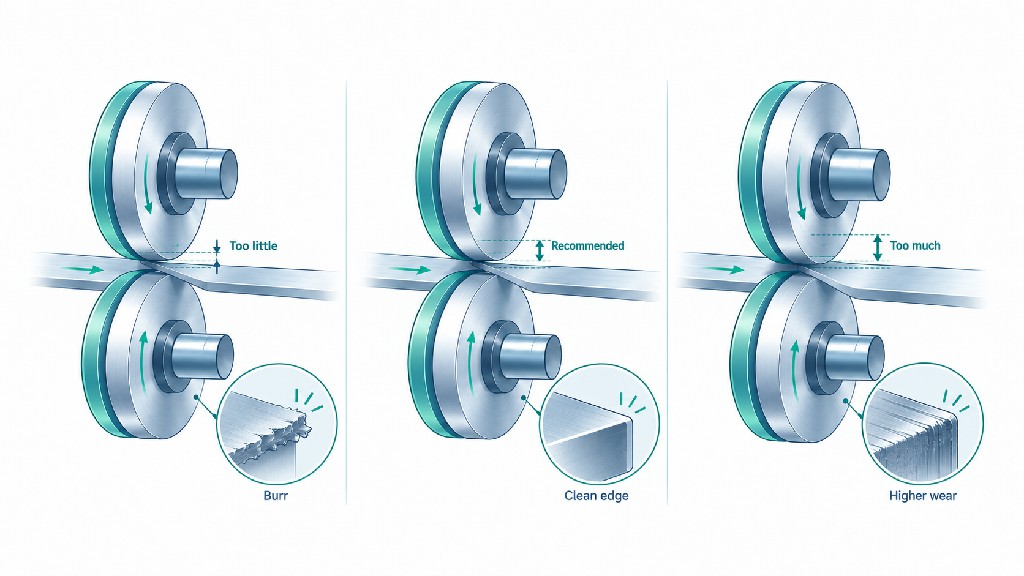
Две линии с одинаковым номинальным перекрытием могут давать совершенно разные режущие кромки. Их верхний профиль, форма нижнего кольца, жесткость держателя и поддержка полотна могут различаться. перекрытие верхнего и нижнего ножей Следовательно, это должно быть частью полной технической спецификации, а не отдельным неотмеченным пунктом в настройках.
Нож с вогнутой или скошенной кромкой имеет узкую режущую кромку, при этом большая часть лезвия находится на некотором расстоянии от обрабатываемого материала. Угол заточки, вогнутая заточка, толщина, вогнутость и качество обработки поверхности влияют на площадь контакта по мере увеличения перекрытия. Для тупого ножа может потребоваться больше усилий для выполнения разреза, но это не означает, что более глубокая заточка является правильным решением. При необходимости осмотрите и переточите кромку до требуемого профиля.
Внешний диаметр имеет значение, поскольку он определяет, как заданное положение держателя преобразуется в зацепление. Положение кромки после переточки следует измерять, а не предполагать по этикетке изделия. Для выбора сменного инструмента обратитесь к продукции GUANG CHUAN. руководство по выбору ножей для круговых режущих инструментов В статье обсуждается, как размеры лезвия, геометрия, посадка отверстия и состояние станка влияют на производительность. Одного лишь совпадения внешнего диаметра недостаточно для полной проверки совместимости ножа.
Нижний нож может представлять собой плоское кольцо наковальни, рифленое многолезвийное кольцо или группу колец, расположенных друг над другом на приводном валу. Важным ориентиром является его фактическая рабочая кромка, а не прилегающая к ней поверхность плеча или проставки. Изношенные выступы, сколы на кромках колец и неправильный шаг канавок могут привести к искажению показаний о перекрытии. При многополосной резке одна неправильно расположенная канавка может создать дефект только на одной из нескольких полос, которые в остальном пригодны для использования.
ГУАН ЧУАН описывает многоканавочные, многолезвийные ножи для нижней продольной резки Для применения на бумаге, фольге и композитных материалах. Перед заказом такой детали необходимо указать расположение активной режущей кромки, шаг канавок, ширину опорных площадок, контрольное биение и способ крепления ножа. Геометрия резки должна соответствовать фактическому держателю и схеме прорезей.
Во многих держателях ножей для резки полотна пружинный или пневматический механизм поддерживает боковой контакт, благодаря которому верхняя и нижняя кромки действуют как ножницы. Увеличение перекрытия не может исправить ситуацию, когда держатель не обеспечивает необходимое боковое усилие. И наоборот, чрезмерная боковая нагрузка может привести к преждевременному трению и износу кромок даже при номинально правильном перекрытии.
Давление регулятора не совпадает с измеренной силой на ноже. Размер поршня, геометрия рычага, трение и механическое предварительное натяжение влияют на преобразование. Фактический подходящий контакт зависит от машины. Компания Valmet публикует рекомендации по давлению и силе. для конкретных применений намоточных машин, но эти значения являются не подлежит передаче к другому пневматическому картриджу лишь потому, что оба называются ножницами-резаками.
Избегайте особенно распространенного приема: одновременного увеличения боковой нагрузки и перекрытия. Если кромка улучшится, команда не будет знать, какое именно изменение помогло; если износ ускорится, причина также будет неясна. Сначала отработайте правильную механику, а затем используйте однофакторные тесты.
Угол наклона задает небольшую, но преднамеренную разницу в ориентации, чтобы два края имели контролируемый контакт вблизи желаемой точки среза, а не терлись о широкую поверхность. В зависимости от конструкции, угол может быть встроен в держатель или регулируемым. ДИЕНЕС обсуждает геометрию среза. В тексте отмечается, что небольшой угол, обычно около половины градуса в приведенных примерах, может быть уместным, но для разных материалов используются альтернативные углы. контекстные рекомендации, не разрешается модифицировать держатель с фиксированным углом.
Слишком малый эффективный угол наклона может привести к увеличению зоны трения, в то время как неподходящий угол может повлиять на качество кромки и износ. Перекрытие, боковое усилие и угол наклона взаимодействуют. Если качество резки ухудшилось после замены одного ножа, сравните фактическую ориентацию держателя со спецификацией производителя, прежде чем пытаться значительно увеличить перекрытие.
Даже при точно выверенном статическом перекрытии оно может оказаться слишком малым, если лезвие смещается во время вращения или вал ножа деформируется под нагрузкой от полотна или рулона. Причинами могут быть изношенные подшипники, загрязненные сопрягаемые поверхности, эксцентричные отверстия, изгиб вала, неправильное зажимание, изменение температуры и вибрация. Правильная реакция зависит от причины. Увеличение глубины может временно предотвратить неполный рез, но также может перегрузить другие детали и сократить срок службы ножа.
Рассмотрим чисто иллюстративный инженерный запасЭто не допуск производителя оборудования: номинальное перекрытие в 0,80 мм может быть уменьшено на 0,10 мм из-за комбинированного изменения положения и еще на 0,10 мм из-за неблагоприятного прогиба под нагрузкой при одном из режимов работы. В этом наихудшем случае рабочее зацепление составляет 0,60 мм. Эти предполагаемые отклонения необходимо проверять, а не копировать в спецификацию станка. Консервативный подход — это тот, при котором измерено Динамическое минимальное зацепление обеспечивает непрерывную резку, в то время как максимальное зацепление исключает недопустимый контакт.
| Системный фактор | Что проверять | Как может выглядеть изменение на краю щели |
|---|---|---|
| Внешний диаметр верхнего/нижнего ножа | Фактический диаметр после переточки; соответствующие комплекты ножей. | После замены оборудования поведение нескольких полос движения изменилось. |
| Установленный вылет | Состояние кромки TIR и посадки по указанной базовой точке | Периодические метки или частичные надрезы один раз за оборот. |
| Жесткость держателя | Люфт скольжения, состояние подшипников, механизмы блокировки. | При увеличении скорости резание становится нестабильным. |
| Боковая загрузка | Утвержденная настройка регулятора и метод измерения силы. | Потертости по краю, износ, периодический контакт с ножницами. |
| Угол наклона | Спецификация фиксированного держателя или квалифицированная корректировка | Локальное истирание, пыль, деформация краев. |
| Веб-руководство | Положение при входе/выходе, флаттер и траектория обтекания. | Дефекты, связанные с колебаниями натяжения или смещения. |
| Острие ножа | Сколы, затупление, повреждения фаски и поверхности. | Стойкий односторонний дефект после изменения глубины |
В тангенциальной и обмоточной ножевых резцах положение полотна относительно нижнего ножа различается. В тангенциальной конфигурации полотно приближается к локализованной зоне резки и отходит в сторону направляющего ролика или перемоточной секции. В обмоточной конфигурации полотно соприкасается с некоторой дугой нижнего ножа или наковальни, создавая большее количество возможных точек резки.
Это важно, потому что перекрытие по-разному изменяет эффективную точку резки при двух вариантах компоновки. Объяснение Диенесом геометрии тангенциального и обернутого срезаНатяжение перемычки и стабильность точки реза имеют решающее значение для надежного качества кромки. Низкое натяжение может привести к вибрациям и многократному контакту с фаской; чрезмерное натяжение может растянуть или сломать перемычку. Продвижение ножа глубже без учета траектории движения перемычки может увеличить трение, не устраняя при этом лежащую в основе нестабильность.
Для тангенциальной заготовки подтвердите угол подхода, касательную к нижнему ножу и опору на выходе. Для заготовки с обмоткой подтвердите предполагаемый контакт обмотки и положение резки по окружности наковальни. Задокументируйте схему расположения при запросе сменных ножей, поскольку одинаковый номинальный диаметр лезвия и перекрытие могут вести себя по-разному в двух вариантах. Опора заготовки вблизи точки резки может быть столь же важна, как и выбор между 0,8 и 1,0 мм зацепления.
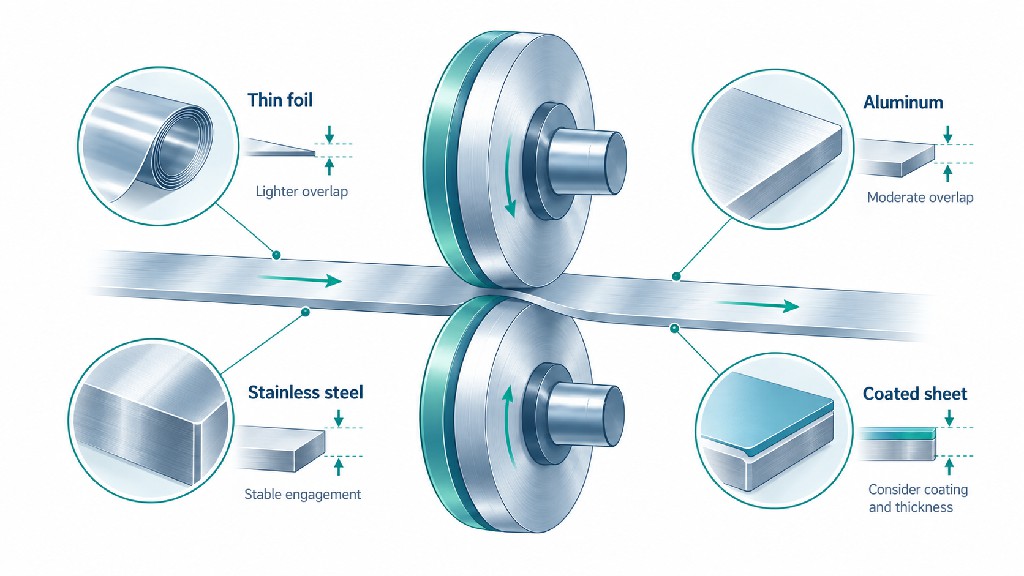
Название материала помогает определить вероятные причины отказов, но ни одна маркировка материала сама по себе не определяет абсолютные параметры. Бумага с покрытием плотностью 80 г/м² может быть менее устойчива к абразивному воздействию, чем непокрытый лист аналогичной плотности; термочувствительная пленка может потребовать внимания к трению; для обнаружения мельчайших заусенцев на фольге может потребоваться микроскопическое исследование. Цель состоит в том, чтобы выбрать реалистичный план проверки, а также определить начальные параметры работы.
При работе с тонкой бумагой чрезмерный контакт скошенных краев может приводить к образованию волокон и пыли, загрязняющих последующие рулоны и оборудование. Низкие значения в таблице Valmet связаны с условиями работы намоточного станка и должны использоваться с предполагаемым диаметром рулона. Печатная бумага может допускать различное перекрытие в зависимости от состава, влажности, содержания золы и скорости работы. Бумага с покрытием может выделять частицы покрытия в дополнение к волокнам, поэтому места сбора пыли и контроля должны быть одинаковыми во время испытаний.
Запишите сорт бумаги, плотность, толщину реза, уровень влажности (при необходимости), скорость линии и историю работы лезвия. Проверьте оба края разреза; хороший край со стороны оператора не гарантирует приемлемого качества края с противоположной стороны. Вместо того чтобы судить по одному свежеотрезанному метру, осмотрите край после стабильной работы и убедитесь, что количество мусора существенно не увеличивается по мере продвижения рулона.
Для листового металла и некоторых многослойных конструкций может потребоваться другой профиль ножа, большая жесткость станка или держатель с большим ходом регулировки. Большие значения зацепления для листов Valmet не являются доказательством того, что «чем толще, тем глубже резка». Правильное соотношение зависит от жесткости, сцепления слоев и от того, сжимается ли или расслаивается подложка в точке резания.
Самоклеящиеся этикетки и ленты создают дополнительные сложности: отложения на поверхности ножа могут изменять трение и эффективный зазор во время работы. Более глубокое перекрытие может увеличить площадь, на которой накапливается клей. Проверьте методы очистки и снятия, состояние поверхности ножа, температуру и состав клея. Компания GUANG CHUAN предлагает Круглые режущие лезвия для рулонов БОПП-пленки и малярной ленты.; однако их совместимость по-прежнему необходимо проверять по модели станка, диаметру, посадке вала и методу резки, а не только по названию области применения.
В случае полимерной пленки неправильная фиксация может проявляться в виде расплывания, растяжения краев, складок, блуждающих щелей или тонких линий. ангельские волосы нитей. Ламинат также может расслоиться вблизи разреза, если свойства слоев или клеевое соединение неподходящие. Слишком глубокий нож может скользить по полотну, даже если края в конечном итоге разделятся. Недостаточное или нестабильное перекрытие может привести к частичным разрезам на локализованных более толстых участках или в местах стыков.
Начните с проверки толщины пленки, ее структуры, натяжения полотна и опоры. Убедитесь в правильности предполагаемого бокового контакта и в наличии регулируемой глубины натяжения в держателе ножа. Проведите проверку при постоянной скорости производства, а не только при медленной. Царапины на поверхности или деформация кромок могут появиться на более высоких скоростях из-за изменения трения, динамического движения и условий намотки. Для особо деликатных структур может потребоваться рассмотрение другого процесса резки, а не бесконечная смена одной и той же настройки ножниц.
Использование металлизированной фольги вызывает опасения по поводу мельчайших заусенцев, отслоившихся частиц и повреждений кромок, которые могут повлиять на последующие производственные процессы. Необходимо учитывать правильное перекрытие, а также состояние кромок, температуру подложки, чистоту линии, натяжение и соотношение нижнего ножа. Критерии приемки для специализированной электротехнической продукции могут быть значительно строже, чем для обычной гибкой упаковки.
Не следует предполагать, что правильные настройки бумагоделательной машины можно применять непосредственно к фольге, даже если обе машины используют парные круглые ножи. Микроскопический осмотр обоих краев, отбор проб после длительной работы и документированное определение предельного уровня дефектов более полезны, чем общее обещание «нулевого заусенца». Если дефект повторяется по окружности, проверьте сколы кромок и биение установленного оборудования. Если он появляется только после длительной работы, проверьте нагрев, образование налета и движение подшипников.
Нетканые материалы и текстиль могут разрушаться из-за вырывания волокон, а не из-за образования ровной сплошной трещины. Волокнистые изделия также различаются по способу скрепления, удельной плотности, плотности и ориентации волокон. Одиночное перекрытие может быть достаточным для одного нетканого материала и привести к образованию ворсистого края на другом. Перед изменением глубины проверьте остроту ножа, натяжение полотна и место резки. Для некоторых материалов требуется специальный держатель, особая геометрия кромки или другой метод резки.
Для многослойных изделий интерфейс между слоями имеет значение. Срез может выглядеть чистым на поверхности, но при этом оставлять частично соединенный внутренний слой. Используйте простой тест на разделение на всем поперечном сечении ламината и проверьте оба края после перемотки. Если добавление перекрытия улучшает разделение слоев, но приводит к образованию неприемлемого мусора или выделению тепла, рассмотрите возможность изменения профиля лезвия, улучшения поддержки полотна или использования другого процесса, вместо того чтобы мириться с новым дефектом.
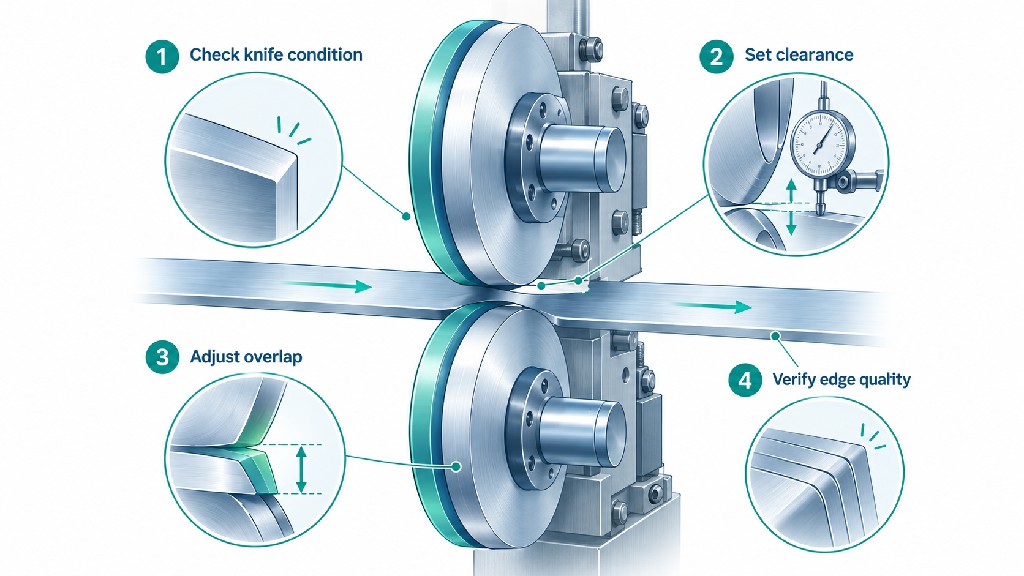
При продольной резке металлических рулонов часто используются верхние и нижние оправки с ножами и прокладками. Также используются термины... вертикальный зазор, перекрывать и проникновениеОднако эти термины могут описывать разные вещи в зависимости от оборудования и публикаций. В случае металлической полосы материал сначала деформируется под лезвиями ножей. Перед тем, как трещины распространятся и встретятся, образуется зона полировки, создающая изломанную поверхность и, возможно, заусенец. Глубина этой деформации материала не то же самое, что геометрическое перекрытие двух круглых ножей.
Пример: В инженерной статье может быть указано, что металлическая полоса проникает примерно на 20% своей толщины до разрушения. Этот процент относится к поведению материала при сдвиге в заданных условиях, а не обязательно к указанию установить верхний край ножа на 20% толщины полосы ниже касательной нижнего ножа. Аналогично, в станке для продольной резки металла штабелируемого типа может быть намеренно использовано положительное, близкое к нулю или даже отрицательное вертикальное перекрытие в зависимости от материала, конфигурации ножей и конструкции станка. Утвержденная настройка должна определяться методом настройки данного станка, а не универсальным эталоном для станков, обрабатывающих полотна.
Важной сопутствующей переменной является горизонтальный зазорбоковое соотношение в каждой плоскости сдвига. Для станка для резки металлических рулонов с контролируемым зазором зазор часто выражается в виде доли толщины полосы и корректируется с учетом свойств материала. Было бы ошибкой рассматривать эту долю как перекрытие. Держатель бумажного ножа с контактной нагрузкой может вместо этого поддерживать почти полный контакт между поверхностями за счет боковой нагрузки, что делает использование таблицы для металлических рулонов неприменимым.
| Термин, обозначающий резку металла | Описываемое количество | Почему это различие важно |
|---|---|---|
| вертикальное перекрытие со знаком | Относительное геометрическое положение верхней и нижней окружностей сечения | Может быть положительным, нулевым или отрицательным в зависимости от конструкции системы. |
| Горизонтальный зазор ножа | Боковое расстояние в каждой плоскости сдвига | Оказывает сильное влияние на разрушение, перекатывание и образование заусенцев. |
| Проникновение перед переломом | Насколько далеко продвинулась деформация или полировка в полосе. | Наблюдение за реакцией материала, не является автоматически значением циферблата держателя |
| Шаг стопки ножей/прокладок | Расположение ножей, прокладок и полос на валах. | Определяет ширину щелей и влияет на правильность выравнивания краев. |
| Настройка сепаратора и стриппера | Разделение опоры и полосы после резки | Может создавать проблемы с намоткой и кромками, несмотря на правильное перекрытие. |
Для более подробного обсуждения дефектов катушек обратитесь к статье Гуан Чуаня. Руководство по уменьшению заусенцев при резке металлических рулонов Рассматриваются состояние материала, геометрия ножа и другие причины образования заусенцев. Соответствующие аспекты. Ножи для роторных резаков для линий по производству рулонного металла являются примером категории оснастки; любое предполагаемое совпадение должно быть подтверждено на основе чертежа станка и результатов испытаний.
Не следует изобретать универсальную диаграмму перекрытия металлических катушек на основе данных, полученных с помощью бумагонамоточных машин. Даже в металлообработке низкоуглеродистая сталь, более твердые нержавеющие сплавы, алюминий и электротехническая сталь могут требовать различных зазоров и стратегий обработки ножом. Механические свойства, фактическая толщина, критерии приемки кромки и жесткость станка имеют значение. Указанный процент должен быть достаточно четко обозначен, чтобы покупатель понимал, относится ли он к боковому зазору, зацеплению за обрабатываемую деталь или зоне металлографического проникновения.
Эффективные процессы позволяют отделить механическую проверку от оптимизации производства. Приведенный ниже контрольный список представляет собой структуру планирования для уполномоченного персонала. не заменяет инструкцию производителя оборудования.Механизированные продольно-резательные станки содержат острые вращающиеся ножи и запасенную пневматическую, электрическую, гидравлическую и механическую энергию. Для настройки и измерений требуется правильная процедура изоляции и компетентный персонал. На соответствующих рабочих местах в Соединенных Штатах, Правила OSHA по контролю опасной энергии, 29 CFR 1910.147Это соответствующий нормативный документ; местные правила могут отличаться.
Запишите параметры подложки, толщину или плотность, партию, покрытие, ширину, схему разреза, рабочую скорость, условия намотки и точную модель держателя ножа. Определите, что означает «чистый разрез» для данного заказчика: возможно, отсутствие видимых дефектов при согласованном увеличении, заусенцы ниже установленного предела измерения, отсутствие расслоений или количество частиц ниже согласованного порогового значения. Перед корректировкой глубины группа должна определить метод отбора проб и место проверки. В противном случае разные смены могут допускать разные размеры кромок.
Соберите последнюю успешно выполненную рецептуру, руководство по эксплуатации оборудования и записи о смене инструментов. Определите, была ли переточена текущая заготовка лезвий, была ли заменена нижняя наковальня и были ли изменены какие-либо параметры траектории движения полотна или натяжения. Рецептура с аналогичного станка может быть полезной гипотезой, но не должна рассматриваться как утвержденная для другого держателя.
Остановите линию и следуйте процедуре блокировки, проверки и обращения с лезвием, установленной производителем, прежде чем получить доступ к зоне резки. Убедитесь, что накопленная энергия контролируется и вращающиеся элементы не могут неожиданно перемещаться. Никогда не проверяйте зазор между ножами на ощупь, не пытайтесь остановить вращающееся лезвие рукой и не проводите измерения внутри незащищенного движущегося зазора. Если для измерения перекрытия, специфичного для производителя, требуется определенное состояние зацепления или нагрузки, только уполномоченный персонал должен устанавливать это безопасное состояние в соответствии с письменной процедурой.
Осмотрите обе кромки ножей на наличие сколов, заусенцев, коррозии, загрязнений и правильности угла заточки. Проверьте подшипники держателя, направляющие, зажимы и опорные упоры на наличие дефектов. Убедитесь, что нижний нож не имеет ослабленного крепления или явного биения. Устранение механического дефекта может восстановить приемлемый рез без увеличения перекрытия.
Измерьте или проверьте установленные верхний и нижний наружные диаметры, особенно после переточки. Подтвердите посадку отверстия, контакт плеча, осевую ориентацию и активную нижнюю кромку. При необходимости проверьте комплект верхних ножей, а не предполагайте, что ножи разного диаметра обеспечат одинаковое зацепление на широком валу. Сравните доступный вертикальный ход с минимальным диаметром ножа и пределами регулировки, указанными производителем.
Запишите опорную точку измерительного прибора или станка. Значение перекрытия без указания базовой точки сложно воспроизвести. Если в интерфейсе оператора отображается числовое значение положения, а не физические миллиметры, отметьте это различие и используйте данные о пересчете от производителя оборудования, а не гадайте.
Используйте рекомендованную производителем начальную глубину или ранее утвержденную формулу для конкретной комбинации полотна и инструментов. Если инженеры оценивают незнакомый продукт, выберите начальную настройку в пределах безопасного диапазона производителя, обращая внимание на верхний/нижний внешний диаметр и ожидаемые динамические перемещения. Не устанавливайте автоматически максимальное значение глубины по опубликованной таблице. Подтвердите наклон и боковое усилие в соответствии с их рекомендациями. отдельный процедуры.
Если геометрические параметры измеряются с помощью калибра по хорде, используйте калибр, соответствующий держателю ножа. Если используется прямое считывание показаний, убедитесь, что базовой точкой является активное кольцо наковальни, а не соседняя проставка. Избегайте затягивания зажимов в последовательности, которая изменяет положение держателя после измерения. Если имеется более одной станции ножа, проверяйте каждую соответствующую полосу, а не полагайтесь на измерение на одной конечной станции.
Восстановите защитные кожухи и запускайте производство только в соответствии с утвержденной процедурой ввода в эксплуатацию. При необходимости начните с контролируемого испытания на низкой скорости, затем проверьте заданную рабочую скорость и типичное натяжение. Поддерживайте постоянные условия поддержки полотна и намотки, оценивая при этом перекрытие. Прорезь, которая хорошо выглядит на низкой скорости, но не работает на производственной скорости, не является проверенной рецептурой.
Отбирайте образцы в нескольких точках вдоль трассы и с обоих краев выбранных полос. Используйте яркий, равномерный свет и согласованное увеличение для осмотра. Проверяйте наличие неполного разделения, пыли, отрыва краев, растяжения пленки, заусенцев, загибов краев, однородности ширины и поведения намотки на выходе. В случаях, когда существуют требования к содержанию пыли или частиц, используйте повторяемый метод сбора и измерения, а не полагайтесь только на визуальные впечатления.
Если распил не завершен и состояние оборудования подтверждено, квалифицированный персонал может увеличить перекрытие в небольших участках. подходящий для машины Шаг регулировки должен находиться в пределах допустимого диапазона. Если пыль или трение поднимаются во время полного разделения, следует рассмотреть возможность уменьшения чрезмерного зацепления, а не автоматического увеличения силы. Универсального шага регулировки, например, 0,1 мм, не существует для всех держателей: выбирайте шаг проверки, исходя из разрешения, допустимого диапазона регулировки и чувствительности материала.
В ходе первоначального сравнения при перекрытии не меняйте натяжение, скорость, боковую нагрузку и угол наклона. Если необходимо скорректировать какой-либо параметр, рассматривайте это как новый тест. Каждый раз записывайте настройки, измерения и наблюдаемое качество. Этот метод не гарантирует наилучшей общей рабочей точки, но делает результаты испытаний понятными и позволяет избежать изменений, которые незаметно компенсируют или усиливают друг друга.
Проведите пробный запуск на приемлемой скорости производства. Убедитесь, что при нагреве системы и продвижении режущей кромки не происходит смещения ни мусора, ни состояния кромки. После пробного запуска повторно осмотрите ножевую станцию в условиях безопасной изоляции, если появятся признаки ненормального трения. Убедитесь, что вновь отрегулированная станция не нарушает зазоры защитного кожуха или механические пределы.
Выпускайте рецепт только после прохождения необходимых проверок качества и воспроизводимости. Архивируйте фактически измеренное перекрытие, размеры инструмента, идентификаторы держателя и станка, метод измерения, материал полотна, условия производства и данные контроля. Добавьте инструкцию по повторной проверке перекрытия после переточки, замены верхнего или нижнего ножа, работы с подшипниками или существенного изменения материала заготовки.
Следующие числа: гипотетический и иллюстрируют, как документировать судебное разбирательство; они являются не опубликованные рекомендации по процессуПредположим, что конкретный держатель ножа одобрен для этих параметров, и бумажное изделие проходит оценку при постоянном натяжении и скорости.
| Пробный | Измеренное перекрытие | Разделение краев | Наблюдение за пылью | Интерпретация |
|---|---|---|---|---|
| A | 0,60 мм | Прерывистые неразрезанные волокна | Низкий уровень вначале | Вовлеченность может быть недостаточной или нестабильной. |
| B | 0,80 мм | Полный и воспроизводимый | В рамках принятия в ходе испытаний | Вариант рецепта для более длительной проверки |
| C | 1,00 мм | Полный | Заметно увеличилось | Дополнительная глубина представляется излишней. |
| D | 0,80 мм, продолжительный цикл | Завершено после термической стабилизации. | Стабильность в пределах целевого значения | Пример утвержденного контролируемого рецепта |
Важно не то, что «0,80 мм всегда работает». Важно то, что для этой конкретной гипотетической машины и материалаКоманда проверила приемлемость окна и выбрала настройку, подтвержденную доказательствами. Использование другого материала или держателя может дать другой результат.
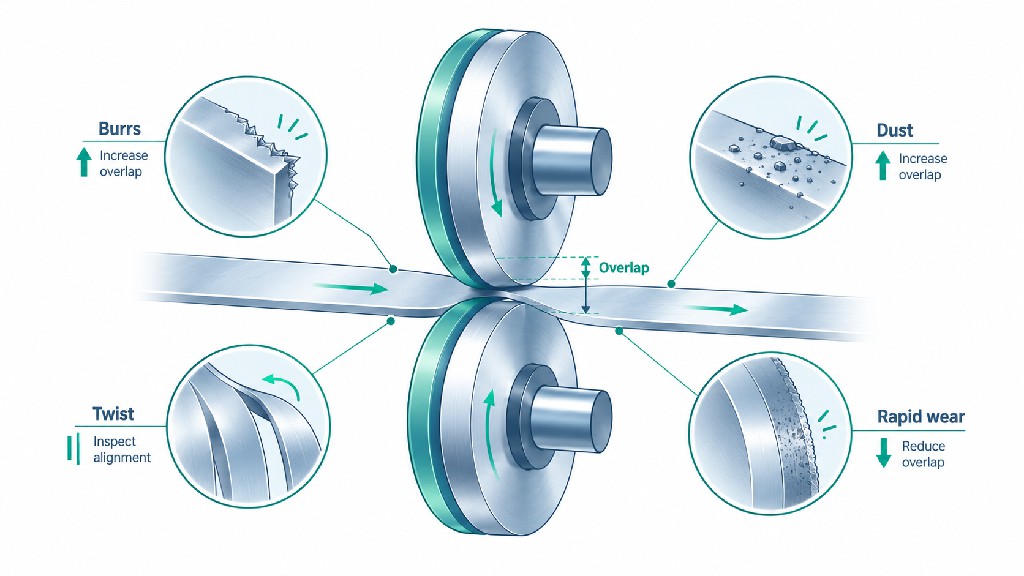
Полезное руководство по устранению неисправностей не предполагает, что у каждого дефекта есть одна причина. Многие видимые симптомы могут быть вызваны износом кромки, проблемами с держателем, нестабильностью натяжения или неправильным перекрытием. Приведенный ниже порядок обследования отдает приоритет диагностике и безопасному измерению перед корректировкой глубины.
| Наблюдаемый симптом | Возможное объяснение, связанное с перекрытием. | Другие вероятные причины, которые следует исключить. | Первая проверка |
|---|---|---|---|
| Необрезанные мостики или перья | Недостаточный минимальный уровень вовлеченности | Тупое лезвие, низкая боковая сила, вибрация, плохая опора | Измерьте фактическое перекрытие и осмотрите лезвие/держатель. |
| Бумажная пыль поднимается по мере увеличения глубины. | Увеличение длины контакта с фаской или изменение точки среза. | Истирание покрытия, повреждение лезвия, неисправность системы всасывания. | Сравнительное исследование в ранее утвержденных условиях. |
| Края пленки растягиваются или скручиваются | Излишнее трение вблизи пореза | Высокое напряжение, температура, неправильный тип ножа | Проверьте точку разреза и маршрут движения полотна. |
| На фольге видны периодические заусенцы. | Динамическое положение ножа изменяется | Скол кромки, осевое биение, повреждение нижнего кольца. | Осмотрите оба края и установленный TIR-датчик. |
| На поверхностях ножей видны следы аномального нагрева/износа. | Чрезмерная вовлеченность увеличивает взаимодействие. | Чрезмерная боковая нагрузка, неправильный наклон, перегрев подшипника. | Проверьте отдельные настройки силы и угла наклона. |
| Одна полоса не работает, остальные обгоняют. | Глубина или положение кольца могут различаться в зависимости от местности. | Неравномерный внешний диаметр ножа, износ держателя, проблема с проставкой. | Измерьте диаметр каждой станции и фактический внешний диаметр ножа. |
| После повторной заточки кромки изнашиваются. | Радиус ножа изменен без коррекции. | Измененная фаска, некачественная обработка поверхности, повреждение кромки. | Перепроверьте диаметры, геометрию и ход подвески. |
| Дефекты проявляются только на этапе производства. | Статическое перекрытие не имеет динамического поля. | Вибрация, колебания натяжения, люфт держателя | Сравните поведение на низких и высоких скоростях. |
| Неожиданный прыжок ножа или столкновение с лезвием | Недостаточная функциональная вовлеченность при движении. | Неисправность механизма привода держателя, биение, повреждение направляющей. | Остановите, изолируйте и проверьте перед повторным запуском. |
Увеличение зацепления — неправильный подход, когда истинная причина кроется в неправильно установленном нижнем кольце, изогнутом валу, поврежденном подшипнике или чрезмерной боковой нагрузке. Это может скрывать периодические неисправности в течение нескольких часов, при этом значительно увеличивая контакт и износ. Вместо этого оператор должен определить, связана ли проблема с конкретным верхним ножом, нижним кольцом, держателем, рулоном продукта или скоростью вращения.
Простая запись о локализации неисправностей может помочь. Если дефект остается на месте после перемещения ножа на эквивалентную утвержденную станцию, осмотрите инструмент. Если он остается на держателе, осмотрите держатель. Если при поступлении новой партии материала выходит из строя каждая станция, проверьте состояние поступающего материала и полотна. Такая логика предотвращает дорогостоящие, повторяющиеся замены ножей, которые не решают проблему процесса.
Ножи — это расходные прецизионные компоненты. Лезвие, поврежденное сверх допустимого предела заточки, нож с диаметром меньше минимально допустимого или с неустранимым биением, не следует оставлять в эксплуатации просто за счет увеличения перекрытия. Поврежденное нижнее кольцо может аналогичным образом поставить под угрозу работоспособность нового верхнего ножа. Пригодность к эксплуатации должна определяться с учетом допусков, установленных на чертеже, пределов зажима и результатов контроля.
См. работы Гуан Чуаня. руководство по выбору между повторной заточкой и заменой Для более широкого процесса принятия решений по техническому обслуживанию. При запросе на переточку сообщайте о конечной геометрии и допустимом уменьшении внешнего диаметра, а не только о желаемой остроте. Острая кромка, которая больше не соответствует доступному окну перекрытия, не считается успешным ремонтом.
Более качественная инструментальная сталь может улучшить стойкость режущей кромки, но она не может компенсировать принципиально неправильное зацепление. Точно так же идеально отрегулированный держатель не сможет обеспечить стабильно чистые разрезы неподходящим или поврежденным ножом. При принятии решения о покупке необходимо учитывать как свойства материала, так и геометрию, которую нож будет сохранять при многократном использовании.
Инструментальная сталь типа D2, предназначенная для холодной обработки, часто рассматривается для изготовления недорогих ножей общего назначения. Быстрорежущие стали M2 и M42 обеспечивают разное соотношение твердости при высоких температурах, характеристик режущей кромки и стоимости. Цементированный карбид вольфрама может улучшить износостойкость при некоторых абразивных воздействиях, но более чувствителен к ударам и сколам, особенно в случаях плохой центровки или динамики держателя. Выбор подходящей марки зависит от абразивного износа подложки, нагрузки, экономической эффективности переточки и геометрии ножа, а не только от твердости.
У Гуан Чуаня есть специальный отдел. Сравнение ножей для продольной резки из стали D2, M2/M42 HSS и карбида вольфрама. В этом разделе подробно рассматривается данный вопрос. Для закупок, ориентированных на перекрытие, вывод прост: необходимо запросить комбинацию профиля кромки и материала, которая сохраняет свои размеры на протяжении всего ожидаемого цикла технического обслуживания. Предположительно, премиальный материал, который скалывается при вибрации держателя, не является экономически выгодным обновлением.
| решение о покупке | Почему важна стабильность перекрытия | Доказательства, которые стоит запросить |
|---|---|---|
| Материал и термообработка | Влияет на сохранение остроты кромки и устойчивость к повреждениям. | Определение сорта, условия обработки и соответствующие проверки. |
| Внешний диаметр верхнего ножа и полезный припуск на переточку | Изменение геометрического зацепления после обслуживания | Фактический новый наружный диаметр, минимально допустимый наружный диаметр и данные о переточке. |
| Обработка фаски и кромок | Влияет на контакт с фаской и сопротивление материала. | Контролируемые требования к чертежу профиля и отделке. |
| Диаметр отверстия, толщина и посадочные поверхности | Влияние на соосность и повторяемость монтажа | Допуски чертежа измеряются относительно указанных базовых точек. |
| Геометрия нижнего кольца | Формирует сопряженную режущую кромку | Чертеж канавки/участка, планировки и отчет об осмотре. |
| Согласованность парных инструментов | Помогает нескольким полосам движения использовать одинаковую геометрию. | Размеры и идентификация сопоставленного набора |
| Совместимость держателей | Ограничивает допустимую глубину и направление реза. | Утвержденная модель, калибр и способ крепления. |
Заявление типа «точность 0,005 мм» никогда не должно использоваться само по себе. Покупатель должен знать, описывает ли оно радиальное биение, плоскостность, вариации толщины, параллельность или другую характеристику, на какой опорной поверхности и при каких условиях контроля. Допуски следует устанавливать, исходя из фактических характеристик станка и конечного продукта. Требование допуска на уровне каждого возможного микрона может увеличить стоимость без улучшения результата резки, а отсутствие допуска в одном критическом месте может сделать сменный нож непригодным для использования.
Коммерческое обоснование точного перекрытия не ограничивается сроком службы лезвий. Стабильная система ножей может уменьшить потери полотна, минимизировать загрязнение на последующих этапах обработки, обеспечить более стабильную ширину заказа и сократить время, необходимое оператору после переналадки. Однако поставщик оборудования или лезвий не должен обещать фиксированное процентное улучшение без базового уровня, специфичного для данной линии, и проведения измерительных испытаний.
Полезная модель внутренних издержек позволяет разделить затраты. потеря качества, расходные материалы и доступностьПотери качества включают бракованные валки, обрезки и материал, ухудшенный из-за заусенцев или пыли. Расходные материалы включают ножи, нижние кольца, переточку, чистящие средства и оплату труда. Доступность включает плановую замену ножей, время на устранение неполадок и неожиданные остановки линии. Перекрытие влияет на несколько из этих категорий, но это не единственный фактор, определяющий их.
Рассмотрим следующее. иллюстративная арифметикаЭто не заявленный результат для клиента GUANG CHUAN. Линия обрабатывает материалы на сумму 2 000 000 долларов в год и в настоящее время теряет 1,0% стоимости материалов из-за дефектов, связанных с процессом резки. Это составляет 20 000 долларов ежегодных потерь материалов. Если проверенный пакет улучшений — геометрия ножа, контроль настройки и изменения процесса — снизит уровень потерь до 0,7%, то ежегодные предотвращенные потери материалов составят 6000 долларов: 2 000 000 долларов США × (0,010 − 0,007). Это еще не учитывает перемолоть, рабочую силу, энергию, мощность или стоимость пакета модернизации.
| Иллюстративная переменная | До | Улучшение после пробного периода | Расчет |
|---|---|---|---|
| Годовая стоимость переработанных материалов | 2 000 000 долларов США | 2 000 000 долларов США | Предполагаемая константа |
| Процент брака, связанный с продольной резкой | 1,0% | 0,7% | Предполагаемый результат измерения |
| Ежегодная стоимость отбракованных материалов | 20 000 долларов | 14 000 долларов | Значение пропускной способности × процент отказов |
| Ежегодное снижение материальных потерь | — | 6000 долларов | Разница до и после |
Цель этого примера не в том, чтобы утверждать, что изменение перекрытия само по себе приводит к 30%-ному снижению брака. Реалистичные испытания могут показать, что большая часть улучшения достигается за счет устранения биения или изменения профиля лезвия. Коммерческая выгода по-прежнему принадлежит... подтвержденное изменение процессаДля закупочных отделов правильным сравнением является общая стоимость за принятый рулон, полосу или час работы, а не только стоимость за нож.
Поставщик может рассчитать стоимость стандартного диска, исходя из номинального диаметра и марки стали. Разработка надежной пары запасных дисков требует большего. ГУАН ЧУАНЬ Промышленные верхние и нижние ножи для продольной резки бумаги в бумагоперерабатывающих машинах. проиллюстрировать соответствующее семейство продуктов; его изготовление промышленных лезвий на заказ Поддерживается обсуждение на основе чертежей и образцов. Квалифицированный запрос должен точно определить рабочую систему и неисправность, которую клиент хочет избежать.
Укажите производителя станка, модель, модель держателя, чертежи верхнего и нижнего ножей, фактические измеренные наружный/внутренний диаметр/толщину, активный угол наклона, ориентацию крепления, конструкцию нижнего кольца и диапазон регулировки перекрытия при установке. Добавьте информацию о структуре подложки, толщине или плотности, скорости вращения, ширине полотна, количестве разрезов, информацию о натяжении (если известна) и имеющийся дефект кромки. Предоставьте несколько хорошо освещенных фотографий крупным планом и, по возможности, проверенный образец или старый нож. При необходимости удалите или скройте конфиденциальную информацию о клиенте.
Попросите поставщика указать, какие именно параметры будут проверяться, как сменные ножи будут сочетаться с существующими наковальнями, какие ограничения по переточке действуют и включает ли коммерческое предложение совместимые нижние кольца или проставки. Запросите предлагаемый контрольный список для испытаний и приемки, а не общее утверждение о том, что сплав «более долговечен». Обе стороны должны согласовать критерии качества резки, прежде чем обсуждать какие-либо гарантии производительности производства.
| Необходимая информация | Пример, предоставленный клиентом | Цель |
|---|---|---|
| Машина и держатель | OEM/модель/серийный номер или проверенный чертеж. | Обеспечивает совместимость системы взаимодействия. |
| Метод разрезания | Роторные ножницы, а не лезвие или надрез. | Предотвращает выбор неправильного семейства инструментов. |
| Верхний нож | наружный диаметр, диаметр отверстия, толщина, фаска, материал, направление | Определяет рабочую кромку и способ крепления. |
| Нижний нож | Внешний диаметр, профиль, канавка/площадка, расположение прокладок. | Определяет геометрию сопряжения и шаг резьбы. |
| Настройка перекрытия | Целевое значение, измеренное значение, диапазон регулировки, исходная точка | Разделяет фактическое взаимодействие и перемещение регулятора |
| Побочные отношения | Наклон, боковая сила или метод обеспечения зазора | Определяет вторую половину действия ножниц. |
| Продукт | Материал, покрытие, толщина, ширина и скорость | Определяет нагрузку при резании и режимы разрушения. |
| Принятие | Микрофотографии краев, критерии наличия пыли/заусенцев, проверка ширины. | Позволяет проверить результаты испытаний |
| Обслуживание | Количество переработанного сырья, минимальный внешний диаметр и интервал замены. | Позволяет проводить сравнение общей стоимости |
| Результаты работы | Протокол осмотра, идентификация, упаковка | Поддерживает повторную установку. |
В каталоге поставщика могут быть представлены стандартные лезвия из быстрорежущей стали (HSS), ножи из стали D2 и варианты из твердосплавных материалов на заказ, но спецификации покупки должны определяться конкретным применением. Если существующий держатель не может обеспечить необходимый профиль кромки или перекрытие для нового материала, замена только лезвия может не решить проблему. Запросите честную оценку всей режущей станции, вместо того чтобы пытаться втиснуть несовместимый нож в старый механический корпус.
Для чертежей, подбора инструментов или рекомендаций по замене, отправьте подробные сведения о применении через указанный документ. Страница контактов Гуан ЧуаняЦель состоит в том, чтобы создать спецификацию оснастки, которую можно проверить и воспроизвести, а не указывать необъяснимое число совпадений.
Нет. Примерно 1 мм попадает в опубликованный общий эталонный диапазон DIENES, но это не делает его универсально правильным. Valmet предоставляет различные значения для конкретных применений в области бумажных салфеток, печатной бумаги и картона. Фактический диапазон зависит от конструкции держателя, диаметра ножа, материала и условий эксплуатации. Начните с эталонного значения, одобренного производителем оборудования, и проверьте результат при требуемой скорости производства.
Эти фразы иногда используются взаимозаменяемо для обозначения настроек держателя ножа вращающегося полотна, но не всегда. В обработке металлической полосы, проникновение перед переломом Это может означать глубину пластической деформации или полировки металла до того, как трещины соединятся. Это величина, характеризующая реакцию материала. Перед интерпретацией любого значения необходимо определить размер и базовую точку.
Это может привести к временному частичному разделению режущей кромки, но не восстановит правильную геометрию кромки. Более глубокий контакт может привести к образованию пыли, нагреву и износу. В первую очередь проверьте остроту лезвия, повреждения нижнего кольца, наклон, боковую нагрузку и биение. Замените или переточите инструмент, который не соответствует требуемому состоянию кромки в пределах утвержденной геометрии.
Прорезь может стать неполной или прерывистой, особенно когда динамические движения или колебания полотна снижают эффективность зацепления. В некоторых вариантах верхняя часть лезвия может задевать нижний нож, вызывая серьезные повреждения. Остановитесь и устраните причину, вместо того чтобы мириться с нестабильной работой или слепо увеличивать глубину за пределы допустимого хода держателя.
Возможные последствия включают в себя увеличение длины хода полотна, дополнительный контакт с фаской, пыль, трение, нагрев, деформацию кромки, преждевременный износ и неподходящее положение режущей кромки. Степень тяжести зависит от профиля ножа, формы полотна, материала и системы бокового воздействия. Приемлемая острота кромки на низкой скорости не является достаточным доказательством стабильности при полной производственной скорости.
Измерьте диаметры установленных лезвий и используйте утвержденный производителем станка прямой глубиномер, измеритель хорды или метод межосевого расстояния. Переточка изменяет внешний радиус, поэтому неизменное положение держателя не обязательно сохранит исходное перекрытие. Убедитесь, что оставшийся диаметр ножа находится в пределах допустимых значений, установленных производителем, и что все дорожки имеют совместимую геометрию.
Не автоматически. Пленка может по-разному реагировать на трение и деформацию, в то время как бумага часто демонстрирует проблемы с волокнами и пылью. Покрытие, толщина, основа, натяжение и конструкция держателя — все это имеет значение. Используйте одни и те же настройки только после того, как контролируемое испытание покажет, что они соответствуют критериям приемлемости обоих продуктов и обеспечивают достаточную стабильность работы.
Перекрытие обеспечивает геометрическое зацепление; боковая нагрузка поддерживает заданное боковое соотношение между двумя режущими поверхностями на держателе с контактной нагрузкой. Оба параметра важны, но представляют собой разные регулировки. Изменение давления регулятора может изменить силу контакта без достижения желаемого изменения геометрической глубины. Следуйте указанной для держателя последовательности и правильно измерьте каждый параметр.
Это один из нескольких параметров настройки, которые могут влиять на процесс резки, но горизонтальный зазор, прочность материала, профиль лезвия, состояние вала и настройка сепаратора могут быть не менее, а то и более важными. Видимый заусенец сам по себе не указывает на ошибку перекрытия. Проверьте морфологию кромки и используйте процедуру настройки, специально разработанную для резки металла, а не таблицу глубины резки бумаги.
Стандарты испытаний материалов, приведенные в данном руководстве, не устанавливают универсального значения. ISO 536 описывает плотность бумаги; ISO 534 рассматривает применимые измерения толщины бумаги/картона; ASTM D882 описывает испытания на растяжение тонких пластичных материалов. Эти стандарты могут помочь определить подложку, но не предписывают перекрытие значений для каждого держателя. Используйте соответствующие руководства по эксплуатации оборудования, технические условия контракта и проверенные испытания.
Убедитесь, что нож острый и правильно установлен, проверьте траекторию движения полотна, боковое усилие и наклон, а также проверьте фактическое перекрытие с помощью соответствующего шаблона. Если резка уже завершена, проверьте, можно ли безопасно уменьшить избыточное зацепление в пределах допустимых параметров. Сравните повторяющиеся данные по пыли и качеству кромки на производственной скорости. Очистка и пылеудаление также могут потребовать внимания.
Не во всех случаях, но поставщик должен знать геометрию сопряжения. Новая верхняя лопасть может быть повреждена из-за скола или неправильного расположения нижнего кольца, а замена нижнего ножа может изменить эффективную точку перекрытия. Если для обеспечения точности или работы на нескольких линиях требуется согласованный комплект, запросите общие чертежи и протоколы контроля качества для данной пары.
На вопрос «Какое перекрытие ножей в ротационном станке необходимо?» есть практический ответ, но универсального значения нет. Для ротационной продольной резки полотна опубликованные источники предлагают полезные ориентиры: компания DIENES обсуждает приблизительно 0,76–1,02 мм для многих своих применений, в то время как Valmet публикует различные значения качества бумаги, варьирующиеся от менее чем 0,76 мм для конкретных применений в тканях примерно до 1,52–2,03 мм для картона с указанием его состава и состояния лайнерной бумаги. Это: контекстные ссылки на производителяЭто не универсальные требования к машинам для производства пленки, фольги или металлических рулонов.
Наилучшая настройка — та, которая обеспечивает полное и стабильное резание при заданных условиях эксплуатации, ограничивая при этом ненужный контакт лезвия с материалом. Повторно проверьте её после изменения внешнего диаметра ножа, геометрии фаски, механики держателя или типа подложки. Разделяйте вертикальное зацепление и горизонтальный зазор, боковую нагрузку и проникновение материала в месте разрушения, и документируйте, как измерялись каждое значение. Таким образом, перекрытие режущего инструмента становится воспроизводимым инженерным параметром контроля, а не корректировкой глубины на основе предположений.
Нужны сменные ножи для вращающихся ножниц или помощь в определении технических характеристик парных верхних/нижних лезвий? Обзор ГУАН ЧУАН руководство по выбору ножа для круговой продольной резки и прецизионные ножи для продольной резки, затем Пришлите ваши чертежи и технологические требования. Для составления коммерческого предложения, ориентированного на конкретное применение. Четкие размеры, явная точка перекрытия и согласованные критерии испытаний помогают сделать покупку более надежной, а кромку разреза — более контролируемой.

Оставить сообщение
Отсканируйте в WhatsApp :
 Pусский