


Ножи для продольной резки бумаги: как уменьшить количество пыли, расслоение и шероховатость краев.
Рулон бумаги может выглядеть идеально перед попаданием в устройство для нарезки и перемотки, а выйти из него с неровными краями, рыхлыми волокнами, остатками покрытия или плохо намотанными узкими рулонами. Первая реакция часто заключается в замене ножей. Иногда это помогает. Однако чаще всего новые ножи... ножи для резки бумаги Возникают те же дефекты, поскольку их фактическая причина заключается в чрезмерном перекрытии, неправильном боковом усилии, износе нижних ножей, нестабильном натяжении полотна, неподходящем профиле лезвия или изменении самой бумаги.
Для бумажных фабрик, типографий, предприятий по производству этикеток, заводов по производству гофрированного картона и упаковочных материалов последствия выходят за рамки внешнего вида. Отдельные волокна могут загрязнять печатное оборудование и готовую продукцию. Шероховатые края могут способствовать обрывам полотна, неточной ширине разреза, дефектам намотки, бракованным рулонам и многократным остановкам очистки. Поэтому наилучший подход к устранению неполадок заключается в установлении связи между внешним видом кромок и механикой резки, а также в проверке результата с помощью повторяемого производственного теста.
В этом руководстве объясняется, как проводить диагностику. резка бумажной пыли, расслоение края бумагиВ нем сравниваются резка досок с неровными краями и преждевременный износ ножей, рассматриваются методы резки ножами, такие как резка с помощью ножей с надрезом/измельчением и резка лезвием; анализируются материалы и геометрия ножей; приводятся практические таблицы для проверки; и показано, как выбрать замену. лезвия для бумагорезки для достижения коммерчески устойчивого результата. Там, где числовые рекомендации предоставлены производителем оборудования или техническим изданием, их область применения определена. Не существует универсального показателя перекрытия, угла, твердости или срока службы лезвия, применимого ко всем сортам бумаги и машинам.
Краткий ответ: Если края бумаги запылились или стали ворсистыми, сначала осмотрите характер дефектов, убедитесь, что верхний и нижний режущие элементы острые и правильно установлены, затем проверьте перекрытие, боковое усилие, местоположение точки разреза, поддержку полотна и условия намотки. Используйте минимальное допустимое усилие и зацепление, одобренные машиной, которые обеспечивают непрерывный чистый разрез. Если система механически исправна, но проблема сохраняется, сравните профиль ножа, качество обработки кромки, сорт материала и свойства бумаги в контролируемых условиях испытаний.
Нож для продольной резки влияет сразу на несколько статей затрат. Он влияет на допустимую длину готового полотна, вмешательство оператора, время очистки, запасы инструмента и время переточки. На высокопроизводительной линии незначительное снижение допустимой производительности может превысить разницу между дешевым ножом и более качественной заменой. На линии с меньшим объемом заказов предотвращение повреждения одного рулона для клиента может быть важнее, чем увеличение максимальной скорости вращения.
Качество кромок также является проблемой на стыке технологического процесса. Рулон бумаги с неровными краями может плохо разматываться во время печати, нанесения покрытия, фальцовки или ламинирования. Высвободившиеся волокна могут превратиться в частицы или мусор на последующих этапах обработки. Технический бюллетень Sappi по этому вопросу. пятнышки в печати В тексте описывается, как грубая обрезка и прорезка с помощью шлифовальных кругов могут приводить к загрязнению, и почему кромка, полученная на скошенной стороне режущего инструмента, может отличаться от кромки на противоположной стороне. Это полезное доказательство того, что чистый на вид корпус лезвия не является доказательством чистого среза.
В процессе обработки материалов, объединенных словом «бумага», используются совершенно разные подложки. Тонкая папиросная бумага, печатная бумага, мелованная этикеточная бумага, крафт-лайнер, разделительная бумага, плотный картон и гофрированный материал по-разному реагируют на режущий клин. Структура волокон, плотность, поверхностное покрытие, клеевой слой, история влажности, толщина и натяжение при намотке — все это влияет на результат. Лезвие, оптимизированное для одного продукта, может оказаться неудачным выбором для другого, даже если оба продукта описываются как бумага плотностью 150 г/м².
Для закупочных групп коммерческая цель должна быть сформулирована как условие приемки: стабильная ширина щели, допустимое образование ворса и пыли на кромке, запланированный интервал обслуживания ножа, надежная посадка при монтаже и общая стоимость за принятый рулон или километр. Заказ на закупку, содержащий только внешний диаметр, внутренний диаметр и марку стали, не в полной мере определяет эти результаты.
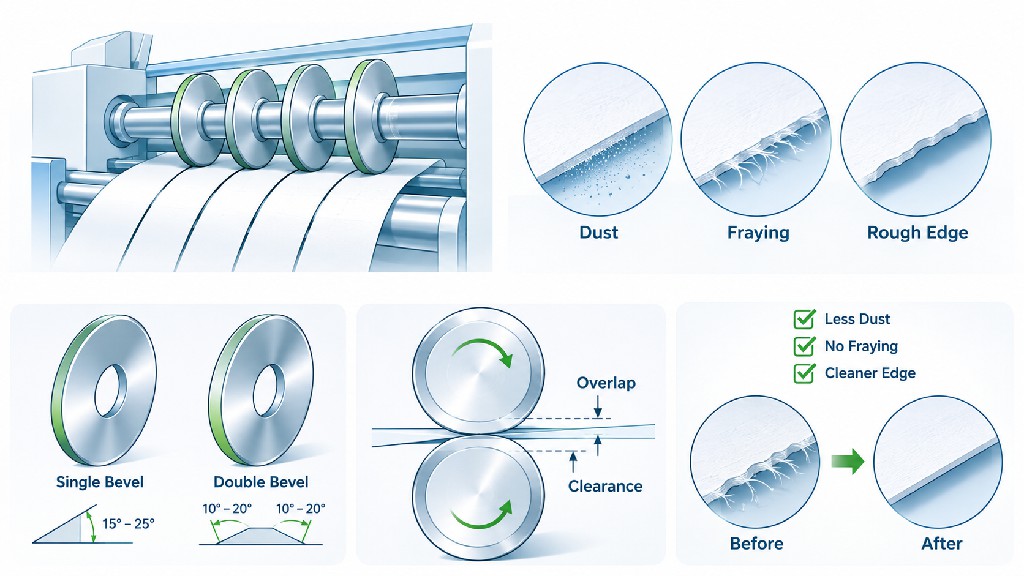
Видимый дефект является первым диагностическим признаком, но разные механизмы могут приводить к схожим результатам. «Пыль» обычно представляет собой отделившиеся тонкие волокна и частицы наполнителя или покрытия, образующиеся в месте среза или вблизи него. «Распушивание» описывает волокна, которые остаются прикрепленными и выступают из новой кромки. Шероховатая или скошенная кромка может содержать и то, и другое. Смятая кромка свидетельствует об уплотнении или деформации полотна. Кромка доски может расслаиваться между слоями, даже если внешние поверхности выглядят относительно чистыми.
Исследуйте образцы с обеих сторон разреза, а не только с готового рулона, который легче всего доступен. При резке двумя вновь образованными кромками не всегда есть геометрическое сходство, поскольку верхний нож, нижний нож и скошенная кромка взаимодействуют с каждой стороной по-разному. Разница между левой и правой кромками может помочь определить ориентацию, геометрию контакта или проблемы, связанные с боковой нагрузкой.
| Наблюдаемый симптом | Что это может означать | Первые проверки | Что записывать |
|---|---|---|---|
| Мелкий порошок вдоль каждой щели | Контакт или истирание по всей конструкции; покрытие подложки или наполнитель. | Перекрытие, боковая загрузка, обработка ножом, сорт бумаги | Количество пыли в зависимости от измеренной длины полотна и настроек станка. |
| Длинные прикрепленные волокна или пушистый край | Затупление лезвия, нестабильная точка среза, неподходящий профиль. | Состояние кромки, устойчивость держателя, поддержка полотна | Степень повреждения волокон из-за большой длины и затронутые полосы движения. |
| Одна полоса пыльная; соседние полосы чистые. | Локальный дефект пары ножей, прокладки или держателя. | Верхняя/нижняя пара, вылет, сиденья | Номер полосы и идентификация ножа |
| Повторяющиеся насечки через фиксированный интервал | Повреждение вращающегося элемента или эксцентриситет | Сколы по окружности, радиальное/осевое биение | Соотношение расстояния повторения и вращения |
| Одна сторона щели неизменно выглядела хуже. | Асимметричный профиль или взаимодействие краев | Ориентация ножа, сторона для спаривания, относительное положение | Отдельные фотографии левого и правого края |
| Слои доски отслаиваются друг от друга. | Слабость связи в материале или чрезмерное сжатие | Адгезия слоев, сила сжатия, опора, профиль лопасти | Длина расслоения и сорт древесноволокнистой плиты |
| Качество ухудшается после длительной эксплуатации. | Постепенный износ кромок, застревание бумаги, термозащита или смена бумаги. | Состояние лезвий и история поступления рулонов | Принято количество метров или часов с момента последней помолки |
Эта таблица представляет собой скорее схему поиска и устранения неисправностей, чем лабораторную диагностику. Например, бумажная пыль на одной дорожке может быть вызвана неисправным ножом, но она также может исходить от локального сопла для обрезки и удаления волокон, которое протягивает волокна через эту дорожку. Подтвердите причину, заменив один из элементов, а не заказывая сразу новые лезвия.
Чистый срез разделяет волокна в относительно узкой зоне. При трении, сжатии, многократном сгибании или разрыве бумаги на большей длине контакта образуется больше пыли. Верхнее лезвие может задевать полотно раньше намеченной точки разреза, или чрезмерное проникновение может заставить вновь разделенные кромки двигаться против скошенной поверхности лезвия. Поврежденная режущая кромка может вытягивать волокна, а не разрезать их равномерно.
Существует три полезных механизма, которые следует различать. Первый из них — фрагментация, связанная с резкойВолокна, наполнитель и частицы покрытия отделяются в процессе запланированного разделения. Некоторое количество отделений является неотъемлемой частью процесса обработки бумаги. Во-вторых, предотвратимое механическое истираниеБумага слишком сильно соприкасается с вращающимся лезвием, нижним ножом, прокладкой или поверхностью станка. Третий вариант: вторичное загрязнениеРанее образовавшаяся пыль перераспределяется из-за воздушного потока, недостаточной детектирования, электростатического притяжения или контакта с расположенными ниже по потоку валками.
Компания DIENES определяет такие факторы, как настройка станка, геометрия ножа, точка среза, угол среза и биение, как факторы, влияющие на качество резки. техническое обсуждение пыли, образующейся при резкеВ документе также отмечается, что полное устранение пыли не является реалистичным обещанием для каждого материала и метода резки. Это различие имеет значение в коммерческом плане: поставщик может помочь уменьшить количество пыли и улучшить повторяемость результатов, но для гарантированного отсутствия частиц требуется определенный метод испытаний и доказательства, специфичные для конкретного применения.
Особенно важным механизмом является длина контакта полотна с верхним скосом ножа. Компания DIENES объясняет, что чрезмерное перекрытие увеличивает длину этого пути контакта. В своей работе она утверждает, что анализ пересеченийУвеличение на 0,020 дюйма по сравнению с контрольным условием привело к увеличению длины ходового шнура примерно на 41%; большее увеличение на 0,060 дюйма привело к увеличению примерно на 102%. Это примеры геометрии из данного анализа, а не измеренное увеличение массы пыли или общие показатели производительности станка. Они демонстрируют, почему «большее перекрытие для более прочного реза» может усугубить проблему.
Появление пыли сразу же на всех дорожках указывает на проблемы с настройкой, подложкой или неподходящей геометрией ножа. Постепенное поднятие пыли по мере продвижения производства свидетельствует о затуплении кромок, их накоплении или изменении условий эксплуатации. Резкий скачок во время стабильного процесса может указывать на скол лезвия, неисправность обработки обрезков, нарушение натяжения полотна или использование другого рулона материала. Включите временную зависимость в каждый отчет о техническом обслуживании; без нее бригады могут легко принять изменение процесса за некачественное изготовление лезвий.
Мелованная бумага для печати, термобумага и картон с наполнителем могут выделять частицы различного происхождения. Белый порошок может представлять собой минеральный наполнитель или остатки покрытия, а не только целлюлозу. Проверьте заведомо чистый образец, осмотрите обе стороны под микроскопом и свяжитесь с поставщиком бумаги, если состав пыли меняется в зависимости от партии. Замена шпателя на более твердый не обязательно решит проблему плохого сцепления покрытия или необычно абразивного наполнителя.
На многих линиях переработки используется ротационная резка ножницами, при которой верхний нож работает в противовес нижнему ножу или наковальне, создавая разрез, подобный ножницам. Другие машины используют резку с помощью трения или надреза, при которой круглое лезвие прижимается к закаленной поверхности, или резку лезвием бритвы, при которой неподвижное или движущееся лезвие разделяет полотно. Названия описывают различные механизмы напряжений, и их режимы разрушения не следует рассматривать как взаимозаменяемые.
Диенес описывает резка ножницами Широко применим для бумаги, картона, этикеток, пленок и других материалов, обладая большим потенциалом для получения качественных кромок и низкого пылеобразования при правильной геометрии. Также рассматриваются исключения для очень легкой бумаги, тяжелых многослойных полотен и применений, где выгодно использование ножей с электроприводом. Это позволяет выбирать метод в зависимости от материала, а не автоматически определять самый острый из доступных круглых инструментов.
| Метод | Принцип работы | Потенциальные преимущества | Основные риски отказа | Типичный оценочный вопрос |
|---|---|---|---|---|
| Вращающиеся ножницы | Две перекрывающиеся режущие кромки срезают полотно. | Точные края, широкая область применения, высокая скорость печати. | Перекрытие, боковые силы, наклон и ошибки выравнивания | Правильно ли подобраны верхняя и нижняя части ножа? |
| Забить гол или разгромить | Нож сжимает материал о наковальню. | Простая архитектура; подходит для отдельных типов досок и конструкций. | Повреждения от сжатия, раздавливание волокон, износ наковальни. | Выдерживает ли изделие требуемую силу сжатия? |
| Бритва | Острый край разделяет сетку преимущественно за счет натяжения. | Компактная конструкция, удобна для тонких оснований, соответствующих установленным стандартам. | Разрывы, износ краев, отсутствие поддержки полотна, зацепы | Предотвращают ли натяжение и поддержка полотна разрывы? |
| Механизированные ножницы или специализированный резак | Управляемые приводы и специальная геометрия контактов | Может помочь при работе с чувствительными или тяжелыми сортами в соответствующих системах. | Повышенная сложность; требования к совместимости. | Предназначена ли данная машина для использования по этому методу и имеет ли она соответствующее разрешение? |
Изменение метода резки — это инженерный проект, а не просто замена лезвия. Для этого могут потребоваться другие держатели, защитные кожухи, приводы, системы удаления отходов и оборудование для намотки полотна. При заказе замены на существующих станках сначала необходимо восстановить утвержденный производителем метод и выявить дефект, прежде чем предлагать переоборудование.
Характеристики лезвия роторного продольно-резательного станка определяются гораздо большим, чем просто его диаметром. наружный диаметр (OD) контролирует положение режущей кромки относительно станка; внутренний диаметр (ID) Допуск на отверстие определяет посадку на монтажный вал или картридж; лезвие толщина Геометрия контактной поверхности влияет на жесткость, положение линии среза и трение. профиль кромки Определяет активный режущий клин, а плоскостность, параллельность, концентричность и биение определяют, останется ли он в заданном положении во время вращения.
Верхние ножи бумагоделательных машин могут иметь вогнутую, вогнутую, плоскую или сложную фаску. Нижние ножи могут представлять собой прецизионные кольца, рифленые элементы или сопрягаемые диски. Необходимо четко указать правильную рабочую поверхность и направление вращения. Верхний нож с правильным внешним диаметром, но неправильной ориентацией заточки или фаски может царапать бумагу, увеличивать деформацию кромки или неправильно контактировать с нижним ножом.
ГУАН ЧУАН направляющие для верхнего и нижнего ножа для продольной резки В статье объясняются различные функции согласованной пары ножниц-режущих инструментов. Ассортимент продукции: верхние и нижние ножи для бумагопереработки Также это иллюстрирует, почему покупателям следует оформлять заказ, ориентируясь на геометрию и чертежи, а не только на этикетку в каталоге. Общую терминологию см. на сайте производителя. руководство по выбору ножей для круговых режущих инструментов.
Наименьший угол заточки не гарантирует автоматически самую острую или самую долговечную режущую кромку. Острота зависит от состояния самого кончика: его микроскопического радиуса, отсутствия заусенцев, целостности и качества поверхности. Угол заточки и вторичный рельеф описывают форму материала за кончиком. Очень острый кончик может легко входить в бумагу, но быстро выйти из строя, если держатель неустойчив; более прочная кромка может быть более надежной, если ее рельеф уменьшает площадь контакта.
Это различие также подчеркивается в работах Питера Вуда. Доклад на конференции TAPPI по оптимизации продольной резки, которая отделяет остроту и профиль лезвия от угла наклона, перекрытия, боковой силы, скорости зажима, геометрии и удаления обрезков. При запросе замены укажите поперечное сечение кромки и расположение рабочей поверхности. Не заменяйте числовой показатель угла наклона станка на угол заточки ножа.
При ротационной резке перекрытие — это величина, на которую верхняя кромка ножа выступает за касательную к нижнему ножу или наковальне. Оно определяет точку реза и компенсирует движение рабочей части. Слишком малое перекрытие может привести к скачкам ножа или прерывистому резу; слишком большое увеличивает контакт лезвия с полотном и может сократить срок службы ножа. Правильная настройка зависит от держателя, диаметра ножа, траектории движения полотна, скорости и характеристик бумаги.
Опубликованные справочные значения полезны только в контексте. Компания DIENES обсуждает приблизительно следующее: 0,030–0,040 дюйма (0,76–1,02 мм) В качестве общего руководства в своем конкретном объяснении процесса резки и образования пыли. Процедура изготовления держателя ножа серии Performance от Tidland использует 0,030 дюйма (примерно 0,8 мм) в качестве указанного начального параметра, прямо указывающего, что некоторым веб-продуктам может потребоваться больше или меньше; его руководство по эксплуатации Эти правила должны соблюдаться для данного оборудования. Они не являются общеотраслевыми требованиями и ни в коем случае не должны отменять инструкции другого производителя оборудования.
| Опубликованная ссылка | Числовая информация | Что именно оно описывает | Почему это не универсальная заданная точка |
|---|---|---|---|
| обсуждение пересечения DIENES | Приблизительно 0,030–0,040 дюйма (0,76–1,02 мм) | Общие рекомендации по разрезанию при анализе пыли/контакта | Профиль ножа, материал, держатель и траектория движения полотна могут различаться. |
| Руководство пользователя серии Tidland Performance | 0,030 дюйма (примерно 0,8 мм) | Первоначальное перекрытие для конкретной процедуры держателя | В руководстве допускаются исключения в зависимости от материала. |
| Сравнение аккордов движения DIENES | Перекрытие +0,020 связано примерно с +41% длиной хорды в его модели. | Геометрический пример увеличения веб-контакта | Не гарантирует снижение пылевой массы или увеличение производительности. |
| Рецепт, разработанный специально для данного оборудования. | Установлено производителем оборудования и проверено в процессе. | Утвержденный рабочий диапазон машины | Необходимо проверять после смены инструмента или бумаги. |
Используйте безопасный и воспроизводимый процесс регулировки. Остановите станок, изолируйте опасную энергию и следуйте указанной производителем держателя ножа процедуре втягивания и регулировки. Убедитесь, что лезвия установлены правильно и нижнее кольцо не шатается. Зафиксируйте существующее перекрытие, прежде чем что-либо перемещать. Затем выполните одну контролируемую регулировку в пределах утвержденного диапазона и сравните качество кромки разреза и пылеудаление на одинаковой длине полотна. Если рез становится прерывистым при меньшем зацеплении, не пытайтесь силой уменьшить регулировку: определите люфт держателя, нестабильность полотна или профиль ножа и вернитесь к безопасной утвержденной настройке.
Ещё одна распространённая ошибка — использование перекрытия в качестве компенсации за изношенное лезвие. Закруглённая кромка может потребовать большего механического воздействия для разделения волокон, но более глубокое перекрытие увеличивает площадь контакта, не восстанавливая остроту. Если причиной является износ, то переточка или замена ножа обычно являются более рациональным способом исправления ситуации.
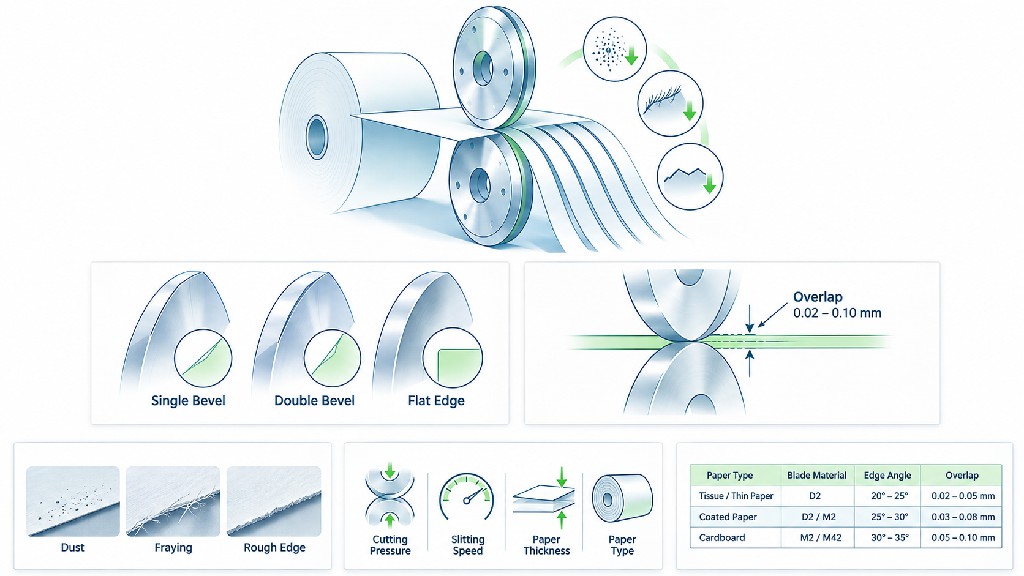
Четыре параметра заслуживают отдельных названий, поскольку операторы иногда объединяют их под общим названием «давление ножа». Боковая сила Это боковая контактная нагрузка, прижимающая верхнюю часть лезвия к нижней режущей поверхности. Угол наклона — это угловая ориентация верхнего ножа относительно нижнего ножа. Зазор или состояние зазора Речь идёт о взаимосвязи функциональных режущих поверхностей в зависимости от конструкции держателя. Геометрия точки разреза описывает место соединения парных ребер паутины и способ ее поддержки в точке разделения.
Увеличение боковой силы не обязательно приводит к более чистому срезу. Чрезмерная нагрузка может ускорить износ, повредить сопрягаемую поверхность, деформировать лезвие и образовать волокна. Недостаточная нагрузка может привести к тому, что зазор останется открытым или нож выйдет из контакта. На оборудовании с регулируемой пневматической или электронной боковой силой установите диапазон значений, одобренный производителем, и задокументируйте фактическую настройку, а не копируйте значение давления с другой модели держателя ножа.
Угол наклона также не является универсальным параметром, где «чем больше, тем лучше». Его цель — поддерживать надежный, точный захват без излишнего увеличения трения. Небольшое изменение настройки может по-разному влиять на износ и пылеобразование при разных профилях. Проверьте правильность установки по документации держателя. Если режущая кромка и нижнее кольцо не сходятся в ожидаемой точке, проверьте правильность установки перед регулировкой усилия.
Точка реза должна быть закреплена таким образом, чтобы движущаяся полоса достигала заданной зоны среза, а не соприкасалась с верхним лезвием преждевременно. Свободно колыхающуюся полосу можно разрезать многократными ударами или распиловкой. Компания DIENES обсуждает это в своей работе. объяснение точки разреза и угла сдвигаВ технических материалах Тидланда также различаются касательные и обмоточные траектории полотна. Рецепт, полученный на станке для касательной резки, не всегда может быть без изменений перенесен на обмоточную конфигурацию.
Чтобы помочь инженерам разделить переменные, GUANG CHUAN предлагает целенаправленный подход. Руководство по настройке зазоров, перекрытий и боковых усилий для бумаги, пленки и фольги и более подробный статья по устранению неполадок, связанных с перекрытием ножейИспользуйте их вместе с процедурой производителя оборудования, а не рассматривайте типовые примеры как сертификацию оборудования.
Даже недавно заточенный нож может давать некачественную заточку. Заточка может оставить заусенцы, неровный кончик, локальные сколы или грубые царапины на поверхности, контактирующей с бумагой. Эти дефекты могут действовать как крошечные крючки, цепляющие волокна. Нож из быстрорежущей стали, в остальном подходящий по качеству, будет плохо работать, если режущая кромка повреждена во время транспортировки, установлена на загрязненное посадочное место или заточена заново без восстановления первоначальной геометрии.
Он Инструкция по использованию держателя ножа Tidland Особое внимание уделяется удалению заусенцев, обеспечению максимально гладкой кромки лезвия и соблюдению определенной процедуры шлифовки и удаления заусенцев. TKM статья по устранению неполадок, связанных с пылью от канцелярского ножа Аналогичным образом, выявляются ошибки заточки, сколы, неправильный подбор ножей, неподходящая геометрия и допуски размеров как причины неприемлемого качества резки. Это самостоятельные технические причины рассматривать качество заточки как проверяемый результат, а не просто как задачу, выполняемую в мастерской.
После извлечения ножа при надежно заблокированном станке осмотрите его по всей окружности под соответствующим увеличением и освещением. Проверьте наличие непрерывного отражения от закругленного кончика, сколов, коррозии, скопления клея, изменения цвета от нагрева и асимметричного износа на контактной поверхности. При необходимости используйте защищенное смотровое приспособление; никогда не проверяйте остроту, проводя пальцем по лезвию. Сравните лезвие с утвержденным профилем и минимальными размерами, прежде чем приступать к повторной заточке.
Профессиональная переточка должна восстановить заданную режущую поверхность и рельеф, контролировать концентричность кромки, удалить заусенцы и задокументировать конечный диаметр. Если поставщик не может объяснить эталонную поверхность или воспроизвести требуемый чертеж сечения, одной лишь заявленной твердости недостаточно для подтверждения совместимости. Непроверенный «сверх острый» профиль может снизить локальную прочность наконечника и привести к преждевременному скалыванию.
Правильно заточенный нож не может компенсировать непредсказуемое движение бумажного полотна в зоне резки. Низкое или колеблющееся натяжение приводит к колебаниям, боковому смещению, образованию складок и прерывистой поддержке. Чрезмерное натяжение может способствовать разрывам, растяжению (при соответствующем уровне) и обрывам полотна. Практическая цель состоит в обеспечении стабильной транспортировки в точке разреза и контролируемом натяжении при намотке, а не в достижении максимально допустимого натяжения полотна.
Проверьте тормоза размотки, датчики натяжения, калибровку тензодатчиков, движение натяжителя, приводные ролики и коррекцию направляющих. Ищите тенденции, совпадающие с дефектом: колебание сигнала натяжения, боковое смещение кромки или поднятие пыли при ускорении перемоточного устройства. Пробное использование сниженной разрешенной скорости может помочь выявить наличие вибрации или динамического движения полотна. Снижение скорости является диагностическим этапом, а не доказательством того, что ножи по своей природе непригодны для нормального производства.
Относительная скорость поверхности у нижней наковальни — ещё один фактор, зависящий от станка. Некоторые системы с приводным нижним ножом намеренно работают немного быстрее, чем лента. Рекомендации Тидланда, цитируемые в... Справочник по устранению неполадок серии Performance обсуждается настройка превышения скорости. 3–5% в конкретной конфигурации с приводной наковальней; TKM описывает приблизительно 5% Как это часто встречается во многих областях применения в машинах для резки бумаги. Эти значения относятся к таким конструкциям и не являются инструкциями для свободно вращающегося нижнего кольца или машины с другой схемой привода.
При изменении скорости вращения приводного кольца необходимо убедиться в правильности заданной скорости и контролировать как пылеобразование, так и износ от трения. Чрезмерная разница скоростей может привести к истиранию бумаги или повреждению кромки; слишком низкая скорость может дестабилизировать некоторые виды резки. Используйте проверенные производителем станка настройки и выясните, не связана ли проблема со скоростью вращения или подшипником нижнего кольца, а не верхнего ножа.
Зачастую производственная бригада может определить основную причину, не заменяя весь комплект ножей. Ключевым моментом является сохранение доказательств, сравнение дорожек и изменение только одной контролируемой переменной за раз. Начните с взятия образца до каких-либо корректировок; сфотографируйте его при постоянном освещении с помощью весов, укажите номер дорожки и отметьте партию бумаги. Запишите скорость машины, натяжение, перекрытие, настройку давления или боковой силы, идентификацию инструмента и текущую длину партии.
Сначала классифицируйте дефект. Это рыхлый порошок, прилипшие волокна, волнистый край или смятая доска? Затрагивает все полосы или только одну? Видно ли это сразу у разреза или только после намотки? Пыль, впервые появившаяся у перемоточного устройства, может указывать на трение валов или поток обрезков, а не на первичную резку.
Во-вторых, проверьте поступающие материалы. Сравните неразрезанный участок с предыдущей качественной партией. Запишите плотность, толщину, покрытие, данные о влажности (если имеются), места склейки и любые видимые загрязнения. Если проблема меняется одновременно с изменением партии бумаги, сохраняйте фиксированное положение лезвия при сравнении образцов подложки.
В-третьих, проводите проверку механических узлов машин безопасным способом. Проверьте держатели, подшипники, седла, проставки, состояние нижнего кольца, целостность защитного кожуха и задокументированное соосность вала. Измерьте биение там, где это позволяют оборудование и процедуры. Скол на ноже или эксцентричное нижнее кольцо могут лучше объяснить повторяющийся дефект, чем любая корректировка процесса.
В-четвертых, восстановите утвержденный базовый уровень. Подтвердите правильную ориентацию верхней/нижней части, перекрытие, наклон и боковое усилие для данного станка. Убедитесь, что полотно поддерживается в точке резки и что вытяжные сопла и механизмы обработки обрезков не мешают ему. Проводите контролируемое тестирование только одной переменной после того, как будут зафиксированы дефекты и безопасные пределы эксплуатации.
В-пятых, определите, является ли само лезвие ограничивающим фактором. Если после корректировки настроек та же пара вызывает проблемы, а соседние пары показывают хорошие результаты, сравните фактический профиль и состояние. Переточите подходящий, структурно исправный нож или установите проверенную замену. Затем повторно запустите обработку того же материала, на той же скорости и с тем же интервалом отбора проб, чтобы подтвердить улучшение.
| Диагностический паттерн | Наиболее полезный тест на изоляцию | Возможное корректирующее направление | Избегайте этого короткого пути. |
|---|---|---|---|
| После смены настроек все полосы движения покрыты пылью. | Восстановить задокументированный базовый уровень | Перепроверьте перекрытие, натяжение и геометрию полотна. | Немедленно покупайте более прочные ножи. |
| Однополосная размытая развертка с момента запуска | Сравните эту пару ножей с заведомо исправной дорожкой, используя утвержденные процедуры. | Осмотрите местный держатель, соединительный нож и профиль. | Увеличение глобальной силы поддержки |
| По мере движения ножа количество пыли увеличивается. | Сравните длину кромки до и после контроля. | Заточка, повышение качества, чистка или финишная обработка. | Скрытие дефекта путем добавления проникновения. |
| Повторяющиеся краевые метки | Сопоставьте шаг спирали с вращающимися компонентами. | Ремонт биения, сколов, подшипников или креплений. | Изменение поставок бумаги без каких-либо доказательств |
| Дефекты встречаются только в новых партиях бумаги. | Парное испытание материалов с неизмененными настройками | Подготовка бумаги или профиль, специфичный для конкретного применения | Переписывание всего алгоритма работы машины вслепую |
| Мусор скопился вблизи мест обрезки. | Обратите внимание на захват обрезки и траекторию. | Правильное извлечение и удаление обрезков | Направление сильного потока воздуха в точку разреза. |
Окончательное решение должно быть задокументировано в кратком отчете об отклонениях. Успешной считается корректировка, которая приводит к повторяемому улучшению в ходе фактического выполнения производственных задач, а не просто к получению более чистого десятисекундного образца при сниженной скорости.
Распушивание краев бумаги обычно означает, что некоторые волокна изгибаются, вытягиваются или выдергиваются, а не обрезаются ровно. Начните с изучения разницы между двумя сторонами среза. Тонкие короткие волокна, сконцентрированные на одной стороне, могут соответствовать тому, как верхний скос смещает полотно. Длинные прикрепленные волокна вдоль обеих сторон могут указывать на закругленный край или неустойчивый зазор. Характерный рисунок является показательным, но не окончательным: для его определения по-прежнему необходимы увеличение и контролируемые сравнения.
Слишком тупой локальный клин может нарушить структуру широкой зоны бумаги до того, как волокна разделятся. С другой стороны, очень тонкий край может потерять свою форму под чрезмерной боковой нагрузкой или ударом. Цель состоит в правильно поддерживаемом наконечнике с соответствующим зазором, а не в минимально возможном угле скоса. (Гуан Чуань) направляющая для косого среза ножа для продольной резки Объясняется, почему угол заточки, основная площадка, вогнутая заточка и держатель не должны указываться отдельно.
Частой причиной износа является плохое совмещение верхнего и нижнего ножей. Изношенная или изношенная нижняя режущая поверхность может привести к тому, что часть бумаги останется без опоры. Несоответствующая замена может привести к тому, что верхнее лезвие будет тереться, а не резать. Неравная толщина прокладок также может сместить линию реза и изменить контакт. Если одна кромка постоянно изнашивается хуже, проверьте ориентацию ножа и сопрягаемую поверхность, прежде чем модифицировать сталь лезвия.
Для особо чувствительных сортов бумаги необходимо проверять опору полотна до и после зоны зазора и рассмотреть вопрос о целесообразности использования специального держателя или механизированных ножниц. Такие изменения требуют оценки со стороны производителя оборудования. Компания DIENES отмечает, что очень тонкая бумага и некоторые толстые многослойные конструкции могут представлять трудности для пассивных держателей ножей; объяснение процесса резки ножницами обеспечивает соответствующий контекст применения. Улучшение процесса расслоения часто включает в себя всю архитектуру режущего механизма, а не только новый нож.
Лезвия для резки картона В процессе производства возникают различные проблемы, связанные с износом и качеством. Складной картон и картон сплошного сечения могут содержать несколько слоев, покрытий и переработанных волокон. Гофрированный картон имеет дополнительные слои и гофрированную структуру, а качество кромки зависит от сжатия, направления гофрирования, клеевого соединения и места прохождения разреза относительно гофры. Визуально шероховатая кромка может быть результатом расслоения или разрушения, а не просто затупления режущей кромки.
Для изделий из гофрированного картона тщательно регистрируйте конструкцию картона и ориентацию гофр, а также номинальную толщину. При необходимости сравнивайте разрезы, параллельные и перпендикулярные соответствующему направлению конструкции. Оцените, не деформирует ли лезвие гофру перед разрезанием, подходит ли нижняя опора и предназначена ли машина для продольной ротационной резки или для другой операции. Не следует считать, что нож для резки бумаги в перемоточной машине взаимозаменяем с ножом для резки и надрезания гофрированного картона.
Использование толстого картона и абразивного переработанного материала может увеличить износ кромок. Может потребоваться более прочная опора кромки или другой материал, но чрезмерная толщина клина также может увеличить сжатие. Поэтому наиболее полезным будет обсуждение с поставщиком, включающее образец картона, чертеж сечения существующего лезвия, фотографии обеих срезов, желаемую ширину прорези и ожидаемую скорость работы.
Гуан Чуань перечисляет Высокоточные круглые лезвия для продольной резки картона из быстрорежущей стали (HSS). для переработки бумаги и производства гофрокартона. На этой странице продукта указаны настраиваемые марки стали и жесткие опубликованные допуски, но фактическую пригодность для конкретной линии по производству гофрокартона все равно необходимо подтвердить, сопоставив ее с утвержденными чертежами, схемой монтажа и методом резки.
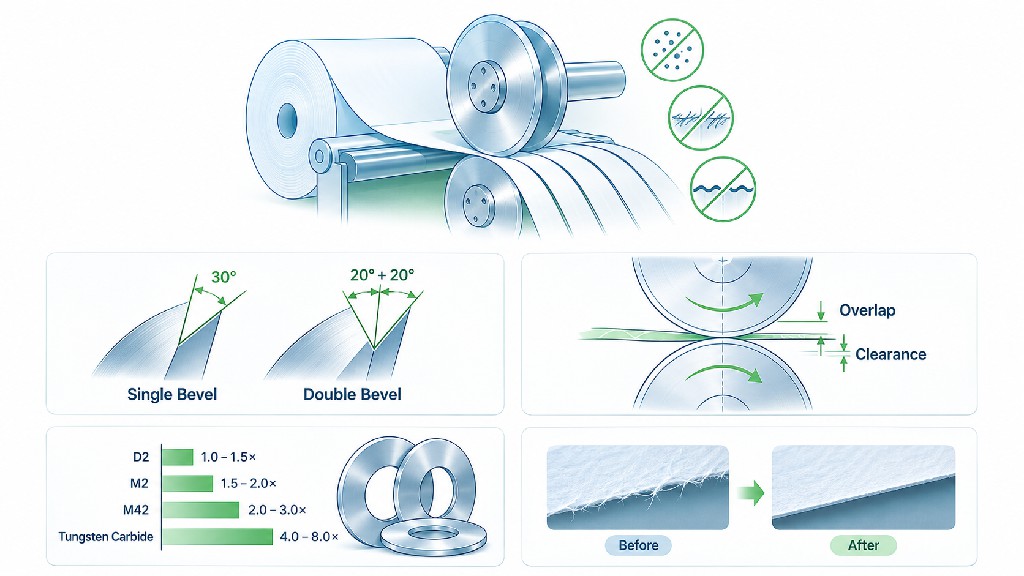
Плотность бумаги указывает на ее массу на единицу площади, а не на все характеристики резки. Два продукта с одинаковой плотностью могут иметь разную толщину, плотность, состав волокон, содержание наполнителя, степень сцепления, покрытие и историю влажности. В результате нож, разрезающий одну бумагу с низким содержанием пыли, может сделать другую шероховатой. Чтобы отличить проблему с инструментом от проблемы с подложкой, следует записывать более одного значения «плотности бумаги».
Опубликованный стандарт ISO 536:2019 Предлагается метод определения плотности бумаги и картона. ISO 534:2011 Данный метод рассматривает расчеты толщины и соответствующей плотности для бумаги/картона, входящих в его определенную область применения; он не распространяется на гофрированный картон или бумагу, изготовленные по этому методу. ISO 287:2017 В данном документе описывается определение содержания влаги в партиях бумаги и картона методом сушки в печи, с учетом условий его применения. Это справочные данные по методам испытаний, а не предписанные «идеальная влажность», «идеальная толщина» или параметры резки.
| Запрашивается подробная информация о субстрате. | Почему это влияет на судебное разбирательство по делу о расчленении | Предложенные доказательства |
|---|---|---|
| Плотность (г/м²) и измеренная толщина | Разделяет массу на единицу площади от механической части. | Сертификат производителя или сертификат контролируемого измерения |
| Тип покрытия и его плотность | Может способствовать образованию различных частиц и износу. | Спецификация сорта; описание образца пыли |
| Волокнистая отделка и содержание переработанных материалов. | Влияет на истирание и вырывание волокон. | Описание поставщика; сравнение контролируемых партий. |
| История влажности и состояния кожи | Может влиять на стабильность размеров и поведение полотна. | Метод отбора проб, дата, условия окружающей среды. |
| Обработка поверхности или клей | Может увеличить объем сбора и перегрузки. | Поперечный разрез, технические характеристики изделия |
| Ширина полотна, ширина прорези и диаметр рулона | Изменения в требованиях к обрезке, опоре и намотке. | Производственный заказ и рецептура оборудования |
Не следует устанавливать универсальный диапазон влажности для бумаги, нарезанной на отрезки. Подходящие условия зависят от сорта бумаги, спецификаций поставщика, условий хранения и последующего процесса переработки. При подозрении на повышенную влажность следует сотрудничать с отделом контроля качества производителя бумаги для проведения контролируемого сравнения, вместо того чтобы подвергать всю партию бумаге предварительной обработке без согласования.
Маркировка «премиальная сталь» мало что говорит о пригодности, если не указаны точный сплав, термообработка, геометрия кромки и область применения. Для промышленных ножей для бумаги обычно используются инструментальные стали, такие как D2/SKD11, быстрорежущие стали, такие как M2 или M42, а также некоторые марки карбида вольфрама. Их практические преимущества зависят от износостойкости, прочности, стружкостойкости, легкости переточки, стоимости и стабильности держателя.
D2 — это семейство высокоуглеродистых и высокохромистых инструментальных сталей, обладающих хорошей износостойкостью при правильной обработке, но это не означает автоматического превосходства в ударопрочности или стабильности режущей кромки. Быстрорежущая сталь (HSS) может быть хорошим выбором для требовательных задач многократной резки и часто используется там, где ценно сочетание твердости и устойчивости к износу режущей кромки. Твердосплавные материалы обладают высоким потенциалом износостойкости при соответствующих абразивных воздействиях, но требуют соответствующего выбора марки, подготовки кромки, опоры и защиты от сколов. Ни одно из этих описаний не гарантирует увеличения срока службы в процентах.
| Материальное семейство | Потенциальное преимущество при покупке | Основные инженерные меры предосторожности | Когда следует запросить пробный период |
|---|---|---|---|
| Инструментальная сталь D2 / SKD11 | Привычный вариант износостойкой инструментальной стали; возможность переточки в соответствующих конструкциях. | Прочность, качество подготовки кромки и обработки варьируются. | Надежное применение картона с повторяемым износом |
| M2 HSS | Сбалансированный кандидат для высокоточных ножей для бумагопереработки. | Цена и эффективность зависят от профиля и способа применения. | Частые перешлифовки или интенсивная непрерывная работа. |
| M42 HSS | Альтернативный сорт быстрорежущей стали для специальных условий износа | Более высокая стоимость не является доказательством более низкой общей стоимости. | Текущая кромка быстро изнашивается, несмотря на правильную настройку. |
| Карбид вольфрама | Высокий потенциал износостойкости в стабильных условиях эксплуатации. | Хрупкое разрушение кромки, чувствительность к сорту и способу крепления. | Абразивная основа, длительные кампании, контролируемая механика. |
| Сплав или покрытие, специально разработанные для конкретного применения | Возможность выборочного устранения износа или заедания | Совместимость покрытий, заточка и сроки выполнения заказа. | Задокументированный дефект не устранен стандартными методами. |
Не следует сравнивать характеристики клинков только по твердости в HRC. Методы и шкалы измерения твердости различаются в зависимости от материала, и два ножа с одинаковой номинальной твердостью могут отличаться по прочности, микроструктуре, качеству обработки кромки и точности изготовления. GUANG CHUAN's Список товаров "картонные лезвия" Предоставляет варианты, специфичные для конкретного применения, а не универсальное правило оценки. Если в прилагаемом техническом описании указаны значения плоскостности или биения, перед использованием этих значений в качестве пределов приемки необходимо подтвердить фактическую точку измерения, единицу измерения, область применения и согласованные критерии контроля.
В ходе структурированного сравнительного испытания следует по возможности поддерживать постоянными партию материала, оборудование, скорость, настройку, длину выборки и критерии приемки. Победителем становится не обязательно тот нож, который служит дольше всего; им становится тот, у которого наименьшая себестоимость одной принятой единицы продукции при соблюдении требований к остроте лезвия и безопасности на протяжении всего срока службы.
Фраза ножи для переработки бумаги Этот станок охватывает более широкий спектр применений, чем обычный станок для продольной резки и перемотки. Существуют вращающиеся ножи для термобумаги, листов этикеток, мелованной бумаги, рулонов крафт-бумаги, туалетной бумаги, картона для складной упаковки, бумажных трубок и многослойных конструкций. Некоторые из них являются продольными резаками, некоторые – поперечными, а некоторые работают в специализированных головках для резки трубок. Конструкция и геометрия должны соответствовать конкретному принципу работы.
| Приложение | Вероятный приоритет качества | Ключевая информация для выбора лезвия | Частый источник путаницы |
|---|---|---|---|
| Рулоны бумаги для печати и письма | Мало ворса, ровные края, стабильная намотка. | сорт бумаги, толщина, скорость, траектория движения полотна, характеристики парного ножа. | Покупка только по номинальному диаметру. |
| Термобумага и специальная бумага | Минимальное количество обломков покрытия и повреждений кромок. | Структура покрытия, натяжение, профиль среза | Предполагается применение обычных настроек для немелованной бумаги. |
| Этикетка и разделительная подложка | Контролируемая резка через заданные слои. | Структура ламината, клей, требования к подложке. | Смешивание прорезки на всю глубину с резкой на контролируемую глубину |
| Крафт-бумага и упаковочная бумага | Очистите края, используя различную силу натяжения, и обработайте их. | Натяжение полотна, удельный вес, обработка обрезков. | Компенсация нестабильности сети за счет дополнительного перекрытия. |
| Прочный картон | Разделение волокон без чрезмерного измельчения | Толщина, структура слоев, опора, геометрия лопастей | Используя предположения о тонком крае ткани. |
| Гофрированный картон | Предотвращено расслоение и раздавливание желобков. | Класс канавки, ориентация, конструкция фрезы. | Замена оснастки для продольной резки и надрезания на ножи для перемотки. |
| Бумажные трубки и сердечники | Квадратные торцы и ограниченная ворсистость на торцевой поверхности. | Диаметр сердечника, толщина стенки, конструкция обмотки. | Обработка разреза трубы как обычной продольной резки полотна. |
Для производства труб компания GUANG CHUAN предлагает отдельный цех. Диапазон круглых лезвий для резки бумажных трубок из быстрорежущей стали (HSS)Покупателям следует отличать это применение от непрерывной продольной резки. Труборез может иметь крепление в отверстиях для болтов, другие требования к опоре и совершенно другую траекторию резки. Аналогично, компания категория лезвий для круговой продольной резки и перемотки Это полезная отправная точка для поиска оптимального продукта, но она не заменяет собой запрос предложений с указанием необходимых параметров.
Пробное устранение неполадок становится убедительным только тогда, когда «улучшение» имеет воспроизводимое значение. Начните с простых наблюдений: осмотрите одно и то же положение щели при запуске и после определенной длины, сфотографируйте край при фиксированном увеличении, подсчитайте заметные выступы волокон в определенном окне образца и взвесьте собранную пыль, если это позволяет практичная и безопасная система сбора. Задокументируйте положение образца, скорость, партию материала, состояние ножа и любые изменения в работе экстрактора.
Одним из полезных показателей в ходе клинических испытаний является собранная масса пыли на километр щелиЕсли массу можно воспроизводимо измерить на одной полосе ножа, рассчитайте: скорость пылеобразования = масса собранной пыли в миллиграммах, деленная на длину полотна в километрах. Другой вариант — масса пыли на километр общей длины резки, суммированная по всем активным полосам, но четко укажите, какой знаменатель используется. Никогда не сравнивайте результат для одной полосы с результатом для шести полос, как если бы эти тесты были эквивалентны.
Например, представим два контролируемых теста на одном и том же сорте бумаги, оборудовании, положении щели и приспособлении для сбора пыли. Базовый образец дает 250 мг пыли на протяжении 5 км одной щели, или 50 мг/кмПосле исправления выявленной проблемы перекрытия образец дает 150 мг по той же длине, или 30 мг/кмАрифметическое изменение составляет (50 − 30) / 50 × 100 = снижение скорости сбора пыли на 40%. Это Приведенные цифры носят иллюстративный характер, не являются измерениями, проведенными Гуан Чуанем, и не гарантируют производительности.Их ценность заключается в демонстрации поддающегося проверке метода тестирования.
| Образец | Собранная пыль | Длина на каждую исследованную щель | Расчетная скорость запыления | Интерпретация |
|---|---|---|---|---|
| Базовый, гипотетический | 250 мг | 5 км | 50 мг/км | Иллюстрация начальных условий |
| Пересмотренная конфигурация, гипотетическая | 150 мг | 5 км | 30 мг/км | Иллюстрация более низкой ставки |
| Арифметическое сравнение | на 100 мг меньше | Равная длина | на 40% ниже | Данные завода не были независимо проверены. |
Добавьте оценку качества ребер. Практическая внутренняя шкала могла бы определить... 0 поскольку при согласованном увеличении не было обнаружено видимых прикрепленных волокон. 1 в виде отдельных коротких проекций, 2 в виде многократного видимого изнашивания и 3 в качестве неприемлемого сплошного нечеткого или рваного края. Это предлагаемая специфическая для предприятия рубрика, а не стандарт ISO. Обучите инспекторов работе с эталонными фотографиями и проверяйте обе стороны щели. Для критически важных продуктов используйте микроскоп, анализ изображений или утвержденную заказчиком спецификацию отбора проб.
Не следует игнорировать воспроизводимость. Взвешивание очень мелких частиц пыли может быть искажено из-за разрешения весов, статического электричества, влажности, загрязнения и непостоянства процесса экстракции. Зафиксируйте тип измерительного приспособления и не меняйте его. Материал с принципиально различным покрытием нельзя корректно сравнивать без эксперимента с контролем партии. Если заявления влияют на решение о покупке, берите повторные образцы и сообщайте диапазон значений, а не только лучшие результаты.
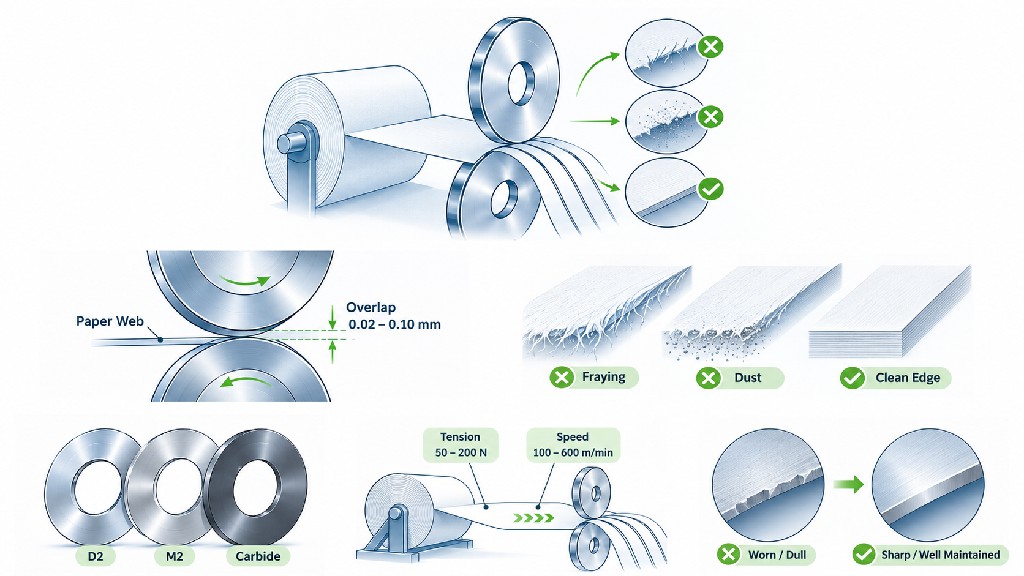
Матрица испытаний наиболее эффективна, когда она разделяет вклад настройки и вклад производства лезвия. Начните с заведомо исправной рецептуры и проверьте все критически важные для безопасности детали. Установите базовое качество кромки при нормальных производственных условиях. Затем проверяйте по одному допустимому изменению за раз, при необходимости получая письменное разрешение на использование оборудования. Для испытания материала ножа восстановите те же базовые условия перед тестированием лезвия-кандидата.
На первом этапе необходимо подтвердить, что станок может обеспечить чистый разрез с использованием имеющейся одобренной пары ножей. На втором этапе можно оценить улучшенную шлифовку или восстановленный профиль. Только после этих проверок команда должна сравнить альтернативные материалы, измененные секции фаски, покрытия или парные ножевые узлы. Это позволит избежать затрат на высококачественный сплав для компенсации неплотного крепления или неправильного положения точки реза.
| Этап испытаний | Переменная была намеренно изменена. | Поддерживать постоянный | Мера приемлемости |
|---|---|---|---|
| Исходный уровень | Никто | Бумага, ножи, скорость, настройка | Пыль, царапины на кромках, брак, перебои в работе |
| Проверка настройки | Одна утвержденная регулировка перекрытия или боковой силы | Та же пара бумаги и ножа. | Качество плюс стабильность оборудования |
| Тест состояния кромки | Перешлифовать или проверить новый эквивалентный профиль | Та же самая утвержденная конфигурация | Начальное качество и тенденции износа |
| Сравнение материалов | Сталь для ножей или твердосплавная сталь. | Настройки профиля и системы максимально точно. | Допустимая продолжительность до начала обслуживания |
| Оценка профиля | Контролируемая ревизия поперечного сечения | Класс инструмента и другие настройки | Качество кромки, износостойкость и безопасность |
| Подтверждение производства | Обычная рабочая кампания | Согласованный рецепт и план дегустации | Общая стоимость на один принятый продукт |
При изменении профиля или размеров крепления запрашивайте у поставщика письменные изменения чертежей и данные производственного контроля. «Пробный нож» с недокументированной геометрией создает неопределенность, даже если первые образцы выглядят хорошо. Необходимо идентифицировать базовые и пробные ножи, чтобы предприятие могло повторить результаты, а будущие партии заказов имели стабильные характеристики.
Замена лезвия из-за плохого качества заточки вполне понятна, но это не всегда самый экономичный вариант. Многие ножи из инструментальной стали и быстрорежущей стали можно профессионально переточить, если корпус цел, осталось достаточно материала и можно восстановить первоначальную геометрию. И наоборот, треснувшее, деформированное, сильно поврежденное или слишком тонкое лезвие не следует возвращать в производство только потому, что оператору удалось заточить его до нужной остроты.
При принятии решения следует учитывать минимальный утвержденный внешний диаметр, остаточную толщину, состояние отверстия, плоскостность контактной поверхности, биение, глубину стружки и количество предыдущих шлифовок. Перешлифовка изменяет размеры и, следовательно, может повлиять на установленную точку резания или диапазон держателя. В подобранных парах изменение верхнего диаметра и износ нижней поверхности кольца могут помешать достижению желаемого качества при перешлифовке, которая в остальном является приемлемой.
Полезный сервисный журнал содержит информацию об идентификаторе ножа, его сорте, исходных и текущих размерах, дате установки, типе материала, продолжительности работы, причинах демонтажа, состоянии после осмотра, количестве удаленного материала во время шлифовки и одобрении проверки перед повторным использованием. Анализ нескольких циклов позволяет определить, ускоряется ли износ при использовании определенного сорта бумаги или же одна и та же ножевая станция неоднократно повреждает лезвие.
Гуан Чуань обсуждает эти решения в Когда следует затачивать или заменять круглые ножи для продольной резки?В бумагоделательной промышленности основной принцип тот же: по возможности восстанавливайте исправный инструмент, соответствующий допускам, но заменяйте тот, который больше не может безопасно и предсказуемо резать. Правила обращения также имеют значение. Используйте защиту кромок, разделяйте места хранения и очищайте монтажные площадки; дорогостоящий прецизионный нож может получить сколы еще до того, как увидит полотно.
Усовершенствованный нож может снизить пылеобразование, но контроль процесса резки и безопасное пылеудаление должны работать в комплексе. Неправильно направленная вытяжная форсунка может нарушить целостность полотна, а недостаточный пылеулавливание позволяет частицам бумаги оседать на оборудовании или попадать в готовые рулоны. Спроектируйте точку пылеулавливания таким образом, чтобы она удаляла отходы, не изменяя геометрию резки и не отклоняя край разреза от намеченного пути. Проверьте также систему транспортировки обрезков и местное пылеудаление.
Пыль от бумаги и целлюлозы может представлять опасность воспламенения при соответствующих условиях. Управление по охране труда и технике безопасности США относит бумагу и целлюлозу к материалам, которые могут образовывать взрывоопасную пыль. обзор горючей пыли. Его руководство по информированию об опасностях Особое внимание уделяется надлежащим мерам по локализации загрязнения, поддержанию чистоты и предотвращению действий, способствующих распространению пыли в воздухе. Соответствующая программа контроля зависит от материала, объекта, местных требований и оценки рисков.
Не следует сдувать скопившуюся мелкую пыль вокруг резака неподготовленным сжатым воздухом. Используйте подходящее оборудование для сбора и уборки пыли, выбранное в соответствии с процедурами обеспечения безопасности на предприятии, и соблюдайте требования по блокировке и ограждению перед доступом к ножам. Система пылеудаления должна быть рассчитана на соответствующую опасность; добавление обычного пылесоса к процессу с риском образования горючей пыли не гарантирует безопасность. Рекомендации по выбору лезвий не заменяют оценку безопасности, проведенную с учетом специфики объекта.
Для повышения качества отбирайте пробы пыли в специально отведенных местах и изучайте, изменяется ли частота уборки после проведенных мероприятий. Регистрируйте любые перебои в производстве, вызванные засорением фильтров, потерей обрезков и загрязнением. Это позволит оценить коммерческую выгоду от более чистой резки, не делая вид, что металлургия ножей сама по себе решает всю проблему уборки.
Более дешевый нож может стать дорогим, если он требует более частой замены, образует чрезмерное количество отходов или нуждается в многократных корректировках настройки. Более дорогой нож также не является автоматически экономически выгодным. Сравнительный анализ коммерческих показателей должен включать стоимость покупки и переточки ножа, плановые и внеплановые простои, трудозатраты оператора, принятый объем производства и отходы, связанные с загрязнением. Расчеты следует проводить на основе фактических данных предприятия, а не на основании необоснованных заявлений поставщика о «втрое увеличенном сроке службы».
Для выявления компромисса достаточно простого нормализованного сравнения. Предположим, только для иллюстрацииЭтот нож А стоит 35 долларов и работает 8 часов до запланированной замены, в то время как стоимость ножа B составляет 65 долларов и работает 20 часовКаждое изменение требует 12 минути характеристики растений 150 долларов в час из-за потери производственной доступности. За нормализованные 100 часов работы ожидаемое потребление ножей составляет 100/8 = 12,5 единиц для A и 100/20 = 5 единиц для B. Дробные единицы представляют собой долгосрочное среднее значение, а не буквальное количество закупленных половин лезвий.
| Иллюстративный показатель, полученный при работе более 100 часов. | Нож А | Нож Б |
|---|---|---|
| Цена за единицу ножа | 35 долларов | 65 долларов |
| Ожидаемый срок службы каждого ножа | 8 ч | 20 ч |
| Нормализованное потребление ножей | 12.5 | 5.0 |
| Стоимость ножа | 437,50 долларов США | 325,00 долларов США |
| Время переналадки: 12 мин/переналадка | 150 мин | 60 мин |
| Стоимость простоя составляет 150 долларов в час. | 375,00 долларов США | 150,00 долларов США |
| Совокупные затраты на моделирование ножа и время простоя | 812,50 долларов США | 475,00 долларов США |
| Смоделированная разница | — | На 337,50 долларов меньше за каждые 100 часов работы двигателя. |
Эти входные данные представляют собой вымышленные примеры для объяснения метода, а не фактические цены GUANG CHUAN, измеренный срок службы или гарантированную экономию. Они также исключают шлифовку, различия в учете трудозатрат, потери материалов, контроль качества и стоимость принятой продукции. В реальном случае закупки следует нормализовать сравнение по принятым линейным метрам или рулонам, а не просто по запланированному рабочему времени, особенно если количество бракованной продукции различается между испытаниями.
В полном коммерческом предложении должны быть указаны существующая проблема, метод измерения, наблюдаемый базовый уровень, предлагаемая замена лезвия, подтверждающий цикл испытаний и ожидаемые параметры повторного заказа. Эта документация дает отделу закупок веские основания для выбора подходящего ножа, а не самой низкой цены за единицу.
Полезный запрос на коммерческое предложение позволяет поставщику определить как соответствие технологическим требованиям, так и пригодность изделия для конкретного применения. Начните с указания марки и модели станка, положения ножа, типа вала или держателя, а также, если имеется, чертежа. Приложите фотографии профиля лезвия и способа крепления, а также защищенный образец, если чертежи неполные. Укажите размеры и допуски, а не запрашивайте нож, который просто «выглядит так же».
Затем опишите материал: сорт бумаги или картона, плотность, толщина, покрытие, количество слоев, данные о влажности (если применимо), ширина рулона, целевая ширина щели, диапазон скоростей, схема работы в сменном режиме, а также тип системы: резка, надрезание/раздавливание или лезвие бритвы. Точно укажите текущий дефект: мелкая пыль, длинные волокна, неровные края, повторяющиеся следы, расслоение или чрезмерный износ. Укажите, затрагивает ли проблема одну или все полосы и когда она начинается.
| Поле запроса предложений (RFQ) | Информация для предоставления | Почему это предотвращает коммерческие ошибки |
|---|---|---|
| Машина и держатель | Производитель, модель, положение верхнего/нижнего ножа, направление вращения. | Подтверждает архитектуру установки. |
| Механическое черчение | Наружный диаметр, внутренний диаметр, толщина, отверстия для болтов, шпоночные пазы, проставки, допуски. | Предотвращает замену неподходящих деталей. |
| Поперечное сечение края | Угловой упор, основной/вторичный рельеф, контактная поверхность | Предотвращает неправильную ориентацию ножа или неправильный профиль резки. |
| Существующее состояние инструмента | Марка стали, термообработка, история шлифовки, фотографии. | Способствует проведению обоснованного сравнения. |
| Субстрат | Тип бумаги, плотность (г/м²), толщина, покрытие, структура картона. | Помогает выбрать материал профиля и кромки. |
| Операция | Скорость линии, ширина щели, траектория движения полотна, текущая проверенная конфигурация. | Соотносит конструкцию инструмента с реальными условиями работы. |
| Доказательства дефектов | Фотографии, образцы рулонов, показатели пыли и кромок. | Позволяет проверить целевой показатель улучшения |
| Коммерческое требование | Количество опытных образцов, целевой срок службы, инспекционная документация, объем. | Обеспечивает возможность отбора проб и планирования повторных заказов. |
Для поиска поставщиков ознакомьтесь с информацией на сайте GUANG CHUAN. диапазон верхнего и нижнего ножей для переработки бумаги, прецизионные лезвия для резки картона, и ножи для резки бумажных трубокЭто разные семейства приложений. Компания О нас На этой странице описывается изготовление продукции на заказ на основе технических чертежей и физических образцов; в запросе предложений все равно следует указать, какие именно допуски и критерии производительности будут приняты в соответствии с договором.
Иногда производители бумаги заказывают только видимую верхнюю часть ножа, поскольку она, по-видимому, является изнашиваемой деталью. Это может быть целесообразно, если нижний нож все еще соответствует техническим требованиям. Но если нижнее кольцо имеет поврежденную контактную поверхность, чрезмерное биение, износ крепления или неподходящее соотношение твердости, высококачественный верхний нож может быстро износиться и воспроизвести тот же рисунок пылеобразования.
При проверке согласованного комплекта рассматриваются оба ножа как рабочая система. Необходимо осмотреть поверхность нижнего кольца, соосность, совместимость материалов, пакет проставок и состояние держателя, создающего боковую нагрузку. Следует определить, действительно ли новый верхний нож контактирует с требуемым местом. Если нижний инструмент неоднократно перетачивался, необходимо убедиться, что полученная геометрия соответствует рабочим параметрам станка.
Это особенно важно в многополосном производстве. На одной из станций обработки ножей может находиться заменяющий нож из другой производственной партии с незначительно отличающейся фаской или диаметром готового изделия. В результате может получиться одна дефектная полоса, окруженная исправными. Сравнение измеренных размеров и профилей позволяет выявить проблему быстрее, чем изменение настроек всего станка.
ГУАН ЧУАН пояснение к верхнему/нижнему ножу для резки Это полезный внутренний ресурс при принятии решения о заказе сменного верхнего ножа, нижнего ножа или комплекта в сборе. Запросите информацию о сопряжении и записи измерений, если для вашего применения требуется точная регулировка геометрии во многих положениях.
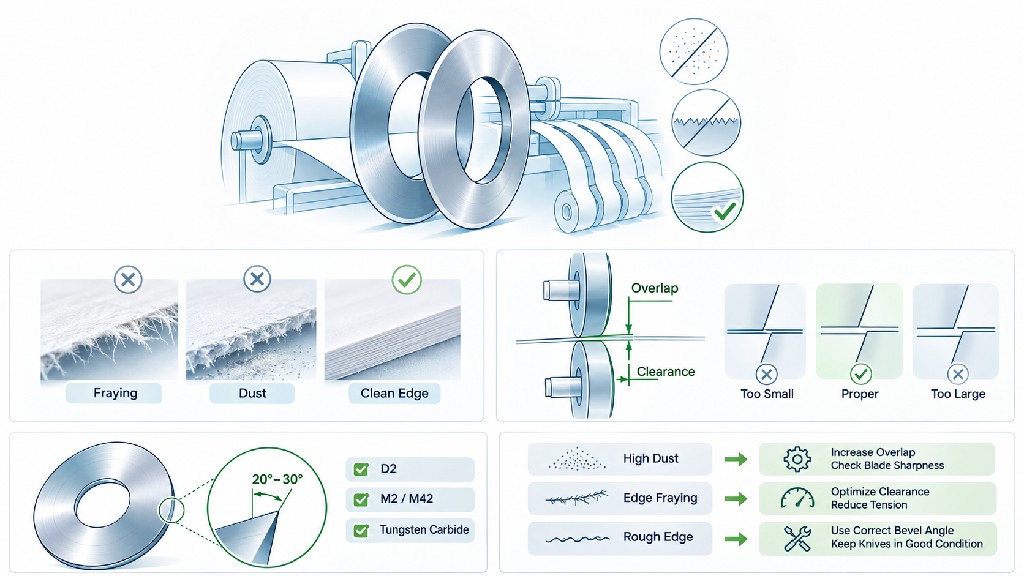
К наиболее распространенным причинам относятся износ или заусенцы на кромках, чрезмерное перекрытие, чрезмерное боковое усилие, неправильная геометрия точки реза, трение лезвия о наковальню, нестабильное натяжение полотна, биение, а также характеристики собственного покрытия или наполнителя бумаги. Первым делом следует сравнить дефекты на разных полосах и в разное время, а затем проверить утвержденные базовые параметры машины. Проблема с пылью сама по себе не доказывает дефектность стали лезвия.
Правильно подобранный и обработанный нож может уменьшить количество пыли, которую можно избежать, но полное отсутствие пыли не является универсальным механическим результатом. Некоторые волокна и частицы покрытия могут отслаиваться даже при оптимизированном процессе. Любое требование «отсутствия пыли» должно определять тип подложки, метод сбора, длину пробы, предел обнаружения и допустимый порог, прежде чем его можно будет проверить.
Единых общепринятых настроек не существует. В опубликованных примерах приводятся значения около 0,030–0,040 дюйма в технических рекомендациях DIENES и 0,030 дюйма в конкретной процедуре установки ножа Tidland. Это контекстные рекомендации, а не общие инструкции для станков. Используйте утвержденные производителем пределы и проведите контролируемое испытание, поскольку слишком большое перекрытие может увеличить количество пыли, а слишком малое — дестабилизировать рез.
У нового ножа может быть неправильная ориентация заточки, заусенец от шлифовки, неподходящий зазор, плохое прилегание при установке или несовместимая геометрия сопряжения. Причина также может быть вне самого ножа: вибрация полотна, повреждение нижнего кольца, чрезмерная боковая нагрузка или новая партия бумаги. Перед тем как отбраковывать лезвие или запрашивать произвольно более твердый материал, проверьте всю систему резки.
Нет. Быстрорежущая сталь (HSS) и сталь марки D2 — полезные марки, но их характеристики зависят от марки стали, термообработки, заточки, состояния держателя, абразивного износа заготовки и интервала эксплуатации. В контролируемом исследовании следует сравнивать принятые производственные и общие затраты, а не предполагать, что определенная марка стали всегда обеспечивает более чистую кромку.
Твердосплавные материалы могут обеспечить полезную износостойкость при правильной фиксации, но хрупкость и чувствительность к условиям установки могут перевесить это преимущество. Перед выбором конструкции из твердосплавных материалов предоставьте чертеж станка, марку листового металла, текущий характер износа и состояние держателя. Более прочная сталь или улучшенная конструкция могут обеспечить лучшие коммерческие результаты.
При распускании волокон остаются прикрепленные к поверхности и выступающие из разреза. При смятии бумага становится уплотненной или деформированной, иногда с неравномерно спрессованной полосой. На гофрированном картоне может наблюдаться третий тип деформации: расслоение слоев или разрушение гофр. Перед выбором другого профиля ножа осмотрите обе стороны и, при необходимости, поперечное сечение.
Затачивайте ножи, когда достигнуты задокументированные пороговые значения качества и состояния, а не по одному произвольному числу часов работы. Различные сорта бумаги и абразивность покрытия могут приводить к очень разным интервалам обслуживания. Ведите учет допустимой длины, состояния кромки, степени шлифовки и размеров; заменяйте ножи, которые невозможно восстановить в пределах безопасных значений.
Оба инструмента могут быть круглыми, но их назначение и механические нагрузки могут различаться. Ножи для резки бумаги в перемоточных машинах обычно работают как единая система «верх/нижний» для непрерывных полотен. Ножи для резки картона, прорезки и надрезания или резки трубок могут использовать различные крепления, опоры, давление и геометрию. Правильная категория покупки определяется методом резки и чертежом машины, а не только ее названием.
Пришлите модель станка, существующий чертеж или образец ножа, верхнее/нижнее положение, внешний/внутренний диаметр/толщину, ориентацию фаски, марку материала, спецификацию бумаги или картона, типичную скорость работы, количество и фотографии дефектов. Укажите, что для вас важнее: уменьшение пыли, снижение износа кромок бумаги, увеличение срока службы, снижение частоты переналадок или несколько из этих пунктов одновременно. Затем поставщик сможет предложить испытание, специфичное для конкретного применения, и измеримый план контроля качества.
Снижение пылеобразования, расслоения и шероховатости кромок начинается с точной диагностики. Острота ножа имеет значение, но не менее важны также сопрягаемая нижняя кромка, ориентация фаски, перекрытие, боковое усилие, траектория движения полотна, состояние подложки, качество шлифовки и практика технического обслуживания. Наиболее эффективное решение — это то, которое можно применять в течение нескольких смен и при повторном заказе партий, обеспечивая при этом соответствие требуемым характеристикам готового рулона.
Компания GUANG CHUAN производит промышленные ножи для круговой продольной резки и переработки, включая настраиваемые верхние и нижние ножи, лезвия из быстрорежущей стали для картона и инструменты для резки бумажных трубок. Если на вашей линии наблюдается постоянное образование ворса, разрыв кромок, неравномерное качество резки или короткий срок службы лезвий, пришлите текущий чертеж инструмента или образец вместе с техническими характеристиками и фотографиями дефекта. В этом случае техническое обсуждение сможет сосредоточиться на подгонке, геометрии, материале, контроле качества и приемке в ходе испытаний, а не на предположениях о «самом остром» ноже.
Запросите коммерческое предложение, разработанное специально для вашего применения: Свяжитесь с Гуан Чуанем или по электронной почте 13285553934@163.comУкажите модель вашего оборудования, сорт бумаги, текущие размеры ножа, скорость производства и точный дефект кромки, который вы хотите уменьшить. Хорошо документированный запрос — это кратчайший путь к замене ножа, которая решит именно ту проблему.

Оставить сообщение
Отсканируйте в WhatsApp :
 Pусский