


Ножи для продольной резки пленки: выбор подходящего ножа для БОПП, ПЭТ, ПЭ и ламинированной пленки.
Для производителя гибкой упаковки режущий нож — это не просто запасная часть. Он находится в точке, где дорогостоящий рулон с печатью или ламинированием превращается в продукт, который клиенты будут осматривать, разматывать, запечатывать, покрывать или обрабатывать повторно. Чистый разрез защищает полезный выход продукции и внешний вид рулона. Некачественный разрез может привести к растянутым краям, микроскопическим частицам мусора, засорению слоев, непостоянной ширине рулона и жалобам, которые обходятся гораздо дороже, чем сам нож.
Выбор лезвия для разрезания пленки Поэтому требуется принять не одно, а два решения: выбрать процесс резки, подходящий для полотна и станка, а затем указать геометрию ножа, материал, размеры крепления, обработку кромки и план обслуживания для этого процесса. Недорогой нож может быть лучшим коммерческим выбором для чистой и простой пленки, обрабатываемой на сертифицированной станции для ножевой резки. Пара прецизионных роторных ножниц может оправдать более высокие затраты на оснастку и настройку, когда требования к кромкам, ламинатам, покрытиям или производительности на последующих этапах более высоки. Не существует универсальной рекомендации по выбору лезвия для каждого рулона, обозначенного как BOPP, PET, PE или ламинированная пленка.
Данное руководство по закупкам предназначено для производителей упаковочной пленки, предприятий по контрактной резке, предприятий по переработке клейкой ленты, отделов закупок, инженеров по оборудованию и менеджеров по техническому обслуживанию. В нем объясняется, как сравнивать различные варианты. Лезвия для резки БОПП, Ножи для резки ПЭТ-пленки, Лезвия для резки полиэтиленовой пленки, ножи для резки ламинированной пленки, и лезвия для разрезания ленты не путая специфические настройки оборудования производителя со стандартами отрасли. Также предоставляются практические сравнительные таблицы, отслеживаемые справочные материалы по методам испытаний, контрольные точки проверки и расчетная финансовая модель для закупок.
Принцип быстрого выбора: Сначала определите способ резки: лезвие бритвы, вращательные ножницы или надрез/раздавливание; затем определите конструкцию пленки, критерии приемлемости кромки и фактический держатель ножа. Только после этого сравните инструментальные стали, марки твердосплавов, цены и заявленный срок службы. Высококачественный сплав не сможет компенсировать неправильный процесс резки или нестабильную траекторию движения полотна.
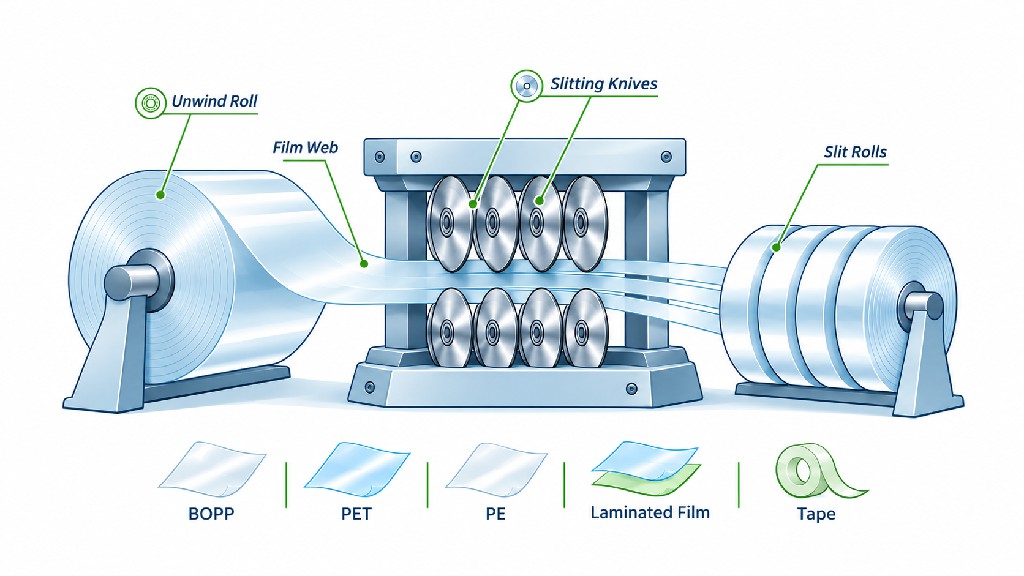
Обычно основной рулон поставляется шире, чем требуется заказчику. Машина для продольной резки и перемотки перемещает рулон по заданной траектории, разделяет его на более узкие полосы и наматывает эти полосы на отдельные сердечники. Готовый материал может представлять собой обычную пленку, печатную гибкую упаковку, металлизированную структуру, самоклеящуюся этикеточную бумагу или многослойный барьерный ламинат. Несмотря на схожий внешний вид в заказе, эти материалы могут вести себя совершенно по-разному на режущей кромке.
На станции резки нож должен инициировать и поддерживать стабильное разделение вдоль направления движения станка. Полотно не должно смещаться в стороны, сминаться непосредственно перед лезвием или многократно касаться непредусмотренной поверхности лезвия после разделения. Разрез также должен быть совместим с секцией намотки: даже визуально гладкий край может стать коммерчески неприемлемым, если соседние рулоны смещаются, края перекрываются или рулон не может быть обработан далее по потоку.
Слово лезвие Рассматривается несколько различных изделий. Одноразовая опасная бритва и круговой верхний нож для резки не являются взаимозаменяемыми. Нижнее кольцо наковальни может продаваться с вращающимся ножом, хотя оно не заточено, как верхнее лезвие. Нож для надрезания прижимает материал к закаленному контрвалику, а нож для резки выполняет ножницеобразное разделение с сопрягаемой режущей поверхностью. Покупатели, которые запрашивают только «один нож для пленки, высокоскоростной», рискуют получить идеально изготовленный компонент, который не подходит к машине.
Компания GUANG CHUAN описывает свой бизнес в сфере печати, упаковки и производства пленок как включающий в себя прецизионную резку и использование круговых ножей для пластиковой пленки, бумаги, фольги и клейких лент; Профиль компании Компания указывает на возможность изготовления изделий по чертежам в рамках своего предложения. Это поддерживает процесс технического расчета стоимости, но не является доказательством того, что какой-либо конкретный сорт инструмента автоматически обеспечивает заявленный объем производства на каждой линии переработчика.
Цена прямой закупки обычно является наиболее наглядной и наименее информативной для сравнения в отрыве от контекста. Покупатель также оплачивает замену ножей, регулировку и пусковые отходы, обрывы полотна, связанные с лезвиями, время работы техника, переточку, проверку готовых рулонов, упаковку, доставку и пополнение запасов. Более низкая цена может быть экономически выгодной, если процесс прост, а замена лезвий выполняется быстро. Однако это может оказаться ложной экономией, если незапланированная остановка производства прерывает выполнение дорогостоящего заказа на ламинированную упаковку.
Поэтому в данном руководстве рассматривается выбор ножа как из одного, так и из другого сегмента рынка. процесс сторона и покупка сторона. Нож должен соответствовать определенным требованиям, указывая, что именно он должен резать, как он крепится, как будет измеряться его производительность и какие коммерческие риски поставщик может помочь снизить. Желаемый результат — это не самое твердое лезвие или самый острый маркетинговый слоган. Это самая низкая подтвержденная стоимость производства приемлемых рулонов для резки.
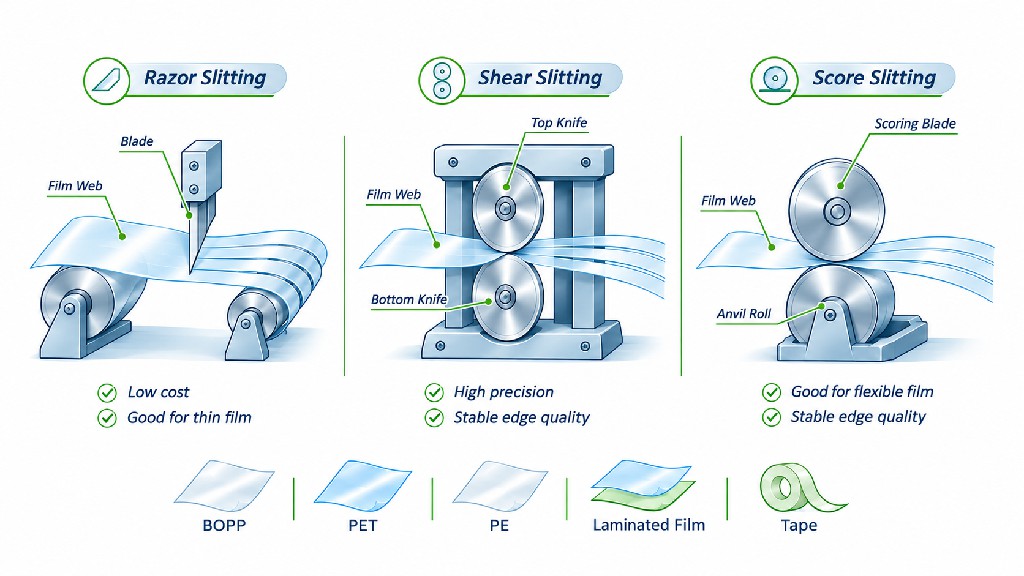
Три распространенных метода продольной резки представляют собой разные физические операции. Путаница здесь имеет более серьезные последствия, чем разногласия по поводу того, следует ли называть лезвие круговым резаком, вращающимся ножом или лезвием для продольной резки. Машина, одобренная для продольной резки, может нуждаться в держателях, опорных роликах и способах подачи лезвия, которые не имеют аналогов в системе резки с парными ножами.
Тонкое неподвижное лезвие разрезает движущуюся сетку. бритва в воздухе При продольной резке полотно поддерживается собственным натяжением в месте разреза, а его геометрия контролируется конструкцией станка. бритва в пазу При прорезке лезвие входит в паз опорного ролика. Эти конструкции не идентичны; необходимо отдельно проверять выступание лезвия, крепление и допустимые характеристики полотна в каждом из них.
Прорезка лезвием может быть привлекательной для тонких, относительно чистых, неабразивных пленок, поскольку стоимость расходных материалов и сложность переналадки могут быть низкими. Многие простые задачи по обработке упаковочной пленки можно оценить на одобренной производителем станции для прорезки лезвием, особенно если требования к качеству кромки не слишком высоки. Однако высокое натяжение, дрожание пленки, чрезмерно длинный открытый участок лезвия, загрязнения и твердые или наполненные покрытия могут ускорить износ или привести к деформации разреза. В случае клеевых изделий скорость захвата материала может иметь большее значение, чем цена самого лезвия.
Решение не сводится к принципу «для БОПП всегда лучше использовать лезвие бритвы» или «для ПЭТ всегда хуже использовать лезвие бритвы». Точный сорт пленки, ее ориентация, толщина, покрытие и требования к эксплуатационным характеристикам определяют результат. Сравните результаты реального испытания при предлагаемой скорости производства, используя утвержденный метод монтажа.
В ротационной системе ножниц используется верхний круглый нож и нижний нож или кольцо-наковальня. Их режущие кромки проходят друг мимо друга в контролируемом взаимодействии, подобно вращающимся ножницам. Механическое зацепление включает в себя геометрию, горизонтальное соотношение сторон, перекрытие, угол наклона (где это применимо) и боковое усилие (где используется держатель с контактной нагрузкой). Некоторые станки приводят в движение оба режущих элемента; другие приводят в движение нижнее кольцо и вращают верхний нож за счет контакта. Эти детали важны при заказе замены.
Роторные ножницы часто заслуживают внимания при работе с ламинированными структурами, более жесткими пленками, покрытиями, печатными полотнами и в тех случаях, когда стабильное качество режущей кромки при длительном производстве оправдывает дополнительные инвестиции в оснастку. Они также позволяют поставщику контролировать заданную геометрию резки за счет шлифованных поверхностей и сопрягаемых компонентов. Однако это не гарантирует автоматического превосходства: неправильно сконфигурированная пара ножниц может привести к истиранию кромок, чрезмерному пылеобразованию, повреждению наковален и преждевременному износу.
Терминологию, касающуюся машин, и роли верхних/нижних компонентов, см. в работе Гуан Чуаня. Направляющая для верхних и нижних ножей для продольной резки и его промышленный нож для верхней и нижней продольной резкиВ описании продукта прямо упоминаются синтетические пленки среди возможных областей применения; для лезвия, предназначенного именно для работы с пленками, еще необходимы отдельный чертеж и приемочные испытания.
При надрезке, также называемой в различных областях производства рулонной бумаги, круглая ножевая кромка прижимается к валу наковальни и разделяет материал за счет локального сжатия. Этот метод эффективен для некоторых видов бумаги, материалов для этикеток и более податливых рулонов. Тонкая или сильно растяжимая пленка может деформироваться, побелеть, сложиться или образовать край, непригодный для последующей запайки или намотки. Поэтому не следует заказывать надрезное лезвие в качестве замены вращающегося ножа для резки только потому, что оба имеют круглую форму.
Некоторые клейкие ленты и поддерживаемые ими специальные материалы обрабатываются с помощью систем взвешивания. Это делает утвержденный процесс обработки на станке и критерии качества конечной кромки более важными, чем общий запрет. Правильный коммерческий вопрос заключается в том, обеспечивает ли выбранный метод согласованное качество кромки, надежное производство и приемлемую стоимость расходных материалов на самом материале.
| Метод разрезания | Механика резки | Заявки кандидатов на оценку | Основное ограничение | Информация, которую необходимо подтвердить перед покупкой. |
|---|---|---|---|---|
| Бритва в воздухе | Стационарные тонкие лопастные части, натянутая перемычка | Избранные тонкие монослойные пленки | Колебания, трение, быстрый износ или деформация кромок на сложных полотнах. | Размеры лезвия, выступание, опора, натяжение и защита. |
| Бритва в пазу | Неподвижный лезвие входит в поддерживаемый валковый паз. | Отборные чистые тонкие упаковочные пленки | Повреждения, вызванные выравниванием канавок, трением и контактом. | Форма канавки, длина лезвия, держатель и траектория движения полотна. |
| Вращающиеся ножницы | Верхняя и нижняя вращающиеся режущие поверхности взаимодействуют. | Пленки, требующие контролируемого качества кромок; некоторые ламинаты и полотна с покрытием. | Более строгие требования к согласованию и использованию парных инструментов. | Верхние/нижние чертежи, держатель, перекрытие, боковая загрузка |
| Очки/сокрушительный удар | Круглый инструмент сжимает полотно, прижимая его к наковальне. | При наличии одобрения могут быть поддержаны конкретные виды пленок, бумаги и ленточных конструкций. | Возможное сжатие или деформация кромки | Утверждены наковальня, система нагружения, испытания материалов и приемка. |
Практическое правило покупки: Сравнивайте методы только в том случае, если установленное оборудование позволяет безопасно их применять. Нецелесообразно рекомендовать замену типа лезвия, если это потребует несанкционированной модификации держателя, защитного кожуха или системы управления станком.
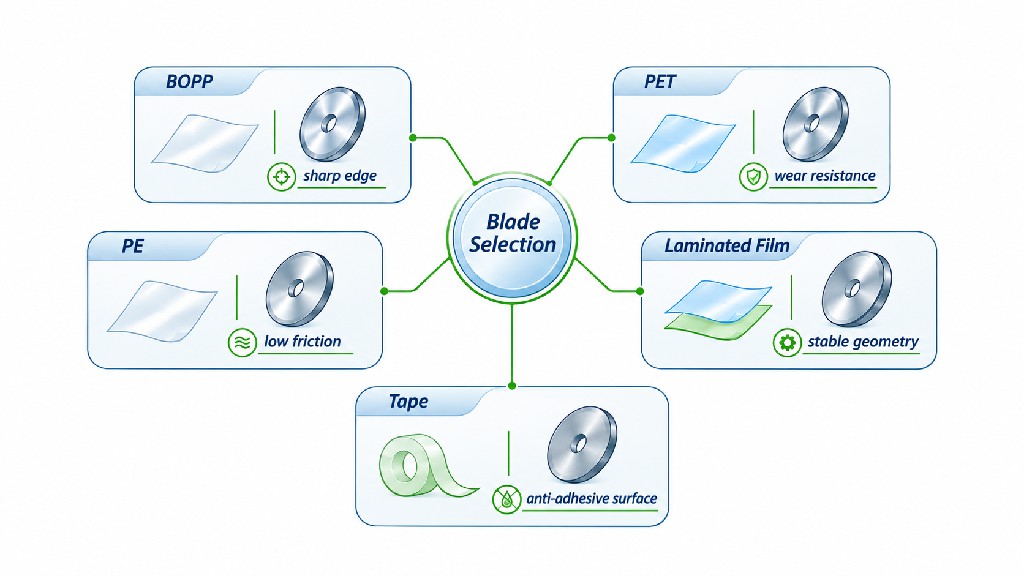
Названия полимеров описывают общие семейства, а не полные технические характеристики полотна. БОПП — это двуосноориентированный полипропилен; ПЭТ — это полиэстер, часто двуосноориентированный в упаковочных целях; ПЭ включает в себя несколько составов полиэтилена и историю его обработки. Ламинат — это структура, а не отдельная смола. Две пленки одинаковой номинальной толщины могут иметь значительно различающиеся жесткость, растяжимость, свойства покрытия и чувствительность к локальному сопротивлению.
БОПП (бопропанол) представляет собой тонкое полотно с ориентированными свойствами, которые различаются в машинном и поперечном направлениях. Он используется в гибкой упаковке, печатной обертке, этикетках и других изделиях, изготовленных методом вторичных форм. В зависимости от конструкции пленки и обработки поверхности, изделие может быть чувствительно к побелению краев, царапинам, расслоению, скручиванию, статическому заряду или нестабильности при перемотке. Перед выбором материала для обработки краев необходимо знать историю ориентации и конкретное покрытие или металлизацию.
Для чистой, непокрытой БОПП-пленки на подходящем оборудовании разумным вариантом для начала может стать использование станции для резки, поскольку она предлагает низкую стоимость расходных материалов и простую смену оборудования. Однако для печатной, покрытой, высокобарьерной или очень требовательной БОПП-пленки может быть оправдано сравнение с прецизионной системой резки. Ни один из этих вариантов не следует рассматривать как универсальный стандарт. В ходе испытания необходимо установить, является ли резка непрерывной, остается ли допустимым количество пыли на кромках и правильно ли работают готовые рулоны после хранения и размотки.
Покупатель должен по возможности предоставить производителю пленки техническую документацию, включая толщину, данные о прочности на растяжение, зависящие от ориентации, а также любые примечания относительно покрытия или металлизации. Также следует указать, возникает ли проблема непосредственно в месте разреза или только на перемотанном рулоне. Эти две ситуации часто имеют разные причины и требуют разных способов решения.
Упаковочный ПЭТ обычно жестче, чем многие гибкие полиэтиленовые полотна сопоставимой толщины, но само по себе название «ПЭТ» не определяет идеальные условия резки. Его высокопрочная ориентированная структура может сделать некоторые дефекты кромок более заметными или менее щадящими. ПЭТ может использоваться для различных целей, включая обычную упаковочную пленку, пленку с печатью, подложки для покрытий, разделительные пленки, металлизированную пленку и многослойные покрытия. Для оптического или технического ПЭТ могут потребоваться гораздо более строгие меры контроля за частицами и царапинами, чем для обычных упаковочных полотен для пищевых продуктов.
Высококачественный механизм резки стоит рассмотреть, когда особенно важны качество кромок ПЭТ, контроль за образованием отходов или стабильная высокообъемная переработка. Использование лезвия бритвы также может быть целесообразным, если это позволяют конструкция машины и технические характеристики продукта. Отдел закупок не должен предполагать, что более жесткий нож решит проблему образования отходов, если фактической причиной является царапина на ролике, скол нижнего кольца, нестабильное натяжение или контакт кромки после точки разреза.
При сравнении ножей для резки ПЭТ-пленки следует запрашивать информацию о качестве обработки и геометрии режущей кромки, а не только о значении твердости. В случае тонких пленок качество кромки может сильно зависеть от микросколов, следов шлифовки и соотношения между рабочей поверхностью лезвия и наковальней. Полированная поверхность лезвия не является доказательством того, что функциональная режущая кромка имеет правильный профиль.
Полиэтиленовые пленки бывают различной плотности, состава, с различными герметизирующими слоями и обработкой поверхности. Некоторые полиэтиленовые полотна заметно удлиняются перед разрывом, что делает важным контроль натяжения и локальное трение. Термосварочные слои могут переносить материал, размазываться или деформироваться в неблагоприятных условиях резки. Добавки, улучшающие скольжение, также могут изменять способ движения полотна по поверхностям машин во время хранения и обработки.
По этой причине, Лезвия для резки полиэтиленовой пленки Необходимо оценить характеристики конкретного состава полиэтилена и траектории движения полотна. Чрезмерно тонкая режущая кромка может обеспечить хороший начальный разрез, но при этом быстро изнашиваться или скалываться, если держатель недостаточно жесткий. Тяжелая, поддерживаемая кромка может быть долговечной, но вызывать неприемлемое локальное растяжение. Использование другого покрытия для лезвия не может быть оправдано, пока команда не определит, является ли дефект абразивным износом, захватом полимера или нестабильностью намотки.
Описание ASTM Д1894-24 В частности, обсуждается трение между пластиковой пленкой и отмечается, что эффекты добавок, вызывающих скольжение, могут меняться со временем. Это актуально для устранения неполадок в процессе производства полиэтилена, но лабораторный коэффициент трения является... нет Это прямой параметр для определения угла наклона лезвия или давления ножа. Он является одним из факторов, позволяющих понять особенности транспортировки полотна и процесса намотки.
Ламинированная пленка может содержать ПЭТ, БОПП, ПЭ, КПП, алюминиевую фольгу, металлизированные слои, покрытия, чернила и клеи. Структура ПЭТ/ПЭ может сочетать сравнительно жесткий поверхностный слой с более мягким герметизирующим слоем. Упаковка ПЭТ/фольга/ПЭ сочетает полимерные слои с металлом. Напечатанная пленка БОПП/КПП имеет другой набор интерфейсов. Режущая кромка должна проходить по всей конструкции без видимого отслоения слоев, неравномерного восстановления, размазывания клея или образования неприемлемых загрязнений.
Вот почему ножи для резки ламинированной пленки Оценка должна проводиться с использованием строительной схемы. Необходимо зафиксировать каждый материал и его толщину, способ склеивания (клеевой или экструзионный), степень отверждения (при необходимости), направление разреза и требования к приемке конечного продукта. В ламинате с недостаточным сцеплением может наблюдаться расслоение слоев в месте разреза независимо от марки стали. И наоборот, даже при удовлетворительном склеивании, материал может быть поврежден тупым ножом или чрезмерным локальным боковым контактом.
Масштаб ASTM F904-22 В стандарте описываются методы инициирования разделения слоев, позволяющие впоследствии измерить прочность сцепления ламинированных гибких материалов. Стандарт не является руководством по настройке ножа для резки. Он предоставляет полезную систему измерений, когда покупателю и производителю пленки необходимо отличить слабую ламинацию от механических повреждений, возникающих в процессе обработки.
| Фильм или структура | Основная закупочная проблема | Метод "ножевого подхода" заслуживает оценки. | Важное замечание по приемке | Данные, которые следует включить в запрос предложений (RFQ). |
|---|---|---|---|---|
| Обычный БОПП | Растяжение, побеление краев, царапины и воздействие статического электричества. | Бритва на утвержденной линии; ножницы для более строгих требований к качеству. | Внешний вид кромки и поведение катушки в готовом виде | Класс, толщина, печать/покрытие, ширина, скорость |
| Обычный или покрытый ПЭТ | Загрязнение кромок, царапины и стабильная резка | Точная, контролируемая геометрия лезвия или ножниц в зависимости от станка. | Вид с края микроскопа и пределы распространения частиц. | Толщина, покрытие, окончательное нанесение |
| Монослойный полиэтилен | Поведение паутины, связанное с удлинением, скручиванием и трением. | Лопасть с низким сопротивлением; метод испытаний выбирается машиной. | Необрезанные нити, растяжение края, намотка | Состав полиэтилена, толщина пленки, коэффициент трения (если имеются). |
| ПЭТ/ПЭ ламинат | Дифференциальная деформация и отслоение слоя | Точность резки часто заслуживает сравнения. | Расслоение слоев и деформация кромки герметика. | Полная укладка слоев, состояние склеивания, отверждение. |
| Ламинирование BOPP/CPP | Повреждение интерфейса и отображение кувырка | Испытание ножницами или профессиональной бритвой | Заломы по краям, переплетение нитей и повреждения печати. | Слои и сторона с печатью |
| Ламинированный материал ПЭТ/фольга/ПЭ | Разрушение фольги, частицы и целостность слоя. | Точно контролируемая схема сдвига, прошедшая проверку. | Частицы фольги, расслоение по краям | Толщина фольги, клеи, предел контроля |
| Самоклеящаяся лента | Накопление клея, повреждение подложки и засорение. | Настройка для лезвия, ножниц или надреза, одобренная для использования на станке. | Следы клея и целостность подложки | Лицевая сторона, клей, подложка и ширина прорези |
Приведенные выше описания представляют собой приоритеты отбора. не стандартизированные рецепты соответствия материала и ножаРазличия в составе пленки, геометрии оборудования, условиях эксплуатации и технических требованиях заказчика могут привести к изменению предпочтительного варианта в пределах одной и той же строки.
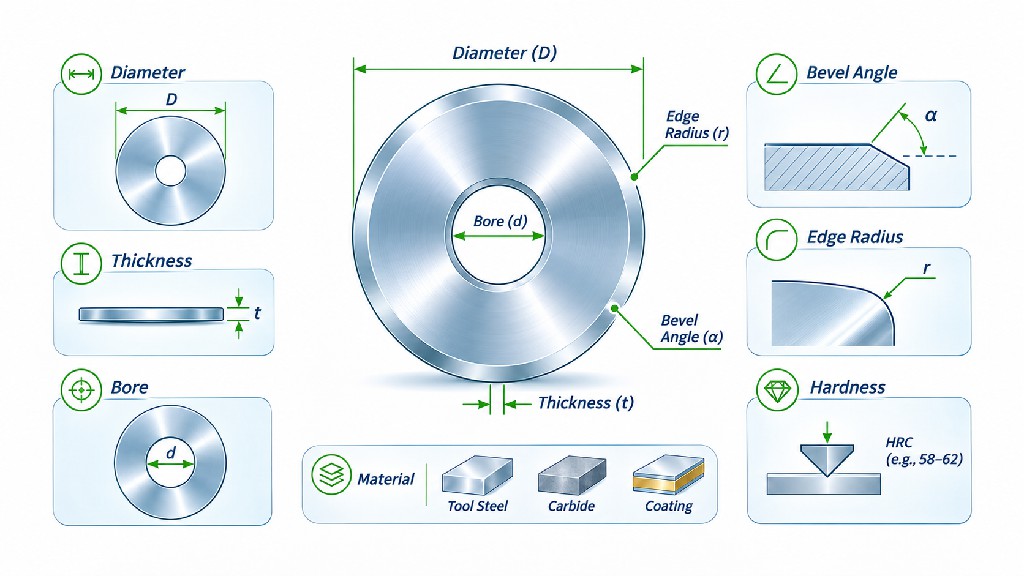
Поставщик не сможет воспроизвести прецизионный нож для продольной резки, основываясь только на фразе «круглое лезвие 100 мм». Даже при использовании подходящего материала нож может резать по-разному, если активная кромка расположена не с той стороны, корпус имеет другую толщину, отверстие неправильно подогна или направление шлифовки создает нежелательное трение. Для лезвий бритв форма, полезная длина резки, толщина, монтажные пазы и видимость могут быть важнее, чем размеры круглого инструмента. Для роторных ножниц необходим полный производственный чертеж.
Внешний диаметр (OD) определяет положение вращающейся кромки относительно держателя и наковальни. Внутренний диаметр (ID) определяет посадку на вал или держатель ножа. Толщина определяет опору и может влиять на положение режущей поверхности. В многополосном продольно-резательном станке эти размеры также взаимодействуют с проставками, наковальнями, направляющими полотна и максимально допустимыми потерями при повторной заточке.
Предположим, что вращающийся верхний нож был переточен с внешнего диаметра 100,00 мм до 98,00 мм. Его радиус уменьшился на 1,00 мм. Если ничто в держателе не компенсирует это, геометрическое зацепление с неподвижным нижним кольцом изменится. Это размерный факт, а не доказательство того, что нож стал непригодным. Предел переточки, процедура повторной установки и установленный ход станка должны определять, можно ли безопасно использовать лезвие повторно. Гуан Чуань объясняет этот принцип в своей работе. направляющая для перекрытия ножа для продольной резки.
Необходимо проверить посадку отверстия вместе с конструкцией зажима, шпонками (если используются), чистотой монтажных поверхностей и биением при установке. Не следует запрашивать произвольное отверстие с «нулевым зазором»: подшипники, тепловое расширение, способ монтажа и базовая система от производителя определяют правильную посадку. Чертеж, в котором указана высокая точность, но не указано, как был измерен размер, является неполным.
Угол заточки влияет на опору кромки и на характер раскрытия реза, но угол без опорной поверхности является неоднозначным. «Нож под углом 30 градусов» может описывать угол заточки лезвия, угол одной из шлифованных поверхностей или конкретную настройку шлифовального станка. Кромки с односторонней заточкой могут иметь ориентацию и активную режущую поверхность. Конструкции с двусторонней заточкой распределяют геометрию по-разному. Вогнутые или вогнутые формы могут уменьшить нежелательный контакт с поверхностью после реза в местах, где это предусмотрено конструкцией станка.
Для пленки, которая растягивается перед расслоением, более тонкая функциональная кромка и соответствующий рельеф могут уменьшить локальную деформацию. Но более узкий наконечник также более подвержен сколам или ускоренному износу в загрязненной или плохо выровненной системе. И наоборот, сильно поддерживаемый наконечник может прослужить дольше, но при этом создавать более заметные искажения кромки. Наиболее полезное сравнение проводится при контроле условий держателя и полотна, изменении одной переменной лезвия за раз и оценке как качества кромки, так и срока службы.
См. работы Гуан Чуаня. руководство по углам заточки ножей для продольной резки Для более подробного объяснения угла наклона, ориентации фаски и необходимости различать рекомендации по материалам и требования к держателю ножа. Безопаснее воспроизвести утвержденный чертеж, чем предписывать один универсальный угол наклона для ПЭТ или БОПП.
Нож может казаться острым, но при этом иметь микроскопические повреждения режущей кромки. Небольшие сколы, сильные царапины от шлифовки или неравномерная обработка кромки могут вызывать периодические дефекты на протяжении многих метров пленки. На покрытом или металлизированном полотне эти дефекты могут создавать видимые частицы на кромке. На пластичном слое полиэтилена они могут образовывать тонкую неразрезанную нить или вытянутый хвостик. На клейкой ленте шероховатая боковая поверхность может накапливать остатки, которые впоследствии изменяют профиль кромки.
Укажите метод контроля, если это требуется для конкретного применения: например, калиброванный оптический микроскоп с согласованным увеличением, освещением, положениями для отбора проб и эталонной фотографией. «Зеркальная поверхность» слишком субъективна, чтобы служить единственным критерием приемки. Поставщик должен указать функциональную поверхность, фаски и любое покрытие или обработку, которые могут изменить эффективный радиус кромки. Твердое покрытие не является автоматически выгодным, если процесс нанесения покрытия закругляет кончик или усложняет последующую заточку.
Радиальное биение изменяет видимое положение активной режущей кромки при вращении круглого ножа. Осевое биение изменяет соотношение сторон режущих поверхностей. Оба фактора могут влиять на повторяемость разреза. Плоскостность и параллельность влияют на монтаж и контакт, но проверка только лезвия не может гарантировать правильную работу установленного узла. Загрязненный упор, изношенный подшипник, неправильный зажим или поврежденная наковальня могут нарушить высокую точность заводских допусков.
Один товарный список GUANG CHUAN для многоканавочный многолезвийный нижний резец дает Плоскостность и параллельность ≤0,003 мм и радиальное биение ≤0,005 мм для данного конкретного семейства продукции. Это опубликованные технические характеристики поставщика. не являются универсальными допусками для лезвий для резки пленки. и не является автоматической гарантией для установленного оборудования. Если аналогичный контроль необходим для пленочного конвертера, он должен быть указан на чертеже с контрольными точками и методом измерения.
| Поле чертежа или контроля | Почему покупателю это нужно | Что может упустить расплывчатая цитата |
|---|---|---|
| Наружный диаметр и полезный диаметр перемолотойного материала | Определяет характер взаимодействия и перемещения держателя. | Новый нож подходит; переточенный нож не возвращается в исходное положение. |
| Идентификационный номер, монтажные пазы и ориентация лицевой стороны. | Располагает нож на рукоятке или патроне. | Неправильная посадка, перевернутый скос или небезопасный монтаж. |
| Толщина корпуса и расположение активного края | Управляет боковым положением и опорой ножа. | Смещение края относительно нижней наковальни |
| Включает в себя подготовку углов, рельефа и кромок. | Влияет на силу резания и стабильность. | Указанный угол одинаков, но способ резки разный. |
| Плоскостность, параллельность и осевое/радиальное биение | Повышает повторяемость результатов монтажа при надёжной установке. | Поставщик проводит испытания с неверной базовой точкой или только с корпусом лезвия. |
| Марка материала, твердость и термообработка. | Помогает контролировать износ и прочность. | Обобщенное обозначение «HSS» с неустановленным сплавом или технологией обработки. |
| Обработка поверхности и нанесение покрытий | Может влиять на трение, коррозию и перешлифовку. | Новые изменения в обработке отходов влияют на политику в отношении чаевых или переработанной щепы. |
| Протокол идентификации и осмотра лота | Поддерживает воспроизводимость | Заменяющая партия отличается от утвержденной пробной партии. |
Выбор материала должен соответствовать технологическому процессу и конструкции режущей кромки. Заманчиво ранжировать сорта ножей только по номинальной твердости, но твердость — лишь один из факторов, влияющих на производительность. Износостойкость, ударная вязкость, микроструктура, качество шлифовки, геометрия кромки, загрязнение и тип используемого инструмента определяют срок службы. Хрупкое лезвие, которое скалывается при запуске, может стоить дороже, чем лезвие из менее износостойкой стали, обеспечивающее стабильную работу на протяжении всего производственного цикла.
Инструментальные стали семейства D2, предназначенные для холодной обработки, являются распространенным промышленным выбором, где важны износостойкость и проверенная термообработка. Они могут быть экономически выгодны для некоторых видов круговой резки и часто доступны для изготовления ножей на заказ. Однако необходимо проверять номенклатуру материалов и эквивалентные марки: два поставщика, описывающие лезвие как «типа D2», могут предлагать не идентичный химический состав или термообработку. Высокотвердая кромка из стали D2 также может стать уязвимой для повреждений, если неправильно выровнено наковальня или контактная нагрузка.
В технической документации на закупку следует указать марку стали, целевое состояние, диапазон твердости готового изделия (если применимо) и чертеж, определяющий рабочую кромку. Если основной наблюдаемый дефект представляет собой повторяющийся скол, а не постепенный износ, улучшение состояния держателя и контакта может быть более ценным, чем требование более высокой твердости.
Быстрорежущая сталь M2 обычно используется в тех случаях, когда переработчикам требуется баланс между сохранением остроты кромки, прочностью и возможностью повторной заточки в условиях интенсивной эксплуатации. Сталь M42 содержит кобальт и может рассматриваться для некоторых случаев повышенного износа, но ее не следует продавать как гарантированное улучшение для каждой тонкопленочной обработки. Важный вопрос заключается в том, показывают ли реальные испытания измеримое улучшение количества допустимых метров на нож, уменьшение дефектов кромки или увеличение интервалов между обработками.
Операция по обработке пленок, которая позволяет безболезненно и без аномального износа резать чистый полиэтилен без наполнителя, может не окупить затраты на более дорогую марку. В этом случае может быть выгоднее использовать ламинат с покрытием или абразивным покрытием, требующий высокой точности обработки. Решение зависит от процесса обработки, геометрии кромки, используемого инструмента и особенностей работы. Более подробную информацию о компромиссах в металлургии и закупках можно найти на сайте. Сравнение D2, M2/M42, HSS и карбида вольфрама..
Твердосплавные материалы могут обеспечить высокую износостойкость при использовании соответствующей системы резки. Их стоит протестировать в условиях крупносерийного производства или при нанесении абразивных покрытий, особенно когда частая замена стальных ножей существенно влияет на затраты. Однако «твердосплав» — это не единая универсальная характеристика. Размер зерна, химический состав и содержание связующего вещества, прочность, подготовка кромки и требуемая геометрия лезвия могут существенно различаться. Очень твердая, тонкая кромка может быть подвержена повреждениям от ударов или контакта, если станок имеет биение, нестабильную боковую нагрузку или неправильное обращение во время установки.
В коммерческом предложении по твердосплавным лезвиям следует указать марку или важные характеристики, качество обработки кромки, варианты переточки и инструкции по обращению. В обосновании целесообразности следует учитывать риск и стоимость повреждения лезвия, а не только оптимальный интервал износа. Для многих простых полотен, распиленных лезвием бритвы, переход на дорогостоящее прецизионное твердосплавное вращающееся лезвие будет неоправданным решением, если станок не использует этот метод резки.
Для систем одноразовых бритв производители могут использовать различные высокоуглеродистые или нержавеющие стали для лезвий и покрытия кромок. Коррозионная стойкость, острота кромки, стабильность качества лезвий и безопасное обращение могут иметь значение. Если у предприятия нет подтвержденной необходимости в многоразовом круглом ноже, эффективная программа использования одноразовых лезвий может быть экономически целесообразной. Однако оператор должен менять бритвы, основываясь на видимых критериях эффективности, условиях загрязнения или утвержденном интервале, а не продолжать использовать лезвие только потому, что его цена была низкой.
| Семейство материалов или изделий | Потенциальное преимущество при покупке | Основное техническое предостережение | Наилучшие доказательства перед присуждением награды |
|---|---|---|---|
| Одноразовая сталь для бритвы | Низкая себестоимость единицы продукции, простая замена в совместимых держателях. | Короткий срок службы или сопротивление при работе с труднообрабатываемыми полотнами; безопасная смена формата. | Стабильность партии, качество обработки кромки и пробный запуск |
| Инструментальная сталь типа D2 / SKD11 | Привычный набор инструментов и экономичная переточка. | Сколы или износ, если кромка/опора не подходят. | Сертификат качества, твердость, история испытаний и переточки. |
| M2 HSS | Кандидат на улучшение длительной фиксации кромки. | Более высокая цена приобретения не гарантирует снижения общих затрат. | Контролируемый сравнительный заезд с базовым уровнем. |
| M42 HSS | Премиум-опция для отдельных сложных задач. | Может принести мало пользы на простых чистых пленках. | Измеренные принятые счетчики и вид повреждения |
| Цементированный карбид вольфрама | Высокий потенциал износостойкости | Хрупкость, зависимость от сорта и затраты на переработку | Данные о качестве, испытания на установке, анализ повреждений и затрат. |
Данная таблица представляет собой основу для принятия решений, а не сертификат, подтверждающий свойства материала. Не следует заменять данные о твердости конкретной партии обобщенными значениями. Если поставщик указывает фиксированное значение твердости, используйте его только в контексте точной марки материала и условий термообработки.
Технические стандарты полезны, потому что они предоставляют покупателям и поставщикам общий язык измерений. нет Обычно указываются конкретные параметры ножа для резки пленки, угол наклона, твердость лезвия, боковое усилие или скорость вращения машины. Стандарты, измеряющие свойства пленки и характеристики ламината, могут сделать решение о покупке более предсказуемым. Без четких методов измерения два отчета об испытаниях могут казаться противоречивыми только потому, что в них изучались разные свойства.
Приведенные ниже ссылки представляют собой общедоступные официальные стандарты. Для доступа к их полным текстам может потребоваться приобретение лицензии; краткие описания ниже суммируют область их применения, а не воспроизводят защищенные процедуры.
| Опубликованный стандарт | Что в нем рассматривается | Как это помогает проекту по нарезке кинопленки | Что оно не определяет |
|---|---|---|---|
| ISO 4593:1993 | Толщина пластиковой пленки и листового материала, измеренная механическим сканированием; совершенно непригодна для тисненой пленки. | Последовательная подача данных с измерительных приборов | Перекрытие лезвий или номинальный диаметр ножа |
| ASTM D882-26 | Прочностные характеристики тонких пластиковых листов и пленок толщиной менее 1,0 мм. | Сравнение жесткости/удлинения материалов с использованием документированного метода. | Универсальное допустимое натяжение или тип ножа |
| ASTM D1894-24 | Статические и кинетические коэффициенты трения для пленок и листов | Понимание поведения при скольжении и контакте при обработке полотна | Сила бокового сдвига или обнажение лезвия бритвы |
| ISO 8295:1995 | Начальное и скользящее трение пленки/листа, в первую очередь, для контроля качества. | Еще один четко определенный метод испытаний на трение. | Общая обрабатываемость или взаимозаменяемые значения коэффициента трения по стандарту ASTM. |
| ASTM F904-22 | Методы инициирования расслоения слоев перед измерением прочности сцепления гибкого ламината. | Подготовка сопоставимых слоев для исследования адгезии ламината. | Спецификация остроты ножа |
| ASTM F88/F88M-23 | Прочность герметизации гибких барьерных материалов | Оценка эффективности работы уплотнений в местах, где это применимо. | Ширина режущей кромки или рекомендуемый угол заточки ножа |
Например, преобразователь, сравнивающий пленки толщиной 12 мкм и 50 мкм, не должен просто копировать настройку давления с одного материала на другой. Толщина пленок составляет 0,012 мм и 0,050 мм соответственно, что соответствует соотношению толщин приблизительно 100 мм. 4.17:1Этот расчет точен, исходя из номинальных значений толщины, однако сам по себе он ничего не говорит о правильном материале лезвия или скорости разреза. Ламинат, состоящий из нескольких тонких слоев, может вести себя иначе, чем однослойная пленка той же общей толщины.
Сходным образом, ASTM D882-26 Включает в себя описание тонкого пластикового листа толщиной менее 1,0 мм и обеспечивает последовательный подход к определению прочностных характеристик при растяжении. Полученные данные могут помочь выявить чувствительность к удлинению, но процесс резки включает в себя локальную деформацию, трение и разрушение, которые невозможно предсказать, основываясь только на одном значении прочности на растяжение. Строгая спецификация закупки сочетает в себе лабораторные характеристики с реальными испытаниями на резку.
Ещё одно предостережение касается данных COF. ASTM D1894-24 В описании особо отмечается, что некоторые эффекты скользящей добавки в пленке меняются со временем, и что полученные результаты не следует просто сравнивать с результатами ISO 8295, как если бы процедуры были эквивалентными. Если покупатель получает два значения коэффициента трения, следует уточнить, были ли они измерены одним и тем же методом, с учетом возраста образца, контактной поверхности и условий. В противном случае, кажущееся точным техническое сравнение может ввести в заблуждение.
В машине для продольной резки пленки имеется несколько регулируемых параметров, и путаница в их значении может привести к поломке качественного ножа. В системе вращающихся ножниц... перекрывать Обычно описывает геометрическое взаимодействие проекций верхней и нижней окружностей резания. Боковая сила описывает силу бокового контакта в соответствующих держателях. Горизонтальный зазор описывает боковое разделение или геометрию контакта на поверхностях среза. Натяжение паутины Обеспечивает контролируемое движение и наматывание материала. Эти значения не взаимозаменяемы.
На пленке могут быть видны скошенные или растянутые края даже при новом верхнем лезвии, поскольку повреждена наковальня, держатель движется, пленка не имеет поддержки или натяжение изменяется во время ускорения. Аналогично, чрезмерная боковая нагрузка может увеличить контактный износ и образование мусора, даже если номинальное перекрытие находится в пределах опубликованного диапазона. Давление ножа, отображаемое пневматическим регулятором, не обязательно совпадает с измеренной боковой силой; соотношение определяется механикой держателя.
Сайт Руководство по настройке зазора, перекрытия и боковой силы В нем подробно объясняется терминология. Также проводится различие между зазорами без нагрузки, специфичными для конкретного производителя, и фактическим рабочим зазором. Это важно, поскольку копирование значения с неправильного станка может создать небезопасные условия контакта.
В полезной промышленной статье могут быть приведены опубликованные данные, но эти данные должны быть представлены в исходном контексте. Например, в документации производителя для некоторых бумагорезных машин приводятся рекомендации по перекрытию в зависимости от сорта бумаги, в то время как для другого держателя ножниц может использоваться собственная эталонная геометрия. Эти значения не должны быть представлены как стандарт для БОПП или ПЭТ. Если доступно оригинальное руководство по эксплуатации машины, оно имеет приоритет над общей редакционной таблицей.
Вместо того чтобы придумывать конкретное для данной пленки перекрытие, зафиксируйте фактическую модель держателя, верхний и нижний диаметры инструмента, утвержденные настройки станка, фактически измеренное зацепление и подтверждение того, что щель остается стабильной от начала работы до достижения полной рабочей скорости. Оптимальным вариантом является минимальное стабильное взаимодействие в пределах утвержденного диапазона что позволяет многократно обеспечивать полный и приемлемый срез без лишнего контакта с телом или аномального износа.
Скорость линии изменяет скорость прохождения полотна через нож и может усиливать динамические проблемы: вибрацию, колебания, работу подшипников, электростатический заряд, перенос мусора и нестабильность намотки. Натяжение также не является одним фиксированным значением на всей линии переработки. Зоны размотки, обработки и намотки могут регулироваться по-разному; натяжение конуса может меняться по мере увеличения размера рулонов. Нож, хорошо работающий на пониженной скорости, не должен автоматически допускаться к максимальной производительности.
Используйте рабочие параметры производителя и утвержденную рецептуру полотна. Таблица «максимальной скорости для БОПП», предоставленная поставщиком, не может использоваться в качестве универсального ограничения для материала, если фактическая конструкция продольно-резательного станка, толщина пленки, натяжение, схема намотки и допустимая заточка кромки не эквивалентны. Для объективного сравнения, сравнивайте варианты лезвий при одинаковых подтвержденных условиях полотна и документируйте изменения скорости, а не приписывайте каждое улучшение качества именно ножу.
Выбор клейкой ленты заслуживает отдельного решения, поскольку ее основа обычно представляет собой нечто большее, чем просто пластиковая пленка. Самоклеящаяся конструкция может включать в себя подложку из БОПП или ПЭТ, клеевой слой и иногда разделительную пленку. В малярной ленте может использоваться совершенно другая подложка. Выбранное оборудование может разрезать широкий рулон на полосы перед перемоткой или разрезать уже намотанные рулоны на более узкие. Эти две операции используют разную геометрию оборудования и разные ножи; отделы закупок не должны объединять их в один неквалифицированный заказ на «ленту».
При работе с БОПП-пленкой на клеевой основе непосредственными проблемами могут быть перенос клея на рабочую поверхность, неровные края рулона, образование мусора, накопление тепла и прилипание после резки. Стоит попробовать нож с отполированной боковой поверхностью или профилем, уменьшающим нежелательный контакт, но только с учетом химического состава клея и конфигурации линии. Чрезмерное локальное давление и неправильно закрепленный нож могут усугубить проблему, даже если сама сталь подходит для этих целей.
Гуан Чуань приводит конкретный пример. Круглое режущее лезвие диаметром 250 мм для рулонов БОПП-пленки и малярной ленты.В опубликованных технических характеристиках указаны стали M2/M42 HSS и D2-семейства, настраиваемая геометрия кромки и диапазон внешнего диаметра от 100 до 800 мм. заявленные поставщиком технические характеристики для данного семейства продукцииЭто не рекомендация, что каждому производителю ленточных материалов нужен нож длиной 250 мм. Перед тем как предлагать цену, подтвердите, является ли машина рулонным станком, ротационной ножницей или станком для продольной резки бревен, и предоставьте оригинальный чертеж инструмента или образец.
В ходе испытаний ленты осмотрите как рулон ленты, так и инструмент. Казалось бы, чистая боковая стенка первого рулона может испортиться по мере накопления клея. Запишите, как часто операторам приходится останавливаться для очистки и не грозит ли сама очистка повреждением кромки. Более дорогое лезвие может окупиться за счет сокращения остановок, связанных с остатками клея, даже если номинальный срок службы аналогичен базовому. Аналогично, недорогое, легко заменяемое лезвие может оставаться предпочтительным на предприятии по переработке небольших партий продукции.
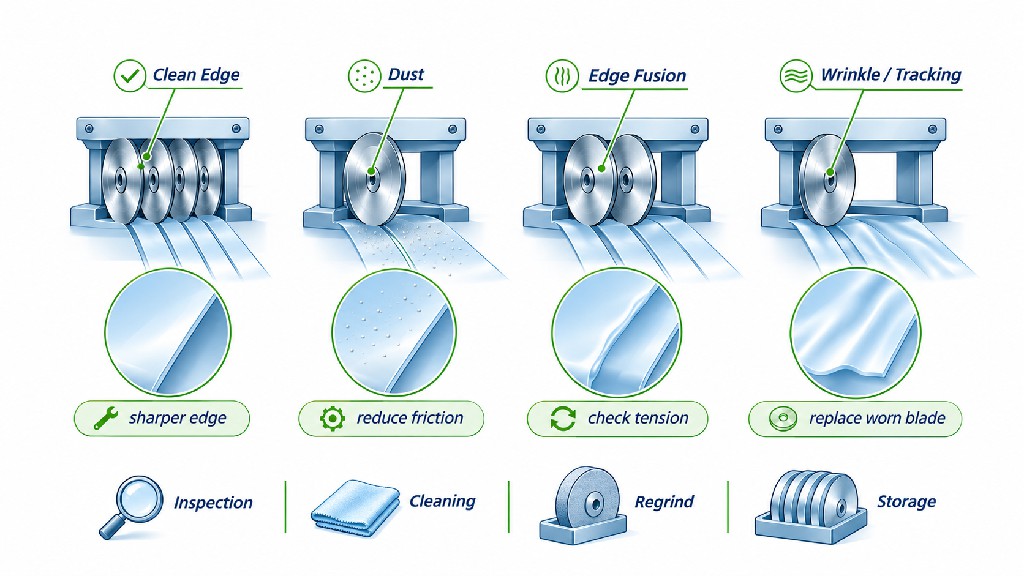
Замена ножей не всегда является правильным первым шагом. Надежная последовательность действий по устранению неполадок позволяет отделить износ лезвия от причин, связанных с оборудованием и материалом. Многие дефекты пленки являются многофакторными проблемами: резка может начаться правильно, но плохое разделение щелей или намотка могут повредить кромку впоследствии. Новый нож может временно скрыть симптом, не устраняя фактическую неисправность процесса.
| Наблюдаемая проблема | Вероятные причины для расследования | Приоритет немедленной проверки | Последствия покупки лезвия |
|---|---|---|---|
| Необрезанные нити или прерывистые перемычки | Затупление лезвия, смещение держателя, недостаточная эффективность резки, локальное колебание полотна. | Край микроскопа, перемещение держателя, заводская настройка. | Перешлифовывать или заменять только после проверки геометрии. |
| Осветление краев губ или растянутая губа | Пленка деформируется, чрезмерное сопротивление, неблагоприятный скос, натяжение. | Веб-поддержка, контактная информация, качество видео. | Сравните геометрию с меньшим сопротивлением в контролируемом эксперименте. |
| Крошечные краевые частицы | Микросколы, шероховатости поверхностей, трещины покрытия, повреждение наковальни. | Оба ножа, нижняя часть, покрытие и источник частиц | Укажите условия проверки кромки и состояние сопрягаемого инструмента. |
| Отслоение ламинированного слоя | Слабое или не полностью затвердевшее соединение, чрезмерная деформация при резке. | История ламинирования, адгезия слоев, поперечное сечение образца. | Не следует приписывать все случаи расслоения исключительно твердости ножа. |
| Следы клея на скотче | Налипание клея, нагрев, обработка лезвия, избыточный контакт | Характер остатков загрязнений и частота уборки | Рассмотрите возможность проведения пробной отделки или профиля, а не только материала. |
| Повторяющийся дефект один раз за оборот | Повреждение инструмента, эксцентриситет установки, проблема с роликом. | Осмотр лезвия и наковальни по окружности | Запросите измерения биения с указанием базовых точек. |
| Неправильная форма боковых стенок рулона или телескопическая конструкция | Неисправности намотки/натяжения/направляющих, положение полосы движения. | Схема перемотки, геометрия сердечника, зазора и разделителя. | Перед тем как списать кромку, проверьте правильность формирования валов. |
| Внезапно короткий срок службы ножа после замены | Неправильная геометрия, сила контакта, некачественный монтаж или изменение материала. | Сравните утвержденные чертежи и историю настроек. | Требуется расследование первопричин и отслеживание партий продукции. |
Первый, сохранить доказательстваСохраните дефектный рулон, указав направление полотна, полосу разреза, дату, партию лезвий и условия эксплуатации. Сфотографируйте кромку при малом и большом увеличении. Если проблема носит периодический характер, отметьте, связана ли она с определенной полосой, диаметром рулона, скоростью или партией материала.
Второй, проверить механическое состояние При этом станок должен быть заблокирован в соответствии с правилами техники безопасности объекта. Проверьте посадку ножа, состояние нижнего кольца, люфт держателя и наличие загрязнений в месте крепления. Проверьте утвержденные габаритные размеры и фактический чертеж ножа. Не прикасайтесь и не регулируйте вручную движущуюся бритву или станцию ножниц. Если в настройке станка используются пневматические цилиндры, отключите накопленную энергию в соответствии с инструкциями производителя.
Третий, проверьте материалСравните исходную толщину, состояние поверхности, покрытие, адгезию и возраст с проверенной рецептурой. Введение новой скользящей добавки или изменение процесса ламинирования может изменить поведение полотна без изменения характеристик лезвия. В-четвертых, провести контролируемое сравнение: изменить одну переменную, задокументировать результат при нескольких условиях эксплуатации и отклонить кандидата только на основании согласованного предела качества, а не только на основании субъективного внешнего вида.
Эти шаги также способствуют более продуктивному обсуждению с поставщиками. Вместо того чтобы отправлять сообщение типа «наш нож для ПЭТ неисправен», покупатель может отправить оригинальный чертеж, фотографию изношенного края, микроскопические снимки пленки, данные о измеренной установке и краткое описание момента возникновения проблемы. Это дает производственному партнеру достаточно информации, чтобы отличить замену материала от коррекции геометрии.
Образец лезвия не следует утверждать только потому, что он выдержал несколько минут работы на низкой скорости. Перед установкой необходимо определить базовый технологический процесс: марку и чертеж существующего лезвия, партию материала, толщину, структуру всех слоев, конфигурацию линии, рецептуру намотки, рабочую скорость, целевую ширину щели и требования заказчика к дефектам. После переналадки убедитесь в механической исправности и безопасности оборудования. Только после этого начинайте испытания.
В ходе квалификации следует учитывать допустимую длину готового изделия или допустимое количество рулонов, а не только расстояние, прошедшее через станок. Нож может работать на большом расстоянии, но при этом наносить все большее повреждение кромке в течение последних часов работы. Поставщикам, заявляющим об исключительном сроке службы, следует указать критерий, по которому завершается испытание: например, первый устойчивый отказ по согласованному пределу образования частиц на кромке или неразрезанной нити. Это позволит воспроизводить сравнения сроков службы.
| Поле данных испытания | Базовый клинок А | Кандидат на роль лезвия B | Необходимое правило сравнения |
|---|---|---|---|
| Фильм и лот | Запишите фактический материал | Если это возможно, то же самое. | Соответствие конструкции и состояния пленки. |
| Рецепт скорости и напряжения | Запись контролируемых настроек | Те же утвержденные настройки | Необходимые изменения отмечены отдельно. |
| Геометрия ножа и нижнего кольца | Идентификация чертежа и внесение изменений | Идентификация чертежа и внесение изменений | Избегайте скрытых различий в дизайне. |
| Начальная проверка кромки | Фотографии или документально подтвержденная оценка | Тот же метод | Используйте одинаковое увеличение и освещение. |
| Принятый вывод для удаления | Измеренные метры или рулоны | Тот же показатель | Остановиться на том же пороговом значении качества |
| Замена лезвий и остановка очистки | Число и минуты | Число и минуты | Включите вмешательства, не связанные с ношением. |
| Отбраковка/брак, образовавшийся в результате резки | Подтверждена длина или масса пораженного участка. | Тот же метод | Не следует приписывать дефекты, не имеющие отношения к делу. |
| Стоимость повторной обработки или ремонта | Фактические счета-фактуры | Фактические счета-фактуры | Отслеживайте жизненный цикл, а не новую цену. |
| Окончательная оценка края щели | Заранее установленные процедуры проверки и приемки. | Тот же протокол | Проверьте несколько позиций и полос движения. |
Испытание с использованием по одному лезвию каждого типа может выявить перспективное направление, но не позволяет установить надежное статистическое распределение срока службы. Если коммерческие последствия значительны, повторите испытания на нескольких партиях или сопоставимых производственных кампаниях и сообщите о вариациях. Любые неудачные установки или случайные столкновения следует регистрировать отдельно от обычного абразивного износа; ни то, ни другое не следует игнорировать, но они представляют собой разные риски.
Для критически важной гибкой упаковки необходимо оценивать и последующие характеристики. Ламинированный материал с приемлемым внешним видом кромки может иметь неприемлемое нарушение целостности слоя или неудовлетворительный эффект герметизации. Соответствующие испытания материалов и проверки качества должны соответствовать спецификациям заказчика и конечному применению, а не быть придуманы поставщиком ножей. В медицинской, пищевой или другой регулируемой упаковке необходимо соблюдать применимые требования к продукту, качеству и загрязнению; реклама промышленного лезвия не является доказательством наличия разрешения регулирующих органов.
Лучший коммерческий нож минимизирует затраты. приемлемый результатНе обязательно цена за лезвие. Правильная модель включает в себя приобретение или заточку, замену и чистку, простои производства, потери качества и логистику. Следующий пример намеренно приведен иллюстративный пример, основанный на вымышленных планировочных предположениях.Это не показатель производительности GUANG CHUAN, не отраслевой эталон, не ценовое предложение поставщика и не гарантированное соотношение срока службы.
Предположим, что производственная линия оценивает два совместимых варианта роторных ножниц для запланированного объема производства в 1 000 000 метров полотна. Ножница А стоит 40 долларов США и служит в среднем 40 000 принятых метров. Ножница В стоит 110 долларов США и служит 120 000 принятых метров. Каждая замена занимает 15 минут полезного производственного времени, а внутренняя стоимость, присвоенная недоступной производственной мощности, составляет 180 долларов США в час. Модель исключает затраты на брак, переточку, транспортировку и складские запасы, чтобы сохранить прозрачность предположений. Для сопоставимой оценки дробные значения ниже описывают среднесрочное потребление в долгосрочной перспективе, а не количество физических ножниц, приобретенных в одном заказе.
| Иллюстративный ввод данных или результат модели. | Лезвие А | Лезвие B |
|---|---|---|
| Предполагаемая цена нового лезвия | 40 долларов США | 110 долларов США |
| Предполагаемый допустимый срок службы каждого лезвия | 40 000 м | 120 000 м |
| Среднее количество лопастей, израсходованных на 1 000 000 м². | 25.00 | 8.33 |
| Моделирование затрат на лезвие | 1000 долларов США | 916,67 долларов США |
| Время переналадки составляет 15 минут на каждую смену. | 6,25 ч | 2,08 ч |
| Расчетная стоимость простоя составляет 180 долларов США в час. | 1125 долларов США | 375 долларов США |
| Смоделированная сумма указанных затрат | 2125 долларов США | 1 291,67 долларов США |
| Принята расчетная указанная стоимость за 1000 м. | 2,125 долларов США | 1,292 доллара США |
Исходя из этих предположений, указанная стоимость Blade B составляет приблизительно на 39,2% нижеНесмотря на более высокую цену за единицу товара. Этот пример демонстрирует, почему покупка, основанная исключительно на цене за нож, может ввести в заблуждение. нет Доказать, что лезвие B прослужит в три раза дольше; это экспериментальная гипотеза, которую необходимо проверить.
Расчет можно адаптировать к реальным данным: Стоимость оснастки на один принятый метр = стоимость закупки и качественной заточки, деленная на количество принятых производственных метров. Добавлять Стоимость переналадки на один принятый счетчик = общее количество подтвержденных часов переналадки, умноженное на соответствующую мощность или стоимость рабочей силы, деленное на количество принятых счетчиковЗатраты на брак и периодическую очистку можно учитывать аналогичным образом. Следует отделять потери качества от обычного планового брака при настройке оборудования, чтобы результаты испытаний не завышали экономию на лезвиях.
Будьте осторожны с учетом «стоимости простоя». Ставка бухгалтерского учета не всегда равна упущенной прибыли; предприятие с резервными мощностями или плановым техническим обслуживанием может оценивать переналадку иначе, чем предприятие с полной загрузкой. Аналогично, если линия меняет продукцию каждые 30 000 метров, преимущество, сохраняющееся на протяжении 120 000 метров, может принести меньше пользы, чем предсказывает простая модель, поскольку плановые переналадки уже обеспечивают естественные временные окна обслуживания. В ответственном коммерческом предложении эти предположения указываются, и заказчику предлагается заменить их фактическими данными о своей работе.
Расчет стоимости становится более точным, если в запросе отделяется известная информация от информации, требующей инженерной проверки. Минимальный необходимый пакет документов обычно включает в себя существующий чертеж или образец лезвия, модель станка, тип держателя ножа или станции, метод резки, информацию о материале заготовки, рабочую зону и критерии дефектов заказчика. Добавьте прогнозируемое количество и требования к срокам поставки. Если утвержденного чертежа нет, укажите, какие размеры можно измерить, а какие требуют проверки при установке.
| Пункт запроса коммерческого предложения | Пример полезной информации | Почему это важно |
|---|---|---|
| Тип и расположение лезвий | Резка лезвием в пазу; верхние ножницы; нижняя наковальня; ленточная резка бревна | Предотвращает неправильное оформление коммерческих предложений. |
| Оборудование | OEM, модель станка, модель держателя, приводной/свободно вращающийся нож | Обеспечивает монтаж и перемещение. |
| Оригинальный рисунок или образец | Наружный диаметр, внутренний диаметр, толщина, отверстия, пазы, угол скоса, отделка. | Обеспечивает правильную посадку и взаимозаменяемость. |
| Субстрат | БОПП, ПЭТ, ПЭ, металлизированная пленка, ПЭТ/ПЭ или ленточный ламинат | Выявляет вероятные механизмы отказов. |
| Строительство фильма | Последовательность слоев и отдельные параметры, клей, покрытие, наполнитель. | Определяет проблемы, возникающие на режущей поверхности. |
| Операция | Ширина полотна, ширина полосы, скорость линии, формула натяжения | Определяет контекст нагрузки и производства. |
| Цель качества | Фотографии краев, приемка частиц или отслоений, допуск по ширине. | Превращает претензии в измеримые результаты. |
| Текущий результат использования ножа | Приемлемые счетчики, режим износа, частота очистки, фотографии неисправностей. | Предоставляет ориентир для улучшения. |
| Приобретение | Количество, регион доставки, необходимые документы и план повторных заказов. | Обеспечивает практичное коммерческое ценообразование. |
Для покупателей инструментов для ротационной продольной резки, категория лезвий для круговой продольной резки и перемотки и руководство по выбору ножей для круговых режущих инструментов являются полезными отправными точками. Для сравнения изделия, ориентированного на ленту, а не общего комплекта для верхнего/нижнего среза, ознакомьтесь с информацией по следующим пунктам: Список круглых лезвий из БОПП и малярной лентыЭти ссылки указывают на реальный контекст продукта и его технические характеристики; они не заменяют проверку совместимости.
Попросите поставщика подтвердить внесенные изменения в чертеж, наименование материала, документацию по термообработке и твердости (где это применимо), ориентацию кромки, допуски и базовые параметры измерений, требования к контролю качества и способ упаковки. Уточните, какие характеристики являются стандартными, а какие требуют индивидуальной обработки, закупки специальных материалов или дополнительного контроля. При пополнении запасов запросите отслеживаемость партии и спецификацию повторного заказа, чтобы будущие лезвия не отклонялись от проверенного образца.
Если поставщик предлагает заменить сталь D2 на сталь M2, M42 или твердосплав, уточните причину. ваш конкретный режим отказаИзнашивается ли лезвие постепенно, неожиданно ли оно скалывается, накапливает ли клей или образует неприемлемые частицы, несмотря на правильную центровку? Полезная рекомендация отвечает на этот вопрос и определяет, как испытание могло бы доказать предлагаемые преимущества. Заявления типа «максимально долгий срок службы», «отсутствие пыли» и «идеальная резка на любой скорости» следует заменить измеримыми, специфичными для обрабатываемого материала критериями приемлемости.
Не существует единого оптимального лезвия для всех типов БОПП-пленок. Начните с утвержденного для оборудования метода и фактического сорта БОПП-пленки. Резка лезвием может быть экономичной для подходящих чистых тонких пленок; роторная резка может быть оправдана в случаях, когда более требовательны качество покрытия, чистота кромок или точность размеров. Сравнивайте качество готового рулона и заявленный объем производства, а не только первоначальный внешний вид кромок.
Нет. Ножи для резки ПЭТ-пленки должны соответствовать требованиям к оборудованию и продукту. Система прецизионных ножниц может хорошо справляться со сложными задачами по резке ПЭТ, в то время как одобренная производителем система ножей может подойти для других задач. Реальное решение зависит от толщины пленки, состояния поверхности, допустимого количества мусора, качества намотки, износа лезвий и конструкции установленного оборудования.
Возможные причины включают чрезмерное локальное сопротивление, неподходящий профиль лезвия, растяжение пленки до разрыва, вибрацию полотна или неправильное натяжение и рецепт намотки. Осмотрите лезвие и траекторию движения полотна одновременно. Увеличение твердости материала само по себе вряд ли исправит проблему механической настройки.
Эти конструкции содержат слои с различными механическими свойствами и интерфейсами склеивания. При резке необходимо разделить все слои без недопустимого растяжения, образования частиц или отслоения слоев. Необходимо задокументировать структуру и состояние склеивания, а затем провести пробный рез с четко определенными критериями приемки на последующих этапах. Тестирование, связанное со склеиванием, может помочь отличить слабое ламинирование от повреждений, вызванных лезвием.
Нет. Твердосплав может обеспечить износостойкость, но важны марка стали, хрупкость, чувствительность к ударам, состояние станка, качество обработки и стоимость заточки. Быстрорежущая сталь или инструментальная сталь могут обеспечить более низкую стоимость при выполнении многих стабильных работ. Твердосплав оправдывает свою высокую стоимость только тогда, когда контролируемые производственные испытания доказывают более низкую себестоимость на единицу приемлемого результата.
Обычно это небезопасно. Укажите толщину, геометрию кромки, угол заточки, особенности крепления, допуски и информацию о сопрягаемом нижнем кольце или наковальне. Даже визуально идентичное лезвие может иметь неправильное боковое положение рабочей кромки. Чертеж или утвержденный образец гораздо лучше, чем одна только фотография.
Замените или заточите инструмент при достижении согласованного порогового значения качества кромки, правила безопасности станка или предела износа инструмента. Универсальный интервал замены не применим ко всем маркам полимеров, методам резки, скоростям линии и материалам ножей. Отслеживание допустимого объема производства и характера отказов позволяет установить наиболее эффективный локальный график замены.
Возможно. Покрытие из клея может привести к скоплению материала, засорению и необходимости дополнительной очистки, а для резки ленточных полотен может использоваться совершенно другая система лезвий, нежели для продольной резки пленки. Перед принятием решения о пригодности обычного ножа необходимо указать конструкцию подложки и фактический технологический процесс.
Успешная покупка устройства для прорезки кинопленки начинается с точного вопроса: Какой нож и какое оборудование позволят получить требуемое качество рулонов при экономически обоснованной стоимости? Ответ зависит от фактического метода резки, структуры БОПП/ПЭТ/ПЭ или ламината, процесса вытяжки лезвия, состояния держателя, измеренного качества кромки и сравнительных данных испытаний. Стандарты могут сделать характеристики пленки более последовательными, а спецификации продукции поставщика могут определять доступные варианты, но ни то, ни другое не может заменить проверку производительности на производственной линии заказчика.
Для простых пленок, обрабатываемых на подходящем оборудовании, наиболее эффективным коммерческим решением может стать простая программа обработки лезвиями. Для сложных пленок, покрытий и ламинированной упаковки правильно спроектированная пара вращающихся ножниц может оправдать использование более точного инструмента и контроля качества. Выбор материалов D2, M2, M42 и карбида следует основывать на выявленных механизмах износа и дефектов, а не на рейтинге модных материалов.
Запросите у компании GUANG CHUAN ценовое предложение на лезвия для нарезки кинопленки. Отправьте имеющийся чертеж или образец ножа, информацию о конструкции пленки, модель станка, целевую ширину, условия эксплуатации, текущие дефекты и ожидаемый объем заказа. страница контактовДля сравнения технических характеристик перед заказом изучите информацию о компании. ножи для верхней и нижней резки пленки или его Круглое лезвие из БОПП и малярной лентыЧетко сформулированный запрос — это первый шаг к обеспечению стабильного качества резки, ответственного контроля и программы поставок лезвий, основанной на реальных производственных потребностях.

Оставить сообщение
Отсканируйте в WhatsApp :
 Pусский