


Как уменьшить образование заусенцев при резке металлических рулонов циркулярными ножами?
Введение
Заусенцы на кромках разрезанного металла могут повредить последующий инструмент, помешать сварке или формовке, создать опасность при обращении с материалом и увеличить количество брака. Когда высота заусенцев начинает увеличиваться, операторы часто немедленно заменяют круглые ножи. Возможно, кромка затупилась, но лезвие — лишь одна часть системы резки.
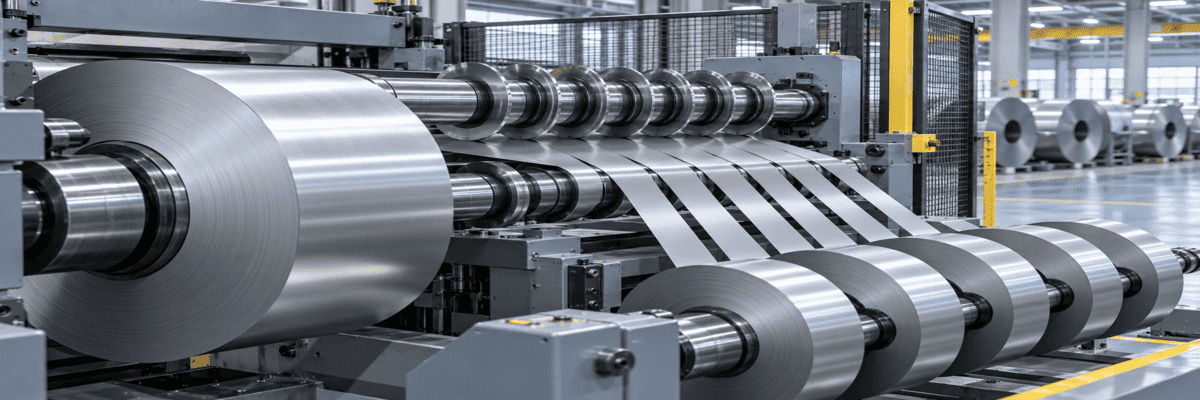
При ротационной резке верхним и нижним круглыми ножами инициируется деформация и направляется полоса к контролируемому излому. Конечная кромка обычно содержит закругления, светлую полированную зону, более темную зону излома и небольшой заусенец. Цель состоит не в том, чтобы добиться нереалистичного состояния «нулевого заусенца» в каждом материале; цель состоит в том, чтобы заусенец оставался в пределах спецификации заказчика и был одинаковым на каждом участке и по всей длине рулона.
Краткий ответ: Уменьшение заусенцев достигается путем согласования горизонтального зазора ножа и вертикального перекрытия с маркой и толщиной рулона, поддержания остроты и концентричности кромок ножей, контроля всего набора инструментов, стабилизации натяжения полосы и измерения качества кромок после каждой контролируемой смены настройки.
1. Перед изменением настроек ознакомьтесь с информацией на краю щели.
Край прорези является записью технологического процесса. Перед корректировкой линии осмотрите обе стороны нескольких полос и сравните край в начале, середине и конце рулона. Здоровый край обычно имеет непрерывный закругленный край, гладкую полированную зону, контролируемую зону излома и небольшой равномерный заусенец на выходной стороне.
Характер дефекта помогает определить его причину. Заусенцы на каждой полосе указывают на общие настройки, состояние лезвия или проблему с материалом. Заусенцы, сконцентрированные на одной полосе, предполагают локальную проблему с ножом, проставкой, съемным кольцом или оправкой. Заусенцы, изменяющиеся вдоль рулона, могут указывать на изменение толщины, нестабильность натяжения, изгиб или термический дрейф.
Наблюдаемая закономерность | Вероятное направление | Первая проверка |
На всех полосах движения наблюдается равномерный сильный заусенец. | Зазор или перекрытие неприемлемы; все ножи изношены. | Проверьте данные о материалах, затем изменяйте по одной переменной настройки за раз. |
Сильный занос на одной полосе. | Локальное повреждение ножа (тупица/сколы), ошибка в установке проставки или смещение держателя. | Осмотрите эту пару ножей и прилегающие к ней прокладки. |
Задиры усиливаются во время работы | Постепенный износ кромки, нагрев, застревание материала или изменение смазки. | Отслеживайте заусенцы относительно производственной длины и проверяйте нарост на кромке. |
Чередующееся направление заусенцев | Ориентация ножа, биение вала или перемещение стопки. | Проверьте положение верхнего/нижнего ножа, биение вала и зажим. |
Заусенец изменяется в зависимости от ширины катушки. | Профиль толщины, плоскостность или изменение натяжения | Сравните данные о заусенцах с измерениями на входящей катушке. |
2. Установите правильный горизонтальный зазор для ножа.
Горизонтальный зазор — это боковой зазор между верхним и нижним ножами. Он определяет, как встречаются два фронта излома. Слишком большой зазор приводит к чрезмерному изгибу и растяжению перед разделением, часто вызывая больший перекос и образование заусенцев. Слишком маленький зазор увеличивает силу резания, может привести к вторичному или двойному излому, ускоряет износ кромки и может привести к контакту ножей друг с другом.
Правильная настройка зависит от толщины материала, прочности на растяжение, твердости, пластичности, покрытия и требуемой степени обработки кромки. Нержавеющая сталь, низкоуглеродистая сталь, оцинкованная лента, алюминий и медь не должны автоматически использовать одинаковые процентные значения. Начните с параметров станка или утвержденной технологической спецификации, а затем проверьте результат, измерив кромку разреза.
Важный: Не следует копировать значение зазора из другой производственной линии только потому, что толщина рулона одинакова. Диаметр ножа, жесткость вала, состояние инструмента, закалка материала и требования к кромке могут изменить оптимальную настройку.
3. Контролируйте вертикальное перекрытие, не допуская чрезмерного проникновения.
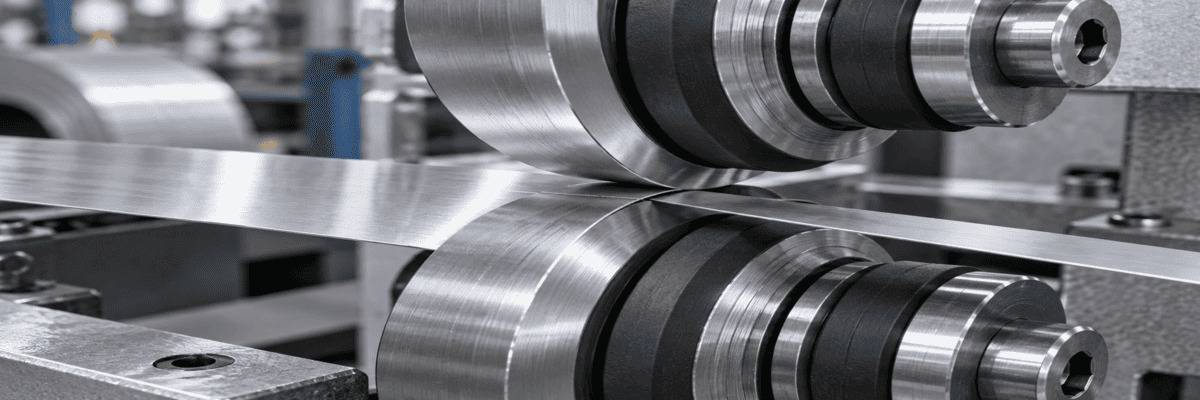
Вертикальное перекрытие — иногда описываемое как проникновение — определяет, насколько далеко верхний и нижний ножи проходят друг относительно друга. Слишком малое перекрытие может сделать начало разрушения нестабильным или привести к неполному разрезу. Слишком большое перекрытие увеличивает боковую нагрузку и силу резания, повышает чувствительность к биению и может сократить срок службы ножа и подшипника.
Установите перекрытие в соответствии с инструкцией производителя станка для продольной резки и утвержденной рецептурой для данного материала. После регулировки безопасно поверните оснастку вручную или в утвержденном режиме настройки, чтобы убедиться, что ни одна пара ножей не соприкасается и что стопка остается свободной. Никогда не компенсируйте затупление ножа, постоянно увеличивая перекрытие.
4. Держите дисковые ножи острыми, плоскими и соосными.
Острая режущая кромка снижает усилие, необходимое для инициирования предсказуемого разрушения. По мере увеличения радиуса кромки полоса деформируется сильнее перед отделением, и высота заусенцев может увеличиваться. Локальное сколы могут приводить к повторяющимся дефектам, а повреждения боковой поверхности или плохое качество обработки поверхности могут нарушать зазор и способствовать захвату металла.
Материалы для ножей | Типичное направление | Вопросы контроля заусенцев |
Инструментальная сталь D2 / SKD11 | Общая резка стали и цветных металлов | Сбалансированная износостойкость, доступность и возможность повторного измельчения. |
Быстрорежущая сталь | Более высокая скорость или более жесткие условия эксплуатации, где важна твердость при высоких температурах. | Полезно в случаях, когда термостойкость и стабильность кромки ограничивают возможности использования обычной инструментальной стали. |
Карбид вольфрама | Тонкие, абразивные или длительные нанесения на стабильное оборудование. | Отличная износостойкость, но повышенная чувствительность к ударам и смещениям. |
5. Осмотрите весь набор инструментов.
Прецизионные круглые ножи не смогут обеспечить необходимый зазор, если остальная часть пакета неточна. Толщина проставки определяет положение ножа и готовую ширину полосы. Грязь, вмятины или металлические частицы, застрявшие между рабочими поверхностями инструмента, накапливаются на валу и могут сместить окончательное положение ножа. Изношенные валы, ослабленные зажимы, поврежденные подшипники и неправильные резиновые кольца для снятия ленты также могут вызывать отклонения от полосы к полосе.
6. Стабилизация рулона и линии продольной резки.
Установка, обеспечивающая получение чистого края на низкой скорости, может ухудшиться при ускорении линии. Изменение натяжения, вибрации, формы рулона, смазки или температуры изменяет способ входа и выхода полосы из ножевой пары. Изменение толщины входящего материала и его механических свойств также может изменить характеристики разрушения, даже если номинальный сорт рулона остается неизменным.
Технологическая зона | Переменные для проверки |
Входящая катушка | Профиль толщины, твердость/закалка, изгиб, выпуклость, поверхностное покрытие. |
Контроль доступа | Центрирование, отслеживание ленты, фиксация и стабильность натяжения. |
режущая головка | Жесткость вала, состояние подшипников, биение и вибрация |
Инструменты | Кромка ножа, зазор, перекрытие, проставки и съемные кольца |
Рабочий рецепт | Скорость линии, ускорение, смазка и температура |
Отдача | Расположение разделителя, натяжение и контакт полос друг с другом. |
7. Разработайте повторяемую процедуру удаления заусенцев.
Случайная регулировка замедляет поиск и устранение неисправностей, поскольку одновременно изменяется несколько переменных. Необходимо создать контролируемый цикл контроля и сохранить успешные настройки в виде рецепта, специфичного для конкретного материала.
Заключение
Для уменьшения количества заусенцев при продольной резке металлических рулонов необходим контроль всей системы резки. Горизонтальный зазор и вертикальное перекрытие должны соответствовать толщине и механическим свойствам рулона; круглые ножи должны оставаться острыми, плоскими и концентричными; прокладки и съемные кольца должны сохранять заданную геометрию; а линия должна подавать и перематывать полосу без нестабильного натяжения или вибрации.
Компания Guangchuan Blade поставляет прецизионные ножи для ротационных продольно-резательных станков и специализированные решения для круговой резки нержавеющей стали, углеродистой стали, алюминия, медной фольги и других материалов в рулонах. Для получения полезных рекомендаций, пожалуйста, отправьте вместе с запросом чертеж ножа, марку и диапазон толщины рулона, модель станка, текущий рисунок заусенцев и целевые характеристики кромки.
Ознакомьтесь с похожими моделями лезвий: Дисковые пильные полотна / Дисковые пильные полотна
Рассмотрим пример применения технологии продольной резки металла: Свяжитесь с Guangchuan Blade

Оставить сообщение
Отсканируйте в WhatsApp :
 Pусский