


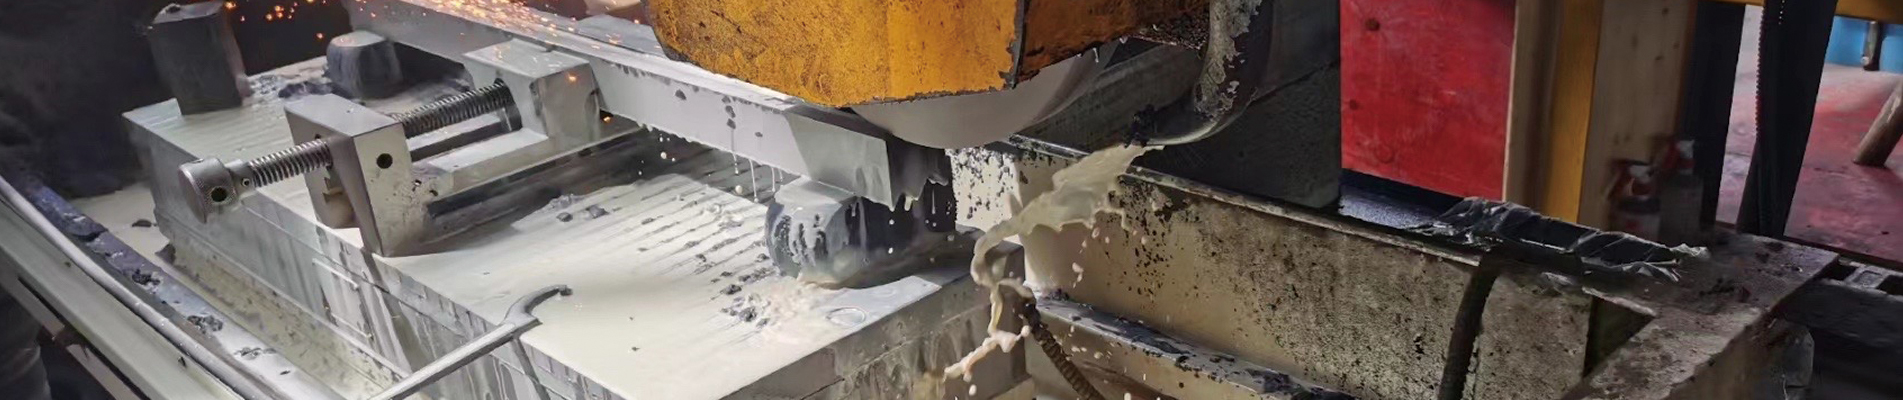
Как уменьшить образование заусенцев при резке металлических рулонов с помощью круглых ножей для продольной резки?
Введение
Заусенцы на кромках разрезанного металла могут повредить последующий инструмент, снизить точность формовки, создать опасность при транспортировке и увеличить количество брака. Может быть задействован затупившийся круглый нож для резки, но заусенцы обычно отражают работу всей системы резки. При ротационной резке верхние и нижние ножи деформируют полосу и направляют ее к излому. Готовая кромка обычно содержит закругление, зону полировки, зону излома и небольшой заусенец. Цель состоит в том, чтобы высота заусенцев оставалась в пределах заданных параметров и была одинаковой на каждом участке.
Краткий ответ: Обеспечьте правильный зазор между ножом и перекрытие относительно катушки, поддерживайте остроту и концентричность инструмента, стабилизируйте линию и измеряйте результат после каждой контролируемой регулировки. |
1. Перед изменением настроек ознакомьтесь с информацией на краю щели.
Осмотрите обе стороны образцовых полос в начале, середине и конце рулона. Заусенцы на каждой полосе указывают на общий зазор, перекрытие, состояние лезвий или проблему с материалом. Дефект, ограниченный одной полосой, указывает на неисправность пары лезвий, распорок или съемных колец. Заусенцы, изменяющиеся по всей длине рулона, могут указывать на неравномерность толщины, нестабильность натяжения, искривление или перегрев.
Наблюдаемая закономерность | Вероятное направление | Первая проверка |
На всех полосах движения наблюдается равномерный сильный заусенец. | Зазор или перекрытие неприемлемы; все ножи изношены. | Проверьте данные о материалах, затем изменяйте по одной переменной настройки за раз. |
Сильный занос на одной полосе. | Локальное повреждение ножа (тупица/сколы), ошибка в установке проставки или смещение держателя. | Осмотрите эту пару ножей и прилегающие к ней прокладки. |
Задиры усиливаются во время работы | Постепенный износ кромки, нагрев, застревание материала или изменение смазки. | Отслеживайте заусенцы относительно производственной длины и проверяйте нарост на кромке. |
Заусенец изменяется по всей катушке. | Изменения толщины, натяжения, изгиба или температуры | Сравните данные о заусенцах с записями, полученными на входящей катушке и в линии. |
2. Установите правильный горизонтальный зазор для ножа.
Горизонтальный зазор — это боковой зазор между верхним и нижним ножами. Слишком большой зазор позволяет полосе изгибаться и растягиваться до момента разделения, что приводит к большему перекосу и образованию заусенцев. Слишком маленький зазор увеличивает усилие резания, может вызвать двойное разрушение и ускоряет износ. Выберите зазор в соответствии со спецификацией процесса, используя толщину рулона, предел прочности, твердость, пластичность и покрытие, а затем подтвердите его, осмотрев кромку. Для нержавеющей стали, низкоуглеродистой стали, алюминия и меди не следует автоматически использовать один универсальный процент.
3. Контролируйте вертикальное перекрытие, не допуская чрезмерного проникновения.
Вертикальное перекрытие определяет, насколько далеко верхний и нижний ножи проходят друг относительно друга. Слишком малое перекрытие может привести к неполному или нестабильному разрушению; слишком большое увеличивает боковую нагрузку, усилие резания и чувствительность к биению. Следуйте процедуре производителя продольно-резательного станка и проверенной рецептуре материала. Убедитесь, что ни одна пара ножей не соприкасается во время утвержденной проверки настройки, и никогда не компенсируйте затупление кромок постоянным увеличением перекрытия.
4. Держите ножи для круглой продольной резки острыми, плоскими и концентричными.
Острые ножи требуют меньшего усилия для инициирования предсказуемого излома. Тупые кромки увеличивают деформацию, а локальные сколы создают повторяющиеся дефекты. Повреждения боковой поверхности или прилипший металл также могут нарушить зазор.
5. Осмотрите весь набор инструментов.
Прецизионные ножи не смогут обеспечить необходимый зазор, если их набор неточен. Ошибки в использовании прокладок и частицы, застрявшие между рабочими поверхностями инструмента, накапливаются на валу и смещают положение ножей. Изношенные валы, ослабленные зажимы, поврежденные подшипники или неподходящие съемные кольца могут создавать отклонения от полосы к полосе.
6. Стабилизация рулона и линии продольной резки.
Конструкция, обеспечивающая чистую резку на низкой скорости, может ухудшаться при ускорении. Проверьте толщину, твердость, изгиб и покрытие на входе, а также траекторию движения ленты, натяжение полосы, вибрацию вала, смазку, температуру и натяжение при отдаче. Если заусенец меняется со скоростью, не стоит винить нож, не проверив стабильность линии и то, как лента входит и выходит из зоны резки.
7. Разработайте повторяемую процедуру удаления заусенцев.
Случайная регулировка скрывает истинную причину. Используйте контролируемый цикл контроля и сохраняйте успешные настройки в виде рецепта, специфичного для конкретного материала.
Заключение
Для уменьшения заусенцев необходим контроль всей системы. Зазор и перекрытие должны соответствовать рулону; ножи должны оставаться острыми, плоскими и концентричными; прокладки и съемные кольца должны сохранять заданную геометрию; а линия должна работать без нестабильного натяжения или вибрации. Компания Guangchuan Blade поставляет прецизионные ножи для ротационных резаков, предназначенные для обработки рулонов из нержавеющей стали, углеродистой стали, алюминия и меди. Отправьте чертеж ножа, данные о рулоне, модель станка, характер заусенцев и спецификацию целевой кромки для получения индивидуальных рекомендаций.
Ознакомьтесь с похожими моделями лезвий: Дисковые пильные полотна / Дисковые пильные полотна
Рассмотрим пример применения технологии продольной резки металла: Свяжитесь с Guangchuan Blade

Оставить сообщение
Отсканируйте в WhatsApp :
 Pусский