


Как выбрать ножи для продольной резки круглой формы для рулонов нержавеющей стали, углеродистой стали и алюминия
Выбор ножи для резки металла Это не просто вопрос заказа круглого лезвия с правильным внешним диаметром. Центр обработки нержавеющей стали, предприятие по переработке углеродистой стали и предприятие по переработке алюминиевых рулонов могут использовать аналогичное ротационное оборудование для продольной резки, но материалы ведут себя по-разному при резке ножами. Нож, обеспечивающий приемлемую заточку на мягкой стали, может оставлять проблемные заусенцы на твердой нержавеющей стали. Нож, выдерживающий интенсивную эксплуатацию в сталелитейной промышленности, может быть неоправданно дорогим — или иметь неправильную геометрию режущей кромки — для тонкого, мягкого алюминия.
Для менеджеров по закупкам, инженеров по техническому обслуживанию, линейных операторов и производителей оборудования полезный вопрос при принятии решения о покупке звучит так: Какой материал ножа, геометрия кромки и размерные характеристики позволят получить требуемое качество разреза для этой катушки на данном станке при оправданных общих затратах? В этом руководстве объясняется, как ответить на этот вопрос. В нем рассматриваются нержавеющая сталь, углеродистая сталь и алюминий по легированию и состоянию; сравниваются инструментальная сталь типа D2, быстрорежущая сталь M2 и M42, специальные марки и твердые сплавы; а также показано, как зазор, перекрытие, оправки, пакеты проставок, съемные кольца и критерии контроля влияют на решения о покупке.
Компания GUANG CHUAN, входящая в состав Ma'anshan Guangchuan Machinery Knife Mold Technology Co., Ltd., производит промышленные режущие инструменты и предоставляет услуги по изготовлению лезвий на заказ по чертежам или образцам. Покупатели, желающие получить более подробную информацию, могут сначала ознакомиться с продукцией компании. руководство по выбору ножа для круговой продольной резкиЗдесь акцент смещен в более узкую и коммерческую сторону: определение спецификаций и оценка. ножи для продольной резки рулонов для реального производства металлических полос.
Быстрый выбор ответа: Начните с фактической марки стали, состояния, толщины и сертификата механических свойств рулона, а не просто с маркировки «сталь» или «алюминий». Проверьте расположение верхнего/нижнего ножа, внешний диаметр, диаметр отверстия, толщину, ориентацию фаски, геометрию пакета и максимальные условия эксплуатации станка. Сначала выберите экономичный базовый вариант стального ножа, соответствующий требованиям, а затем, только после подтверждения эксплуатационных характеристик, опробуйте более износостойкие марки. Установите горизонтальный зазор и вертикальное перекрытие по методике производителя оборудования и подтвердите их, осмотрев фактические кромки разрезов. Никогда не используйте опубликованный процент зазора в качестве гарантированной универсальной настройки.
Следующая таблица представляет собой система отбораЭто не означает, что для конкретного сплава всегда требуется определенная марка стали для ножей. Реальные требования варьируются в зависимости от прочности материала, толщины, состояния поверхности, качества кромки, жесткости держателя и истории эксплуатации линии.
| Применение катушки | Главная задача по нарезке | Разумная отправная точка для выбора материала для ножа | Важный аспект геометрии или настройки. | Что нужно уточнить перед покупкой |
|---|---|---|---|---|
| Отожженная полоса из нержавеющей стали 304/316 | Повышенная нагрузка, упрочнение при деформации, однородность заусенцев и кромок. | Круговая сталь для резки типа D2 или подходящая марка высокопрочной стали. | Точный зазор при резке, контролируемое перекрытие, жесткая конструкция оправки. | Фактические параметры закалки, прочности, толщины и допустимые пределы образования заусенцев. |
| Холоднодеформированная нержавеющая сталь марки 301 или другая высокопрочная нержавеющая сталь. | Повышенное напряжение на кромках, потенциальное образование сколов и ускоренный износ. | Прочная, соответствующая требованиям применения инструментальная сталь или быстрорежущая сталь; при необходимости — специальные марки. | Опора ножа, прочность кромки, производительность станка и утвержденные зазоры. | Характеристики материала при испытаниях на прокатке, история нагрузок и результаты испытаний на резание. |
| Холоднокатаная углеродистая сталь промышленного качества | Стабильность производства и себестоимость одного принятого счетчика. | В качестве базового варианта использована соответствующим образом термообработанная сталь типа D2. | Точность штабелирования, повторяемый зазор и заточка лезвий. | Диапазон измерений, критерии кромки и запланированная продолжительность кампании. |
| Высокопрочная низколегированная сталь или более твердая углеродистая стальная полоса | Повышенная сдвиговая нагрузка, характер разрушения и локализованные повреждения от ножа. | Высокопрочная инструментальная сталь или подходящая быстрорежущая сталь, прошедшая проверку на производственной линии. | Номинальная грузоподъемность машины, прочность на скос, опорные кольца. | Условные характеристики прочности на растяжение/прочности, а не общее торговое наименование. |
| Мягкий алюминий 1xxx / 3xxx | Пластичное течение, размазывание по краям, зацепление и поверхностные следы. | Острая, тщательно обработанная инструментальная сталь или быстрорежущая сталь. | Контролируемый зазор при резке, полированные поверхности и бережная обработка полосы. | Критерии приемлемости по закалке, качеству поверхности и внешнему виду. |
| Закаленный алюминий 5xxx / 6xxx | Нагрузка, захват и состояние кромки зависят от сплава и состояния термообработки. | Сталь типа D2 или быстрорежущая сталь (HSS); специальные покрытия наносятся только после испытаний. | Отделка, механизм износа и правильная настройка для конкретного сорта древесины. | Сплав/термическая обработка, а также тип заготовки: листовой материал, рулон или термообработанная продукция. |
Не на каждой линии необходимы ножи из карбида вольфрама или стали M42. Более дорогие ножи оправдывают себя, когда обеспечивают более высокое качество продукции между операциями, снижают количество дефектов или надежно завершают запланированные производственные циклы. Использование исключительно твердого лезвия на нестабильном оборудовании может оказаться худшей покупкой, чем более прочное, правильно заточенное лезвие из инструментальной стали.
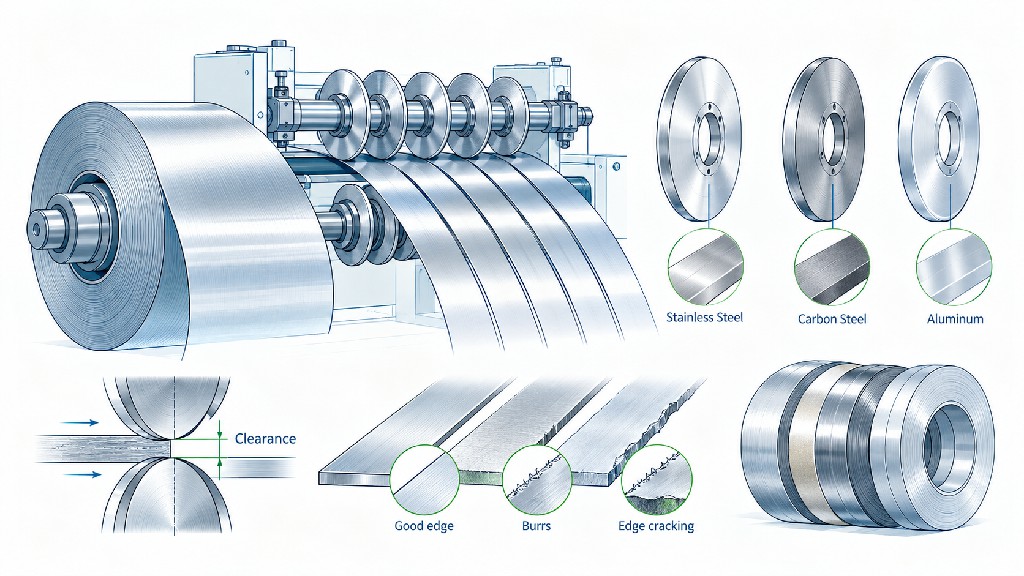
Для продольной резки металлических рулонов обычно используется вращательная резка ножницами. Широкий основной рулон проходит через набор верхних и нижних круглых ножей, установленных на оправках. Каждая пара ножей, расположенных друг напротив друга, образует плоскость резки; последующие плоскости делят основной рулон на более узкие полосы, которые разделяются, натягиваются и наматываются обратно. Такая конструкция отличается от циркулярной пилы, которая обычно имеет зубья для удаления материала. Металлические вращающиеся ножи Разделение происходит преимущественно за счет локальной пластической деформации с последующим разрушением.
Типичная кромка разреза содержит четыре видимые области: закругление со стороны входа, более гладкую, отполированную или срезанную область, более шероховатую поверхность излома и заусенец со стороны выхода. На их пропорции влияют пластичность и прочность рулона, истинный зазор между ножом и режущей кромкой, радиус кромки, перекрытие и жесткость оборудования. Видимый заусенец не означает автоматически, что нож затуплен. Чрезмерный или недостаточный зазор, неправильно установленные проставки, смещение поверхности лезвия, изношенные подшипники и нестабильное перемещение полосы — все это может привести к дефектам, напоминающим проблему материала ножа.
Это различие имеет значение при закупке. Если предыдущее лезвие было снято из-за износа кромки после предсказуемой эксплуатации, более износостойкий сорт может помочь. Если же оно было снято из-за скола в месте контакта двух режущих поверхностей, замена на более твердый сорт может увеличить риск. Если качество кромки резко меняется в зависимости от партии рулонного материала, следует проверить свойства поступающего материала, прежде чем обвинять поставщика, предоставившего замену.
Надежный станок для продольной резки металла включает в себя верхний и нижний ножи, точно обработанные прокладки, кольца для снятия или поддержки рулонов, зажимные устройства, надежно закрепленные оправки, подшипники, направляющие для ввода и регулятор натяжения отдачи. Чертеж ножа должен быть совместим с остальной частью этой системы. Кажущееся идентичным наружное расстояние и диаметр отверстия не гарантируют правильного положения рабочей кромки или геометрии боковой поверхности. Подробное объяснение парной компоновки см. в статье Гуан Чуаня. ножи для верхней и нижней резки.
Потребители на последующих этапах производства могут сгибать, штамповать, сваривать, прокатывать, подгонять, укладывать в стопки, ламинировать или красить полосы. Крупные заусенцы могут создавать риски при транспортировке, царапать соседние рулоны, мешать формовочным матрицам или нарушать строго контролируемые параметры кромки. Волнистость и изгиб кромки могут вызывать проблемы с подачей, даже если номинальная ширина полосы кажется приемлемой. лезвия для продольной резки стальных рулонов Следовательно, они имеют ценность только тогда, когда помогают производителю стабильно выпускать полоски, соответствующие фактическим требованиям заказчика к качеству.
«Нержавеющая сталь», «углеродистая сталь» и «алюминий» — полезные категории для закупок, но ни одна из них не описывает какое-либо одно фиксированное поведение при резке. Обозначение сплава указывает на химический состав или семейство продуктов; закалка и история обработки влияют на прочность, твердость и пластичность. Рулоны из одного и того же номинального сплава, но с разной степенью холодной прокатки, могут вести себя по-разному под одними и теми же ножами. Поверхностные покрытия, смазочные пленки, окалина, оксиды, вариации толщины и загрязнения также влияют на износ и повреждения.
Запросите сертификат на материал или спецификацию на поступающую катушку, в которой, как минимум, указаны марка, состояние или закалка, диапазон толщины, соответствующая информация о прочности на растяжение или твердости, покрытие, качество поверхности и любые особые требования к кромке на последующих этапах производства. Это гораздо полезнее, чем просто сообщить ножевому заводу, что на линии разрезается «нержавеющая сталь толщиной 0,8 мм».
| Материальный документ или обозначение | Что это говорит поставщику ножей | Что оно не устанавливает |
|---|---|---|
| Легированная или стальная марка | Вероятное семейство сплавов, химический состав и общие характеристики. | Фактическая закалка, производственная прочность или идеальный зазор при резке. |
| Условия закалки/обработки | Независимо от того, подвергался ли материал отжигу, упрочнению деформацией, обработке раствором или иной обработке. | Точный ресурс лезвия на конкретном станке для продольной резки |
| Диапазон измеренной толщины | Изменение толщины и минимальная/максимальная нагрузка при резке. | Качество кромок будет приемлемым. |
| Предел текучести, предел прочности на растяжение, твердость | Полезные данные о сопротивлении резанию и состоянии материала. | Универсальный поправочный коэффициент для перекрытия ножей |
| Обработка поверхности, гальваническое покрытие или нанесение защитного слоя | Риски истирания, зацепления, царапин и загрязнения. | Решит ли проблему нанесение покрытия на нож? |
| Допуски заказчика на заусенцы и ширину | Пороговые значения приемлемости для испытаний ножей и выпуска в производство. | Параметры резки, необходимые для достижения этих пороговых значений. |
Соответствующие стандарты материалов помогают задокументировать эти различия. Например, ASTM A240/A240M Адреса: листы, пластины и полосы из нержавеющей стали; ASTM A1008/A1008M охватывает указанные категории холоднокатаных углеродистых и высокопрочных листов; и Система обозначений ANSI H35.1/H35.1M Ассоциации производителей алюминия Эти стандарты различают алюминиевые сплавы и степень закалки. Они описывают исходные материалы или их обозначения, а не являются сертификатом, подтверждающим пригодность готового ножа для продольной резки.
Ножи для продольной резки из нержавеющей стали Необходимо учитывать поведение материала, которое может существенно меняться в зависимости от семейства нержавеющих сталей. Термины «нержавеющая сталь» и «не нержавеющая сталь» никогда не следует интерпретировать как простую оценку твердости. Аустенитные, ферритные и мартенситные марки нержавеющей стали различаются по микроструктуре, реакции на деформацию и доступной прочности. Холоднодеформированная аустенитная полоса может быть гораздо более требовательной, чем отожженная заготовка той же номинальной марки.
Стали типов 304 и 316 — распространённые аустенитные нержавеющие стали. Они могут упрочняться при холодной деформации, а история прокатки сильно влияет на усилие и характер разрушения при резке. Сталь типа 316 содержит молибден и во многих областях применения выбирается из-за повышенной коррозионной стойкости, но это не означает, что для рулона стали 316 автоматически требуется более твёрдый нож, чем для любого рулона стали 304. Состояние имеет по меньшей мере такое же значение, как и привычный номер марки стали.
Для отожженной стали 304 или 316 в качестве базового варианта может быть использован правильно спроектированный вращающийся нож типа D2. Быстрорежущая сталь M2 становится целесообразной для оценки, когда характер износа, интервал производства или требования к качеству обработки диктуют необходимость иного баланса характеристик. Не следует выбирать твердосплавные материалы только потому, что в качестве основы используется нержавеющая сталь. Твердосплавные материалы устойчивы к истиранию, но могут быть подвержены сколам кромок при сильных боковых нагрузках, ударах или нестабильном выравнивании.
Обратите особое внимание на полированную или декоративную нержавеющую сталь. Заказчик может отклонить царапины и следы от давления, которые были бы незначительными на поверхности промышленного класса. Качество обработки боковой поверхности ножа, разделительные кольца, направляющие катушки, чистота и смазка могут быть столь же важны, как и номинальная твердость лезвия. Небольшое количество заусенцев недостаточно, если поверхность полосы повреждается в процессе резки.
Сталь типа 430 относится к семейству ферритных нержавеющих сталей и может вести себя иначе, чем аустенитные марки, во время формовки и резки. Фактические условия прочности на растяжение, толщина и качество обработки поверхности должны определять настройку. Инженерная группа может использовать одно и то же семейство материалов для ножей из стали 304 и 430, но при этом ей могут потребоваться разные зазоры, перекрытия, давление кольца или интервалы заточки. Правильный подход заключается в контролируемой квалификации, а не в предположении, что для всех марок нержавеющей стали используется одна и та же схема настройки.
Холоднодеформированная сталь типа 301 и другие высокопрочные нержавеющие полосы могут создавать гораздо большие локальные нагрузки. В этом случае при принятии решения о закупке следует отдавать приоритет сопротивлению разрушению, прочной геометрии режущей кромки, жесткости станка и фактической доступной способности к резанию. Самый твердый коммерческий нож может быть не самым безопасным или экономичным. Если на текущей режущей кромке образуются мелкие стружки, перед заказом стали M42 или твердосплавной стали проверьте нагрузку и контакт.
При резке нержавеющей стали уточните, прошла ли заготовка отжиг, четвертьтвердость, полутвердость, полную твердость или же ее состояние определяется определенным диапазоном механических свойств. Письменное указание состояния полезно, но сертификат производителя с измеренными свойствами будет более информативным. В особых случаях проведите контролируемый пилотный эксперимент с сопоставимыми партиями рулонов и определенным пределом ширины заусенцев, а не полагайтесь на общее заявление поставщика о сроке службы «нержавеющей стали».
Международный форум по нержавеющей стали и отраслевые организации опубликовали практическую литературу по изготовлению металлоконструкций, в которой обсуждаются вопросы резки, горизонтального зазора, вертикального перекрытия, острых кромок ножей и смазки. руководство по изготовлению изделий из нержавеющей стали Включает в себя справочные материалы, специфичные для конкретного процесса. Другие поставщики оснастки для рулонной стали публикуют существенно различающиеся диапазоны зазоров для разных классов прочности. Это различие не является основанием для изобретения одного «правильного» процента нержавеющей стали. Оно демонстрирует, почему геометрия ножа, описание процесса, состояние материала и требования к кромке должны сопровождать любое число, указанное в запросе на коммерческое предложение.
Если кромки из нержавеющей стали постоянно рвутся или на них образуются сильные заусенцы, используйте продукцию GUANG CHUAN. Руководство по устранению неполадок при резке металлических рулонов Перед изменением марки стали ножа необходимо проверить зазор, состояние кромки, положение стопки и отслеживание полос.
Рулонная сталь из углеродистой стали часто кажется наиболее простым материалом для продольной резки, поскольку она хорошо известна и производится в больших объемах. На практике же эта категория включает в себя мягкие профили стали, обычную холоднокатаную сталь промышленного качества, горячекатаный материал, оцинкованную или окрашенную рулонную сталь, более твердую полосу и высокопрочные низколегированные изделия. Все эти материалы невозможно оптимально разрезать одним лезвием с одним фиксированным зазором.
Для многих стабильных, обычных задач, связанных с холоднокатаной углеродистой сталью, инструментальная легированная сталь типа D2 является разумным экономическим вариантом. Хороший клинок должен обеспечивать предсказуемые интервалы заточки, повторяемую геометрию и кромку, которая остается в пределах допустимого заусенца на протяжении всего запланированного срока службы. Изменение толщины и точность пакета часто имеют большее значение, чем оплата самой дорогой быстрорежущей стали.
Не следует предполагать, что слово «холодная прокатка» означает, что полоса особенно мягкая. Холодная деформация, степень отжига и обозначение продукта определяют конечные механические свойства. Полностью затвердевшая полоса может вести себя совершенно иначе, чем отожженный материал, пригодный для волочения. Если текущий нож успешно проходит все партии испытаний, дорогостоящая модернизация материала может не принести экономической выгоды, даже если его теоретическая износостойкость выше.
Горячекатаная рулонная сталь может иметь различную текстуру поверхности, остаточные оксиды или окалину, а также более широкий диапазон толщины или механических свойств, чем холоднокатаный листовой сталь. Некоторые горячекатаные материалы поставляются протравленными и промасленными; другие могут иметь более абразивную поверхность. Это влияет на режущую кромку и должно быть сообщено поставщику. Проблему абразивной окалины нельзя решить, указав только низкую номинальную твердость: поставщик должен понимать состояние поверхности, допустимый износ кромки и условия очистки или смазки.
Для стали повышенной прочности может потребоваться более прочная геометрия кромки и материал ножа с оптимальным балансом между износостойкостью и ударной вязкостью. Более прочная полоса также может потребовать другого горизонтального зазора для обеспечения контролируемого разрушения. Перед тем как рекомендовать нож, необходимо проверить его технологическую мощность, поддержку оправки и поведение разделительного кольца. Если линия резки работает на пределе своих возможностей, более твердое лезвие не заменит адекватную структурную поддержку.
Оцинкованные, предварительно окрашенные и другие покрытые рулоны создают отдельную проблему качества: покрытие может отслаиваться, трескаться, размазываться или оставлять следы на кромке, даже если основная сталь отделена чисто. Правильная спецификация закупки включает допустимые повреждения покрытия и загрязнения, а также заусенцы и ширину полосы. Для рулонов, критически важных с точки зрения внешнего вида, необходимо документально указать требования к защите поверхности во время обработки, шлифовки, сборки и упаковки.
Предприятие по переработке стали может обрабатывать несколько сортов стали на одном станке для продольной резки в течение одной недели. Покупка одного дорогого «универсального» сорта может упростить складское хранение, но не обязательно минимизировать затраты. Практической альтернативой является классификация заказов по прочности материала, толщине, длине партии и критериям приемки заказчиком, а затем поддержание ограниченного набора спецификаций лезвий. Необходимо зафиксировать, какие ножи можно перемещать между рецептурами, а какие требуют специальной геометрии режущей кромки. Правильный складской запас — это не обязательно самый маленький запас; это тот, который предотвращает неправильную настройку инструмента, чрезмерный износ и незапланированные простои.
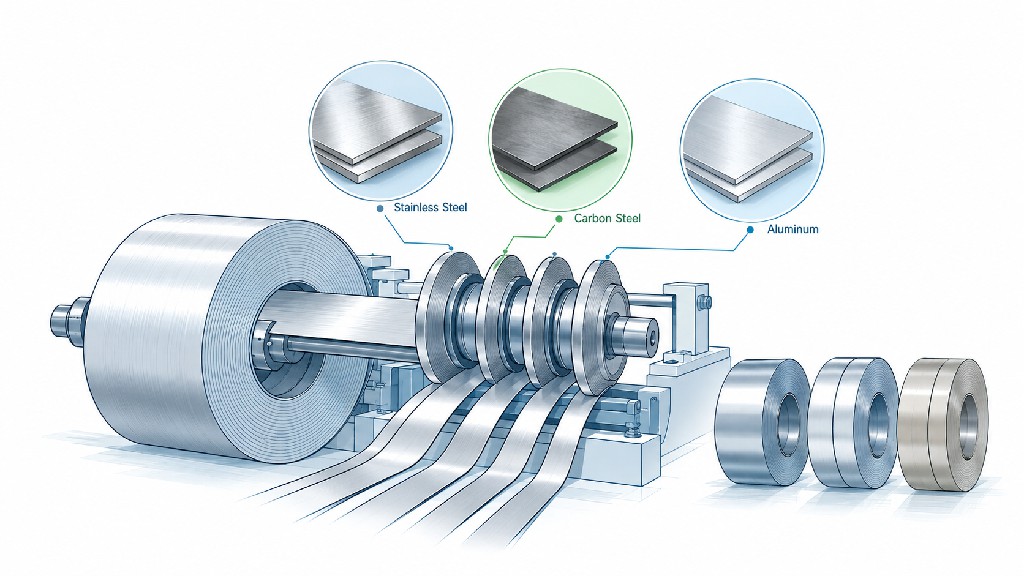
Ножи для продольной резки алюминия Перед нами встает другая задача. По сравнению со многими сталями, мягкий алюминий часто деформируется легче, чем чисто раскалывается. Если зазор, состояние кромки или конструкция опоры неподходящие, кромка может закручиваться, размазываться, волочиться или оставлять материал, прилипший к поверхности ножа. Более твердая сталь для ножей не гарантирует автоматического предотвращения этих дефектов. Острота лезвия, качество обработки поверхности, закалка материала и обработка полос могут играть решающую роль.
Высокочистый алюминий 1xxx и некоторые мягкие сплавы 3xxx могут проявлять сильную пластичность. При чрезмерном зазоре материал может деформироваться перед разделением, что приводит к некачественной кромке или образованию заусенцев. При нежелательном трении алюминий может прилипать к поверхности лезвия и образовывать отложения, которые мешают последующим резкам. Поэтому тщательная обработка режущих поверхностей и использование соответствующей, проверенной смазки являются важными факторами. Не следует обещать, что покрытие или смазка устранят застревание материала, не проверив их совместимость с готовым изделием и последующим технологическим процессом.
Для мягкой алюминиевой рулонной стали отправной точкой может быть острый, гладко заточенный стальной или быстрорежущий нож, а не самый твердый нож из каталога. Хорошо заточенная кромка и стабильный набор ножей могут быть полезнее, чем дополнительная нагрузка из высоколегированной стали. Алюминиевая рулонная сталь, предназначенная для открытых архитектурных, автомобильных или декоративных поверхностей, может иметь чрезвычайно строгие требования к устойчивости к царапинам и пятнам, поэтому следует заранее обсудить вопросы обращения и совместимости с защитной пленкой.
Серия 5xxx включает в себя алюминиевые сплавы, содержащие магний, а сплав 5052 широко используется в листовой и рулонной стали. Состояние O и состояние H32 или другое упрочненное деформацией состояние не имеют одинаковых характеристик деформации. Поставщику ножей необходимы как сплав, так и состояние, а также фактическая толщина и качество поверхности. Подходящая конструкция типа D2 или быстрорежущей стали может быть определена на основе данных испытаний; выбор марки должен соответствовать реальному типу разрушения, будь то скругление кромки, зацепление, сколы или повреждение поверхности.
Некоторые пользователи запрашивают ножи для рулонов или полос из сплава 6061. Поставщик должен подтвердить, действительно ли материал находится в виде рулонного листа, условия термообработки/закалки и требуемую толщину. Было бы ошибочно рассматривать каждый образец листа или плиты 6061-T6 как типичный для всех рулонных изделий серии 6xxx. Форма поставки материала, условия обработки и возможная геометрия резки должны быть проверены, прежде чем экстраполировать данные из других областей применения алюминия.
Для открытых алюминиевых поверхностей составьте план осмотра, включающий не только высоту заусенцев. Проверьте следы от ножа, царапины, закругленные края, размазывание, загрязнение частицами, совместимость покрытия, отпечатки разделительных колец и изменение цвета кромок. Укажите место проведения осмотра, необходимое освещение или увеличение, а также то, проводится ли осмотр готового материала до или после перемотки. Если лента впоследствии анодируется, окрашивается или склеивается, убедитесь, что выбранный процесс смазки и очистки не повлияет на этот последующий этап.
Для достоверной идентификации сплава обратитесь к следующему источнику: Справочник по обозначениям сплавов и состояний алюминиевой ассоциацииДля получения информации о требованиях к листовому и рулонному прокату обратитесь к соответствующему изданию. ASTM B209/B209MНи один из этих документов не содержит готовых спецификаций на ножи для каждой производственной линии, но оба помогают покупателям составлять более содержательные спецификации на исходные материалы.
| Фактор принятия решения | Катушка из нержавеющей стали | рулон углеродистой стали | Алюминиевая катушка |
|---|---|---|---|
| Ключевой входной идентификатор | Класс, состояние или закалка, измеренная прочность | Марка стали, состояние после холодной/горячей прокатки, класс прочности, покрытие. | Сплав, состояние, форма изделия, качество поверхности. |
| Частое беспокойство по поводу обрезки | Нагрузка, упрочнение при деформации, заусенец, однородность кромки | Контролируемое разрушение, однородность партии, абразивные или покрытые поверхности. | Размазывание, прилипание, скатывание, косметические пятна |
| Приоритет ножа | Прочность кромки плюс износостойкость, надежная геометрия пары | Экономически эффективная износостойкость, возможность многократной заточки. | Острота, качественная обработка, стабильный контакт с минимальным повреждением. |
| Не упускайте из виду | Холоднообработанные высокопрочные материалы | Высокопрочные низколегированные стали и поверхностная окалина/покрытия | Мягкий и закалённый в работе темперамент |
| Наиболее полезные доказательства, представленные в ходе судебного разбирательства. | Динамика заусенцев в зависимости от полосы движения и длины, образование щебня, приемлемое качество полосы. | Стабильность заусенцев/ширины, смена инструмента, повторяемость от катушки к катушке. | Количество отслоений, количество царапин, закругленный край, качество поверхности, допустимый выход годной продукции |
| Предпочтительный стиль оформления цитаты | Комплект ножей из нержавеющей стали, подобранных по назначению. | Технические характеристики лезвия в зависимости от класса нагрузки | Соответствие лезвия требованиям к качеству обработки и чистоте. |
Одних только названий материалов недостаточно, поскольку один и тот же сплав может поставляться в нескольких состояниях. Поставщик, запрашивающий информацию о ваших условиях прочности на растяжение, допустимом пределе прочности кромки и существующем чертеже ножа, собирает информацию, необходимую для полезной инженерной рекомендации, а не просто усложняет сделку.
Выбор материала следует начинать с анализа механизма износа или повреждения. Если инструмент становится непригодным для использования из-за постепенного закругления кромки, может помочь более высокая износостойкость. Если он скалывается или трескается, может потребоваться большая прочность, более толстая фаска или коррекция механического контакта. Если материал переносится на рабочую поверхность, качество обработки поверхности и смазка могут быть важнее твердости сплава. Именно поэтому нет универсального и ответственного ответа на вопрос: «Из какого материала получаются лучшие ножи для продольной резки металла?»
AISI D2 — это высокоуглеродистая, высокохромистая холоднокатаная сталь с многолетней историей применения в пуансонах, ножницах и режущих инструментах. Она привлекательна для многих операций по резке рулонов, поскольку сочетает в себе полезную износостойкость с проверенными методами производства и переточки. Производитель Уддехольм идентифицирует Sverker 21 как марку типа AISI D2. и показывает рекомендацию по применению приблизительно 58–60 HRC для циркулярных ножницЭто опубликованная справочная информация для конкретного класса твердости, а не обязательная твердость для каждого лезвия.
На рынке часто используются такие коммерческие названия, как D2, 1.2379, SKD11 и аналогичные, в качестве приблизительных эквивалентов. Их не следует незаметно подменять в заказе на высокоточный нож: необходимо согласовать соответствующие стандарты, фактический химический состав, термообработку и допуски на приемку. Недорогой нож, обозначенный только как «D2, высокая твердость», не гарантирует качество заточки, посадку в канале ствола или долговечность.
Быстрорежущая сталь М2 является практичным вариантом модернизации в тех случаях, когда обычный нож из инструментальной стали не справляется со своей запланированной задачей в контролируемых условиях. Ее легирующий состав и технология обработки обеспечивают иной баланс твердости, износостойкости и способности к работе при высоких температурах. Таблица состава высокопрочной стали Griggs Steel HSS указывается типичная твердость закаленной стали М2 приблизительно 100%. 64 HRCЭто значение не гарантирует твердость готового ножа и не должно рассматриваться как минимальное требование.
«Быстрорежущая сталь» не гарантирует более высокую скорость резки. Максимальная безопасная скорость линии также зависит от привода, валов, подшипников, размеров лезвия, динамических характеристик, натяжения полосы и ограничений производителя. Нож из стали M2 может обеспечить более высокую производительность между запланированными изменениями; улучшение следует измерять, а не выводить из названия материала.
В стали M42 содержится кобальт, и она обладает более высоким потенциалом достижения высокой твердости при высоких температурах, чем обычная сталь M2. Согласно той же таблице Griggs Steel, типичная твердость закаленной стали M42 составляет около... 67 HRC и характерным содержанием кобальта 8,25%. Возможно, стоит провести контролируемое исследование, в котором ухудшение состояния кромки стали M2 действительно ограничивает производство. Однако более высокое значение HRC не доказывает более низкую стоимость за метр, а дополнительная твердость не может компенсировать удары ножа о нож или рыхлую упаковку.
В некоторых сложных областях применения полосовой стали целесообразно использовать марки стали, разработанные для повышения износостойкости и улучшения характеристик разрушения по сравнению с обычными базовыми марками. Инструментальные стали, полученные методом порошковой металлургии, и специализированные марки стали для холодной обработки могут представлять собой привлекательное сочетание в зависимости от их состава и обработки. Они также значительно различаются по стоимости, доступным размерам, термообработке и свойствам при шлифовании. Попросите поставщика указать предлагаемую марку стали и объяснить, какой существующий механизм разрушения, как ожидается, будет устранен с помощью данной альтернативы.
В каталогах коммерческих лезвий «карбид вольфрама» обычно означает цементированный карбид вольфрама с металлическим связующим. Содержание связующего, размер зерен карбида и качество изготовления влияют как на износостойкость, так и на риск сколов. Карбид может быть полезен для некоторых тонких, абразивных или высокопроизводительных применений с контролируемыми нагрузками, но он не обязательно подходит для резки рулонов с высоким усилием. Трещина в карбидном кольце может привести к более дорогостоящим простоям, чем обычный стальной нож, пригодный для переточки.
Не следует напрямую сравнивать показатель HRC для инструментальной стали с показателями HV или HRA для твердого сплава. Эти испытания на твердость проводятся по разным шкалам и не являются взаимозаменяемыми спецификациями при закупке. Если предполагается использование твердого сплава, запросите информацию о марке твердого сплава, связующем веществе, шкале твердости, характеристиках сопротивления разрушению и утвержденном методе шлифовки. Отдельные документы GUANG CHUAN D2 против M2/M42 против твердосплавной направляющей обеспечивает более глубокое экономическое и металлургическое сравнение.
| Семейство материалов для ножей | Типичный опубликованный эталон твердости | Потенциальное преимущество | Важный квалификационный риск | Типичная роль в закупках |
|---|---|---|---|---|
| Инструментальная сталь холодной обработки типа Д2 | Ступенчатый сдвиговой винт типа D2 по методу Уддехольма, твердость 58–60 HRC. | Высокая износостойкость и экономичная переточка. | Не является средством от сильных сколов, неправильной регулировки или сильных ударов. | Базовые показатели для многих видов работ по укладке стальных рулонов. |
| M2 HSS | Типичное значение твердости при закалке стали Griggs Steel: 64 HRC. | Износостойкость и твердость при высоких температурах с полезным инженерным балансом. | Более высокие затраты на покупку и заточку; увеличение продолжительности жизни не гарантировано. | После документирования исходного уровня износа проводится пробное обновление. |
| M42 кобальтовая высокопрочная сталь | Типичное значение твердости при закалке стали Griggs Steel: 67 HRC. | Более высокая достижимая твердость и потенциальная твердость при высоких температурах. | Высокая цена, отсутствие универсальных преимуществ, возможный компромисс между повреждением кромок и стойкостью к повреждениям. | Специализированное исследование при подтвержденном тяжелом заболевании |
| Специальная или порошковая инструментальная сталь | Зависит от степени тяжести и проводимого лечения. | Может быть нацелен на выбранные сочетания износа/прочности. | Точный сорт, сроки поставки, термообработка и наличие на складе. | Специально разработанное решение для выполнения сложных задач, возникающих в процессе работы. |
| Цементированный карбид вольфрама | Укажите марку стали поставщика и метод испытаний HRA/HV. | Отличная износостойкость при соответствующих нагрузках. | Сколы, трещины, специальная заточка и обработка | Испытания на точность и высокую износостойкость с контролем динамики работы машины. |
Интерпретация данных: Указанные значения твердости являются примерами, опубликованными поставщиком для конкретных сталей и условий эксплуатации, а не гарантией качества резки готового ножа. В вашем заказе на покупку должны быть указаны точная марка стали, допустимый диапазон твердости готового изделия (если применимо) и метод контроля качества.
Два круглых ножа, изготовленных из одной и той же стали, могут вести себя по-разному из-за геометрии кромки. Угол заточки определяет, как концентрируется режущая сила на рабочей кромке и как лезвие поддерживает эту кромку под нагрузкой. Относительно острая кромка может резать легче, но может быть чувствительна к повреждениям при сильном контакте. Более прочная кромка может противостоять сколам, но увеличивает усилия или деформирует режущую кромку при неправильном применении. Поставщик не должен рекомендовать один универсальный угол заточки для всех толщин нержавеющей стали, углеродистой стали и алюминия.
Ножи с односторонней заточкой должны иметь ориентацию, соответствующую противоположному ножу и сборочному узлу. Переворачивание такого лезвия может изменить положение функциональной кромки и результат. Двусторонняя заточка и специальные профили полезны в определенных системах, но их пригодность зависит от конструкции станка. Для некоторых лезвий требуются определенные поверхности для снятия фаски, фаски или ширина направляющих; для других необходима прецизионно отшлифованная плоская поверхность. На правильном чертеже должна быть показана ориентация кромки, а не только угол, указанный рядом с номером детали.
Нож с правильными внешним и внутренним диаметром, но неправильным профилем боковой поверхности может привести к непреднамеренному контакту, изменению бокового зазора или смещению полосы. При покупке замены, по возможности, измерьте новый, неиспользованный нож от производителя. Старый, многократно заточенный нож мог потерять диаметр или приобрести измененный профиль. Рассматривайте использованный образец как доказательство соответствия текущей детали, а не как автоматические доказательства оригинальной конструкции.
Толщина готового лезвия — это не просто каталожный размер. Она определяет положение режущих поверхностей относительно прокладок и соседних лезвий. Небольшие погрешности в определении толщины могут накапливаться по всей широкой оси продольно-резательного станка. Плоскостность, параллельность поверхностей, качество обработки поверхности и способ прилегания прокладок к ножу также имеют важное значение. Указывайте допуски, соответствующие требуемой ширине готовой полосы, возможностям станка и системе измерения, а не копируйте впечатляющее, но необоснованное заявление о «микронной точности».
Многие станки для продольной резки металла используют комплектные узлы с подобранными распорными кольцами, резиновыми уплотнительными кольцами и тщательно контролируемым положением лезвий. Поставщик, предлагающий только круглые ножи, может не гарантировать производительность существующего комплекта ножей заказчика. В случаях, когда качество кромки имеет решающее значение, приобретайте или проверяйте систему ножей и распорных колец как единое целое и документируйте, какая сторона является эталонной.
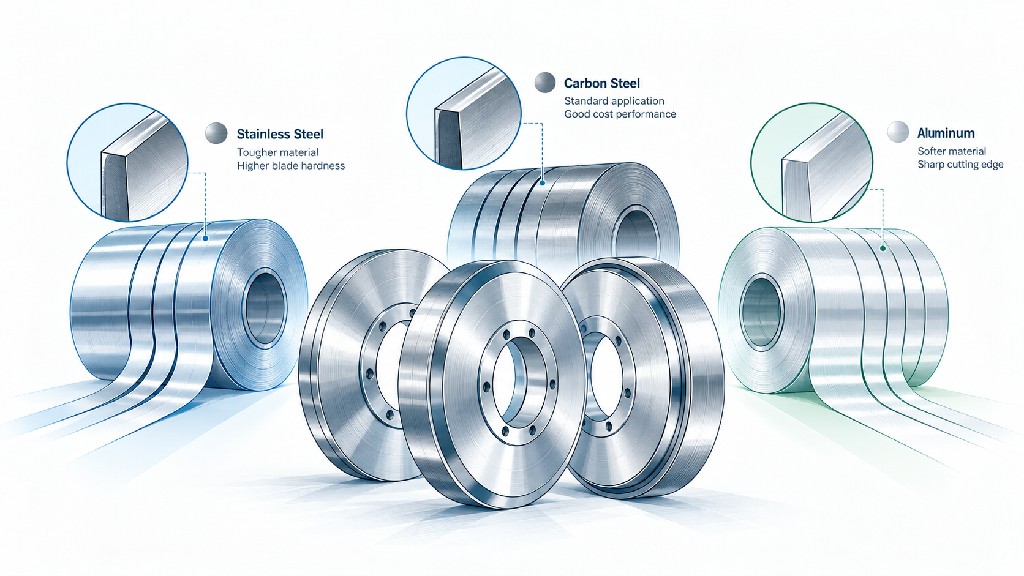
Горизонтальный зазор является одним из наиболее важных параметров резки металлической рулонной стали и одним из тех, которые чаще всего неправильно понимают. В системе ротационных ножниц с контролируемым зазором он обычно относится к боковому зазору между рабочими поверхностями верхнего и нижнего ножей. одна секущая плоскостьКаждая узкая полоса обычно имеет два граничных разреза, поэтому при расчете распорки могут учитываться зазоры по обоим краям. Это не то же самое, что деление индивидуального зазора в плоскости сдвига на два.
Прежде чем принимать какую-либо таблицу зазоров, проверьте ее определение: описывает ли она одиночный зазор резки, комбинированный припуск на две кромки, теоретическое геометрическое расстояние или регулировку, измеренную на конкретном станке? Расчет может быть численно точным, но физически неверным, если эти определения смешаны.
Арифметические операции по каждому разрезу: Если заданный зазор в одной плоскости сдвига равен C а толщина полосы составляет tноминальный процент составляет 100 × C / тИ наоборот, C = t × (процент / 100)Не уменьшайте автоматически вдвое. C если только производитель вашего оборудования явно не определил входное число как двухразрядное или комбинированное допустимое значение.
Опубликованные в отрасли исходные данные различаются, особенно для нержавеющей стали и для стали различной прочности или толщины. Например, Обсуждение зазора между ножом Goodklife и металлической катушкой Представлены диапазоны, зависящие от прочности, и прямо указано, что окончательный зазор устанавливается путем производственной корректировки. Отдельный документ Направляющая для регулировки зазора при продольной резке рулонов от компании Maxwell Slitter Industries. Также приводится примерная структура начальных диапазонов прочности по группам прочности на растяжение. Ни один из источников не заменяет спецификацию производителя оборудования и не доказывает, что один процент подходит для каждой линии.
Эта таблица представляет собой калькулятор размеров. Это не рекомендация о том, что каждый сорт алюминия, углеродистой стали или нержавеющей стали должен содержать 5%, 8% или 12% примесей.На рисунке показано, что означают различные процентные значения, полученные в ходе испытаний, в миллиметрах для одной конкретной плоскости резки.
| Толщина катушки, т | Иллюстрация при 5%: C = 0,05т | Иллюстрация при 8%: C = 0,08т | Иллюстрация при 12%: C = 0,12т | Интерпретация результатов измерений |
|---|---|---|---|---|
| 0,30 мм | 0,015 мм | 0,024 мм | 0,036 мм | Зазор в одной из плоскостей сечения |
| 0,50 мм | 0,025 мм | 0,040 мм | 0,060 мм | Зазор в одной из плоскостей сечения |
| 0,80 мм | 0,040 мм | 0,064 мм | 0,096 мм | Зазор в одной из плоскостей сечения |
| 1,00 мм | 0,050 мм | 0,080 мм | 0,120 мм | Зазор в одной из плоскостей сечения |
| 1,50 мм | 0,075 мм | 0,120 мм | 0,180 мм | Зазор в одной из плоскостей сечения |
| 2,00 мм | 0,100 мм | 0,160 мм | 0,240 мм | Зазор в одной из плоскостей сечения |
Пример: Группа инженеров разработала проверенную экспериментальную рецептуру, предусматривающую 8%-ный зазор между плоскостями сдвига на конкретной стальной полосе толщиной 1,00 мм. Теоретический зазор составляет 1,00 × 0,08 = 0,080 мм на плоскость резанияЭто не означает 0,040 мм с каждой стороны одной и той же плоскости сдвига. При расчете пакета лезвий и распорок отдельно учитывается, как два граничных разреза определяют ширину полосы.
Для пробы нержавеющей стали толщиной 0,50 мм численная разница между 5% и 12% составляет всего 0,035 мм. Это небольшое физическое расстояние, которое помогает объяснить, почему изменение толщины лезвия, износ прокладок или осевое перемещение могут существенно влиять на работу с тонкостенными материалами. Это также иллюстрирует, почему указание допуска без измеримой опорной точки бесполезно.
Цель диаграммы — сузить круг возможных вариантов испытаний, а не исключить их. В случаях, когда лента обладает исключительной прочностью, тонким листом, специальным покрытием или предъявляет высокие требования к кромке на последующих этапах обработки, перед изменением настроек следует проконсультироваться с производителем станка для продольной резки и квалифицированным инженером-технологом.
Вертикальное перекрытие описывает геометрическое взаимодействие режущих окружностей верхнего и нижнего ножей. Проникновение до разрушения описывает, насколько деформация или зона полировки проникает в материал до того, как трещина завершит разделение. Эти понятия взаимосвязаны, но... не идентичны количественные показатели. Материал с большей пластичностью может деформироваться сильнее до разрушения, но этот факт не устанавливает универсальную настройку шкалы перекрытия.
Слишком малое эффективное зацепление может привести к неполным разрезам или прерывистому разделению на некоторых станках. Чрезмерное зацепление может вызвать нежелательную нагрузку, трение, деформацию, отклонение ножа или напряжение в подшипниках. В зависимости от станка и материала, правильно спроектированный процесс может использовать положительное перекрытие, почти нулевое перекрытие или другое утвержденное относительное положение. Не существует универсального процента перекрытия для всех рулонов металла.
Наиболее безопасным методом является использование геометрических параметров, указанных производителем станка, и проверенной методики. Подтвердите перекрытие или вертикальное положение с помощью указанного калибра или метода измерения и проверьте результат. Лезвие, имеющее правильные размеры само по себе, может быть неправильно установлено пакетом или станком. Объяснение Гуан Чуаня перекрытие ножа для резки позволяет более детально различать взаимодействие с машиной и реакцию материала на разрушение.
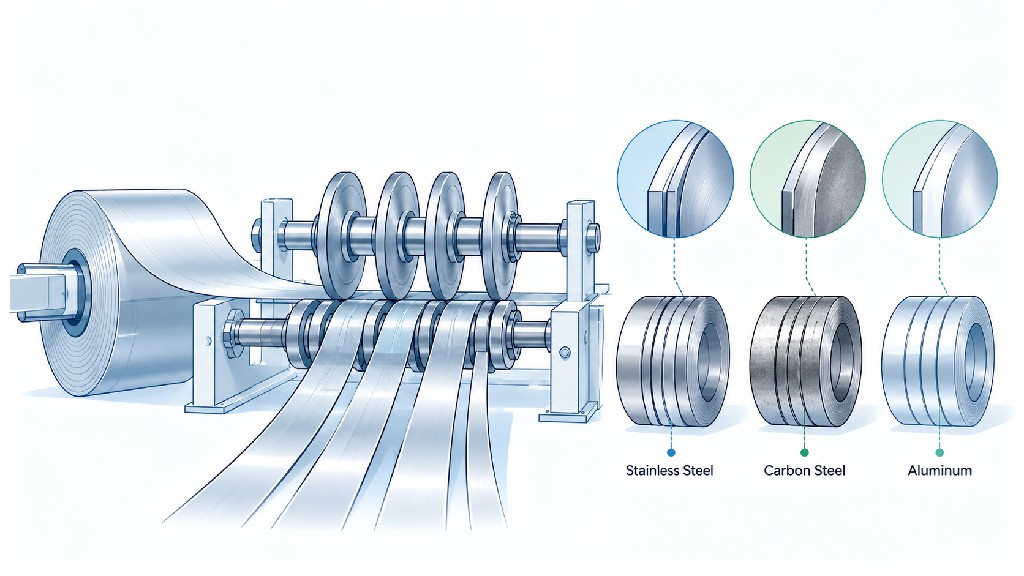
Станок для продольной резки металла представляет собой прецизионную сборку под нагрузкой. Нож может быть точно обработан на заводе, но при этом производить неровные заусенцы, если его вал имеет чрезмерное радиальное или осевое перемещение, в пакете прокладок содержатся загрязнения, усилие зажима непостоянно или съемные кольца недостаточно поддерживают полосу. Доплата за быстрорежущую сталь или твердосплавные материалы не исправит эти механические дефекты.
Радиальное биение изменяет положение режущей окружности относительно оси вращения. Осевое или торцевое биение может изменить боковое соотношение между рабочими поверхностями. Оба фактора могут приводить к периодическим изменениям в процессе резания. Если дефект кромки повторяется с интервалами, связанными с вращением, следует осмотреть нож, монтажную поверхность, оправку, подшипники и весь пакет, а не предполагать, что виной тому только материал лезвия.
Каждая прокладка и толщина лезвия влияют на конечное положение плоскостей резки. Даже если нож имеет отличные номинальные допуски, неправильная последовательность укладки или поврежденная опорная поверхность могут сместить ширину прорези или изменить боковой зазор. Составьте сборочный протокол, показывающий последовательность компонентов, номинальную и измеренную ширину, ориентацию и результирующую целевую компоновку полосы. Содержите прокладки в чистоте и проверяйте их на наличие заусенцев или выпуклых повреждений на их поверхностях.
Резиновые или другие эластичные съемные кольца обеспечивают отделение ленты и помогают контролировать поведение материала вокруг ножа. Их размер, материал и условия сжатия должны соответствовать металлу и станку. Система колец, работающая с углеродистой сталью, может оставлять неприемлемые следы на декоративной нержавеющей стали или мягком алюминии. Если покупателю требуются новые ножи для продольной резки металла из-за дефектов поверхности, включите в технический обзор конструкцию колец и систему обработки рулонов.
Правильное выявление дефектов предотвращает ненужные расходы на ножи неправильного сорта. Не полагайтесь на одно визуальное впечатление. Осмотрите несколько дорожек, возьмите пробы в начале и конце рулона, измерьте обе стороны каждой щели и сравните результаты с зарегистрированными настройками линии.
| Обнаруженный дефект | Возможные причины для расследования | Первая практическая проверка | Последствия для закупок |
|---|---|---|---|
| Сильный шум на всех полосах движения. | Недостаточный зазор, изношенные края, проблемы с настройкой. | Подтвердите сорт и рецептуру; осмотрите характерные края. | Не следует предполагать, что все ножи нуждаются в более твердой ручке. |
| Заедание на одной или двух полосах | Локальное повреждение ножа, ошибка в установке проставки, осевое смещение | Проверьте эту пару ножей, прилегающие проставки и опорные поверхности. | Возможно, потребуется замена части материала, а не полная модернизация. |
| Заусенец постепенно нарастает по всей длине катушки. | Износ кромок, зацепление, изменение температуры, настройка для дрифта | Постройте график зависимости высоты заусенца от длины готовой продукции. | Измеренный износ может оправдать проведение испытаний на высокопрочной стали или специальной стали. |
| Волнистость или изгиб кромки | Входящие остаточные напряжения, неравномерные условия резки, натяжение полосы | Сравните поступающий материал, положение в полосе движения и процесс перемотки. | Одной лишь геометрии ножа может быть недостаточно для решения проблемы. |
| Алюминиевые пятна на поверхности ножа | Налипание клея, неподходящая отделка, чрезмерное трение | Осмотрите очищенную кромку и поверхность; проверьте соответствие требованиям к смазке. | Качество обработки поверхности или коррекция технологических параметров могут быть более ценными, чем твердость. |
| Сколы или трещины на лезвии ножа | Контакт, высокая локальная нагрузка, посторонние предметы, недостаточная прочность кромки | Остановитесь и осмотрите соосность, перекрытие, опоры и характер повреждений. | Более жесткая или хрупкая модернизация может быть нецелесообразной. |
| Нержавеющая сталь, царапины или алюминиевые косметические следы | Кольца для снятия покрытия, абразивные частицы, обращение, контакт с боковой поверхностью. | Отметьте местоположение и проверьте всю траекторию движения полосы. | Укажите требования к защите поверхности и чистоте. |
| Ширина щели выходит за пределы допустимого отклонения. | Арифметические операции при штабелировании, повреждение прокладки, движение зажима, нагрев | Измерьте положение узла и ширину полосы поперек полос. | Заказывайте соответствующие компоненты для стека или проводите более строгий контроль качества. |
Всегда останавливайтесь и проводите расследование, если образование сколов, неожиданный контакт ножа, опасная нестабильность полосы или ненормальный шум создают угрозу безопасности оборудования. Брошюра о продукте не может заменить инструкции по технике безопасности и техническому обслуживанию от производителя.
Полезный запрос на коммерческое предложение описывает как готовый нож, так и область его применения. Запрос типа «Пожалуйста, укажите цену на лезвия для продольной резки из нержавеющей стали диаметром 200 мм» оставляет без ответа большинство важных инженерных вопросов. В нем не указываются диаметр отверстия, толщина резания, угол заточки, положение кромки, фактический сорт рулона или требования к соответствующему нижнему лезвию ножа. Чертеж и техническое описание следует рассматривать вместе.
| Спецификация | Что предоставить | Почему это важно |
|---|---|---|
| Наружный диаметр (OD) | Номинальный диаметр готовой детали и допуск; минимальный объем переточки, если известен. | Зацепление, геометрия рабочего положения и допустимый срок службы |
| Внутренний диаметр (ID) / отверстие | Требования к размерам, посадке и базовой точке готового изделия | Концентричное крепление и устойчивость к вращению |
| Толщина ножа | Толщина, допуск и параллельность готового изделия | Точность положения реза и упаковки распорок. |
| Профиль / кромка | Одинарный/двойной скос, определение угла, ориентация, радиус кромки или выступ | Правильное воздействие сдвига и прочность кромки. |
| Обработка лицевой/кромочной поверхности | Функциональный предел Ra/Rz или эталонный образец, если необходимо. | Трение, подхватывание, царапины и консистенция |
| Геометрические элементы управления | Плоскостность, радиальное/осевое биение, базовые точки отсчета, метод контроля. | Надежное положение резки при вращении механизма |
| Материал | Указанная марка стали и принятый стандарт или указанная марка карбида. | Позволяет избежать неоднозначной коммерческой замены. |
| Термическая обработка | Согласованный диапазон твердости и подходящий метод/место проведения испытаний. | Контролирует баланс износа и прочности. |
| Нагрузка на катушку | Марка стали, закалка, диапазон толщины, тип поверхности/покрытия, фактическая прочность (если имеется). | Позволяет поставщику оценить нагрузку при резке и механизм разрушения. |
| Машина и компоновка | OEM/модель, компоновка вала, верхний/нижний комплект, проставки, съемные кольца | Проверяет совместимость и геометрию контактов. |
| Цель качества | Заусенцы, ширина, изгиб, внешний вид кромки, метод отбора проб и приемки. | Превращает «высокое качество» в результат, подлежащий проверке. |
| Коммерческие детали | Пробный объем, годовой спрос, место доставки, необходимые документы. | Поддерживает сопоставимое ценовое предложение с учетом доставки. |
Для сложных или высокоскоростных применений необходимо указать любые ограничения по балансировке или скорости, установленные производителем оборудования. Никогда не следует предполагать, что сменный нож обладает той же безопасной вращательной способностью только потому, что его размеры похожи на размеры установленной детали. Укажите применимые требования производителя станка к вращающемуся инструменту и получите одобрение узла до начала производственного использования.
Предположим, покупателю требуется сменный нож для существующей линии по производству углеродистой стали промышленного качества толщиной 1,00 мм. В запросе предложений может быть указано, что конечный внешний и внутренний диаметры, толщина и ориентация должны соответствовать прилагаемому чертежу производителя; марка стали должна быть указана как D2 или эквивалентная в соответствии с указанным стандартом; поставщик должен предоставить результаты измерений толщины и биения; и линия будет использовать уже проверенную рецептуру зазоров. Покупатель указывает диапазон механических свойств поступающей рулонной стали и требует документально подтвержденных испытаний, демонстрирующих приемлемую стабильность заусенцев и ширины полосы в течение определенной производственной партии.
Это намеренно более полезно, чем изобретение универсальных микрометровых допусков или произвольного угла заточки. Фактические числовые значения внешнего диаметра, диаметра отверстия, профиля кромки и допусков должны быть указаны на чертеже заказчика или в утвержденной спецификации на замену. Если единственным доступным доказательством является старый диск, предоставьте фотографии, размеры, детали крепления и количество предыдущих переточек. Попросите поставщика указать неопределенную исходную геометрию, а не копировать повреждения от износа на новый инструмент.
Самая низкая закупочная цена не всегда означает самые низкие затраты на резку. Нож, который необходимо заменить в середине прибыльной производственной кампании, может привести к увеличению затрат на рабочую силу, браку, времени переналадки, переносу сроков и риску задержки поставок клиентам. И наоборот, высококачественный нож из быстрорежущей стали или твердосплава, который стоит вдвое дороже, но не позволяет увеличить и без того достаточную длину партии, может оказаться невыгодным вложением.
Для объективного сравнения проведите измерение. стоимость за принятый метр нарезанной продукцииили стоимость за час работы оборудования, если ширина полос или ассортимент продукции различаются. Включите в расчеты стоимость покупки ножа, заточки, фактическое количество операций, использованный инструмент, брак, связанный с ножом, и любое обоснованное время простоя оборудования. Разделяйте несвязанные производственные затраты, чтобы сравнение затрат на нож оставалось подлежащим аудиту.
Следующие цифры представляют собой гипотетические предположения об обучении Используется только для демонстрации арифметических вычислений. Это не котировки GUANG CHUAN, не измеренные сроки службы лезвий, не средние по отрасли затраты на простой и не гарантированная экономия. Предположим, что каждый исследуемый нож оценивается в течение двух принятых интервалов резки с одной заточкой между ними. Для простоты расчет стоимости полного технического обслуживания после каждого интервала производится отдельно; для каждой производственной линии следует заменить эти предположения фактическим учетом затрат на техническое обслуживание.
| Иллюстративный ввод | Вариант А: базовая инструментальная сталь | Вариант B: премиальная система HSS |
|---|---|---|
| Цена покупки ножа | 160 долларов | 310 долларов |
| Одна из предполагаемых затрат на заточку | 40 долларов | 70 долларов |
| Принятое время среза перед каждым вмешательством | 10 часов | 18 часов |
| Количество продуктивных интервалов в этом сравнении | 2 | 2 |
| Общее допустимое количество часов резки | 20 часов | 36 часов |
| Предполагаемая стоимость вмешательства, каждая | 180 долларов | 180 долларов |
| Предполагаемый брак, связанный с ножами, каждый | 25 долларов | 25 долларов |
| Примерная общая стоимость | 160 + 40 + 2 × (180 + 25) = 610 долларов | 310 + 70 + 2 × (180 + 25) = 790 долларов |
| Стоимость за час работы по резке | 30,50 долларов | 21,94 доллара |
В этом примере вариант B обходится дороже как при покупке, так и при заточке, но при этом имеет более низкую стоимость за час работы, поскольку предполагаемые интервалы более длительные. Это не доказывает, что быстрорежущая сталь на самом деле служит в 1,8 раза дольше, чем обычный нож из инструментальной стали. Если инструмент премиум-класса неожиданно начнет крошиться или прослужит всего 11 часов за интервал, расчет изменится. При принятии решения о покупке следует использовать измеренные, воспроизводимые данные об эксплуатации, а не предполагаемые интервалы обслуживания, приведенные в этом примере.
Для наглядности предположим, что обе линии производят 100 метров полосы в минуту при одинаковой требуемой ширине, и 98% номинальной произведенной длины принимается. При такой производительности получается 100 × 60 × 0,98 = 5880 принятых метров в час. Затраты на оснастку на 1000 принятых метров составят приблизительно 5,19 долларов за вариант А (30,50 долл. ÷ 5,88) и 3,73 доллара за вариант B (21,94 долл. США ÷ 5,88 долл. США). Это не общие производственные затраты завода: они включают только упрощенные категории затрат, связанных с производством ножей, перечисленные выше.
Если на эти вопросы ответить невозможно, указанный коэффициент увеличения срока службы является маркетинговым контекстом, а не доказательством правильности закупок. Наиболее надежные поставщики предпочитают сравнивать премиальную конструкцию с хорошим, должным образом обслуживаемым базовым вариантом, а не с намеренно некачественной конфигурацией.
В сервисном центре производится резка холоднокатаной нержавеющей стали. Первые рулоны проходят проверку, но высота заусенцев увеличивается к концу длинного участка. Вместо немедленной покупки твердосплавных материалов инженер проверяет, равномерно ли растет заусенец по всем участкам, наблюдается ли постепенное скругление кромок ножей и остается ли стабильным положение смазки и пакета. Если основной причиной является документально подтвержденный абразивный износ, может быть оправдано проведение испытаний на квалифицированной стали марки M2 или специальной стали. В ходе испытаний необходимо сравнить допустимые значения твердости с одинаковым порогом образования заусенцев. Если имеющиеся ножи скалывают лезвия, приоритеты меняются: сначала необходимо скорректировать нагрузку, контакт и прочность кромки, а затем повышать твердость.
Предприятие ежедневно нарезает несколько стандартных заготовок из углеродистой стали и часто меняет настройки в зависимости от заказов заказчика на заточку по ширине. Покупка высококачественной сплава, рассчитанного на десятки часов работы, может мало что дать, если каждая отдельная партия заточки значительно короче. Стандартизированные наборы ножей типа D2, точная идентификация прокладок, четкая документация по заточке и более быстрые методы сборки могут обеспечить большую выгоду. Для этого покупателя повторяющиеся размеры и удобное управление запасами могут иметь большее значение, чем максимально возможный срок службы режущей кромки.
Конвертер производит узкие алюминиевые полосы для последующей обработки. Высота заусенцев допустима, но царапины и смазывание кромок приводят к отбраковке. Перед изменением сплава группа закупщиков проверяет качество обработки поверхности ножа, перенос алюминия, сжатие съемного кольца, остатки чистящих средств и обращение при перемотке. Нож из высокопрочной стали или быстрорежущей стали с утвержденной технологической рецептурой может превзойти по качеству нож из стали премиум-класса, выбранный только по твердости. В протоколе приемки следует фотографировать и оценивать повреждения поверхности в дополнение к измерению кромки прорези.
Эти примеры иллюстрируют, почему коммерческое исследование следует начинать с анализа недостатков и экономической эффективности производства, а не с рейтинга материалов в каталоге. Подходящее предложение по лопастям определяет компромисс, ожидаемую выгоду и то, как покупатель сможет это проверить.
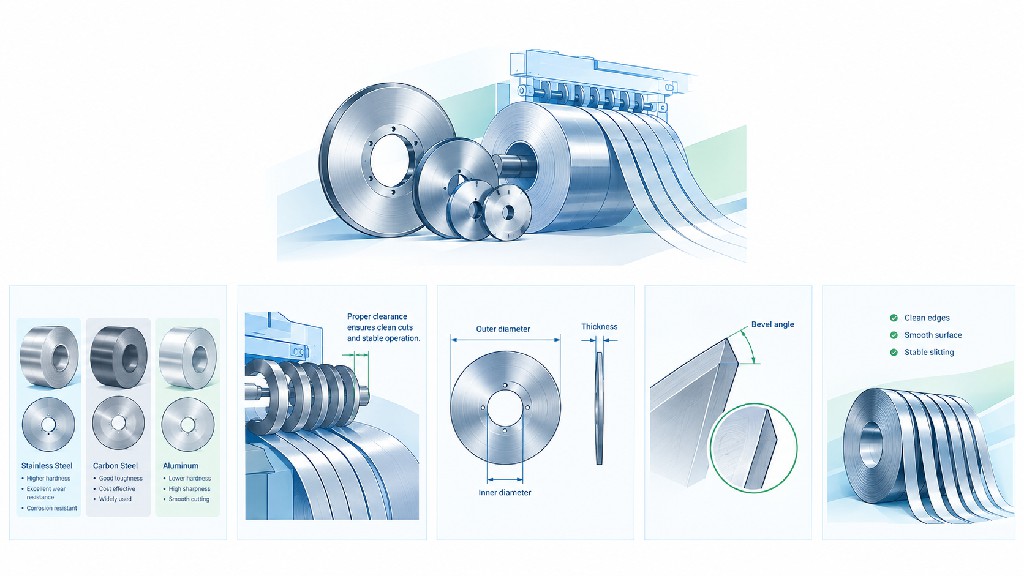
Предложение по промышленному ножу ясно лишь настолько, насколько ясны его основные требования. Технические характеристики материалов могут обеспечивать прослеживаемость, но они не являются независимой сертификацией всего готового инструмента. Для высокоточной резки покупателю могут потребоваться данные контроля, показывающие внешний и внутренний диаметры, толщину, параллельность, плоскостность, ориентацию кромки и радиальное/осевое биение, в сравнении с чертежом с четко определенными базовыми точками.
Что касается самой марки стали, то соответствующие опубликованные справочные материалы включают в себя: ASTM A681 для кованых легированных инструментальных сталей и ASTM A600 для быстрорежущих инструментальных сталей например, M2 и M42. Не следует представлять их как общие сертификаты для каждого ножа для продольной резки, каждой термообработки или каждого окончательного геометрического допуска. Если поставщик использует JIS, EN, ISO или другое признанное обозначение, укажите точную принятую спецификацию и предлагаемый эквивалент, а не предполагайте взаимозаменяемость.
Для ножей, предназначенных для плановой замены, может быть достаточно согласованного сертификата соответствия и результатов измерений. Для ответственных рулонов или незнакомых поставщиков следует запросить фактические измеренные значения, оборудование или методы контроля, прослеживаемость материала, соответствующие данные о термообработке или твердости, а также подробное описание любых отклонений от заданных параметров. Если важны эксплуатационные характеристики кромки, согласуйте функциональное испытание образца с использованием материала заказчика и определите критерии контроля до размещения производственного заказа.
Если покупатель требует 100% проверки, необходимо точно указать, какие характеристики должны быть измерены на каждом лезвии. «100% проверка качества» без контрольного списка не является проверяемым требованием. Аналогично, заявления о плоскостности в пределах определенного количества микрометров требуют указания измерительной установки, поддерживаемого диаметра, температурного режима и согласованной эталонной поверхности. Точность имеет смысл только тогда, когда обе стороны могут воспроизвести проверку.
Полный расчет стоимости закупки включает в себя информацию о том, как будет обслуживаться нож. Уточните допустимую геометрию заточки, минимально допустимый рабочий диаметр, соответствующие профили кромок и любые изменения размеров, влияющие на пакет заточки или перекрытие. Избегайте предположения о неограниченном количестве переточек. Лезвие может достичь своего геометрического предела, получить подповерхностные повреждения или стать нерентабельным для заточки до того, как будет исчерпан теоретический запас износостойкого материала.
Храните запасные комплекты, соответствующие фактическому режиму работы продольно-резательного станка. Даже при отличном среднем сроке службы, высококачественный нож с длительным сроком поставки может оправдать наличие запасного. Очищенные и защищенные лезвия храните в соответствующей упаковке, избегая контакта режущих кромок и коррозии. Перед отправкой в производство поступающие товары следует проверять на наличие повреждений, полученных при транспортировке.
При сравнении двух поставщиков или марок материалов необходимо составить письменный план испытаний. В противном случае результаты могут отражать различия в свойствах рулонов, настройке оборудования, методах работы операторов или пороговых значениях контроля, а не в характеристиках ножа. Научно обоснованное лабораторное исследование не является необходимым условием для проведения полезных заводских испытаний, но основные сравнения должны быть контролируемыми.
Попросите поставщика помочь отличить качество изготовления от выбора технологического процесса. Действительно хороший новый нож может выйти из строя из-за неправильного зазора; посредственный нож может выглядеть приемлемым на коротком и простом образце. Повторяемость в реальных производственных условиях более убедительна, чем изолированная демонстрация.
ГУАН ЧУАН услуги по проектированию и изготовлению лезвий на заказ В описании компании представлены работы по проектированию и изготовлению изделий, изготовление запасных частей на основе образцов и поддержка в выборе материалов. страница товара «нож для разрезания сверху и снизу» Это дает отправную точку для обсуждения комплектов вращающихся ножей, но лезвие, используемое на тяжелых ножницах для резки металлических рулонов, все еще требует специфического инженерного анализа для конкретного применения. Не следует предполагать, что каждый нож для бумагопереработки, показанный в общем каталоге, напрямую взаимозаменяем с лезвием для высоконагруженной стальной продольно-резательной машины.
Для получения качественного коммерческого предложения, пожалуйста, предоставьте следующую информацию в виде единого технического пакета, а не разбросанной по нескольким сообщениям:
Если вы не можете определить исходный материал или геометрию, прямо об этом скажите. Предоставьте пригодный для использования образец, фотографии установленного узла и подробную информацию из руководства по эксплуатации станка. Ответственный поставщик сможет определить, какие характеристики установлены, а какие еще подлежат измерению или подтверждению в ходе испытаний. Это особенно важно для нестандартного или снятого с производства оборудования.
Цель состоит не в том, чтобы закупить наибольшее количество ножей по самой низкой цене за единицу. Цель состоит в том, чтобы создать повторяемый, правильно структурированный поток поставок для ножи для резки металла которые соответствуют требованиям к кромкам, оборудованию и коммерческим параметрам вашей реальной деятельности.
Не обязательно. Циркулярная пила обычно использует зубья для создания пропила. Роторная резка обычно использует гладкие круглые верхние и нижние кромки ножей для разделения металла путем деформации и разрушения. На фотографиях изделий эти две категории могут выглядеть похожими, но геометрия и требования к монтажу различаются. Ищите ножи для роторной резки металлических рулонов или ножи для циркулярной резки, если это фактический метод резки, используемый станком.
Универсального победителя не существует. Нож типа D2 может служить практичным базовым вариантом для подходящего применения в закаленной нержавеющей стали; можно рассмотреть сталь M2, специальную сталь или другой сорт, если это оправдано результатами измерений износа, прочности или требованиями к качеству. Перед тем как запрашивать рекомендации, укажите фактическую закалку, калибр, прочность, форму режущей кромки и допустимое образование заусенцев.
Иногда одна и та же конструкция ножа может использоваться для обработки нескольких материалов, но оптимальная настройка и ожидаемый интервал технического обслуживания могут различаться. Мягкий алюминий создает риски слипания и деформации, в то время как высокопрочная сталь может вызывать большие проблемы с нагрузкой и сколами. Повторное использование одного и того же артикула должно основываться на утвержденных технологических процессах обработки и квалификации режущей кромки, а не только на размерах лезвия.
Начните с определений производителя станка для продольной резки и утвержденной технологической схемы для точного сорта, состояния и толщины стали. Опубликованные источники показывают существенно различающиеся справочные значения, поскольку их предположения и классы прочности отличаются. Определите, является ли это значение зазором между плоскостями резки и зазором между плоскостями резки или суммарным припуском, затем выполните контролируемую резку и проверьте полученную кромку. Одного лишь процента недостаточно.
В некоторых областях применения мягкого алюминия используется относительно небольшой зазор для предотвращения заломов и размазывания, но сплавы алюминия и степень его закалки различаются. Для изделий из упрочненного или высокопрочного алюминия нельзя автоматически использовать тот же рецепт, что и для мягких материалов класса 1xxx. Геометрия станка и требования заказчика к кромке также имеют значение. Опубликованные диапазоны следует рассматривать как пробные рекомендации, а не как универсальные производственные инструкции.
Сплав M42 может обеспечить более высокую достижимую твердость и улучшенные характеристики твердости при высоких температурах, но это не доказывает снижение стоимости или увеличение приемлемого срока службы при резке на каждой линии прокатки. Дополнительные затраты на сплав и обработку должны решить проверенную проблему. Сравните оба сорта, используя одинаковую геометрию ножа, режим работы, политику переточки и конечный показатель дефектности.
Конструкции из твердого сплава лучше рассматривать как инженерные решения для соответствующих условий нагрузки, а не как стандартные усовершенствования для каждого металлорежущего станка. Они обладают превосходной износостойкостью, но могут скалываться или разрушаться при нежелательном контакте или сильном локальном ударе. Запросите конкретный сорт твердосплава и попросите поставщика оборудования и инструментов оценить его пригодность перед пилотным запуском.
Новизна не доказывает правильность установленной системы. Неправильный горизонтальный зазор, неподходящее перекрытие, обратная ориентация фаски, поврежденные поверхности распорок, смещение вала, натяжение полосы и несоответствие свойств рулона — все это может привести к образованию заусенцев. Измерьте кромку среза и осмотрите всю установку, прежде чем делать вывод о том, что поставщик поставил тупой нож.
Нож следует заточить, когда он достигнет согласованного порогового значения дефектов, получит небезопасные или не подлежащие ремонту повреждения, или достигнет допустимого предела заточки. Тупой, но прочный нож можно заточить до заданного профиля; сильно поврежденное или треснувшее лезвие может потребовать утилизации. После каждой заточки проверяйте остаточный диаметр, геометрию кромки и утвержденные настройки станка.
Минимум: наружный диаметр готовой детали, диаметр отверстия, толщина, профиль фаски или кромки, ориентация, спецификация материала и необходимые для станка допуски. Для ответственных применений могут также потребоваться плоскостность, параллельность, биение относительно базовых точек, качество поверхности и твердость. Укажите особенности крепления и любые требования к максимальной скорости или балансировке, предоставленные производителем станка.
Часто да, если образец сохраняет достаточно пригодную для использования геометрию, и поставщик также знает детали станка и сборки. Однако сильно изношенный или многократно переточенный нож может не соответствовать первоначальным размерам. Замена на основе образца должна включать измерения, анализ неопределенностей, утверждение предложенного чертежа и, желательно, испытание перед крупномасштабной поставкой.
Сравните полную спецификацию готового лезвия и план испытаний/проверки, а не только этикетки материалов и цены за единицу. Укажите габариты оснастки, отслеживаемость класса, качество фаски, биение, допуск на заточку, политику в отношении брака, условия поставки и фактически принятый объем производства. Недорогое лезвие может быть привлекательным для коротких производственных циклов; лезвие премиум-класса может быть оправдано, если оно исключает дорогостоящие дополнительные переналадки.
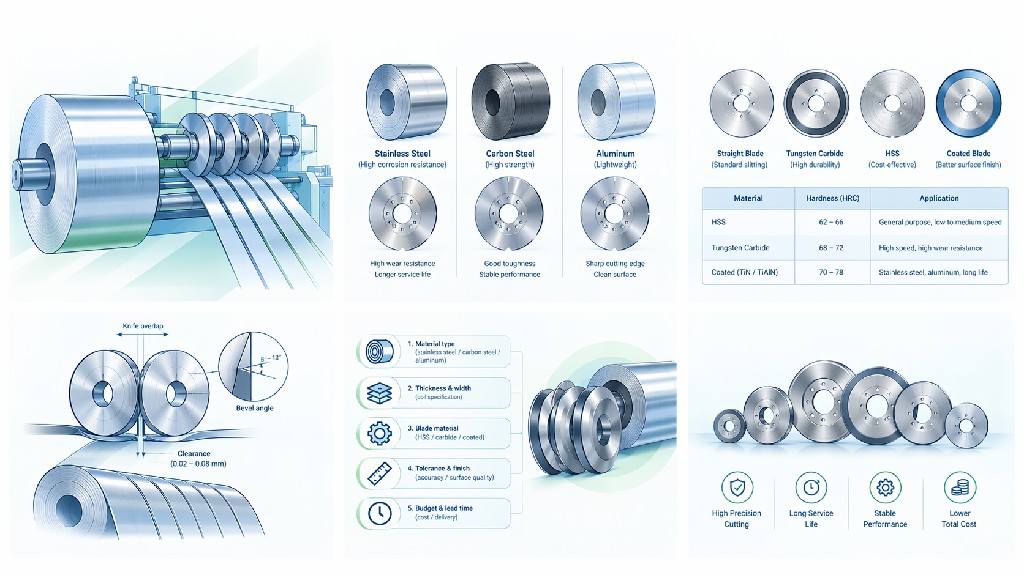
Выберите материал, а не просто маркетинговую категорию. Подтвердите фактическую марку, состояние и прочность рулона. Определите требуемую заказчиком ширину кромки разреза и ширину полосы. Проверьте верхнюю и нижнюю схемы резки, определение зазора, перекрытие, опорные кольца и пакет. Выберите базовый вариант из инструментальной стали или быстрорежущей стали с соответствующими износостойкими и ударными свойствами. Укажите базовые параметры чертежа и допуски, задокументируйте проверку готового лезвия и проверьте конструкцию на соответствие тем же критериям приемки. Только после этого сравните закупочные цены и ожидаемые затраты на обслуживание.
Для обычных задач, связанных с углеродистой сталью, правильно изготовленный клинок типа D2 может быть лучшим решением с точки зрения бизнеса. Для сложных задач, связанных с производством нержавеющей стали, тщательно подобранный быстрорежущий сталь или специальный сорт могут продлить срок службы, когда износ является истинным ограничивающим фактором. Для алюминия качество обработки поверхности клинка и контролируемая резка могут быть более важными факторами, чем максимальная твердость. Ни один из этих выводов не отменяет необходимости в квалифицированной настройке производственной линии.
Нужны сменные ножи для продольной резки рулонов нержавеющей стали, углеродистой стали или алюминия? Компания GUANG CHUAN занимается изготовлением промышленных ножей на заказ и может рассмотреть чертежи или образцы. Предоставьте спецификацию вашей катушки, размеры существующих ножей, информацию о дефектах резки и критерии планируемых испытаний. Затем команда обсудит подходящие материалы для ножей, геометрию, требования к контролю качества и составит ценовое предложение для предполагаемого применения.
Для получения технического предложения свяжитесь с Гуан Чуанем. или ознакомьтесь с его Услуги по производству лезвий по OEM/ODM-проектамНаличие конкретного чертежа и описания проблемы с резкой позволяет дать более действенные рекомендации, чем просьба выбрать «самое твердое» или «самое долговечное» лезвие.
Техническое примечание: Опубликованные металлургические и стандартные положения приводятся по ссылкам в местах их использования. Процентные отклонения, указанные в арифметической таблице, являются иллюстративными расчетами, а не проверенными универсальными настройками станка. Цены, интервалы резки, затраты на обслуживание, выход годной продукции и результирующая экономия затрат в приведенном примере являются гипотетическими. Перед утверждением производства необходимо подтвердить соответствие последним действующим стандартам, точное состояние материала, инструкции производителя оборудования и критерии приемки испытаний.

Оставить сообщение
Отсканируйте в WhatsApp :
 Pусский