


Ножи для продольной резки из быстрорежущей стали D2, M2/M42 и карбида вольфрама: сравнение стоимости, срока службы и областей применения.
Выбор материал для ножа для резки Это не просто соревнование за наивысший показатель твердости. Промышленный нож должен оставаться острым, сохранять свою геометрию, выдерживать фактическую нагрузку при резке и обеспечивать приемлемое качество заточки между плановыми остановками для технического обслуживания. Лезвие, которое служит долго, но неожиданно скалывается, может стоить дороже, чем более дешевое лезвие, которое можно предсказуемо затачивать. И наоборот, недорогое лезвие, требующее частой замены, может сделать эксплуатацию линии по переработке больших объемов неоправданно дорогой.
В этом руководстве для покупателей сравниваются D2 против HSSразделяет обычные M2 из кобальтсодержащих Быстрорежущая сталь М42и объясняет, когда лезвия из карбида вольфрама Предлагает коммерчески значимое преимущество. Книга предназначена для менеджеров по закупкам, инженеров предприятий, операторов резательных машин, ремонтных бригад и производителей оборудования, работающих с бумагой, картоном, пленкой, этикетками, самоклеящимися ламинатами, алюминиевой и медной фольгой, а также металлическими рулонами. Цель не в том, чтобы объявить универсального победителя; она состоит в том, чтобы разработать воспроизводимый метод выбора и покупки подходящего ножа для конкретной линии.
Компания GUANG CHUAN производит промышленные режущие инструменты на заказ для этих задач. руководство по выбору ножа для круговой продольной резки В этой статье подробно рассматриваются семейства лопаток и конфигурации машин, а также более детально анализируются металлургия материалов, срок службы, механизмы отказов, экономические аспекты закупок и критерии приемки. Покупатели, сравнивающие фактические конфигурации деталей, также могут изучить Верхние и нижние ножи для продольной резки бумаги. и Ножи для роторных резаков в оборудовании для обработки рулонов.
Краткий ответ: Начните с марки D2 для экономичных и контролируемых применений, где ее износостойкость достаточна. Оцените M2, когда процесс требует более сбалансированного варианта быстрорежущей стали с надежной режущей кромкой. Рассмотрите M42, когда более жесткие условия эксплуатации оправдывают более высокую стоимость легирования и термообработки. Испытайте подходящую марку твердосплава, когда абразивный износ, стабильность кромки и дорогостоящие простои определяют экономические показатели — и только тогда, когда держатель, геометрия и методы обращения позволяют справиться с ее меньшей устойчивостью к повреждениям. Это лишь исходные гипотезы, а не гарантии срока службы лезвия.
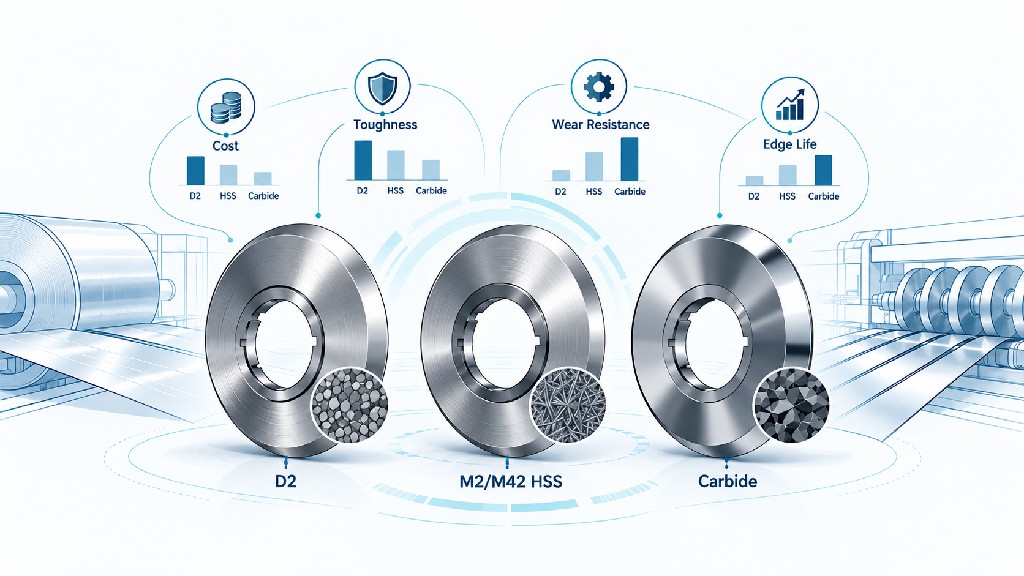
В таблице ниже объединены данные о металлургических свойствах, опубликованные поставщиком, и инженерные оценки при выборе материалов. Показатели твердости описывают типичные состояния материала или фактические марки карбида. не гарантированы значения приемки готовых ножейТвердость после обработки зависит от способа термообработки, размера сечения и предполагаемого применения при резке. Для сплавов D2, M2 и M42 используется шкала Роквелла C (HRC); для твердосплавных сплавов — шкала Виккерса HV30 или Роквелла A (HRA), поэтому эти значения не следует рассматривать как непосредственно сопоставимые.
| Фактор отбора | Инструментальная сталь холодного формования D2 | Быстрорежущая сталь М2 | M42 кобальтовая высокопрочная сталь | Цементированный карбид вольфрама |
|---|---|---|---|---|
| Материальная идентичность | Высокоуглеродистая холоднокатаная сталь с содержанием хрома примерно 12%. | Высокопрочная сталь на основе молибдена/вольфрама/ванадия | Высокомолибденовая быстрорежущая сталь с содержанием кобальта около 8% | Зерна WC, связанные металлическим связующим веществом, обычно кобальтом. |
| Типичная твердость | Обычно твердость по Роквеллу составляет около 58–62 HRC для промышленных ножниц. | Типичное значение твердости при закалке составляет около 64 HRC. | Типичное значение твердости при закалке составляет около 67 HRC. | Специфичность характеристик очень высока; опубликованные примеры включают 1280–1830 HV30. |
| Главное преимущество | Привычный технологический процесс, хорошая износостойкость и приемлемая стоимость приобретения. | Полезный баланс износостойкости/прочности/температурной стойкости. | Высокая достижимая твердость и потенциал твердости при высоких температурах. | Очень высокая износостойкость и длительная стабильность кромки при правильном нанесении. |
| Основное ограничение | Может быстрее изнашиваться при интенсивной эксплуатации в условиях больших объемов работы или абразивного воздействия; ограниченная устойчивость к растрескиванию. | Стоит дороже, чем D2, и всё равно подвержен абразивному износу. | Дополнительные затраты и отсутствие автоматического улучшения срока службы по сравнению с M2. | Риски, связанные со сколами, трещинами и обработкой; специализированное перемоложение и отбор сортов. |
| Типичная позиция при закупках | Экономический базовый уровень | Сбалансированное обновление | Вариант из высококачественной стали | Специализированный износостойкий вариант |
| отправная точка приложения | Бумага общего назначения, пленка и контролируемый сдвиг рулонов. | Более быстрая или более абразивная обработка бумаги/пленки/фольги. | Результаты пробных запусков отдельных ресурсоемких приложений HSS | Тонкая фольга, наполненные/покрытые полотна и высокоточная резка больших объемов с контролируемым ударом. |
Для получения проверяемых контрольных точек Данные Uddeholm's Sverker 21 Определяет сталь AISI D2 и рекомендует твердость 58–60 HRC для круговых ножниц. Таблица химического состава и твердости высокопрочной стали от Griggs Steel В публикации приводятся типичные значения твердости при закалке: 64 HRC для M2 и 67 HRC для M42. Таблица характеристик твердосплавных материалов от CERATIZIT В документе показано, как твердость карбидов изменяется в зависимости от содержания связующего вещества и микроструктуры. Ни в одном из этих документов не установлен универсальный коэффициент увеличения срока службы для линии продольной резки заказчика.
Два вращающихся ножа с одинаковым внешним диаметром могут работать совершенно по-разному, если один используется для продольной резки, а другой — для надрезания. При продольной резке верхним и нижним ножами создается непрерывное разделение, подобное ножницам. При надрезании нож вдавливается в полотно, поддерживаемое валом-наковальней. При резке лезвием бритвы нож проникает в движущееся полотно очень тонкой кромкой. Резка с помощью дробления и другие способы создают еще одно условие контакта. Эти механизмы изменяют характер износа и напряжение на кромке. Марка стали, которая отлично работает в одном методе, может оказаться неудачным приобретением в другом.
При продольной резке задача ножа — сконцентрировать усилие в контролируемой линии контакта. Если боковой зазор слишком велик, материал может растянуться, сложиться или порваться, прежде чем разделиться. Если он слишком мал, ножи могут тереться, нагреваться, повреждать свои поверхности и скалываться. Чрезмерное перекрытие, высокое боковое усилие или неточная центровка оправки могут вызывать аналогичные симптомы. Когда эти условия приводят к преждевременному выходу из строя, замена стали D2 на M42 — или покупка твердосплавной стали — может лишь увеличить стоимость поломки. ГУАН ЧУАНЬ Руководство по настройке зазора, перекрытия и боковой силы Предлагает практическую отправную точку для диагностики системы.
Состав подложки также влияет на проблему. Тонкая полиэтиленовая пленка может растягиваться и пачкаться от нагрева. Пленка с минеральным наполнителем и бумага с покрытием могут создавать сильное абразивное воздействие. Клейкая лента может забивать лезвие отложениями. Алюминиевая и медная фольга могут требовать очень стабильного, тонкого лезвия, в то время как более толстая металлическая полоса создает большую механическую нагрузку на нож. Некоторые металлические сплавы способствуют адгезии или образованию наростов. Поэтому одной маркировки, такой как «высокоскоростной нож для продольной резки», недостаточно для закупки.
Качественный анализ материала начинается с четырех вопросов. Какой материал разрезается, включая наполнители и покрытия? Какой дефект фактически вынуждает удалить нож? Какова геометрия резки и рабочая скорость станка? Какова полная стоимость замены ножа, включая доработку, брак и потери производства? Когда эти факты известны, техническое и экономическое сравнение становится гораздо более надежным.
AISI D2 — это высокоуглеродистая, высокохромистая инструментальная сталь для холодной обработки. Она обладает значительной износостойкостью благодаря легированной мартенситной матрице и твердым карбидам, оставаясь при этом хорошо известной в существующих цепочках поставок для термообработки и шлифовки. Она широко используется в пуансонах, штампах, ножах для резки, вращающихся ножах и другом инструменте для холодной обработки. Несмотря на содержание хрома, эта сталь не является нержавеющей; защита от коррозии и бережное хранение по-прежнему имеют важное значение.
Типичный химический состав Uddeholm Sverker 21, марки D2, приблизительно включает 1,55% углерода, 11,3% хрома, 0,8% молибдена и 0,8% ванадия, а также меньшие добавки других элементов. типичные показатели одного производителяНет точных пределов для каждой прокатной становки. В том же техническом описании подчеркивается высокая износостойкость и прочность на сжатие, но также ясно указывается, что сопротивление растрескиванию ограничено по сравнению с некоторыми современными инструментальными сталями. Поэтому было бы неверно называть D2 самым прочным материалом в этом сравнении только потому, что он менее твердый, чем M42.
Для многих операций по переработке бумаги и умеренной продольной резке рулонов, твердость D2 является экономичным начальным параметром, поскольку она сочетает в себе отработанные технологические процессы с достаточной рабочей твердостью. Целевая твердость готовых круговых ножниц может составлять около 58–60 HRC, в зависимости от размера лезвия, разрезаемого материала, технологической нагрузки и требований заказчика. «Максимально возможная твердость» редко является адекватным указанием. Очень твердая кромка может стать более уязвимой к локальным повреждениям при вибрации линии, прерывистом контакте или плохом боковом выравнивании.
Материал D2 особенно привлекателен, когда линия работает в стабильных партиях, когда операторы могут отслеживать износ кромки и когда расположенные поблизости заточные мастерские могут быстро восстановить лезвие. Он также полезен в случаях, когда требуется несколько комплектов ножей и важен первоначальный бюджет на оснастку. Предприятие, начинающее работу с материалом D2, может получить базовые данные: количество метров, прорезанных до появления неприемлемого заусенца, общее количество циклов заточки, процент брака и среднее время переналадки. Измеренные базовые показатели затем делают испытание с использованием высококачественного материала коммерчески значимым.
Ограничения одинаково важны. На сильно абразивном покрытии или при непрерывной обработке больших объемов полотна кромка может закруглиться до следующей запланированной остановки. На плохо выровненных станках сталь D2 может демонстрировать микросколы или трещины вместо безобидного износа. Высокие температуры контакта могут усугубить ухудшение состояния кромки. Если сталь D2 заменяется из-за неправильного расстояния между прутьями, решение состоит в том, чтобы сначала исправить это расстояние, а не автоматически заменять ее дорогостоящей быстрорежущей сталью. Если сталь D2 заменяется из-за измеренного абразивного износа в контролируемых условиях, следует провести структурированное испытание стали M2, M42 или твердосплава.
M2 — это быстрорежущая сталь молибденового типа, содержащая вольфрам, хром и ванадий. Типичный химический состав стали Griggs Steel примерно соответствует 0,83–0,85% углерода, 4,15% хрома, 6,15% вольфрама, 5,1% молибдена и 1,95% ванадия, при этом содержание кобальта в указанной традиционной марке M2 не указывается. Типичная твердость после отпуска, согласно опубликованным данным, составляет приблизительно 64 HRC. Технические характеристики Griggs' M2 В описании представлено сбалансированное сочетание износостойкости, прочности и краснотвердости, а также перечислены ножи в числе распространенных областей применения.
Фраза быстрорежущая сталь Иногда это вводит в заблуждение покупателей. Это не означает, что каждый нож из стали M2 должен работать на определенной скорости линии, и не гарантирует более высокую максимальную скорость продольной резки. Название происходит от семейства сталей, разработанных для сохранения полезных режущих свойств в температурных условиях, которые создают проблемы для обычных инструментальных сталей. Фактический предел скорости работы линии прокатки полотна может контролироваться скоростью вращения подшипников, геометрией лезвия, натяжением полотна, нагревом от трения, качеством намотки, адгезионными свойствами или ограничениями безопасности.
По сравнению с D2, сталь M2 может обеспечить ценный баланс характеристик там, где важны постоянное трение, износ и многократная заточка. Поскольку химический состав и система карбидов M2 отличаются от D2, ее характеристики не следует сводить к увеличению твердости по Роквеллу на три пункта. Микроструктура, термообработка, распределение карбидов, конструкция угла резания и качество обработки поверхности оказывают существенное влияние на поведение режущей кромки в процессе эксплуатации. Для замены на высококачественную сталь M2, запросите у производителя обозначение материала и документально подтвержденное состояние обработки поверхности, а не полагайтесь на каталожную маркировку, например, «super HSS».
В ходе разумного испытания M2 все остальные переменные должны оставаться максимально постоянными. Используйте ту же конструкцию верхней/нижней пары ножей, размеры, угол заточки, характеристики полировки и настройку держателя, что и в базовом варианте D2. Запишите длину резки или допустимый объем производства при том же пороге брака. Разделите износ и случайные повреждения. Если нож M2 служит на 50% дольше на конкретной линии, но стоит на 80% дороже, эта разница все равно может быть оправдана, если время простоя при переналадке составляет основную часть общей стоимости. Если же линия и так меняет задания каждые несколько часов, продление срока службы может иметь небольшую ценность.
Сталь M2 также остается практичной с точки зрения эксплуатации. Многие квалифицированные заточники инструментов могут ее заточить, хотя правильный шлифовальный круг, охлаждающая жидкость и терморегулирование имеют важное значение. Заточенный нож должен оставаться в пределах допустимых значений внешнего диаметра, толщины, положения режущей кромки и биения. Если основной механизм износа незначителен, и все ножи уже выдерживают весь запланированный производственный цикл, то переход с D2 на M2 может не привести к существенному снижению производственных затрат.
M42 — это другой химический состав HSS, а не просто «M2 с небольшим добавлением кобальта». Представитель Данные Григгса M42 В составе указано приблизительно 1,1% углерода, 3,9% хрома, 1,6% вольфрама, 9,5% молибдена, 1,2% ванадия и 8,25% кобальта, а также типичная твердость после отпуска около 67 HRC. Кобальт способствует повышению твердости при высоких температурах, что может быть ценно в процессах резки, создающих значительную тепловую нагрузку.
Это не означает, что для бумагорезного станка, работающего при комнатной температуре, автоматически выигрывает от использования дорогой кобальтовой стали. Многие линии резки никогда не работают при экстремальных температурах, характерных для высокоскоростной обработки. В таких ситуациях более высокая цена может заключаться лишь в повышении твердости. Сталь M42 становится более подходящей в тех случаях, когда обычная кромка из стали M2 демонстрирует повторяющийся, обусловленный термическим воздействием износ или теряет качество кромки до истечения требуемого запланированного объема производства. Она также может быть полезна, если сочетание твердости и контролируемой подготовки кромки соответствует целевым показателям качества конкретного заказчика.
Более высокое номинальное значение твердости по Роквеллу (HRC) не является доказательством лучшей прочности или более длительного срока службы ножа. Лезвие, обладающее высокой устойчивостью к постепенному износу, все же может скалываться, если его заточка слишком острая, нижняя часть ножа ударяет по нему или в перемычке находится твердый посторонний предмет. Григгс отмечает применение стали M42 для прерывистых распилов, но правильный вывод заключается в том, что Подходящий инструмент M42 может выдерживать определенные сложные условия резки.Это не означает, что сталь M42 застрахована от поломок или повсеместно прочнее стали M2. Геометрия режущего инструмента и конечная микроструктура остаются определяющими факторами.
При закупке сравнивайте M42 с M2, а не только с D2. Уточните, какой механизм отказа должен устранять M42, какой дополнительный объем продукции он должен обеспечивать и может ли поставщик услуг заточки переточить его без повреждения от перегрева. Более высокое содержание легирующих элементов и специализированная обработка могут увеличить как затраты на приобретение, так и на техническое обслуживание. Инвестиции в M42 наиболее выгодны, когда нож из M2 изнашивается между дорогостоящими плановыми остановками, геометрия линии стабильна, а повторяемые результаты пилотных испытаний показывают снижение стоимости за единицу продукции.
В сфере промышленных закупок термин «нож из карбида вольфрама» обычно означает твердыйЭто не единый однородный блок чистого карбида вольфрама. Твердые частицы WC консолидируются металлическим связующим, чаще всего кобальтом. Размер зерна, доля связующего, контроль пористости и качество спекания сильно влияют на твердость и характер разрушения. Поэтому карбид нельзя ответственно обозначать только словами «100% вольфрамовая сталь» или «карбид премиум-класса».
Компромисс здесь имеет принципиальное значение. Более мелкие зерна карбидов и меньшая доля связующего вещества, как правило, обеспечивают более высокую твердость и превосходную износостойкость, в то время как большее количество связующего вещества или другая структура зерен могут обеспечить более высокую устойчивость к разрушению за счет некоторой потери твердости. Эта зависимость не является универсальной прямой линией, поскольку важны детальная обработка и дополнительные карбиды. Тем не менее, это полезная причина для обсуждения. выбор классане только выбор материалов. Тонкий, твердый сорт, выбранный для стабильной резки пленки, может оказаться уязвимым на механически нестабильной линии намотки; более прочный сорт может показать лучшие результаты, даже если его твердость ниже.
Для большей наглядности компания CERATIZIT указывает класс качества. ЗГ12 с содержанием кобальта 6%, размером зерен 0,8–1,0 мкм и примерно 1650 HV30, в то время как оценка ЗГ23 содержит 12% кобальта, имеет размер зерен 1–2 мкм и примерно 1,280 HV30 в своем техническая публикация по изготовлению оснастки для банокЕще одна указанная оценка, ZS12содержит 6% кобальта, имеет размер зерен менее 0,6 мкм и примерно 1,830 HV30Это показательные данные по твердосплавным материалам из смежного рынка инструментальной оснастки. Информация о характеристиках ножей для продольной резки GUANG CHUAN не подтверждена, а также отсутствуют заявления о производительности при резке фольги.Их ценность здесь заключается в том, чтобы показать масштаб вариаций, скрытых под этим словом. карбид.
Коммерческая привлекательность твердосплавных материалов возрастает, когда чистая, стабильная кромка может оставаться в эксплуатации в течение длительных производственных циклов. Высокоабразивные наполненные полимеры, покрытые подложки и прецизионные работы с тонкой фольгой могут стать разумными кандидатами для испытаний. Критически важны стабильные держатели, точные отверстия и низкое биение. Материал может быть особенно дорогостоящим при неправильном обращении: упавшее твердосплавное кольцо или плохо упакованный нож могут получить скол, который сделает их непригодными для установки еще до начала работ. Переход на твердосплавные материалы также поднимает вопросы о специализированной шлифовке, защите при транспортировке, контроле излома, сроках поставки запасных частей и наличии резервных запасов.
Твердосплавные инструменты не всегда подходят для толстостенных металлических рулонов, работы в условиях ударной нагрузки или при плохом техническом обслуживании ножниц. В таких условиях контролируемая деформация стального инструмента или более щадящая кромка из быстрорежущей стали могут быть предпочтительнее хрупкого разрушения. Композитные конструкции, твердосплавные наконечники и стали с покрытием являются дополнительными альтернативами, но их пригодность зависит от конструкции и не следует путать с монолитным твердосплавным кольцом. твердосплавные лезвия для продольной резки Это набор инженерных решений, а не гарантия производительности.
Химический состав дает представление о потенциальном поведении стали, но поставщики не закупают только химический состав. Термическая обработка изменяет микроструктуру стали, определяет рабочую твердость и влияет на остаточный аустенит, остаточные напряжения, стабильность размеров и трещиностойкость. Твердосплавы изготавливаются другим порошковым/спекающим способом, с собственным связующим веществом и контролем размера зерна. Цифры в следующей таблице представляют собой отдельные опубликованные примеры, а не универсальные предельные значения спецификаций.
| Материал / опубликованный пример | Углерод | Хром | Вольфрам | Молибден | Ванадий | Кобальт или связующее вещество | Указанная репрезентативная твердость |
|---|---|---|---|---|---|---|---|
| D2-тип Uddeholm Sverker 21 | 1,55% | 11,3% | Не указано | 0,8% | 0,8% | Не указано | Круглые ножницы D2: рекомендуемая твердость 58–60 HRC. |
| Обычный M2, Григгс | 0,83% | 4,15% | 6,15% | 5,1% | 1,95% | Не указан | Типичная закаленная сталь 64 HRC |
| Обычный M42, Григгс | 1,10% | 3,9% | 1,6% | 9,5% | 1,2% | 8,25% Co | Типичная закаленная сталь 67 HRC |
| Пример карбида CERATIZIT ZG12 | Несравнимо | Несравнимо | на основе WC | — | — | 6% Co | 1650 HV30 / 92,2 HRA |
| Пример карбида CERATIZIT ZG23 | Несравнимо | Несравнимо | на основе WC | — | — | 12% Co | 1280 HV30 / 89,5 HRA |
Значения взяты из указанных источников. Техническая брошюра Uddeholm D2, Сравнение химического состава стали Griggs Steel и публикация класса CERATIZITОбратите внимание, что химический состав стали M2 может незначительно отличаться даже между общей таблицей поставщика и его специализированной страницей, посвященной конкретному сорту стали; в договорах купли-продажи следует ссылаться на согласованный стандарт и сертификат производителя, а не воспроизводить маркетинговую таблицу в качестве спецификации допусков.
Твердость по Роквеллу C измеряет глубину вдавливания под заданной нагрузкой и индентором; твердость по Виккерсу использует геометрию вдавливания и расчетное значение. Твердость сплавов может указываться по шкалам HRA или HV. Покупатель не может сказать, что «1650 HV в двадцать пять раз тверже, чем 64 HRC». Эти шкалы не являются линейными эквивалентами. Приблизительные таблицы пересчета, где это уместно, зависят от материала и часто непригодны для сравнения разнородных сталей и твердосплавных систем. Для готового ножа попросите поставщика указать шкалу, метод испытания, место проведения и диапазон приемки. ISO 6507-1:2023 Рассматривается метод Виккерса, в том числе для твердых сплавов и твердых сплавов.
Срок службы ножа для продольной резки зависит от абразивного износа, переноса клея, сколов кромки, коррозии, усталости, бокового трения и допустимого предела дефектов изделия. Твердость важна, но не является полным описанием. Хорошо заточенный нож из стали D2 твердостью 60 HRC в точно выровненном держателе может превзойти по характеристикам нож низкого качества твердостью 67 HRC с неправильной термообработкой или поврежденными поверхностями. Более строгим правилом закупки является указание конкретного материала. и Проверенное и прошедшее проверку готовое изделие.
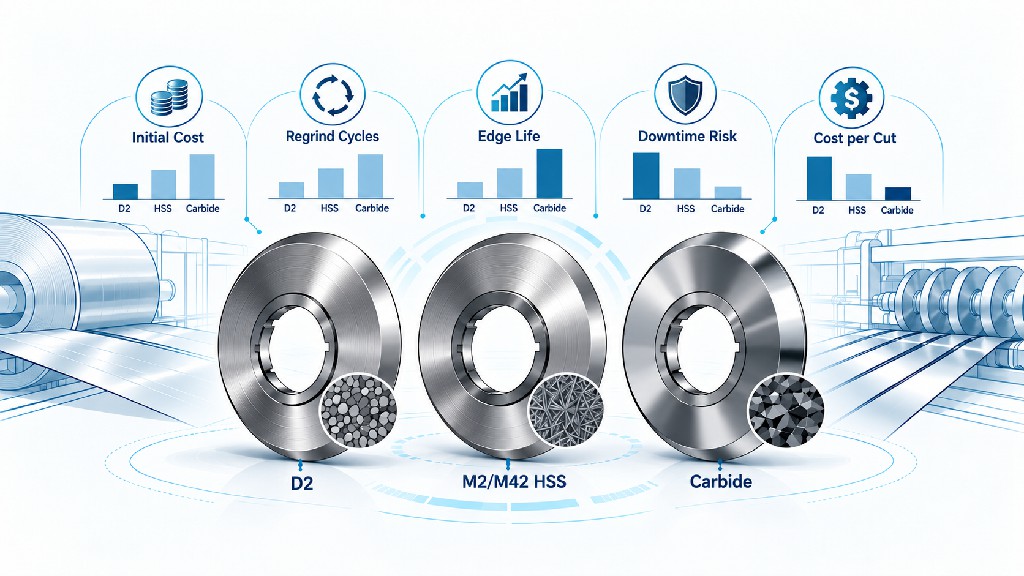
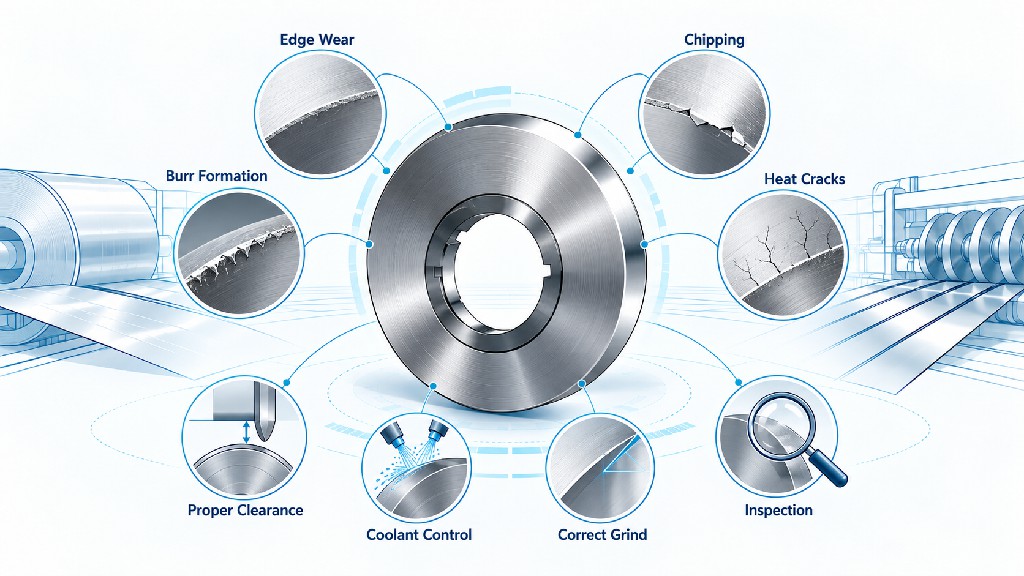
Замена ножа — это бизнес-решение, обусловленное ограничениями технологического процесса. На некоторых предприятиях нож заменяют, когда кромка начинает затупляться; на других допускается более заметный износ, но при этом останавливаются на достижении определенной высоты заусенцев, уровня пыли или скорости обрыва полотна. Лезвие может оставаться структурно целым, но при этом становиться непригодным для конечного продукта. В качестве альтернативы, твердосплавный нож может иметь острую кромку по большей части своей окружности, но сразу же выйти из строя из-за одного локального скола.
| Режим отказа | Наблюдаемый симптом производства | Общие факторы, способствующие этому | Первые корректирующие действия |
|---|---|---|---|
| Абразивное закругление | Постепенное увеличение количества пыли, ворса, шероховатости кромок или заусенцев. | Минеральные наполнители, пигменты, твердые покрытия, контактное трение | Проверьте радиус кромки, подтвердите материал и сравните износостойкие марки. |
| Микрочипирование | Повторяющийся локализованный щелевой дефект | Столкновение лопастей, чрезмерная боковая нагрузка, вибрация, включения | Осмотрите кромку под увеличением и скорректируйте механическую настройку. |
| захват клея | Натяжение нити, прибивание, волочение или размазывание по краю. | Перенос клея, сильный локальный нагрев, плохое качество поверхности. | Проведите очистку безопасным способом; проверьте полировку, покрытие и условия эксплуатации. |
| Термическое повреждение | Изменение цвета, потеря однородности краев, необычно быстрое разрушение. | Трение, повреждения от сухой шлифовки, чрезмерное боковое усилие | Проверьте контакт ножей друг с другом и процедуру заточки. |
| Трещина или излом | Внезапная остановка линии или непригодность инструмента | Удар, неправильное обращение, чрезмерное напряжение, неподходящая марка карбида | Поместите инструмент в карантин и выясните первопричину перед перезапуском. |
| Геометрический дрейф | Разница в полосах движения или непостоянная ширина щели | Биение, неровность, неправильные проставки, изношенный подшипник | Проведите замеры установленной системы и набора инструментов. |
В хорошем журнале технического обслуживания должны быть указаны следующие пункты: нормальный износ от аномальное повреждениеЭто различие определяет следующую покупку. Если основной проблемой является нормальный износ, то проверить пригодность стали марок M2, M42 или твердосплава относительно просто. Если преобладает случайное скалывание, перед изменением марки следует изучить выравнивание, вибрацию, обработку и геометрию кромки. Если подложка имеет адгезионную структуру, наилучшим улучшением может стать обработка поверхности или подходящая антипригарная обработка, а не использование более твердого сплава.
При принятии решений о замене, ГУАН ЧУАНЬ направляющая для заточки или замены В тексте описывается важность проверки кромок и предельных размеров. Главный вывод для покупателя заключается в том, что срок службы лезвия следует измерять следующим образом: принятое производство между вмешательствамиа не просто время, в течение которого лезвие оставалось установленным.
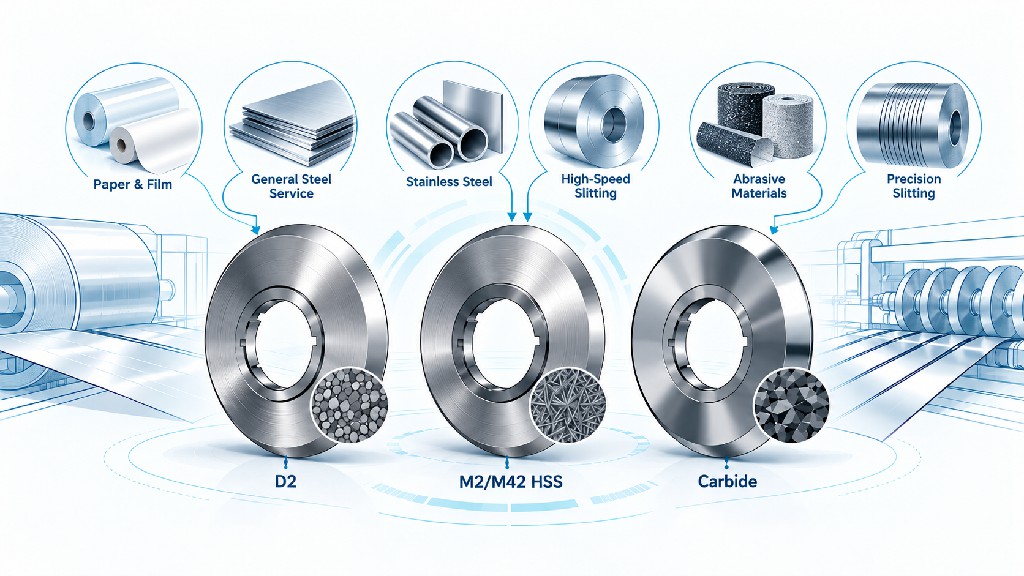
Это слово используется в каждой отрасли. разрезаниеОднако не во всех отраслях на режущую кромку приходится одинаковая нагрузка. Эффективная рекомендация начинается с определения фактического материала и порога контроля линии. Следующая матрица представляет собой... предварительный инженерный список кандидатов Это относится к контролируемым испытаниям; в нем не утверждается, что каждый указанный сорт подходит для каждой машины или подложки в данной категории.
| Применение для продольной резки | Разумный первый материал для оценки | Когда следует тестировать обновление? | Особое предостережение |
|---|---|---|---|
| Немелованная бумага и общая переработка | Д2 или М2 | M2, если пыль от волокон и износ кромок прерывают производство. | Состояние держателя и настройки среза могут оказывать доминирующее влияние на результаты. |
| Бумага с покрытием, наполненная пленка или абразивные ламинаты | М2; отборный сорт карбида | Использование твердосплавных материалов ограничивает возможности обработки абразивных материалов, несмотря на правильную настройку. | Проверьте связующее вещество, размер зерна и сопротивление стружке. |
| БОПП, ПЭ, ПЭТ и гибкие упаковочные пленки | D2 или M2 в зависимости от метода резки | Твердосплавные материалы, обеспечивающие стабильную высокопроизводительную резку, демонстрируют ощутимые преимущества. | Тонкие пленки могут растягиваться или размазываться; твердость не заменяет геометрию. |
| Этикетки и клейкая лента | D2 или M2 с тщательно подобранной отделкой. | Покрытие или карбид после нанесения и износа диагностически разделяются | Накопление адгезии может преобладать над абразивным износом. |
| Тонкая алюминиевая или медная фольга | Высокоточный твердосплав M2 или твердосплав соответствующего размера. | Твердосплавные материалы для длительных циклов работы, обеспечивающие строгую стабильность кромки и контролируемый контакт. | Чрезмерное усилие, биение или сколы могут повредить хрупкую фольгу. |
| Катушка из углеродистой и нержавеющей стали | Правильно сконструированные роторные ножницы из стали D2 или HSS | Марки стали M2/M42 или специальные марки после анализа характеристик износа и нагрузки | Толщина, прочность, заусенцы на кромках и механические удары имеют решающее значение. |
Ориентация бумажных волокон, плотность, покрытие, влажность и метод резки — все это влияет на качество кромки. Когда на линии по производству бумаги без покрытия наблюдается медленный, равномерный износ, качественный нож из стали D2 может уже представлять собой отличное соотношение цены и качества. Когда же на линии с большим объемом производства происходит абразивное закругление кромки и образование пыли, важным критерием сравнения становится сталь M2. Для стабильного оборудования, где экономически оправдано использование специализированного инструмента, можно рассмотреть выбор твердосплавного ножа или прецизионного кольца. Однако «бумага» может варьироваться от легкой папиросной бумаги до картона с минеральным покрытием; выбранный для одного сорта не следует слепо копировать для другого.
При резке гофрированного картона механизм резки может создавать прерывистую или сжимающую нагрузку, а не плавное срезание полотна. Зачастую разумнее проверить устойчивость держателя и профиль ножа, чем настаивать на использовании самого твердого из доступных материалов. Цель — чистая, воспроизводимая кромка с допустимым пылеобразованием и минимальным разрушением. В запросе на коммерческое предложение укажите сорт бумаги, покрытие и толщину, а не только торговое название линии по переработке.
Материал может быть мягким, но при этом удивительно трудно поддаваться качественной резке. Гибкая пленка растягивается перед тупым лезвием и может привести к заметно некачественной заточке еще до того, как произойдет значительная потеря основного металла. Ламинированные пленки могут содержать твердые наполнители, барьерные слои и клеи, что приводит к смешанному износу и переносу материала. Тонкая обработка, подходящий скос, стабильное натяжение и правильные условия контакта могут превзойти результаты существенной модернизации материала.
Материал M2 является логичным кандидатом, когда проверенная конструкция D2 достигает предела износа при длительных сменах. Материал M42 может быть рассмотрен, если испытания выявят ограничение производительности M2 в сложных условиях, но нет универсального правила, согласно которому кобальтовая быстрорежущая сталь необходима для каждого быстронамоточного станка. Твердосплав может очень хорошо работать на абразивных, стабильных и высокообъемных работах, при условии, что выбранный им сорт сопротивляется локальным напряжениям. При выборе ножа для клейкой ленты необходимо задокументировать, происходит ли разрушение кромки из-за постепенного закругления или накопления клея; эти механизмы требуют различных способов устранения.
Обработка тонкой фольгой обеспечивает стабильную геометрию и предсказуемое состояние кромки. Нож часто должен сохранять очень тонкую заточку, избегая при этом образования заусенцев, скручивания, разрывов и частиц. Абразивный износ имеет значение, но не менее важны микроскопические сколы, полировка кромки, точность держателя и контроль загрязнения. Некоторые марки твердосплавных материалов являются привлекательными кандидатами для испытаний, поскольку они способны сохранять геометрию кромки в течение длительных циклов эксплуатации. Это преимущество исчезает, если неподходящая марка твердосплава скалывается или если ее хрупкое кольцо деформируется из-за неправильной установки.
Для применения в производстве аккумуляторов или электроники необходимо четко указать требования к контролю частиц и чистоте. Простое приобретение твердосплавного материала не гарантирует его пригодность для конкретного процесса производства аккумуляторных электродов. В процесс квалификации могут быть включены обработка поверхности, очистка, выбор связующего вещества, конструкция канавок и подтвержденные критерии приемки. Проведите контролируемое испытание при фактической скорости, натяжении полотна и состоянии покрытия; проверьте край фольги и процент брака на протяжении всего процесса. Аналогичные правила применяются к прецизионным бумажным и полимерным подложкам, используемым в электронике.
Система сил, действующих при обработке металлических рулонов, отличается от системы, используемой при обработке гибких полотен. Формирование кромок с помощью прорезей включает деформацию и разрушение, и заказчик может указать высоту заусенцев, волнистость кромки, изгиб или формуемость на последующих этапах обработки. Зазор между ножом и перекрытие должны соответствовать толщине полосы и ее механическим свойствам. Высококачественная обработка может улучшить износостойкость, но не может исправить неправильную структуру полосы при резке.
Инструментальные стали типа D2 являются проверенным вариантом для многих задач холодной резки. Быстрорежущая сталь (HSS) также может быть выбрана в зависимости от области применения и опыта производителя. Однако общее предписание, что «твердые сплавы всегда лучше для нержавеющей стали», небезопасно: высокие контактные нагрузки, аномальные ударные нагрузки и жесткие требования к сборке могут сделать общий риск неприемлемым. Начните с марки полосы, условий растяжения, максимальной толщины и допусков, затем выберите материал ножа, фаску и термообработку одновременно. Для получения дополнительной информации об этой системной проблеме читайте статью Гуан Чуаня. направляющая для уменьшения заусенцев металлической катушки.
Закупщики часто получают четыре предложения и сортируют их по цене за единицу. Это разумный метод первоначального отбора, но не является адекватным окончательным решением, когда ножи имеют разный срок службы. Более дорогой материал может сократить перебои в производстве, количество операций по заточке и бракованной продукции. Он также может увеличить потери при повреждении, потребовать специализированной заточки или создать большую нагрузку на складские запасы. Общая стоимость владения (TCO) делает эти компромиссы видимыми.
Для этого сравнения используйте один общепринятый показатель эффективности, например, стоимость за 100 000 принятых погонных метров или стоимость за миллион принятых квадратных метров. Определяйте его единообразно для всех рассматриваемых моделей ножей. Практическая формула для оцениваемого цикла производства ножей выглядит следующим образом:
Стоимость цикла изготовления ножа = цена покупки + заточка и транспортировка + время простоя на ремонт + затраты на настройку + брак/переделка + любые невозмещаемые затраты на устранение повреждений.
Стоимость ножа на один принятый метр = стоимость цикла производства ножа ÷ количество принятых метров продукции за оцениваемый цикл.
Знаменатель имеет решающее значение. Подсчет общего количества метров, пройденных до появления чрезмерного количества пыли или заусенцев, создает впечатление, что нож работает более производительно, чем на самом деле. Для многополосных линий указывайте, означает ли «метры» пройденное полотно, сумму длин отдельных полос или площадь готовой продукции; не смешивайте различные обозначения между испытаниями. Для справедливого сравнения сохраняйте одинаковыми предположения относительно скорости работы, определения брака и плановое окно технического обслуживания.
Некоторые косвенные затраты следует рассматривать отдельно. Замена ножа во время уже запланированного 30-минутного периода очистки может практически не привести к дополнительным потерям в производстве. Та же замена во время срочного заказа может вызвать существенные сбои. Сколотое твердосплавное кольцо, требующее срочной замены, может стоить гораздо дороже, чем его цена по счету-фактуре. Замена на месте на станке D2 с простой шлифовкой может нести меньший риск с точки зрения сроков поставки. В отделе закупок следует четко определять ценность надежности, отслеживаемости и наличия запасов, а не просто превращать каждый качественный аспект в выдуманный процент рыночной цены.
Следующая таблица представляет собой вымышленная модель принятия решений с использованием наглядных данных в долларах СШАЭтот фрагмент намеренно выбран для демонстрации расчета. Это не цитата компании GUANG CHUAN, не данные о сроке службы лезвий, измеренные независимыми экспертами, и не отраслевой ценовой ориентир.Предполагается, что четыре варианта подходят для одной контролируемой, стабильной линии переработки с эквивалентной геометрией и приемлемым качеством продукции. Каждый стальной нож закупается один раз и затачивается три раза, что дает четыре интервала резки. Твердосплавный нож закупается один раз и затачивается один раз, что дает два интервала резки. Каждый интервал влечет за собой предполагаемые расходы на переналадку в размере 120 долларов и связанные с этим отходы в размере 15 долларов. Другие затраты линии исключены.
| Пример входных данных или результата вычисления | D2 | M2 HSS | M42 HSS | Отборный карбид |
|---|---|---|---|---|
| Предполагаемая цена нового ножа | 100 долларов | 180 долларов | 260 долларов | 540 долларов |
| Предполагаемое допустимое время резки на интервал кромки | 8 ч | 14 ч | 19 ч | 45 ч |
| Интервалы резки, включая исходную кромку. | 4 | 4 | 4 | 2 |
| События повторного повышения резкости | 3 | 3 | 3 | 1 |
| Предполагаемая стоимость одной заточки | 25 долларов | 35 долларов | 45 долларов | 110 долларов |
| Общее количество разрешенных часов резки в цикле | 32 ч | 56 ч | 76 ч | 90 ч |
| Покупка плюс заточка | 175 долларов | 285 долларов | 395 долларов | 650 долларов |
| Все расходы на вмешательство (120 долларов за интервал) | 480 долларов | 480 долларов | 480 долларов | 240 долларов |
| Весь строительный металлолом (15 долларов за интервал) | 60 долларов | 60 долларов | 60 долларов | 30 долларов |
| Общая смоделированная стоимость цикла | 715 долларов | 825 долларов | 935 долларов | 920 долларов |
| Расчетная стоимость за принятый час резки | 22,34 доллара | 14,73 доллара | 12,30 долларов | 10,22 доллара |
Например, цикл D2 равен $100 + (3 × $25) + (4 × $120) + (4 × $15) = 715 долларов, распределено по 4 × 8 = 32 принятых часа нарезкиТаким образом, расчетная ставка составляет 715 долларов США / 32 = 22,34 доллара за принятый час резки. Карбидный цикл равен $540 + $110 + (2 × $120) + (2 × $15) = 920 долларов за 90 принятых часов, или 10,22 доллара за принятый часВ этом намеренно стабильном примере побеждает более дорогой твердосплавный материал, поскольку предполагаемое увеличение срока службы компенсирует затраты на его приобретение и техническое обслуживание.
Предположим, что линия производит 120 метров в минуту во время работы, а принятый объем продукции составляет 75% от номинального времени работы. Примерный принятый объем составляет 120 × 60 × 0,75 = 5400 погонных метров в часРазделив приведенные выше значения на 5400 и умножив на 100 000, получим приблизительную величину вклада в стоимость на каждые 100 000 принятых счетчиков: D2 414 долларов, M2 273 доллара, M42 228 долларов и карбид 189 долларов.Эти цифры представляют собой арифметические вычисления, основанные на исходных предположениях, а не на рыночных показателях, и они не учитывают многие другие производственные издержки.
В приведенном примере предполагается, что твердосплавный элемент выдержит два полезных интервала времени. Если тот же нож стоимостью 540 долларов повреждается в конце первого 45-часового интервала и его невозможно заточить заново, его упрощенная стоимость составит 540 + 120 + 15 = 675 долларов за 45 часов, или 15,00 долларов за принятый часПри смоделированных предположениях это дороже, чем цена M42 в 12,30 долларов. Второй пример: если изменение процесса сокращает достижимый срок службы твердосплава с 90 до 60 принятых часов, при этом общая смоделированная стоимость остается на уровне 920 долларов, его цена увеличивается до 15,33 доллара в часИ снова, изначально выигрышный вариант проигрывает.
Реальные показатели могут меняться в любую сторону. Если твердосплавные детали служат значительно дольше предполагаемого срока службы, а шлифовка обходится недорого, результаты могут выглядеть еще лучше. Если же оборудование уже регулярно останавливается каждые восемь часов, предполагаемые затраты на обслуживание в размере 120 долларов могут быть завышены. Поэтому покупателю следует варьировать срок службы, цену покупки, стоимость заточки, брак и время простоя, а не рассматривать какую-либо конкретную оценку как универсальный рейтинг.
Запросите у каждого поставщика указанную цену с доставкой, ожидаемые затраты на переточку и документально подтвержденную сервисную поддержку. Введите собственные данные о трудозатратах на переналадку, времени простоя и стоимости бракованных материалов. Оцените как минимум один из вариантов срока службы: низкий, ожидаемый и высокий. В случае преждевременного повреждения оцените вероятность и стоимость потери ножа отдельно, а не скрывайте это в оценке среднего срока службы. Достоверная коммерческая рекомендация должна оставаться обоснованной даже при более консервативных предположениях.
Контролируемое испытание превращает существенные утверждения в доказательства эффективности. Начните с текущего ножа в качестве базового варианта. Если D2 уже демонстрирует приемлемые результаты и выдерживает все плановые периоды технического обслуживания, зафиксируйте этот успех, прежде чем приобретать более дорогую альтернативу. Испытание должно ответить на более узкий вопрос: Улучшает ли предлагаемый нож заявленные показатели производительности, надежности при техническом обслуживании или в достаточной степени с точки зрения общей стоимости, чтобы оправдать изменение технических характеристик?
По возможности используйте как минимум две сопоставимые партии для каждого кандидата; при высокой изменчивости производства может потребоваться больше. В идеале чередуйте наборы кандидатов при одинаковых партиях материала и настройках процесса. Одна успешная партия твердосплавных заготовок не является доказательством преимущества в долгосрочной перспективе, особенно если существует риск случайного скола. Сравнивайте сопоставимые параметры: эквивалентную геометрию, качество обработки, состояние заточки, состояние верхней/нижней пары заготовок, натяжение лески и настройки станка. Если поставщик рекомендует другую геометрию для данного класса, протестируйте ее. система «материал плюс геометрия» это должно быть отдельным предложением, а не приписывать все улучшения исключительно химии.
| Метрика для записи | Практическое определение | Почему это необходимо для покупки? |
|---|---|---|
| Приемлемый выходной сигнал на интервал ребра | Соответствующие линейные метры, площадь или рулоны перед удалением | Прямой показатель срока полезной службы |
| Точка отбраковки | Измеренные критерии образования заусенцев, пыли, ворса, частиц, волнистости кромки или разрывов. | Гарантирует, что каждый материал оценивается на одинаковом уровне качества. |
| классификация отказов | Постепенное скругление, отслоение клея, скол, трещина, коррозия или случайное повреждение. | Различает металлургические дефекты и технологические ошибки. |
| Влияние перехода | Несколько минут незапланированной остановки и необходимость выполнения работ | Преобразует срок службы инструмента в эксплуатационные расходы. |
| История шлифовки | Даты, стоимость, отгруженный товар, диаметр/толщина после обслуживания. | Меры по экономически целесообразному повторному использованию и сохранению размеров |
| Отслеживаемость материалов/партий | Марка подложки, партия покрытия, толщина и поставщик. | Позволяет проводить корректные сравнения в различных производственных условиях. |
| Настройка записи | Боковой зазор, перекрытие, боковая сила, состояние держателя ножа и вала. | Выявляет скрытые факторы, влияющие на результат. |
| Качественный результат | Измеренное состояние краевого края целевого объекта и количество брака. | Защищает покупателя от ложного представления о повышении производительности. |
Операторам следует установить критерий остановки до начала испытаний, а не после того, как будет определено, какой нож прослужит дольше. Делайте фотографии или микроскопические снимки одной и той же области кромки через сопоставимые интервалы времени. Записывайте скорость линии, толщину подложки, покрытие и температуру, где это применимо. Если оборудование позволяет измерять радиальное и осевое биение, указывайте эти данные до и после установки. Документируйте любые отклонения, а не отбрасывайте неблагоприятные результаты.
Анализ результатов исследования должен быть раздельным. техническая приемка от экономическое принятиеВысококачественный нож может соответствовать требованиям к качеству частиц, недоступным для стандарта D2, что делает его технически необходимым, даже если себестоимость высока. И наоборот, твердосплавное кольцо может демонстрировать выдающуюся износостойкость, но вызывать недопустимое образование сколов, что делает его неудачным выбором для производства. Удачной покупкой считается тот вариант, который соответствует пределам качества, имеет предсказуемую доступность и обоснованную стоимость за единицу принятой продукции.
Возникает соблазн указать на чертеже только «D2, 60 HRC» или «M42, 67 HRC». Однако ни одно из этих указаний не является полным. Микроструктура, созданная в результате термообработки, и напряжения, возникающие при шлифовании, влияют на то, приобретет ли промышленный нож острую и прочную кромку или преждевременно износится. Обезуглероживание поверхности стали может создать слабый слой; перегрев во время чистовой шлифовки может вызвать локальный отпуск, пригорание или растрескивание. Остаточные напряжения и плохая стабилизация размеров могут повлиять на плоскостность после многократного использования.
Для стали D2 и быстрорежущей стали (HSS) необходимо запросить реалистичную, специфичную для конкретного применения целевую твердость и подтверждение обработки. Не все роторные ножницы из стали D2 следует подвергать термообработке до максимально достижимой твердости. Для больших колец и небольших тонких ножей могут потребоваться различные допуски на обработку для контроля деформации. Глубокая криогенная обработка может быть предложена в качестве дополнительной обработки в некоторых технологических процессах обработки инструментальной стали, но ее не следует приобретать, предполагая, что она всегда обеспечивает фиксированный процент увеличения срока службы. Требуйте сравнения «до» и «после» обработки в реальных условиях эксплуатации, если поставщик заявляет об экономической выгоде.
Подготовка кромки имеет не меньшее значение. Односторонняя, двусторонняя, вогнутая заточка или специальная микрофаска изменяют распределение нагрузки на режущей кромке. Чрезмерно тонкая кромка может прекрасно разрезать тонкую пленку, но скалываться при боковой нагрузке. Более прочная кромка может выдерживать более суровые условия, но при этом вызывать слишком большую деформацию тонкой фольги. Качество обработки поверхности влияет на трение и образование клея; абразивные царапины, идущие к кромке, могут стать очагами повреждений. Конструкторы ножей также должны контролировать концентричность, посадку в отверстие, плоскостность, параллельность и геометрию всего ножевого блока.
Эти спецификации должны быть приложены к чертежу детали и плану контроля качества. ГУАН ЧУАНЬ многоканавочный роторный продольно-резательный станок Это показывает, что даже в рамках одного семейства материалов форма канавки, биение и конфигурация кромки являются частью спецификации инструмента. Покупатель не должен заимствовать значения допусков из одного каталога и рассматривать их как универсальные требования; необходимые допуски соответствуют конкретным параметрам станка и целевым показателям качества продукции.
Укажите, возможна ли заточка, кто будет её выполнять, какие размеры могут измениться и что определяет конец срока службы. Для твердосплавного ножа может потребоваться специальная алмазная заточка. Для быстрорежущей стали (HSS) и стали D2 необходим соответствующий выбор шлифовального круга, охлаждение и правка. Нож не следует возвращать на линию только потому, что он выглядит острым; он должен пройти проверку размеров и состояния кромки. Если заточка изменяет эффективный диаметр ножа или угол заточки таким образом, что держатель не может это компенсировать, экономическая модель должна перестать учитывать дальнейшие циклы. Более дешевый инструмент, выдерживающий три надежные переточки, может превзойти по производительности инструмент премиум-класса, который выбрасывается после одной непредсказуемой поломки.
Техническая документация снижает неопределенность и риск замены поставщика. Для кованой инструментальной стали D2, ASTM A681-24 является подходящим справочником по материалам из легированных инструментальных сталей. Для обычных быстрорежущих сталей, таких как М2 и М42, ASTM A600-92a(2024) Охватывает требования к быстрорежущей инструментальной стали. ISO 4957:2018 Это еще один важный справочник по инструментальной стали, охватывающий марки стали для холодной обработки и быстрорежущей стали. В основном это стандарты материалов; они не содержат... нет Независимая сертификация подтверждает, что готовый нож для продольной резки имеет правильные параметры биения, фаски, качества кромки или срока службы.
Избегайте утверждений о том, что ASTM A681 или A600 является универсальной сертификацией продукции для всех ножей для продольной резки. Готовый инструмент также должен соответствовать чертежам, иметь подтверждение контроля процесса и результаты инспекции. Если предлагается определенный сорт твердосплава, запросите информацию о семействе и процентном содержании связующего вещества, классе размера зерна, шкале твердости, плотности или других применимых свойствах сорта, а также прослеживаемость до заявленного поставщиком материала. Конкретные методы испытаний твердосплава и допустимые значения следует выбирать совместно с производителем для предполагаемого сорта и конструкции инструмента.
Профессиональный пакет документов для контроля качества и отгрузки может содержать: сертификат материала или прослеживаемый сертификат анализа; запись о термообработке или твердости (где применимо); отчет о размерах; проверку состояния кромок и поверхностей; идентификацию партии; и подтверждение упаковки или защиты от коррозии. Для систем резки с жесткими допусками также может быть целесообразно потребовать измерения биения и параллельности на определенном приспособлении. Важно отметить, что впечатляюще звучащий сертификат не заменяет указанный метод контроля качества и согласованный допуск приемки.
Метод проверки твердости заслуживает подробного описания. Твердость стального ножа может быть проверена с помощью соответствующего метода Роквелла, а твердость карбида — с помощью указанного метода Виккерса или Роквелла А. Положение измерения и геометрия готовой детали влияют на возможность и интерпретацию результатов испытаний. Очень тонкие секции могут не допускать обычного индентационного тестирования на готовой кромке без повреждений. В таких случаях следует согласовать использование репрезентативных образцов или альтернативного проверенного подхода до начала производства. Ссылка на стандарт без уточнения метода проверки детали может привести к спорам при поставке.
Наиболее полезный запрос на коммерческое предложение содержит достаточно информации, чтобы производитель мог порекомендовать подходящий дизайн, а не гадать. (Гуан Чуань) услуги по проектированию и изготовлению лезвий на заказ В описании указаны этапы производства от чертежа до готового изделия, работы по замене образцов и помощь в выборе материалов. Хороший технический запрос предложений должен позволять сравнивать решения из стали D2, стали M2, стали M42 и твердосплавных материалов на одной и той же основе.
| Поле запроса предложений (RFQ) | Информация, которую необходимо предоставить или запросить. |
|---|---|
| Станок и метод резки | OEM/модель, роторные ножницы или устройство для надрезания, верхнее/нижнее расположение, рабочая скорость |
| Рабочий материал | Тип бумаги или пленки, сплав фольги, марка стали, покрытия, наполнители, клей, диапазон толщины и твердость/закалка (при необходимости). |
| Размеры лезвия | Наружный диаметр, внутренний диаметр, толщина, шпоночные пазы, канавки, отверстия, угол скоса и подробные чертежи. |
| Требования к качеству | Высота заусенцев, пыль/частицы, ворс, разрывы, допустимые дефекты кромок, допуск на ширину щели и метод отбора проб. |
| Предложение по материалам | D2, M2, M42 или указанная марка карбида, включая альтернативную рекомендацию с обоснованием. |
| Спецификация готового инструмента | При необходимости указываются параметры термообработки/твердости, плоскостность, параллельность, радиальное/осевое биение, качество кромок и метод контроля. |
| План обслуживания | Расчетный полезный припуск на заточку, методика повторной заточки, критерии замены, упаковка и безопасное обращение. |
| Коммерческая основа | Количество, цена за единицу с доставкой, валюта, срок выполнения заказа, Инкотерм, стоимость оснастки, план повторных заказов и объем гарантии. |
| Требуются доказательства | Прослеживаемость материала, отчет о размерах, данные о твердости/марке стали и согласованный протокол приемки после испытаний. |
Если оригинальный чертеж недоступен, предоставьте репрезентативный неиспользованный или пригодный к использованию образец и измеренные размеры; сильно поврежденный образец может не сохранить предполагаемую первоначальную геометрию. Приложите фотографии держателя и соединительного ножа. Объясните, является ли текущая неисправность результатом постепенного затупления, внезапного поломки, увеличения заусенцев или захвата материала. Одно из наиболее ценных утверждений в запросе на коммерческое предложение звучит просто: «Наш текущий комплект D2 обеспечивает приемлемое качество примерно для X принятых метров, и нам нужно Y метров между запланированными остановками». Это описывает реальную бизнес-проблему.
Попросите поставщиков указать цены на каждый вариант в одной и той же валюте и количестве, отдельно для доставки и сопутствующих услуг. Сравнивайте фактические характеристики готового ножа, а не общие марки сырья. Предложение по твердосплаву без информации о связующем веществе или размере зерна не обязательно сопоставимо с другим предложением по твердосплаву. Аналогично, обозначения «HSS», «SKD11» и «премиальная легированная сталь» могут скрывать существенные различия в происхождении, сертификации и обработке. Техническое сравнение имеет смысл только после того, как указанные характеристики предлагаемых материалов будут четко указаны.
Одна из ошибок — предположение, что более высокое значение твердости гарантирует лучшее качество резки. Это не так. HRC имеет значение для стали, в то время как твердосплавные материалы обычно имеют значения HRA или HV, а результат работы определяется несколькими свойствами и технологическими параметрами. Вторая ошибка — модернизация ножа, когда фактической причиной плохого качества кромки является смещение или повреждение подшипников. Даже самый дорогой материал не может компенсировать постоянное неконтролируемое трение.
Третья ошибка — это применение одного универсального коэффициента увеличения срока службы. Заявления типа «карбид служит в три-пять раз дольше» могут описывать опыт конкретного поставщика или контролируемое применение, но они не являются научно обоснованным правилом для каждой линии резки бумаги, пленки или металла. Без учета подложки, геометрии, порогового значения остановки и условий эксплуатации это число имеет небольшую рыночную ценность. Рассматривайте любой указанный коэффициент как проверяемую гипотезу с определенным базовым уровнем, а не как гарантию.
Четвертая ошибка заключается в том, что стали M2 и M42 считаются взаимозаменяемыми, поскольку обе маркируются как HSS (быстрорежущая сталь). Их характерный химический состав существенно различается, особенно по содержанию кобальта и молибдена, как и их экономические показатели. Пятая ошибка – это игнорирование заточки: цена покупки может быть менее важна, чем общее количество полезных интервалов резания, а неправильно заточенная кромка может свести на нет любые обещанные преимущества от использования дорогой стали.
Шестая ошибка — это чрезмерное указание характеристик твердосплава без указания марки. Процентное содержание кобальтового связующего, размер зерна, готовая геометрия и требования к обработке — это не второстепенные детали. Седьмая ошибка — смешивание единиц измерения стоимости. В одном предложении может использоваться цена за лезвие, в другом — за подобранную пару, а в третьем — за комплект. В одном журнале технического обслуживания может отслеживаться время работы линии, а в другом — количество принятых счетчиков. Перед представлением рекомендаций по закупке необходимо нормализовать данные.
Наконец, следует избегать оценки замены исключительно на коротком чистом тестовом образце, если в процессе обычной работы присутствуют абразивные материалы, скопления клея или случайные технологические скачки. Квалификация должна отражать нормальные сложные условия эксплуатации, а коммерческая модель должна явно учитывать негативные последствия внезапного повреждения инструмента. Надежный, воспроизводимый инструмент со средними эксплуатационными характеристиками может быть лучшим решением для нестабильной или мелкосерийной производственной среды.
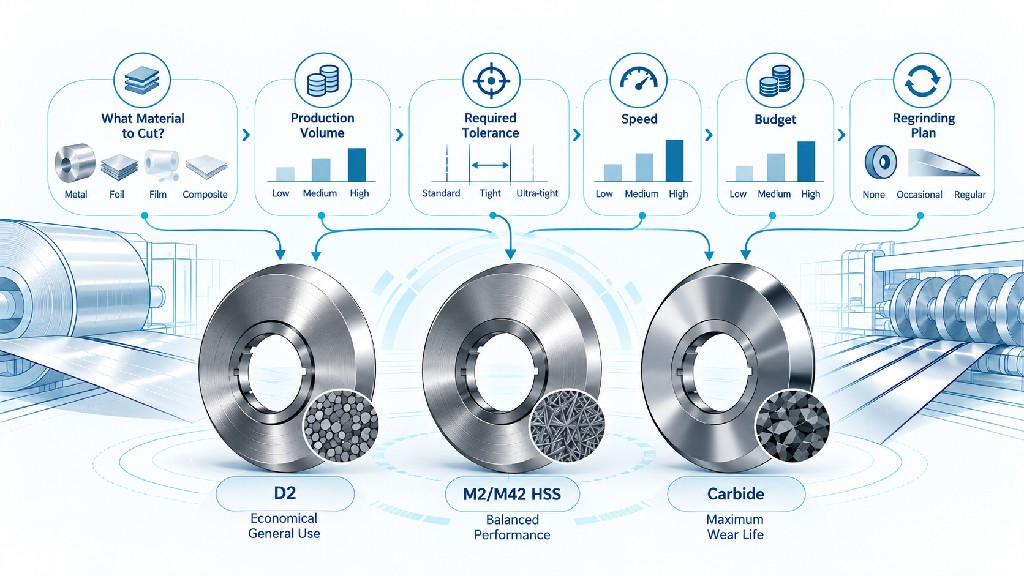
Четкий алгоритм принятия решений предотвращает вытеснение инженерной терминологии из сферы продаж. Сначала убедитесь, что геометрия ножа, держатель и настройка станка соответствуют утвержденным спецификациям. Затем определите причину демонтажа текущего ножа. Если причина — механическое воздействие или ненормальный контакт, устраните неисправность станка, прежде чем использовать пробное использование высококачественных материалов в качестве решения. Если причина — постепенный износ, определите, происходит ли он до запланированной остановки производства и приводит ли к реальным затратам.
Если имеющиеся ножи из стали D2 уже обеспечивают приемлемое качество при выполнении полной партии работ, автоматической экономической целесообразности их замены нет. Если сталь D2 изнашивается в середине производственного цикла, следует попробовать сталь M2 с контролируемой геометрией и определенным конечным показателем качества. Если сталь M2 по-прежнему неудовлетворительна, необходимо определить, является ли следующим ограничением высокий износ, термическое разрушение или другой механизм отказа. В качестве высокотвердой быстрорежущей стали может подойти сталь M42; твердосплавные материалы могут обеспечить большую износостойкость, если удастся контролировать сколы кромки. Какой из них окажется лучшим, должно быть решено на основе ожидаемого объема производства и общей стоимости владения.
Для новых станков без предварительной истории эксплуатации следует выбрать два класса твердосплавных материалов в зависимости от выполняемой задачи: часто это D2 и M2 для общего применения или M2 и тщательно подобранный класс твердосплава для высокоабразивной, прецизионной и непрерывной работы. Необходимо указать взаимозаменяемые размеры и зафиксировать результаты первых производственных испытаний. Следует иметь в наличии запасной комплект ножей, особенно в течение первого периода проверки твердосплавных материалов. Хорошая программа подбора материалов формируется на основе фактических измерений, а не путем окончательного выбора самого дорогого варианта из каталога.
Следующие практические вопросы обобщают логику выбора: Соответствует ли текущий нож заявленным характеристикам режущей кромки? Доживет ли он до следующего планового технического обслуживания? Износ происходит постепенно и предсказуемо, или режущая кромка выходит из строя случайным образом? Можно ли переточить новый материал на месте? Какой прирост производительности будет достигнут? Выдержит ли этот прирост консервативный анализ простоев и поломок? Если какой-либо ответ неизвестен, соберите подтверждающие данные, прежде чем размещать долгосрочный заказ на закупку.
Ни один из вариантов не является универсально лучшим. Твердость D2 обеспечивает надежную основу для многих операций холодной резки и может быть экономичной, если нож выдерживает требуемый срок службы. Твердость M2 может быть предпочтительнее, если сбалансированный сорт быстрорежущей стали обеспечивает более высокую производительность или более длительные интервалы между заточками. Сравнивайте готовые лезвия с одинаковым качеством резки и настройкой станка, а не только номинальную твердость.
Нет. Опубликованные данные о твердости составляют около 67 HRC для стали M42 и 64 HRC для стали M2, но срок службы зависит от износа или поломки лезвия. Кобальтсодержащий химический состав стали M42 полезен в некоторых сложных областях применения, особенно там, где важна твердость при высоких температурах. При выполнении простых операций по переработке эта выгода может не окупить затраты на приобретение и обслуживание. При механических ударах конструкция кромки и условия процесса могут иметь большее значение, чем дополнительная твердость.
Без указания конкретного сорта твердосплава, типа материала, геометрии резки и порогового значения качества невозможно дать однозначный универсальный ответ. В некоторых стабильных абразивных областях может наблюдаться значительное улучшение; в других же областях твердосплавные кромки могут начать изнашиваться из-за микросколов, прежде чем станет очевидной экономическая выгода. Запросите контролируемое производственное испытание и сравните количество принятых метров или качественных рулонов при одинаковых условиях обработки. Любое заявленное количество деталей следует рассматривать как условное до подтверждения.
Многие твердосплавные режущие инструменты могут быть переточены квалифицированным специалистом, обычно с использованием соответствующих алмазно-абразивных процессов, но осуществимость зависит от их конструкции, оставшихся размеров и повреждений. Переточка кольца со сколом, трещиной или уменьшенным размером может быть неэкономичной или небезопасной. Перед включением нескольких циклов заточки в модель TCO запросите допустимый объем съема материала и документально подтвержденную процедуру проверки.
Нет. Подходящая марка твердосплава может обеспечить стабильно тонкую кромку при контролируемой работе с тонкой фольгой, но чистота также зависит от конструкции фаски, устойчивости к микросколам, биения, боковой силы, состояния сопряженного ножа и контроля подложки. Правильная марка может помочь сохранить качество кромки; она не может устранить неправильную геометрию среза. При квалификации следует измерять заусенцы, частицы, разрывы и другие дефекты, специфичные для конкретного применения, а не только износ ножа.
Начните с толщины полосы, прочности и состояния поверхности, требуемого допуска на образование заусенцев и фактической конструкции роторных ножниц. Инструменты из стали D2 и некоторые инструменты из быстрорежущей стали являются проверенными вариантами. Твердосплавные инструменты могут быть подходящими для некоторых инженерных задач, но не являются автоматически самым безопасным выбором для условий высоких нагрузок или ударных воздействий. Проконсультируйтесь с поставщиком ножей и станков, чтобы проверить всю систему, включая проставки, зазоры, перекрытие и опорные кольца.
В ноже или кольце из цельного твердого сплава выбранный твердосплавный материал используется по всей его основной поверхности. В конструкции с твердосплавным наконечником или композитной конструкции твердосплав размещается на рабочей кромке или в зоне контакта, а другой материал обеспечивает его поддержку. Конструкция изменяет жесткость, требования к соединению, стратегию шлифования и риск отказа. Обе конструкции следует оценивать как отдельные продукты, даже если в обоих предложениях используется фраза «карбид вольфрама».
Для соответствующих кованых сталей покупатели могут ссылаться на стандарт ASTM A681 для легированных инструментальных сталей типа D2, ASTM A600 для быстрорежущих сталей M2/M42 или ISO 4957, где это применимо. Затем следует добавить фактический чертеж готового ножа, план приемки твердости или марки материала, допуски на размеры и протоколы контроля качества. Для твердосплавных материалов необходимы собственные согласованные характеристики марки и методика испытаний. Стандарт на сырье сам по себе не является сертификатом качества готового ножа.
Нет. Твердость готового изделия должна соответствовать стали, толщине ножа, процессу термообработки, геометрии кромки и нагрузке. Например, в брошюре Uddeholm, посвященной ножам типа D2, приводятся рекомендации по твердости для конкретных применений, и для дисковых ножниц указано около 58–60 HRC; это не означает, что 60 HRC предписывается для каждого поставщика или каждого вращающегося ножа. Более высокая твердость может снизить устойчивость к повреждениям, и испытание на твердость должно соответствовать готовой детали.
Сравните цену за эквивалентный инструмент или комплект, тип материала, размеры, качество обработки кромки, план контроля качества, допустимый допуск на заточку, сроки поставки и фактический объем принятых изделий. Рассчитайте стоимость за принятый метр или качественный рулон при том же пороговом значении качества и учтите затраты на переналадку, отходы и непредвиденные повреждения. При отсутствии подтверждения производительности заказывайте пробные партии, а не прогнозируйте экономию за счет непроверенного коэффициента увеличения срока службы.
Удачный нож для резки — самый недорогой вариант. квалифицированный Решение на протяжении всего срока службы — не обязательно самый дешевый в покупке нож и не обязательно самый твердый из доступных сортов. D2 — ценный экономический эталон. M2 — сбалансированная альтернатива из быстрорежущей стали для сложных работ по переработке. M42 заслуживает внимания, когда его более высокая достижимая твердость и тепловые характеристики решают подтвержденное ограничение. Тщательно подобранный карбид вольфрама может быть весьма эффективен при абразивной высокопроизводительной продольной резке, при условии, что оборудование и методы обработки контролируют образование сколов и поломок.
Гуан Чуань работает с покупателями промышленных ножей по следующим вопросам: проектирование и производство лезвий на заказ.включая решения, изготовленные по чертежам и образцам. Для предварительного обсуждения пришлите чертеж ножа или размеры образца, модель станка, характеристики подложки, используемый в настоящее время материал ножа, фактический износ или характер дефектов, скорость линии и требуемый стандарт качества кромки. Покупатели также могут ознакомиться с продукцией компании. прецизионные ножи для резки бумаги и изготовленные на заказ вращающиеся ножи для применения в катушках прежде чем запрашивать сравнительную смету.
Нужна помощь в выборе между ножами для продольной резки из стали D2, M2, M42 и карбида? Свяжитесь с GUANG CHUAN через его страница контактов или Страница сервиса OEM/ODM и попросите рекомендации по материалу и геометрии, исходя из ваших задач по резке. Чертеж, образец и даже базовая информация об опыте эксплуатации ножей достаточны для начала более полезного технического разговора, чем просто «Пожалуйста, укажите стоимость вашего самого твердого лезвия».
Техническое и коммерческое примечание: Приведенные в данной статье данные по металлургии предоставлены непосредственно соответствующим производителем или организацией по стандартизации. Рекомендации по материалам являются отправными точками для инженерного анализа. Все закупочные цены, затраты на шлифовку, интервалы срока службы, темпы производства и рассчитанная экономия в приведенном примере являются гипотетическими; они не являются предложениями поставщиков, результатами полевых испытаний или универсальными отраслевыми показателями.

Оставить сообщение
Отсканируйте в WhatsApp :
 Pусский