


Круглые лезвия для продольной резки против ножей для роторных резаков: есть ли разница?
Если вы ищете сменные режущие элементы для продольно-резательного перемоточного станка, в одном из каталогов может быть размещено объявление. круглые лезвия для продольной резки, другой может составить список ножи для роторной продольной резкиа третий может использовать круглые ножи для резкиФотографии товаров могут выглядеть практически одинаково. Однако два изделия с одинаковым внешним диаметром могут иметь совершенно разные функции и не быть взаимозаменяемыми в вашем оборудовании.
Это поднимает важный вопрос для производителей оборудования, менеджеров по закупкам, инженеров OEM-производителей и ремонтных бригад: Эти названия описывают разные инструменты или просто разные способы описания одного и того же инструмента?
Краткий ответ: Во многих промышленных каталогах, круговой режущий нож и нож для продольной резки Это частично совпадающие названия для круглого режущего инструмента, вращающегося во время операции продольной резки. Ни одно из этих названий само по себе не устанавливает универсальную техническую категорию. Реальное различие обычно заключается в следующем: способ резки, положение верхнего или нижнего ножа, профиль кромки, интерфейс крепления и взаимосвязь с сопрягаемым компонентом.Круглое лезвие, предназначенное для продольной резки, не обязательно подходит для надрезной резки, даже если оба варианта можно описать как вращающиеся ножи.
Таким образом, практическое правило покупки простое: Сопоставьте название режущего узла, а не название изделия.Начните с определения фактической функции станка, определите режущую пару или расположение наковален, затем подтвердите чертежи и измеримые размеры, прежде чем размещать заказ.
Компания GUANG CHUAN поставляет промышленные инструменты для круговой продольной резки и перемотки, используемые с оборудованием для переработки бумаги, пленки, фольги и других материалов. Покупатели могут ознакомиться с ассортиментом. Категория: Круглые лезвия для продольной резки и перемотки или изучить конкретный Комплект верхних и нижних ножей для бумагоперерабатывающего оборудованияДанное сравнение подробно объясняет вопрос именования, а также показывает, как избежать дорогостоящих ошибок при замене инструментов.
Краткий обзор: «Круговой» описывает круглую форму; «вращающийся» описывает вращение; «резак» описывает продольную резку; а «лезвие» или «нож» обычно описывают режущий инструмент. Эти слова являются полезными поисковыми запросами, но они не заменяют техническое описание.
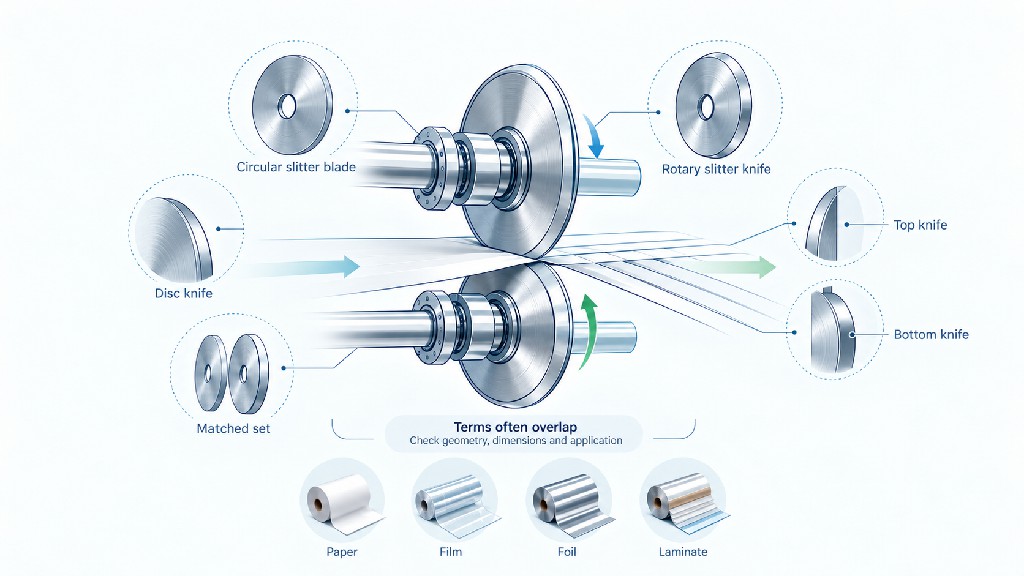
Круглое лезвие для продольной резки представляет собой дискообразный режущий элемент, используемый для разделения поступающего полотна, листа или полосы на более узкие куски. Лезвие имеет круглый внешний профиль и, как правило, точно обработанное центральное отверстие, иногда в сочетании с монтажными отверстиями, шпоночным пазом, ступицей или специальным зажимным устройством для держателя. Режущая кромка может быть заточена по всей окружности, или диск может иметь специальный профиль, который работает в контакте с сопрягаемой поверхностью.
В обычной продольно-резательной машине верхнее круглое лезвие приближается к вращающемуся нижнему ножу или наковальне и разрезает материал вдоль узкой зоны контакта. В другой конструкции вращающееся режущее лезвие прижимает материал к закаленному наковальне. Оба варианта могут встречаться в результатах поиска в интернете по запросу «лезвия для продольно-резательных машин», но их принцип работы и требования к замене различаются.
Термин разрезание Это особенно важно. В рулонной обработке резка обычно означает разделение непрерывно движущегося материала в направлении движения станка, а не поперечный разрез по всей его ширине. На перемоточной машине с продольной резкой исходный рулон разматывается, разделяется на более узкие полосы и наматывается заново. В обработке листового или полосового материала аналогичные системы ротационной резки могут выполнять продольные разрезы, не всегда следуя одному и тому же пути полотна.
Когда поставщик говорит, что лезвие «круглое», вы узнаете кое-что о его форме, но мало что о его угле заточки, рабочей нагрузке, контакте с кромкой или совместимости. Например, гладкое круглое лезвие для перемоточной машины может выглядеть похожим на нож для переработки клейкой ленты, но для держателя может потребоваться другое центральное отверстие, толщина лезвия или ориентация угла заточки. Диск с визуально похожей поверхностью также может быть наковальней, кольцевой проставкой или направляющим элементом, а не активным режущим ножом.
Полезно задать первый вопрос не «Вы продаете лезвия для круглых режущих станков?», а «Вы поставляете?» верхний режущий нож, нижний соединительный нож или полный набор для продольной резки. «Для этой машины и этого материала?» Такая формулировка сразу же сужает технические возможности.
Нож для роторной продольной резки — это режущий инструмент, используемый в системе продольной резки, в которой нож вращается вокруг оси. Термин подчеркивает принцип работы ножа, а не только его внешний вид. Наиболее распространенные промышленные ножи для роторных продольных резки представляют собой круглые диски или кольца, поскольку круглая форма обеспечивает непрерывный периметр резки по мере вращения инструмента.
В парных ножницах верхний и нижний вращающиеся режущие инструменты взаимодействуют подобно непрерывно работающим ножницам. Края не нужно открывать и закрывать, как у ручных ножниц; относительное вращение и контролируемый контакт определяют точку резки, в то время как движущийся материал проходит через них. В отраслевой терминологии часто используется следующее: лучший нож, мужской нож, нижний нож, женский нож, кольцо наковальни, и нож для ножницОднако понятия «мужской» и «женский» не всегда точно соответствуют каждой конструкции держателя, поэтому на чертеже следует указывать фактическую функцию и ориентацию.
Термин «ротационный» также шире, чем «прорезной». Роторные режущие ножи используются для обрезки, поперечной резки, перфорации и некоторых специализированных производственных операций. Продукт, продаваемый как вращающийся режущий нож Изделие может быть предназначено для совершенно другой машины, даже если она имеет схожий диаметр. Наличие слова «роторный» не доказывает, что изделие является подходящей заменой для продольно-резательной машины.
Различие становится более очевидным, когда формулируется поставленная задача. нож для продольной резки Это вращающийся резак для продольной резки; вращающийся режущий нож может охватывать множество задач по вращательной резке. Аналогично, круговой режущий нож Это не обязательно пильное полотно с зубьями и круглой формой. Распиловка и резка используют разные механические принципы и требуют разного расположения кромок. Заказывать пильное полотно для ножниц-резаков только потому, что оно круглое, было бы серьезной ошибкой в спецификации.
Читателям, которым необходим более широкий обзор семейств инструментов, областей применения и материалов, следует ознакомиться с существующими материалами Гуан Чуаня. Круглые ножи для продольной резки: типы, области применения, материалы и руководство по выбору.В данной статье основное внимание уделяется терминологии, физической конфигурации и совместимости заменяемых деталей.
Одна из причин путаницы при поиске по запросу «лезвия для продольной резки против ножей» заключается в том, что поставщики могут выбирать названия по коммерческим соображениям, а не в соответствии с обязательным отраслевым словарем. Региональное использование, терминология производителей оборудования, переводы и каталоги продукции — все это влияет на используемые названия. Не существует надежного правила, гласящего, что каждое «лезвие» имеет одну геометрию, а каждый «нож» — другую.
| Термин каталога | Что обычно передает данная формулировка | Что это делает нет учреждать | Лучший уточняющий вопрос |
|---|---|---|---|
| Круглое лезвие для продольной резки | Круглое лезвие, предназначенное для разрезания. | Конфигурация «срез против надреза» | Можно ли использовать его с ножом меньшего размера, валиком наковальни или другой поверхностью? |
| Нож для вращающегося ножа для продольной резки | Вращающийся режущий инструмент для продольной резки | Верхнее или нижнее расположение | Это верхний нож, нижний нож или полный комплект? |
| Круглый нож для разрезания | Распространенная альтернатива лезвию для круглой продольной резки. | Определенный рисунок скоса или отверстия | Можете предоставить чертеж поперечного сечения? |
| Нож для резки верхней части | Режущий элемент на верхней стороне парной системы | Универсальная совместимость с любым ножом для нижней части лезвия. | Какой из двух ножей и держателей используется для соединения? |
| Нижний нож для продольной резки / кольцо наковальни | Нижний режущий или соединительный компонент | Во всех машинах одинаковая роль. | Режущая кромка расположена на плече, канавке или кольцевой поверхности? |
| Вращающийся режущий нож | Широкое описание вращающегося режущего инструмента | То есть, этот инструмент представляет собой именно резак. | Для какого процесса и для какого субстрата он предназначен? |
| Нож для надрезания или срезания | Вращающийся нож прижимает материал к наковальне. | Пригодность для продольной резки с помощью вращающихся ножниц. | Какова площадь поверхности наковальни и заданная контактная нагрузка? |
| Лезвие для резки бритвы | Очень острое лезвие, разрезающее тонкий движущийся материал. | Вращение лезвия | Бритва неподвижна, крепится к держателю или является частью вращающейся конструкции? |
В таблице намеренно избегается утверждение, что термины образуют формальный стандарт классификации. Названия продуктов являются отправной точкой для коммуникации; они не являются доказательством эквивалентности. Наиболее полезными техническими терминами являются те, которые идентифицируют роль, процесс и интерфейсыНапример, «пневматический держатель для верхнего режущего ножа диаметром 100 мм с левосторонней фаской» гораздо практичнее, чем «роторный нож диаметром 100 мм».
Для команд, занимающихся поиском поставщиков и закупками, целесообразно включать в запрос как круглые лезвия для продольной резки, так и ножи для роторных резаков, чтобы поставщики понимали семейство продукции. Но как только поставщик ответит, переведите обсуждение с ключевых слов на чертежи, сопрягаемые детали и измеримые характеристики. Это особенно важно, когда в станке используется держатель ножа, разработанный специально для OEM-производителя, или нестандартный профиль резки.
Иногда это один и тот же продукт под разными названиями. Иногда это совершенно разные детали. Ответ зависит от конкретной конструкции станка, а не от информации на странице товара. Подходящая замена должна соответствовать всем функциональным и габаритным требованиям, а не просто выглядеть похожей на фотографии.
Рассмотрим три типичных запроса. Покупатель А запрашивает «ротационный нож для продольной резки» для линии по переработке бумаги и предоставляет чертеж выпуклого верхнего ножа. Покупатель B запрашивает «круглый нож для продольной резки» для той же машины, с тем же номером чертежа, тем же держателем и тем же материалом. Эти запросы могут относиться к одному и тому же компоненту. Покупатель C запрашивает «круглый нож для продольной резки» с тем же внешним диаметром, но симметричной режущей кромкой, предназначенной для прижима к стальному ролику. Покупатель C не запрашивает эквивалентный нож для продольной резки.
Таким образом, решение о технической закупке должно ответить на пять вопросов. Какой метод резки используется? Где находится нож? С чем происходит контакт во время резки? Как он крепится? Каким требованиям к материалам и качеству он соответствует? Два описания совместимы только в том случае, если их ответы достаточно точно совпадают и соответствуют техническим характеристикам производителя оборудования.
Как правило, каталог запасных частей и чертеж компонентов станка должны иметь приоритет над неофициальными обозначениями. Если на чертеже деталь обозначена как «верхний нож», а дистрибьютор продает ее как «лезвие для роторной продольной резки», то никакого принципиального противоречия нет. Однако, если толщина, рельеф поверхности или геометрия отверстия заменяемой детали отличаются, совпадение названий теряет смысл.
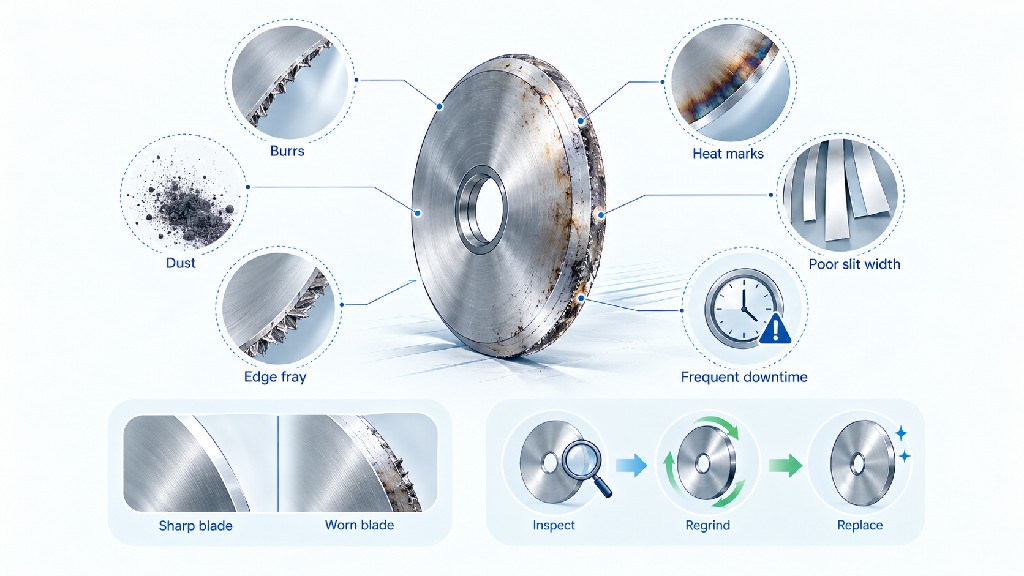
Именно поэтому при обратной разработке изношенного образца требуется осторожность. Поврежденная кромка может больше не отражать свою первоначальную фаску; в отверстии может быть износ или фрикционный износ; а многократная заточка могла изменить внешний диаметр. По возможности используйте чертеж производителя или заведомо исправный эталонный инструмент вместе с образцом. GUANG CHUAN's промышленные ножи для верхней и нижней резки В описании товара прямо указывается необходимость предоставления чертежей и допусков на размеры для изготовления изделий на заказ.
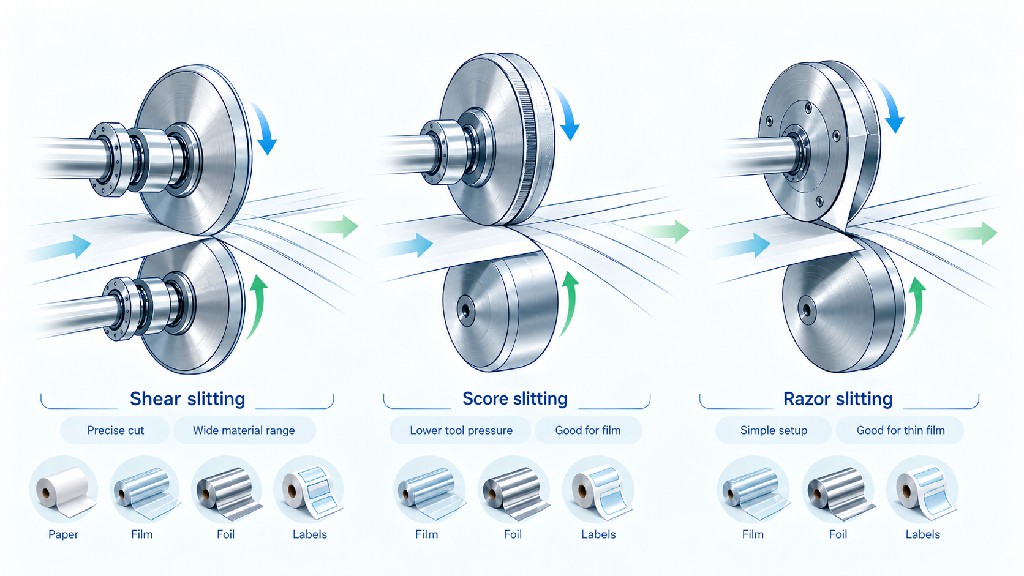
Основное инженерное различие заключается не в словах «лезвие» и «нож», а в способах фактического разделения материала. Резка, надрезание/измельчение и прорезание лезвием создают разные нагрузки на режущую кромку и предъявляют разные требования к системе крепления. Это различие является ключевым фактором при принятии решения о безопасной замене.
В роторном продольно-резательном станке верхнее режущее лезвие соединяется с нижним ножом, кольцом или наковальней соответствующей формы, обеспечивая контролируемую точку разреза. Материал проходит между этими компонентами и разделяется в результате режущего действия. В процессах переработки материалов такая конструкция часто обеспечивает точные кромки разреза, особенно когда натяжение, геометрия и выравнивание ножей станка хорошо контролируются.
Геометрия здесь гораздо сложнее, чем простое сжатие двух острых окружностей. Точка реза зависит от положения двух инструментов. Угол наклона или среза верхнего ножа определяет контактное соотношение. Радиальное перекрытие определяет, насколько верхний нож входит в зацепление относительно касательной поверхности нижнего ножа. Биение и боковой контакт влияют на стабильность этого соотношения во время работы.
Специалисты промышленной отрасли из компании DIENES описывают следующее: точка разреза, угол среза, перекрытие и биение по размерам. в качестве ключевых геометрических соотношений в его Справочник по продольной резкеДанное руководство полезно для понимания того, почему два номинально идентичных круглых лезвия могут вести себя по-разному при установке в держатели с различной жесткостью или геометрией. Это переменные, зависящие от оборудования и материала, а не универсальные настройки, которые можно без разбора копировать с одной производственной линии на другую.
Верхний нож может быть подпружинен, приводиться в действие пневматически или позиционироваться механически. Нижний нож может приводиться в движение, крепиться на валу или быть встроен в более специализированный узел. Оба инструмента и их поддерживающие держатели должны оставаться стабильными во время работы. Более острая верхняя кромка не может компенсировать повреждение или ненадлежащее крепление нижнего кольца.
При продольной резке с надрезом или измельчением круглый нож прижимает движущийся материал к закаленному опорному ролику или наковальне. Разделение материала происходит за счет концентрированной сжимающей нагрузки и локального разрушения, а не за счет парного сдвига, используемого в системе верхнего и нижнего сдвига. Нож по-прежнему может рекламироваться как круглое лезвие для продольной резки или вращающийся нож.
Именно из-за совпадения названий и возникают ошибки при упорядочивании. Конструкция лезвия, требования к опоре и условия нагрузки у ножа для надрезания отличаются от таковых у парного ножа для резки. Даже если его внешний диаметр совпадает, рабочая кромка и место крепления держателя могут не совпадать. Поверхность наковальни также становится важной частью системы; повреждение или износ этой поверхности могут изменить результат независимо от ножа.
Надрезка может подходить для некоторых чувствительных к давлению, абразивных материалов или материалов с низкой критичностью к кромке, но ее эффективность зависит от материала подложки и требуемой отделки. Не следует утверждать, что она всегда лучше или хуже. Компания DIENES предоставляет отдельный отчет. Справочник по дроблению и резкеЭто отражает тот факт, что резка методом дробления имеет совершенно иную логику приложения силы и настройки по сравнению с продольной резкой с помощью вращающихся ножниц.
При резке лезвием очень острое лезвие врезается в движущуюся пленку, при этом неподвижное лезвие часто удерживается в простом держателе. Этот метод может быть экономичным и быстрым в настройке для совместимых тонких пленок, но износ лезвия, трение и поведение пленки могут стать важными ограничениями. Не каждое лезвие имеет круглую форму, и многие распространенные системы резки лезвием являются нет вообще роторные системы.
Инженер, ищущий ножи для роторного продольно-резательного станка, может столкнуться с вариантами лезвий в общем каталоге инструментов для продольной резки. Это не означает, что лезвие может заменить верхний роторный нож-нож в том же держателе. Архитектура станка должна поддерживать данный метод. Также не следует из этого, что вращающийся резец автоматически превосходит другие: подходящий метод — это тот, который соответствует требованиям к качеству кромки и производительности обрабатываемого материала при практической конфигурации.
| Метод разрезания | Типичные рабочие отношения | Первичное разделительное действие | Почему покупка только по названию не удаётся |
|---|---|---|---|
| Вращающиеся ножницы | Верхний нож работает в паре с нижним ножом/кольцом наковальни. | Контролируемый сдвиг/разрушение на кромках сопряжения | Требуется правильная геометрия верхней/нижней части, их зацепление и поддержка. |
| Очки / сокрушительные удары | Вращающийся нож прижимается к закаленной поверхности наковальни. | Концентрированное сжатие и разрушение | Требуется режущая кромка и совместимая система наковальни/загрузки. |
| Бритва | Острая, как бритва, захватывающая движущуюся паутину, часто неподвижную. | Проникновение и разрезание вдоль паутины | Часто используется совершенно другой держатель и форма лезвия. |
В техническом обзоре Тидланда/Максесса тангенциальное сдвиговое рассечение описывается как контролируемое разрушение в месте контакта между круглым верхним лезвием и нижней наковальней. В нем обсуждаются следующие аспекты: превышение скорости и дефекты кромок Также показано, что свойства полотна и условия эксплуатации влияют на качество готовой кромки. Для более подробного описания процесса работы Гуан Чуань приводит отдельный пример. Зазор, перекрытие и боковое усилие при резке бумаги, пленки и фольги..
В отличие от обобщающей формулировки «лезвие против ножа», верхний против нижнего В описании рассматривается значимая взаимосвязь между различными элементами в узлах для резки и продольной резки. Эти детали могут быть как круглыми, так и вращающимися, но выполняют разные функции. Их размеры, профили и состояние поверхности часто задаются по-разному.
Верхний режущий нож обычно представляет собой более острый, тонкий или специально профилированный режущий элемент. Его кромка может быть односторонней, двусторонней, вогнутой, плоской с закруглением или предназначенной для конкретной системы держателя. Верхний нож контактирует с сопряженным нижним кольцом в заданной точке резания. Угол наклона, радиальное положение и боковое усилие регулируются конструкцией держателя и настройкой станка.
Это делает верхний нож особенно чувствительным к неправильной геометрии режущей кромки. Замена, которая кажется взаимозаменяемой, поскольку внешний диаметр и отверстие совпадают, может все равно иметь неправильную ориентацию или толщину рабочей поверхности. Это может изменить контакт при резке, вызвать ненужное трение или помешать правильному зацеплению. Нож, выбранный для правосторонней ориентации резки, может работать не идентично при переворачивании или установке на противоположной стороне щели.
На практике покупателю следует определить модель держателя для ножа с вогнутой верхней частью, допустимые габариты ножа и точный чертеж сечения лезвия. Следует уточнить, предназначен ли нож для переточки и допустимы ли для держателя изменения размеров после переточки. Не следует предполагать, что любой нож с вогнутой верхней частью можно заменить ножом с плоской верхней частью тех же размеров.
Нижний режущий нож, иногда называемый нижним ножом или кольцом-наковальней, обеспечивает сопряжение режущего элемента и может также участвовать в поддержке полотна. Это может быть простое кольцо с прецизионно отшлифованным плечом, нижний диск, расположенный с помощью прокладок, или более сложный рифленый компонент. В некоторых системах используется несколько колец или канавок для определения нескольких полос разреза.
Нижние компоненты могут быть установлены в виде стопки на валу. В этом случае важны размеры отдельных колец, толщина прокладок и суммарные осевые допуски. В другом станке могут использоваться независимые нижние наковальни, а не вся стопка валов. Следовательно, фраза «нижний вращающийся нож» не раскрывает, как компонент крепится, приводится в движение или позиционируется.
Практическим примером является Гуан Чуань. многоканавочный многолезвийный нижний режущий ножВ опубликованном описании продукта указано, что это специализированный нижний компонент с несколькими канавками, а не просто сменное верхнее лезвие. Такая конфигурация иллюстрирует, почему покупатель должен указывать количество канавок, шаг канавок и требования к сопрягаемому ножу в любом запросе на замену.
Несоответствие компонентов может привести к дефектам, даже если оба компонента изготовлены качественно. Если нижняя режущая поверхность изношена или установленный пакет колец вышел из строя, установка нового верхнего ножа может не решить проблему. Аналогично, для перепроектированного верхнего скоса может потребоваться соответствующее нижнее контактное устройство. Вопрос всегда заключается в том, является ли рабочая пара формирует точку разреза, необходимую станку.
Если проблемы с заменой повторяются, отправьте производителю фотографии и размеры обоих ножей, а не только видимой поврежденной верхней части. Приложите информацию о расположении прокладок, местоположении вала и держателе, если таковая имеется. Поставщик может подтвердить, что требуется замена только одной детали, или порекомендовать оценить совместимость узлов. Технически обоснованная рекомендация зависит от результатов осмотра и условий эксплуатации, а не от автоматического правила, согласно которому оба ножа всегда должны заменяться одновременно.
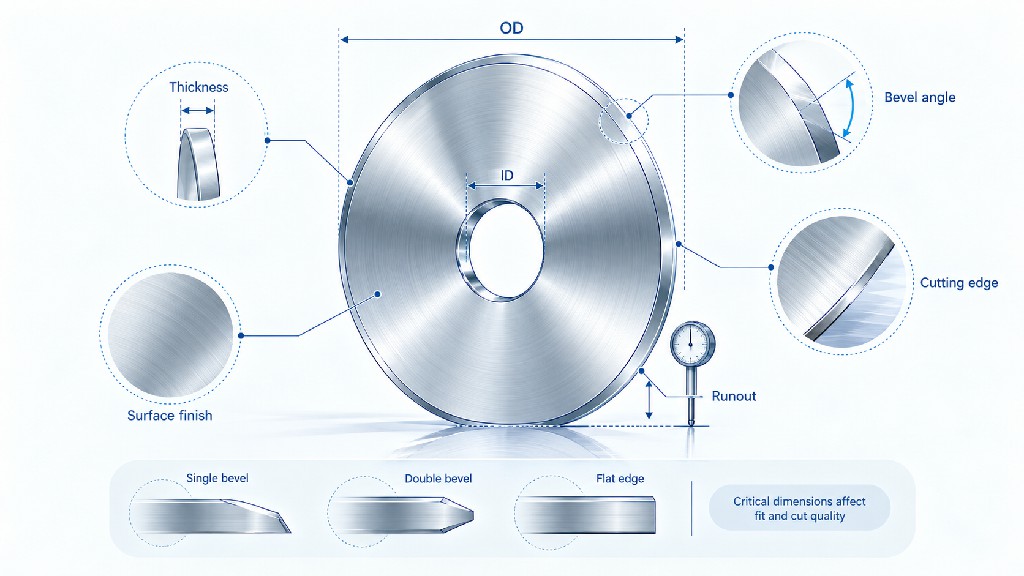
Слово круговой Это ничего не говорит о том, что происходит на рабочей кромке. Тем не менее, сечение кромки является одним из важнейших факторов, определяющих, как нож входит в обрабатываемую деталь, как он соприкасается с сопрягаемой деталью и какую силу он испытывает. Профессиональное исследование должно описывать поперечное сечение, а не просто показывать фотографию передней поверхности.
Профили с односторонним скосом Имеют скошенную режущую поверхность с одной стороны. Их можно выбрать для создания необходимого сопряжения с соседней сопрягаемой поверхностью или кромкой прорези. Профили с двойным скосом Распределение формы режущей кромки по обеим сторонам может быть полезно и в других способах резки. Ни один из вариантов не является универсально превосходящим другой. Правильный выбор зависит от назначения ножа, геометрии держателя, ориентации резки, обрабатываемого материала и желаемого состояния режущей кромки.
Вогнутые или выпуклые верхние ножи Необходимо предусмотреть форму рабочей поверхности, которая обеспечит контакт с режущей кромкой и ограничит ненужное трение. Вогнутый профиль — это не просто косметический элемент или признак производственной деформации. И наоборот, случайно деформированное плоское лезвие ни в коем случае нельзя рассматривать как правильно заданную вогнутую конструкцию. На чертеже следует различать преднамеренную геометрию и погрешность плоскостности.
Плоские или кольцеобразные нижние ножи может обеспечивать опорную режущую поверхность или плечо. Ножи с рифленым дном Содержащие множество точно расположенных рабочих элементов, эти элементы становятся столь же важными, как и общий наружный диаметр. Термин нож для продольной резки Этот метод может применяться ко всем этим формам в онлайн-каталогах, но геометрические параметры не взаимозаменяемы.
Даже ориентация лезвия по направлению вращения заслуживает особого внимания. Нож с фаской, предназначенной для левой стороны прорези, может выполнять другую функцию при переворачивании. В многополосной продольно-резательной машине в зависимости от расположения держателей и требований к готовому рулону могут присутствовать верхние лезвия противоположной ориентации. Зафиксируйте рабочую поверхность, направление вращения и ориентацию относительно полотна. Не следует предполагать, что сфотографированная поставщиком сторона является установленной рабочей стороной.
Распространенный способ упрощения процесса закупки — это заказ только по внешнему диаметру, внутреннему диаметру и номинальной толщине. Это необходимые размеры, но недостаточные для сложных профилей. Добавьте простой разрез, показывающий фаску или выемку, сторону, контактирующую с ответным ножом, и любой необходимый радиус, фаску или канавку. Если исходная геометрия неизвестна, попросите производителя оборудования или квалифицированного производителя инструментов проверить сборку, прежде чем заменять конструкцию кромки на другую.
Промышленные ножи для продольной резки являются прецизионными деталями станков. Их режущая способность зависит не только от качества кромки стали, но и от точности их позиционирования на станке. Два ножа с внешним диаметром 150 мм могут иметь несовместимые отверстия, фланцевые поверхности, ступицы, установочные ступени или допуски по толщине. Незначительное внешнее различие может привести к биению, деформации при зажиме или помехам со стороны соседнего инструмента.
Следующие поля в технических характеристиках содержат больше информации, чем просто название продукта:
| Поле спецификации | Почему это важно для правильной посадки при замене | Общая информация для предоставления |
|---|---|---|
| Наружный диаметр (OD) | Изменяет радиальный вылет и допустимое зацепление. | Номинальный внешний диаметр и допустимый диапазон после переточки. |
| Диаметр отверстия / внутренний диаметр (ID) | Определяет центрирование на валу или держателе. | Диаметр отверстия, допуск, посадка и любые детали, касающиеся втулок. |
| Общая толщина | Влияет на зажимной пакет и рабочую зону инструмента. | Номинальные размеры, допуск по толщине и опорные поверхности. |
| Профиль кромочного сечения | Определяет реальный контакт резания. | Масштабированное поперечное сечение, скошенная сторона и угол |
| Плоскость и параллелизм | Влияет на стабильность поверхности, выравнивание пакета и контакт. | Контрольные поверхности для определения допусков и контроля качества. |
| Радиальное и осевое биение | Влияние на динамическое положение края | Допустимое общее биение в собранном состоянии. |
| Ступица, отверстия и шпоночный паз | Определить механическую фиксацию и индексацию. | Полный диаметр окружности расположения болтов, диаметр отверстия, размер и ориентация шпонки. |
| Правша/левша, держащий нож | Контролирует способ соприкосновения режущих кромок. | Показана ориентация влево/вправо с заданного ракурса. |
| Сопрягаемый компонент | Устанавливает контактную пару для среза или для нанесения насечек. | Модель, размер и рабочее состояние нижнего ножа/наковальни |
| Рабочая скорость и нагрузка | Влияние на динамическое поведение и требуемый дизайн. | Информация о скорости вращения машины, давлении в держателе и рабочем режиме. |
На чертеже также должно быть указано, какие поверхности являются базовыми. Без базовых поверхностей даже, казалось бы, точные значения допусков могут быть неправильно истолкованы. Например, указанное «биение» может означать радиальное отклонение, измеренное на внешнем диаметре, осевое колебание торца или перемещение собранного инструмента на валу станка. Эти измерения описывают различное поведение. Поставщик не может ответственно гарантировать работоспособность собранного изделия, не понимая состояния вала, зажима и сопрягаемых компонентов.
Опубликованные технические характеристики компании GUANG CHUAN промышленные ножи для резки сверху и снизу в списке представлено предложение по внешнему диаметру 50–500 мм и изображения на странице товара Плоскостность/параллельность 0,003 мм и биение 0,005 мм.. Это Технические характеристики продукции, опубликованные производителемЭто не общеотраслевые пределы допустимых отклонений или гарантированные значения для каждой детали, изготовленной на заказ. В конкретном заказе необходимо подтвердить применимое определение размеров, достижимые допуски, метод контроля и требования к ценовому предложению.
Это различие важно, поскольку привлекательный каталожный номер не равнозначен полному соглашению о качестве. Правильный допуск — это тот, который соответствует применению и может быть постоянно проверен. Чрезмерно жесткие спецификации могут увеличить себестоимость производства без практической выгоды, если сама машина имеет большую вариативность валов или держателей. И наоборот, недорогая замена с недостаточным контролем критически важных поверхностей может обойтись гораздо дороже из-за брака и простоев.
Дело не в названии. Поскольку эти два термина часто описывают одно и то же семейство инструментов, утверждать, что «вращающийся нож» по своей природе быстрее, острее или долговечнее, чем «круглый нож», — ошибочно. Производительность зависит от всего процесса: скорости подачи, диаметра лезвия, скорости вращения, геометрии контакта, стабильности станка, свойств материала и качества разреза.
Скорость вращения и линейная скорость режущей кромки связаны простым геометрическим уравнением. Если круглый нож имеет внешний диаметр... D в метрах и вращается со скоростью N оборотов в минуту, его номинальная окружная скорость v является:
v = π × D × N ÷ 60 (метров в секунду).
Это уравнение преобразует вращательное движение в номинальную скорость поверхности. нет Определите правильную скорость вращения полотна, требуемое передаточное отношение, допустимую скорость резки или безопасные параметры работы. Эти параметры зависят от конкретного станка и процесса резки. Ниже приведены следующие значения. расчетные иллюстрацииНе рекомендуемые условия.
| Пример внешнего диаметра ножа | Пример скорости вращения | Расчетная длина окружности за один оборот | Расчетная номинальная скорость кромки |
|---|---|---|---|
| 100 мм | 600 об/мин | 0,314 м | 3,14 м/с |
| 150 мм | 600 об/мин | 0,471 м | 4,71 м/с |
| 200 мм | 900 об/мин | 0,628 м | 9,42 м/с |
| 250 мм | 1200 об/мин | 0,785 м | 15,71 м/с |
Покупатель, сравнивающий описания товаров только по частоте вращения (об/мин), может упустить из виду важность диаметра. Инструмент диаметром 200 мм при 900 об/мин имеет более высокую номинальную периферийную скорость, чем инструмент диаметром 100 мм при 600 об/мин. Однако два режущих инструмента с одинаковой номинальной периферийной скоростью могут вести себя по-разному, поскольку они контактируют с полотном в разных положениях и поддерживаются разными держателями.
Ситуация усложняется при тангенциальной резке, где соотношение скорости лезвия и наковальни относительно движущейся ленты может влиять на процесс резки. Техническая статья Tidland/Maxcess о превышении скорости. В статье приводится практический пример, в котором снижение ранее использовавшейся скорости вращения помогло устранить дефект кромки волокна. Это свидетельствует о том, что параметры процесса могут влиять на качество кромки, а не о существовании универсальной «оптимальной» скорости вращения для каждого материала.
При покупке запасного лезвия уточните, соответствует ли предлагаемое круглое лезвие для продольной резки фактической компоновке станка и условиям его эксплуатации. Полезным сравнением будет следующее: Производительность инструмента и держателя при заданных условиях линииЭто не рекламное утверждение о том, что одно название означает более быструю резку.
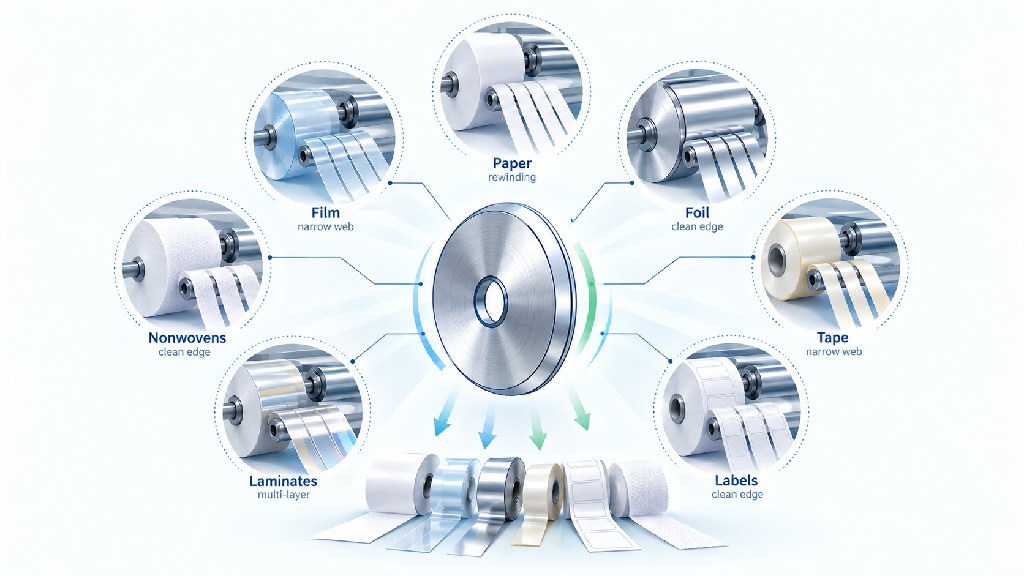
Фраза ножи для роторной продольной резки Эта технология применяется в таких отраслях, как переработка бумаги, производство гибкой упаковки, изготовление этикеток, обработка фольги и других. Общий язык может скрывать существенные различия в архитектуре машин. Поэтому контекст применения следует учитывать в каждом запросе, даже если уже имеется чертеж с размерами.
На линиях по производству бумаги часто используется парная резка ножницами, поскольку постоянная ширина прорези, низкое пылеобразование и чистые края имеют важное значение для последующей печати, ламинирования или перемотки. Покупатели могут называть верхний резец либо круглым лезвием для продольной резки, либо вращающимся ножом для продольной резки. Нижний нож может представлять собой прецизионно заточенное кольцо или нижний резец с соответствующим лезвием.
Владельцам бумагоделательных машин, сообщающим об усилении ворсистости кромок, не следует предполагать, что «лезвие» необходимо заменить изделием, рекламируемым как «нож». Необходимо проверить состояние кромок, натяжение полотна, зацепление и состояние нижнего кольца. Если машина оснащена пневматическим верхним держателем, перед запросом на замену необходимо узнать модель держателя и указанную секцию ножа.
Для этой категории компания GUANG CHUAN предоставляет специализированный сервис. изделие из бумаги с верхним и нижним ножомТолщину бумаги можно определить с помощью соответствующих методов, например, описанных в [ссылка на описание метода]. ISO 534:2011, который охватывает измерения толщины бумаги и картона в рамках определенной области применения; он не определяет взаимозаменяемость ножей для продольной резки или универсальные настройки резки.
Обработка плёнки сопряжена с иными проблемами. Гибкое полотно может растягиваться, морщиться, нагреваться в месте контакта с режущим инструментом или приобретать неровные края, если натяжение и геометрия ножа неподходящие. Термин круглые ножи для резки Можно описать парные режущие инструменты, в то время как на других линиях вместо этого может использоваться резка лезвием для совместимых пленок. Запасная часть должна соответствовать выбранному методу резки станка.
При запросе коммерческого предложения укажите тип пленки, структуру слоев, номинальную толщину, а также тип покрытия (покрытие, ламинирование или печать). Значение толщины само по себе может не в полной мере описывать процесс резки. руководство ASTM D6988-26 Рассматриваются методы определения толщины образцов для испытаний пластиковой пленки; это эталонный метод измерения. нет Сертификат, подтверждающий, что любой нож для нарезки подойдет для обработки измеряемой пленки.
Клеевые составы могут приводить к образованию налета на инструменте и изменению характера контакта. Разделительная пленка, подложка или бумага, а также химический состав клея могут создавать различные требования к резке. Нож, который хорошо работает на непокрытой подложке, может вести себя иначе на готовой самоклеящейся конструкции. Маркировка в каталоге, например, «роторный режущий нож», мало чем поможет, если поставщик не знает фактическую структуру ламинированного материала.
Полезные сведения, которые следует уточнить, включают поверхность, контактирующую с клеем, процедуру очистки, предполагаемую ширину намотки и допустимый внешний вид кромки. Для держателя ножниц для продольной резки проверьте сопрягаемое нижнее кольцо и ориентацию верхнего ножа. Если на производственной линии используется продольная резка с надрезом, укажите поверхность наковальни и технологическое расположение, вместо того чтобы заказывать универсальный верхний нож для продольной резки.
Тонкая металлическая фольга может быть чувствительна к заусенцам, деформации кромок и повреждениям при транспортировке. Хотя ее можно разрезать круглым вращающимся инструментом, совместимость зависит от фактической конструкции резки, толщины фольги и ожидаемого результата. В промышленных каталогах инструменты для резки фольги могут располагаться рядом с ножами для бумаги, поскольку оба инструмента имеют круглую форму, но покупатель не должен предполагать, что это один и тот же инструмент.
Уточните, имеет ли машина парные верхний и нижний ножи, расположение режущих кромок, ограничения по высоте заусенцев, а также необходимость защиты полотна от царапин или повреждений. Для замены инструмента может потребоваться другой профиль режущей кромки или соединительное кольцо, отличающееся от используемого для бумаги. Важно не различие между лезвием и ножом, а вся система продольной резки фольги.
Некоторые станки разделяют широкое полотно на множество полос, используя группы верхних и нижних компонентов. Инструмент с канавками на нижнем конце может устанавливать несколько повторяющихся точек резки в одном компоненте. Это особенно важно, когда требуется близко расположенные направляющие. Покупатель может искать «круглые лезвия для продольной резки», но на самом деле ему нужен специализированный многоканавочный вращающийся нижний нож.
Укажите количество рабочих канавок, расстояние между центрами канавок, профиль канавок, общую ширину и точное положение относительно верхних ножей. Также запишите, какие канавки повреждены; преждевременный износ в одном месте может указывать на проблемы с выравниванием или контактом, а не на равномерное разрушение материала. GUANG CHUAN's многоканавочный нож для продольной резки На рисунке показано соответствующее семейство изделий, но взаимозаменяемость необходимо проверить по чертежу.
Достоверная техническая документация полезна, но стандарты иногда используются некорректно при маркетинге лезвий. Спецификация может содержать ссылки на несколько различных видов доказательств: методы испытаний материалов, требования к защите оборудования, методы контроля качества или собственные допуски чертежей производителя. Эти данные не взаимозаменяемы, и нет единого числа, которое бы обеспечивало совместимость всех круглых лезвий для продольной резки со всеми роторными резаками.
Например, стандарт ISO 534 актуален при указании толщины бумаги или картона в рамках его предполагаемой области применения. Стандарт ASTM D6988-26 содержит рекомендации по толщине образцов пластиковой пленки для испытаний. В Соединенных Штатах... OSHA 29 CFR 1910.212 В документе рассматриваются риски, связанные с защитой оборудования, включая рабочие зоны, точки зазора при вхождении материала и вращающиеся детали. Он не подтверждает пригодность режущего инструмента для конкретного держателя. Публикации DIENES и Maxcess содержат инженерные рекомендации, но указанные в них параметры не являются автоматическими спецификациями для продольно-резательных станков других производителей.
| Эталон или измерение | Что это поддерживает | Что это не доказывает |
|---|---|---|
| чертеж ножа OEM | Механическая геометрия, посадки и заданные допуски. | Фактический станок не имеет следов износа или смещения. |
| Отчет о входном контроле | Измеренные размеры поставляемого компонента. | Готовый разрез будет приемлемым при любых условиях. |
| ISO 534:2011 | Измерение толщины бумаги/картона в рамках стандартного объема работ. | Универсальный выбор ножа или характеристики лезвия |
| ASTM D6988-26 | методы измерения толщины пластиковой пленки | Универсальная совместимость с роторными ножами |
| Руководство по разрезанию DIENES | Понимание геометрии резания и типичных взаимосвязей. | Универсальные настройки процесса |
| OSHA 29 CFR 1910.212 | Общие обязательства США по защите оборудования, где это применимо. | Сертификация по конкретным типам ножей или соответствие глобальным нормативным требованиям. |
Если заказчик требует указания значения твердости, марки стали, качества поверхности, соосности или протокола контроля размеров, эти требования должны быть указаны в чертеже заказчика или соглашении о качестве. Сертификат на материал сам по себе не может заменить чертеж профиля лезвия. Аналогично, даже точно изготовленная деталь может выйти из строя, если она установлена неправильно или используется с поврежденной сопрягаемой поверхностью.
Избегайте написания фразы «допуск международного стандарта» рядом с произвольным каталожным номером, если конкретный стандарт и соответствующий пункт действительно не определяют это. Более четкая формулировка: «Изготовить и проверить в соответствии с согласованным чертежом; предоставить указанный отчет о проверке». Такая формулировка более обоснована как для покупателей, так и для производителей.
Запрос на ценовое предложение должен устранить двусмысленность до начала обсуждения цены. Если ваш нынешний поставщик называет деталь ножом для роторной продольной резки, а новый поставщик — лезвием для круговой продольной резки, то это различие, как правило, управляемо. Отсутствие технической информации обходится гораздо дороже.
Полный запрос коммерческого предложения должен содержать марку и модель оборудования, оригинальный номер детали (если имеется), тип ножа (верхний или нижний), рабочий механизм, чертеж с базовыми точками и допусками, фактическую обрабатываемую поверхность и требуемый режим работы. Укажите, требуется ли вам одна замена, комплект, распорные кольца или определенное количество для планового технического обслуживания.
Примерный формат запроса предложений (все значения ниже являются гипотетическими и не соответствуют характеристикам акций компании GUANG CHUAN):
| Поле | Пример описания для включения в запрос. |
|---|---|
| Оборудование | Машина для продольной резки и перемотки, OEM-производитель, модель для поставки |
| Процесс | Роторная резка ножами, верхний нож взаимодействует с нижним кольцом наковальни. |
| Запрошенный компонент | Сменный верхний круглый нож для продольной резки; 12 штук |
| Номинальная геометрия | Внешний диаметр 120 мм; внутренний диаметр 60 мм; толщина 2,5 мм |
| Форма края | Конструкция с одинарным скосом/выемкой, как показано на прилагаемом чертеже сечения. |
| Монтаж | Пневматический держатель, производитель и артикул указаны в комплекте. |
| Субстрат | Документированы толщина и плотность бумажного полотна с покрытием. |
| Спаривающий нож | Предоставлены чертеж нижнего кольца и информация о состоянии его установки. |
| Скорость / работа | Типичные и максимальные параметры линии будут уточнены. |
| Принятие | Проверка размеров, профиля кромки и обозначенных критически важных характеристик. |
| Коммерческие детали | Место доставки, количество, документация и требования к упаковке. |
Приведенные в этом примере цифры иллюстрируют способ передачи информации о размерах; они представляют собой нет Рекомендуемая геометрия ножа или утверждение, что эти размеры подходят для любой конкретной машины. На чертеже должны быть указаны правильные допуски на отверстие, ориентация режущей поверхности и детали сечения кромки. Если образец изношен, четко укажите, какие измерения были получены с использованной детали, а какие — из первоначального проекта.
Фотографии могут служить дополнением к запросу коммерческого предложения, но редко заменяют чертеж. Полезный набор фотографий должен показывать обе стороны детали, поперечное сечение кромки, схему крепления, соединительный нож и установленный внутри станка инструмент. При необходимости включайте масштабные линейки или измерительные приборы в крупные планы, при этом не допуская персонала в опасные зоны и соблюдая процедуры изоляции станка.
Чтобы оценить ответ поставщика, спросите, основано ли его предложение на точном чертеже, альтернативной геометрии, требующей согласования, или на предлагаемой инженерной экспертизе. Это разные коммерческие предложения. Не принимайте аргумент «одинаковый диаметр» как единственное доказательство совместимости.
Иногда группы по закупке инструментов сравнивают только цены за единицу продукции. Однако стоимость инструмента для продольной резки включает в себя затраты на замену и стоимость простоя производства. Следующий пример демонстрирует следующее: гипотетический расчет стоимостиЭто не полевое испытание и не заявление о продукции GUANG CHUAN.
Предположим, что предприятие по переработке материалов эксплуатирует одну линию в течение месяца и оценивает два правильно указанных варианта замены для одной и той же машины. Вариант А имеет более низкую закупочную цену, но заменяется чаще. Вариант В стоит дороже за единицу, но требует меньшего количества плановых замен. Для упрощения аудита предположим, что каждое техническое обслуживание включает замену одного ножа, а заявленная стоимость простоя является внутренним бухгалтерским предположением.
| Предположение / рассчитанный результат | Вариант А | Вариант Б |
|---|---|---|
| Цена покупки за нож | 80 долларов | 115 долларов |
| Количество заменяющих событий в месяц | 6 | 4 |
| Остановка на замену | 25 минут | 20 минут |
| Предполагаемая стоимость остановки производства | 240 долларов в час | 240 долларов в час |
| Ежемесячные расходы на ножи | 480 долларов | 460 долларов |
| Ежемесячный простой в замене | 150 минут | 80 минут |
| Ориентировочная стоимость простоя | 600 долларов | 320 долларов |
| Примерная сумма за месяц | 1080 долларов США | 780 долларов |
Используя только эти предположения, вариант B обходится в... На 300 долларов меньше в месяц несмотря на то, что цена за нож на 35 долларов вышеРасчеты просты: ежемесячные затраты на оснастку равны цене ножа, умноженной на количество заменяемых; затраты на простой равны количеству часов простоя, умноженному на предполагаемую стоимость часа работы. На реальном заводе эти данные должны поступать из наблюдаемых производственных процессов, а анализ должен включать в себя брак, дополнительную рабочую силу, хранение, переточку, доступность оборудования и накладные расходы на закупку материалов.
Этот пример не доказывает, что более дорогой инструмент всегда лучше. Неправильно подобранный дорогостоящий нож может привести к большему времени простоя, чем более дешевый нож, который действительно подходит к сборке. Первоочередной коммерческой задачей остается выбор... правильный метод резки и геометрияТолько после установления совместимости сравнение интервалов технического обслуживания и общих эксплуатационных расходов становится осмысленным.
Это различие также влияет на квалификацию поставщиков. Вместо того чтобы запрашивать «ваш лучший нож для продольной резки», попросите документацию по предлагаемой конструкции и план испытаний с использованием ваших собственных критериев приемки. Зафиксируйте исходные дефекты кромки, частоту замены и время переналадки. По возможности, тестируйте образцы в сопоставимых производственных условиях, чтобы решение основывалось на измеренных результатах, а не на этикетке или неподтвержденном маркетинговом обещании.
При смене поставщиков или при переводе описания запасных частей от производителя в заявку на закупку часто повторяются многочисленные ошибки, которых можно избежать. Они касаются не только определенных марок; они возникают из-за того, что короткое название в каталоге скрывает функциональные особенности инструмента.
Ошибка 1: рассматривать «нож» как нечто премиум-класса, а «лезвие» — как нечто обычное. Ни одно из этих слов не позволяет однозначно определить качество, марку материала или ожидаемый срок службы. Вместо того чтобы предполагать, что одно обозначение подразумевает превосходные характеристики, следует сравнивать производственные чертежи, прилагаемую документацию, критерии контроля и результаты полевых испытаний.
Ошибка 2: заказ соответствующего внешнего диаметра без проверки сечения кромки. Инструмент может физически войти в держатель, но при этом иметь неправильную контактную поверхность с нижним ножом. Перед утверждением альтернативного варианта необходимо подтвердить ориентацию угла заточки, углубление/выемку, посадку отверстия, толщину и точный тип сопрягаемого компонента.
Ошибка 3: назвать нижнее кольцо наковальни верхним режущим ножом. Оба компонента могут быть круглыми вращающимися элементами, но часто имеют разные профили и функции. Укажите место установки и пришлите фотографию или схему сборки, показывающую взаимосвязь между деталями.
Ошибка 4: замена ножа для надрезов на нож для ножниц. Оба устройства можно описать как вращающиеся ножи для продольной резки. Принципы их работы различны, поэтому для работы машины необходимы соответствующие держатель и наковальня. Перед сравнением цен проверьте технологический процесс.
Ошибка 5: списывать все проблемы с заточкой на тупой нож. Износ кромок имеет значение, но нестабильное натяжение материала, плохое зацепление ножей, повреждение нижнего инструмента, неточная установка и неподходящие условия процесса также могут приводить к дефектам. Перед повторной покупкой сменных верхних ножей необходимо проверить узел.
Ошибка 6: рассматривать опубликованные данные о точности как универсальные стандарты. Данные поставщика могут демонстрировать производственные возможности для описанного ассортимента продукции. Они не заменяют фактический чертеж оборудования. Подтвердите точную спецификацию заказа, метод контроля качества и определения допусков.
Ошибка 7: оценка общей стоимости, основываясь только на цене за единицу товара. Частота замены, время простоя, затраты на транспортировку и брак могут перевесить небольшую разницу в первоначальной цене покупки. Используйте производственные записи, чтобы проверить, улучшает ли предлагаемая альтернатива результаты работы конкретного оборудования.
Наконец, следуйте инструкциям производителя оборудования по блокировке, установке защитных ограждений, монтажу и перезапуску. Вращающиеся инструменты для продольной резки создают опасность острых кромок, защемлений и накопления энергии. Применимые правила техники безопасности зависят от юрисдикции и конструкции оборудования; Правила OSHA по защите оборудования Это полезный справочник для США, но он не заменяет местные требования или инструкции производителя. Никогда не пытайтесь проверить контакт лезвия, засовывая руку в движущийся режущий узел.
Часто да. Эти термины обычно используются для обозначения вращающихся круглых инструментов, которые разрезают бумагу, пленку, фольгу или подобные материалы. Но они не являются достаточным описанием взаимозаменяемой детали. Верхний нож для резки, нижнее кольцо наковальни и нож для надреза могут фигурировать в каталоге под соответствующими терминами. Перед заказом подтвердите способ резки, размеры крепления, профиль кромки и рабочее положение.
В отрасли нет универсального правила, которое бы функционально отличало лезвие для продольной резки от ножа для продольной резки. В маркетинге и технической документации термины «лезвие» и «нож» часто пересекаются. Важные различия обычно заключаются в следующем: верхний против нижнего, сдвиг против оценки, геометрия ребер, и совместимость машинЧертеж детали, предоставленный поставщиком, является более авторитетным источником информации о совместимости при замене, чем название изделия.
Не обязательно, хотя многие обычные ножи для продольной резки имеют сплошную заточенную окружность, а не зубья, как у пилы. Специализированные вращающиеся инструменты могут иметь канавки, выемки или другие особенности кромки. Не следует предполагать, что зубчатое дисковое пильное полотно является подходящей заменой вращающемуся ножу для продольной резки. Укажите процесс резки и точное сечение кромки.
Замена может быть возможна, если нижний нож совместим и находится в приемлемом состоянии. Сначала проверьте нижнюю режущую поверхность, выравнивание и крепление, поскольку повреждение сопрягаемого компонента может сократить срок службы нового верхнего ножа или продолжать приводить к низкому качеству разреза. Решение о замене одной детали или комплекта зависит от результатов проверки, процедуры производителя и требований технологического процесса.
Нет. Оба метода могут использовать вращающиеся круглые инструменты, но механизмы различаются. Роторные ножницы используют сопряжение верхней и нижней частей для резки, в то время как при надрезании/измельчении нож прижимает материал к поверхности наковальни. Подходящий держатель, профиль ножа и настройка резки различаются. Переход от одного процесса к другому обычно требует оценки системы станка, а не просто выбора другого диска.
Как минимум, зафиксируйте наружный диаметр, внутренний диаметр, толщину и конструкцию кромки, затем добавьте размеры монтажного отверстия или шпоночного паза, требуемую плоскостность и биение, ориентацию фаски и, при необходимости, детали сопрягаемого ножа. Также укажите модель держателя, исходный номер детали, подложку и условия эксплуатации. Изношенный образец может не сохранить исходную геометрию наружного диаметра или кромки, поэтому, если имеется чертеж производителя, предпочтительнее использовать чертеж.
При наличии используйте обозначение детали от производителя и дополните его описательным текстом. Например, «верхний нож для вращающихся ножниц-резаков (круглое лезвие), чертеж ABC-123, для держателя XYZ» — это гораздо точнее, чем любой из этих общих терминов сам по себе. Укажите версию чертежа, количество, требования к приемке и любые утвержденные альтернативные материалы или методы обработки.
Некоторые конструкции станков-ножей могут работать с различными материалами, но пригодность никогда не следует предполагать. Бумага, полимерные пленки и фольга имеют разные характеристики разрушения, деформации, поверхности и загрязнения. Геометрия станка и критерии качества имеют такое же значение, как и название материала. Подтвердите предполагаемый материал и область применения у поставщика оснастки и, при необходимости, проведите контролируемые испытания.
Нет. Одной лишь твердости недостаточно для определения срока службы. Инструмент должен также обладать соответствующей прочностью, целостностью кромки, стабильностью профиля и соответствием силам резания. Даже хорошо изготовленный твердый нож может выйти из строя на ранней стадии из-за нестабильной или неправильной сборки. Для более подробного обсуждения вариантов лезвий обратитесь к GUANG CHUAN. руководство по выбору ножа для круговой продольной резки вместо того, чтобы рассматривать твердость как решающий фактор в этом сравнении терминов.
Ответственная проверка начинается с чертежа и информации о оборудовании. Производитель сравнивает интерфейс крепления предлагаемой детали, сечение кромки и требуемые допуски с компонентом OEM и сопрягаемым режущим узлом. В зависимости от критичности применения может потребоваться контроль размеров, утверждение образца и контролируемое производственное испытание. Идентичной фотографии или общего ключевого слова в каталоге недостаточно для установления совместимости.
Для промышленных покупателей дискуссия о дисковые ножи для продольной резки против ножей для роторной продольной резки Есть простой ответ. Эти выражения часто пересекаются, и ни одна из фраз не гарантирует конкретного материала, скорости, конструкции или уровня производительности. Реальные различия при покупке заключаются в методе резки, функциях верхней/нижней части, геометрии кромки, монтажных размерах, сопрягаемом компоненте и требованиях к эксплуатации.
Этот вывод полезен с коммерческой точки зрения. Он предотвращает заказ визуально похожих, но несовместимых инструментов, упрощает сравнение предложений поставщиков и смещает акцент оценки в сторону измеримых результатов: правильная посадка, приемлемое качество резки, предсказуемое техническое обслуживание и документированная производительность производства. Независимо от того, как ваш отдел закупок называет компонент – круговой нож для резки, роторный нож для резки или нож для верхней резки – чертеж и описание применения должны отражать одну и ту же техническую картину.
Компания GUANG CHUAN производит прецизионные промышленные ножи для станков и оказывает услуги по изготовлению сменной оснастки по чертежам. Для обсуждения конкретного проекта, пожалуйста, ознакомьтесь с информацией на сайте. Категория продукции: Круглые лезвия для продольной резки и перемотки, изучите Ассортимент ножей для промышленную резку сверху и снизуили узнать больше о компании производственные и индивидуальные возможности.
Запросите проверку совместимости или коммерческое предложение: Отправьте модель вашего станка, чертеж ножа или образцы размеров, верхнее/нижнее рабочее положение, информацию о сопрягаемом ноже, материал заготовки и ожидаемые условия эксплуатации. Компания GUANG CHUAN сможет использовать эти данные для обсуждения подходящей конфигурации дискового или роторного ножа для продольной резки, а также требований к ценообразованию и контролю качества. Для получения контактной информации см. Страница запросов по продукции GUANG CHUAN.

Оставить сообщение
Отсканируйте в WhatsApp :
 Pусский