


Зазор между ножом кругового продольно-резательного станка, перекрытие и боковое усилие: руководство по настройке для бумаги, пленки и фольги.
Практическое руководство по ротационной резке для инженеров-конструкторов, ремонтных бригад и покупателей промышленных ножей.
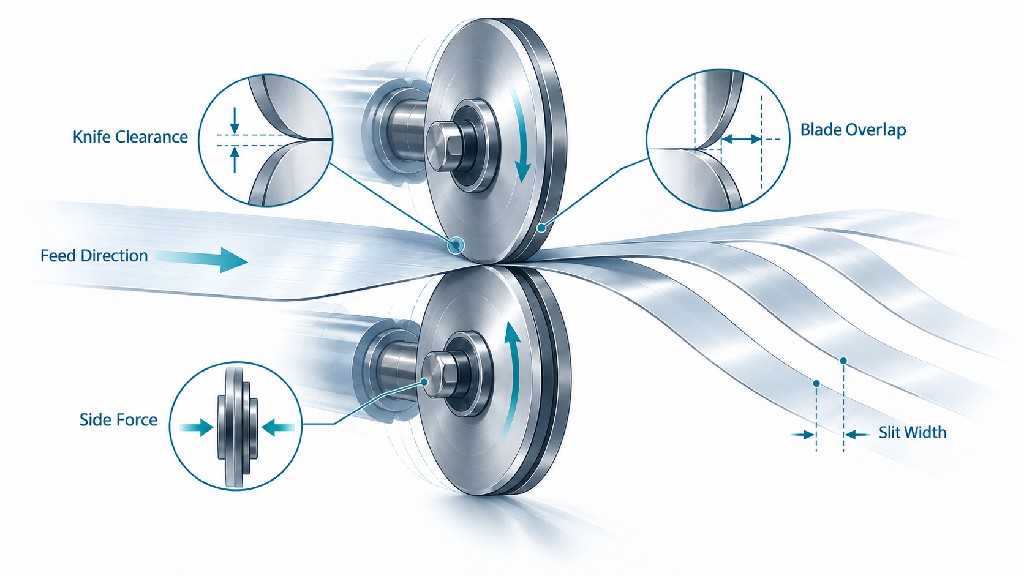
Круглый нож для продольной резки может быть изготовлен из высококачественной инструментальной стали, заточен до остроты и установлен на дорогостоящем перемоточном станке — и при этом все равно приводить к образованию неровных краев бумаги, растянутой пленки, заусенцев фольги или преждевременному износу ножа. Во многих случаях причина кроется не только в качестве лезвия. Она заключается во взаимосвязи между верхним ножом, нижним ножом или кольцом наковальни, держателем, движущейся лентой и геометрией станка. Три регулировки заслуживают особого внимания: Зазор между ножом и лезвием резака, перекрытие лезвий и боковое усилие..
Эти термины встречаются на чертежах станков, экранах операторов и в заказах на закупку, но их определения не всегда единообразно. «Зазор» может означать зазор до зацепления верхнего ножа, боковой зазор между двумя поверхностями ножниц или расстояние между установленными элементами системы роторных ножниц. «Перекрытие» может отображаться как глубина, глубина проникновения или настройка электронного держателя ножа. «Боковое усилие» может быть указано как давление воздуха, хотя фактическое усилие зависит от механизма держателя. Без единого словаря терминов специалисты могут следовать, казалось бы, правильным инструкциям и получать разные результаты резки.
В этом руководстве объясняются эти различия и предлагается воспроизводимый подход. установка для продольной резки В нем описана процедура и показано, что следует изменить при переработке бумаги, полимерной пленки, алюминиевой фольги или ламината. Также показано, как оценивать технические характеристики ножей, диагностировать дефекты кромки и взаимодействовать с поставщиком сменных лезвий. Цель состоит не в том, чтобы установить какое-то одно волшебное число; она состоит в том, чтобы сделать корректировки измеримыми и обосновать решения о закупке.
Важное замечание по области применения и технике безопасности: Данная статья в первую очередь посвящена вращательная резка ножницами Верхний круглый нож прижимается к нижнему ножу, ленте или кольцу наковальни. При резке лезвием и надрезке используются разные механизмы контакта. Указанные производителем числовые значения относятся к их конкретному оборудованию, а не ко всем резакам. Остановите оборудование, отключите источник опасного излучения и следуйте инструкциям производителя оборудования (OEM) перед осмотром или регулировкой любого лезвия.
Качество резки часто оценивают по внешнему виду одного образца, но на коммерческой линии по переработке необходимо поддерживать качество кромок на протяжении всего производственного заказа. Рулон с несколькими неровными участками может вызвать жалобы клиентов на последующих этапах. Бумажная пыль может загрязнить печатное оборудование; растяжение кромок пленки может привести к образованию складок и плохой совмещенности; заусенец фольги может повредить ламинат или нарушить стандарты приемки кромок, установленные заказчиком. Один некачественный разрез также может нарушить натяжение намотки на соседних дорожках.
Для стабильного процесса продольной резки необходимо одновременно достичь четырех целей. Он должен чисто отделять полотно, обеспечивать получение полос, близких к заданной ширине, предотвращать повреждение или загрязнение материала и работать в течение коммерчески полезного периода до технического обслуживания. Более агрессивный контакт лезвия может временно улучшить резку, но при этом увеличить трение, нагрев, сколы кромок и нагрузки на подшипники. Очень легкий контакт может защитить острый нож, допуская при этом образование отдельных неразрезанных волокон или концов пленки. Эффективная настройка представляет собой контролируемый компромисс между этими результатами.
Полезной мысленной моделью является рассмотрение системы резки как цепь допусков и силСвойства полотна определяют нагрузку при резке. Геометрия ножа обеспечивает режущую кромку. Держатель позиционирует и нагружает ее. Оправка и нижний нож определяют сопрягаемую поверхность. Натяжение намотчика и траектория движения полотна определяют, как материал входит в зону резки и выходит из нее. Если изменяется одно звено, правильная настройка другого звена также может измениться.
Для получения дополнительной информации о семействах ножей и материалах см. существующие материалы Гуан Чуаня. Круглые ножи для продольной резки: типы, области применения, материалы и руководство по выбору.Этот обзор объясняет проблему выбора; данная статья посвящена рабочей геометрии, необходимой для обеспечения эффективной работы этих ножей.
В ходе приемлемого производственного испытания должны быть получены чистые кромки с обеих сторон прорези, а не просто одна визуально привлекательная полоса. Нож должен работать без аномальной вибрации или повышения температуры, а результат должен оставаться стабильным при изменении скорости линии и диаметра валка в пределах утвержденного рабочего диапазона. Техник должен иметь возможность воспроизвести настройку после очистки, замены или переточки лезвия. Эти требования должны быть отражены в плане ввода в эксплуатацию или приемки поставщиком, а не оставаться неофициальными знаниями оператора.
Представьте себе верхний диск с заточенным периметром, опускающийся рядом с закаленным нижним кольцом. Два края проходят достаточно близко, чтобы инициировать зону сдвига в движущемся материале. При контролируемом сдвиговом резе полотно не просто ломается из-за того, что верхний нож прижимает его вниз; резание происходит за счет локального взаимодействия геометрии кромки, бокового выравнивания, деформации материала и относительного движения. Таким образом, нижнее кольцо является прецизионным режущим элементом, а не просто обычным опорным роликом.
Верхний нож может вращаться за счет трения полотна, за счет контакта с приводным нижним ножом или через специальный привод, в зависимости от оборудования. Нижняя наковальня может вращаться с заданной скоростью. Правильная компоновка определяется производителем станка, включая угол подхода полотна, геометрию обмотки или касательной, ориентацию ножа, направление вращения и допустимое соотношение между скоростью поверхности наковальни и скоростью полотна.
Обычно устройство для продольной резки выполняет последовательность движений: оно приближается к нижнему кольцу, обеспечивает необходимое геометрическое перекрытие, а затем прикладывает боковую нагрузку для поддержания контролируемого контакта. Компания Valmet описывает аналогичную последовательность приближения и боковой нагрузки в своей продукции. Руководство по регулировке намоточного станка для продольной резкиНе во всех держателях используется одна и та же последовательность действий; в механических и пневматических системах могут применяться различные механизмы соединения.
Вот почему на качественном чертеже установки должно быть показано как минимум два вида. Вид спереди показывает вертикальное перекрытие между ножом и кольцом; вид сбоку или сверху показывает боковое соотношение, контактную поверхность и угол наклона. Одна фотография крупным планом обычно не позволяет увидеть все эти размеры. Если поставщик предлагает только наружный диаметр лезвия и отверстие, важная информация о геометрии сопряжения остается недоступной.
При резке лезвием бритвы используется очень острый тонкий край для прорезания пленки или полотна, либо в воздухе, либо при соприкосновении с подходящей подложкой. При резке с надрезом лезвие прижимается к материалу, прижимаясь к закаленной подложке. Ротационная резка ножницами работает с двумя взаимодействующими режущими кромками. Каждый метод может быть подходящим, но оператор не должен переносить настройку перекрытия или боковой силы ножа ножниц на систему резки лезвием бритвы или надрезом. Первое инженерное решение — определить фактический метод резки и подтвердить предполагаемый режим работы машины.
Зазор между ножом и режущим инструментом В рабочих совещаниях часто используется наименее точный термин. На некоторых держателях для ножниц «зазор между лезвием и лентой» означает горизонтальное расстояние между ними. перед боковым столкновениемКогда лезвие разгружено или отведено от ленты. Это установочный размер механизма держателя. Компания Valmet, например, указывает... Зазор между ненагруженной лентой и лезвием составляет 4–6 мм (0,16–0,24 дюйма). Это относится к конкретной схеме позиционирования продольно-резательного станка Valmet, описанной в сервисной статье компании. Это не универсальный рабочий зазор между двумя режущими кромками.
В другом станке, особенно в станке с неподвижным валом, «боковой зазор» может означать расчетное расстояние между соседними режущими поверхностями во время резки. В системе с подпружиненным верхним ножом режущие поверхности могут, наоборот, находиться в контролируемом контакте, так что эффективное соотношение резания определяется боковой силой, геометрией поверхности и прогибом держателя, а не произвольным зазором в 4 мм. Буквальный перенос размера предварительного зацепления Valmet в зону резания, в которой происходит резание, приведет к серьезному недопониманию.
В каждой записи о техническом обслуживании или на чертеже закупки укажите, является ли измерение зазор между лезвием и лентой до начала зацепления, взаимосвязь боковой поверхности лица, осевое разделение, контролируемое проставкойили другой размер, специфичный для данного станка. Запишите место измерения, опорную поверхность, рабочее состояние, измерительный инструмент и единицу измерения. Избегайте написания «зазор = 0» без объяснения, предполагается ли контакт и как он контролируется.
Перекрытие лезвий Это расстояние, на которое верхний и нижний контуры ножа пересекаются в радиальном или глубинном направлении при их взаимодействии. Также называется глубиной проникновения или глубиной зацепления. На подходящей геометрической схеме это можно выразить как сумму двух эффективных радиусов за вычетом расстояния между их центрами вдоль соответствующей геометрии; способ проверки определяется собственной системой измерений станка. (Tidland's) Руководство по эксплуатации держателя ножа серии Control Class I Инструкция для пользователей: измерять перекрытие следует по общей осевой линии или по хорде, образованной в точке пересечения контуров ножа.
Слишком малое перекрытие может привести к тому, что верхний нож будет задевать нижнее кольцо или не сможет полностью разделить перемычку. Слишком большое перекрытие может привести к повреждению лезвия, перегреву, неправильному контакту и преждевременному затуплению. Крайне важно, чтобы перекрытие было нет Настройка толщины: пленка толщиной 25 микрометров не разрезается автоматически с перекрытием в 25 микрометров. Перекрытие должно соответствовать диаметру ножа, держателю, нижнему кольцу, траектории движения полотна, сорту, скорости и методу резки.
Боковая силаБоковая нагрузка, также называемая боковой нагрузкой, прижимает верхний нож к сопрягаемой поверхности нижнего ножа. Она обеспечивает стабильное режущее усилие. Цель, как правило, состоит в том, чтобы минимальное боковое усилие, обеспечивающее приемлемый результат резки в реальных производственных условияхЭто не максимальная сила, которую может приложить держатель. Избыточная сила увеличивает трение и износ лезвия, в то время как недостаточная сила может привести к разделению режущих поверхностей при колебаниях нагрузки.
Боковая сила не должна путаться с силой, направленной вниз. Пневматический регулятор показывает давление; передаваемая боковая сила также зависит от эффективной площади цилиндра, трения, геометрии рычага и характеристик пружины. В качестве физического соотношения первого порядка сила равна давлению, умноженному на эффективную площадь, но для фактического держателя ножа требуется калибровка производителя или правильно выполненная процедура измерения силы. Не следует сравнивать две машины только потому, что их регуляторы показывают одинаковое давление.
| Термин в листе настроек | Что это должно означать | Типичный источник путаницы | Более качественная запись |
|---|---|---|---|
| Зазор или щель | Точно определено боковое разделение или состояние контакта. | Путаница между зазором держателя без нагрузки и зазором при резке. | «Зазор между лезвием и лентой в ненагруженном состоянии, измеренный по эталонному значению производителя: ___ мм» |
| Перекрытие или глубина | Радиальное зацепление верхнего и нижнего контуров резки | Принимать толщину полотна или выступ ножа за перекрытие. | «Перекрытие в рабочем положении, измеренное по методике производителя: ___ мм» |
| Боковая сила | Боковая сила, удерживающая поверхности среза в заданном положении. | Рассматривать давление регулятора как прямую силу | «Измеренная сила: ___ Н; регулятор: ___ стержень; инструмент/метод: ___» |
| Угол наклона | Малое угловое соотношение направлений поверхностей ножа и наковальни. | Предположим, что один угол подходит для каждого держателя. | «Установленный OEM-наклон/угол: ___» |
| Закончиться | Радиальное или осевое изменение при вращении | Указание допуска только для лезвия без учета вала. | «Радиальное/осевое сопротивление TIR при сборке в указанных точках: ___ мм» |
Не существует универсальной, ответственной таблицы зазоров, перекрытий, боковых сил, охватывающей такие материалы, как ткани, картон с покрытием, ПЭТ-пленка, ламинированная упаковка и пленка для батарей. Приведенные ниже данные ценны, поскольку они взяты из документации на реальное оборудование. Они также показывают, насколько по-разному могут быть спроектированы две допустимые системы продольной резки.
В своем опубликованы рекомендации по регулировке продольно-резательного станкаКомпания Valmet приводит следующие примерные диапазоны для указанного намоточного оборудования и сортов бумаги. Значения силы относятся к данной конфигурации и не должны копироваться в держатель ножа, не имеющий к ней отношения. Значения перекрытия были переведены из дюймов для удобства; округление не улучшает исходную точность измерения.
| Качество бумаги | Рекомендации производителя по усилию | Рекомендации производителя по перекрытию | Соответствующая интерпретация |
|---|---|---|---|
| Бумажные салфетки | 12,8–15,1 фунтов силы (примерно 57–67 Н) | Менее 0,030 дюйма (менее 0,76 мм) | Справочное руководство по конкретной модели, в формате, не требующем большого объема бумаги. |
| Бумага для печати | 15,1–17,3 фунта силы (примерно 67–77 Н) | Примерно 0,030–0,050 дюйма (0,76–1,27 мм) | Справочник по конкретным моделям бумагомоечных машин |
| Легкая или ламинированная доска | 17,3–21,8 фунтов силы (примерно 77–97 Н) | Примерно 0,050–0,060 дюйма (1,27–1,52 мм) | Справочная информация по конкретной модели платы |
| Лайн-картон | 19,1–23,2 фунта силы (примерно 85–103 Н) | Примерно 0,060–0,080 дюйма (1,52–2,03 мм) | Специализированный эталон более высокого качества для конкретной модели |
Компания Valmet дополнительно описывает Зазор между ненагруженным лезвием и лентой составляет 4–6 мм. для описанной системы позиционирования. Эта цифра намеренно не включена в столбец перекрытия, поскольку она описывает другое измерение. Приведенные выше диапазоны иллюстрируют реакцию производителя на более плотные сорта бумаги; их ни в коем случае нельзя представлять в качестве спецификации для тонкой пленки или фольги.
Он Руководство по установке и техническому обслуживанию контроллеров Tidland / Maxcess серии Class I задает заводские настройки по умолчанию перекрытие 0,035 дюйма (0,889 мм) и Боковая сила 2 фунта (приблизительно 8,9 Н)В таблице технических характеристик указана точность позиционирования с перекрытием. ±0,013 ммдиаметр лезвия 90 мм, максимальная заданная боковая сила 26,7 Н (6 фунтов) и расчетный максимальный предел 1000 м/минЭти показатели характеризуют конкретный электронный держатель ножа, а не все круглые ножи для продольной резки, и максимальная скорость — это расчетная характеристика держателя, а не гарантия того, что любой материал можно успешно разрезать на этой скорости.
Разница в уровнях силы между примером бумажной намотки Valmet и держателем Tidland сразу же показывает, почему копирование значений из онлайн-таблицы небезопасно. Различаются механическая конструкция и методы измерения. В руководстве по устранению неполадок Tidland четко указывается связь между чрезмерной боковой силой и перекрытием и повреждением кромок, а также сокращением срока службы лезвия. В нем также предупреждается, что сочетание максимальной боковой силы с минимальным перекрытием может привести к тому, что лезвие будет подниматься на наковальню. Правильное коммерческое сообщение звучит так: контролировать взаимосвязь между настройкамиа не «увеличивать все параметры, пока не улучшится качество стрижки».
Инженерное правило: Начинайте с точного руководства по эксплуатации станка и держателя ножа. Рассматривайте данные, опубликованные сторонними организациями, как доказательство возможных диапазонов проектных параметров, но ни в коем случае не как разрешение на превышение пределов, установленных производителем. Для нового сорта продукции подтверждайте изменения посредством контролируемых пробных запусков и документированных проверок качества кромки.
Бумажное полотно, двуосноориентированная полимерная пленка и алюминиевая фольга не являются взаимозаменяемыми нагрузками при резке. Плотность, толщина, прочностные характеристики, покрытие, хрупкость, эластичность, адгезионная способность и направление обработки влияют на то, как каждое из этих материалов взаимодействует с лезвием. Для двух полотен одинаковой толщины может потребоваться разная геометрия резки, поскольку их деформационное поведение и характер разрушения различаются.
Таким образом, полезная спецификация поступающих материалов сочетает в себе размеры и функциональную информацию. Для бумаги плотность и толщина — это разные свойства: ISO 536:2019 определяет метод измерения плотности бумаги и картона, в то время как ISO 534:2011 В них рассматриваются толщина, плотность и удельный объем. Эти стандарты обеспечивают единообразную характеристику материала, но ни один из них не содержит универсального зазора между ножом и режущим инструментом. Обратитесь к соответствующим стандартам. Описание ISO 536 и Описание ISO 534.
Для тонких полимерных пленок, ASTM D882 Предлагается стандартизированный метод испытания на прочность при растяжении. Его важность заключается в том, что поведение пленки изменяется в зависимости от размеров образца и условий испытания; он не предусматривает заданное значение для вращающегося ножа для резки. действующая спецификация ASTM D882 Это полезно, когда покупатели сравнивают партии материалов или обсуждают требования к обработке рулонных материалов. Для гибкой упаковки используется алюминиевая фольга. ASTM B479-19 Рассматриваются конкретные отожженные алюминиевые и алюминиевые сплавы в виде фольги, включая материалы толщиной всего несколько сантиметров. 0,0064 мм и ниже 0,15 ммЭто данные по материальным характеристикам. не рекомендуемые значения перекрытия или зазора.
| Семейство субстратов | Основная проблема, связанная с продольной резкой. | Переменные, которые необходимо собрать перед корректировкой. | Что проверять на готовом разрезе |
|---|---|---|---|
| Бумага и тонкая бумага | Вытягивание волокон, неровные края, пыль | Граммаж, калибр, влажность, направление волокон, скорость | Целостность волокна, количество ворса, чистота намотки. |
| Печатная и мелованная бумага | Пыль, трещины покрытия, шероховатость кромок | Тип покрытия, удельная плотность, качество поверхности, натяжение | Непрерывность покрытия и стабильность ширины щели. |
| Картон и лайнер | Высокая режущая нагрузка, заклинивание кромки, износ ножа. | Толщина, жесткость, разброс диаметров, класс | Квадратные края, минимальное смятие, стабильная нагрузка |
| БОПП, ПЭТ и другие фильмы | Растяжение краев, складки, морщины, воздействие тепла | Толщина пленки, ориентация, прочность на растяжение, температура | Плоские края, отсутствие сужения, низкое содержание частиц. |
| Поля, покрытые клеем | Накопление клея, размазывание по краям. | Липкость, вес покрытия, толщина слоя, интервал очистки | Легкое отсоединение и ровный край клеевого слоя. |
| Алюминиевая или медная фольга | Микрозаусенцы, частицы, складывание, разрыв | Сплав/закалка, фактическая толщина, чистота поверхности, натяжение | Отсутствие неприемлемых заусенцев, частиц или трещин. |
| Ламинирование из бумаги/пленки/фольги | Расслоение и смешанное разрушение слоев | Последовательность слоев, прочность сцепления, общий диаметр. | Отсутствие расслоения, чистый многослойный край. |
В таблице указано, что следует расследовать; это сделано намеренно. нет Диаграмма автоматических числовых заданных значений. Конвертер должен выбрать базовый уровень из руководства по эксплуатации своего оборудования, протестировать фактический материал и зафиксировать узкий диапазон рабочих параметров, удовлетворяющий критериям приемки заказчика.
На первый взгляд, резка бумаги кажется сравнительно простой, пока линия не начнет работать непрерывно на промышленной скорости. Бумага с низкой плотностью может осыпаться, если резка неполная. Бумага с покрытием может образовывать пыль или осыпаться пигмент в месте разреза. Тяжелый картон может смещать верхний нож вбок, увеличивать требуемую опорную силу и повреждать кромки, если геометрия резки нестабильна. Влажность, профиль входящего рулона и натяжение полотна еще больше усложняют обеспечение повторяемости.
Начните с записи сорта бумаги, плотности, толщины, влажности или состояния кондиционирования, целевой ширины разреза и скорости движения полотна. Осмотрите свежесрезанный край, используя стандартный метод контроля, а не полагаясь только на невооруженный глаз. Осмотрите как оставшуюся полосу, так и полосу обрезки. Если вытягивание волокон происходит только с одной стороны, следует заподозрить неправильную ориентацию ножа, состояние нижнего кольца или асимметричный контакт, прежде чем обвинять партию бумаги.
Если существует утвержденный рецепт для бумаги, восстановите зафиксированное перекрытие и измеренное усилие перед началом экспериментов. Если сохраняется неполный рез или образование волоконного мостика, сначала проверьте остроту кромки и радиальное положение. Увеличение перекрытия может помочь при недостаточно надежном креплении ножа, но чрезмерное перекрытие может привести к изгибу или складыванию полотна. Если режущие поверхности периодически расходятся, осторожно отрегулируйте боковую опору в пределах допустимых значений, установленных производителем. Если при увеличении усилия увеличивается количество пыли, вернитесь к последней проверенной настройке и проверьте износ кромки, неправильный наклон или биение нижнего кольца.
Ключевое оперативное различие заключается в следующем: кратковременный внешний вид края и долгосрочная стабильность производстваДополнительное увеличение усилия может обеспечить изначально четкую кромку, но при этом увеличить износ настолько, что в дальнейшем в течение смены образуется больше пыли. После каждой регулировки проверяйте первые метры и репрезентативную длину при постоянной скорости. Записывайте количество замен рулонов или пройденное расстояние до ухудшения качества резки, а не только время в начале заказа.
Для типичных задач по переработке бумаги компания GUANG CHUAN поставляет продукцию. Верхние и нижние ножи для продольной резки бумаги в бумагоперерабатывающем оборудованииОценка состояния парных ножей особенно полезна, когда клиент сообщает о многократной замене верхней части лезвия без существенного улучшения, поскольку соединительная лента может быть повреждена или не соответствовать техническим характеристикам.
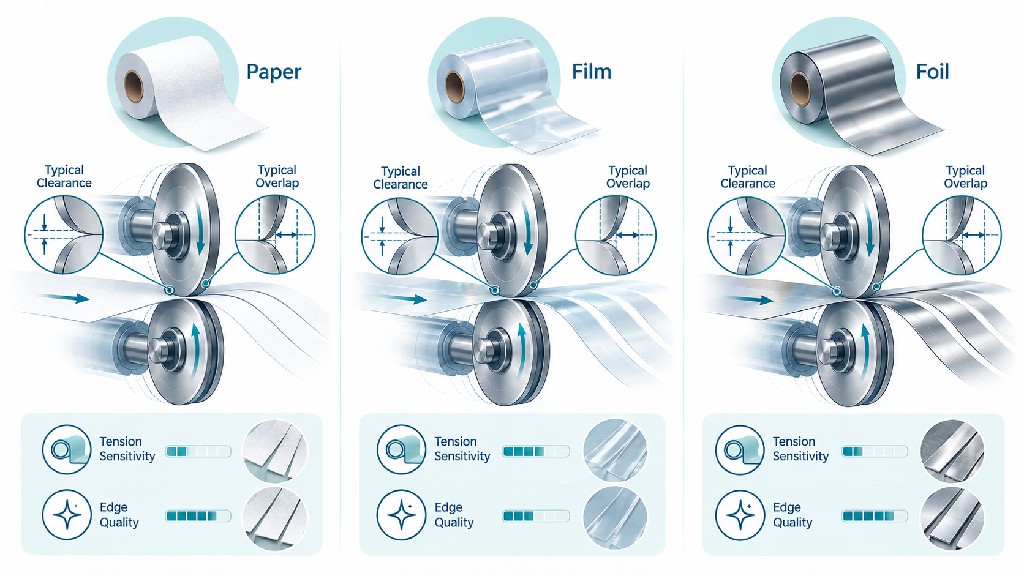
Пленка часто лучше поддается резке с меньшим усилием, чем более плотный картон, но она менее устойчива к натяжению и деформации кромок. Тонкие ПЭТ, БОПП, ПЭ и специальные пленки могут растягиваться вокруг лезвия перед разделением, особенно в местах закругления кромки, нестабильности основы или плохого расположения полотна в зоне резки. Заметно сужающаяся «шейка», нитевидный хвостик или периодическая волна могут указывать на проблему механической резки, а не на неправильный состав пленки.
Начните с пробной конфигурации, соответствующей конкретной пленке и конструкции станка для продольной резки. Проверьте ориентацию односторонних скошенных кромок, состояние нижнего ножа, ожидаемую траекторию движения полотна и геометрию контакта. На тонких оптических или электрических пленках мелкие частицы могут иметь большее значение, чем косметические дефекты кромки. Проведите осмотр под увеличением там, где это требуется согласно техническим условиям. Измерьте ширину щели после того, как пленка расслабится в контролируемых условиях; нестабильное натяжение полотна может привести к тому, что лезвие будет выглядеть неточным, даже если его размеры после обработки соответствуют требованиям.
Если на линии наблюдается чрезмерное растяжение кромки, не следует автоматически увеличивать боковое усилие. Сначала убедитесь, что нож острый, угол наклона правильный и материал не перемещается по неподходящей контактной поверхности. Проверьте натяжение полотна, направляющие, контроль статического электричества и настройки намотки. Перекрытие и боковое усилие следует регулировать по отдельности и только в пределах допустимого диапазона. Для адгезионного слоя может потребоваться дополнительная очистка и предотвращение его образования; увеличение нагрузки на лезвие не решает проблему липкого покрытия, накапливающегося на поверхности.
Для некоторых дорогостоящих пленок может быть целесообразнее использовать другой метод резки, включая специализированный нож или оптимизированную систему ножниц. Смена метода требует полной оценки частиц, деформации кромок, поддержки полотна, срока службы инструмента и совместимости оборудования. Цель состоит не в том, чтобы доказать, что резка ножницами всегда превосходит другие методы; цель состоит в том, чтобы выбрать метод с воспроизводимыми, документированными результатами для конкретного продукта.
Для производства видеолент и переработанной пленки компания GUANG CHUAN также предлагает Круглые режущие лезвия диаметром 250 мм для рулонов БОПП-пленки и малярной ленты.Размеры лезвия по-прежнему необходимо проверять на соответствие размерам предполагаемой машины; совпадения только внешнего диаметра недостаточно для подтверждения совместимости.
Тонкая металлическая фольга особенно чувствительна к неподходящему сочетанию остроты режущей кромки, опоры, выравнивания и натяжения. В отличие от полимерной пленки, металлическая фольга может образовывать мельчайшие заусенцы или локальные деформации вблизи режущей кромки. Чрезмерное перекрытие или боковая нагрузка могут увеличить трение и повреждения, в то время как недостаточное зацепление может привести к образованию необработанных зон или неравномерному излому. Результат зависит от сплава, состояния, толщины фольги, покрытия, ширины полотна и конструкции станка.
Избегайте использования повседневного правила, такого как «установите зазор между лезвием и материалом на уровне десяти процентов от его толщины», для всех роторных ножниц для продольной резки фольги. Процентные значения зазора, которые иногда обсуждаются для обычных ножниц для резки листового металла или другого режущего оборудования, не автоматически применимы к пружинным круглым ножам для резки фольги микрометрового размера. Механизм, геометрия опоры и допустимый предел высоты заусенцев отличаются. В спецификации необходимо указать, использует ли система контролируемый контакт с поверхностью, фиксированный боковой зазор или другое расположение.
Для гибкой упаковки используется алюминиевая фольга. ASTM B479-19 Это полезный справочник по выбору сплавов и толщины; его не следует представлять как стандарт для установки лезвий. Для фольги, используемой в производстве батарей, могут предъявляться совершенно иные требования к чистоте, размерам и содержанию частиц, которые должны определяться фактическим заказчиком или технологической спецификацией. Никогда не обещайте «нулевой заусенец», основываясь исключительно на номинальной твердости или допуске.
Практическое испытание фольги должно сочетать микроскопическое исследование обеих кромок, сбор частиц там, где это необходимо, измерение ширины щели с контролем и проверку поведения при намотке или ламинировании. Следует искать периодические дефекты кромок, повторяющиеся за один оборот ножа: они могут указывать на сколы, эксцентриситет или локальное повреждение нижнего кольца. Сплошной заусенец с одной стороны может свидетельствовать о неправильной ориентации лезвия, зацеплении или соотношении сторон. Перед заказом более твердого материала для ножа необходимо подтвердить механизм дефекта.
ГУАН ЧУАН описывает многоканавочные, многолезвийные роторные ножи для продольной резки дна Для металлической фольги, бумаги и композитных материалов. При использовании нескольких канавок необходимо уделять особое внимание шагу канавок, форме поверхности и выравниванию с верхними режущими инструментами, поскольку смещение одной полосы может повлиять на весь многополосный заказ.
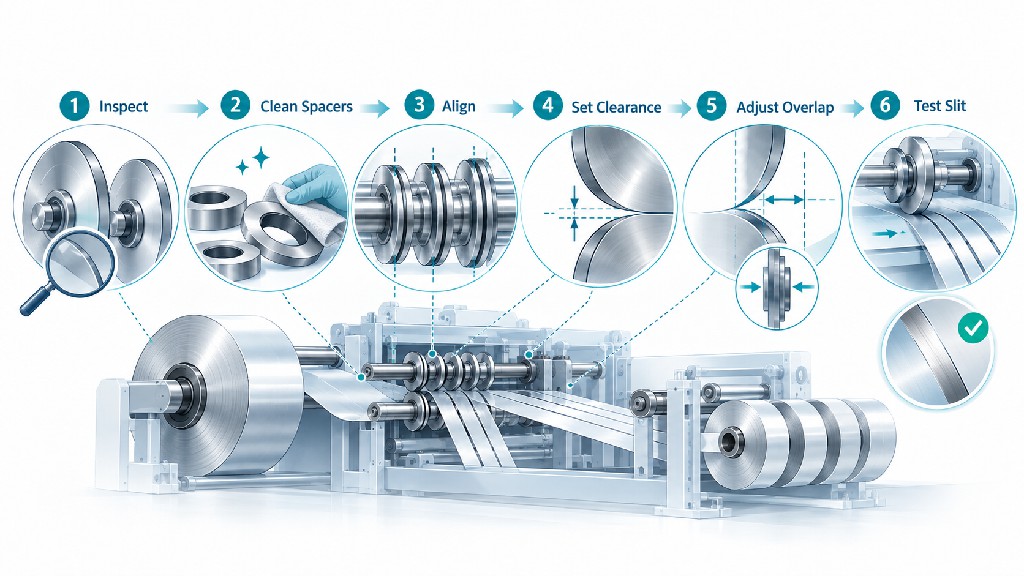
Цель документированной настройки — заменить метод проб и ошибок контролируемой последовательностью изменений. Приведенная ниже последовательность представляет собой инженерный рабочий процесс. не заменяет собой конкретные инструкции производителя по эксплуатации, изоляции и техническому обслуживанию.Оно должно быть адаптировано к системе защиты машины, автоматическому перемещению, источникам энергии и функциям авторизованного технического обслуживания. В Соединенных Штатах, OSHA 29 CFR 1910.147 Определяет требования к контролю опасной энергии во время соответствующего обслуживания и ремонта. В других юрисдикциях действуют свои собственные требования.
Запишите характеристики материала полотна, номинальную и измеренную толщину или плотность, данные о покрытии и клее, целевую ширину полосы, исходную ширину рулона, скорость производства, настройки натяжения полотна и текущие номера деталей ножевого узла. Укажите модель держателя ножа и нижнего кольца, версию руководства по эксплуатации и тип резки: ножевая, надрезная или лезвиевидная. Если существует проверенная рецептура для этой конкретной комбинации, используйте ее в качестве базовой.
Сфотографируйте текущие настройки аппарата, но никогда не полагайтесь на фотографию как на единственный источник информации. Зафиксируйте числа, единицы измерения, положение держателя, направление вращения и то, являются ли значения заданными значениями или фактическими измеренными показаниями. Если у аппарата несколько положений щели, запишите данные для каждой станции отдельно; изношенный держатель или смещенное нижнее кольцо могут привести к дефекту только на одной дорожке.
Остановите движение полотна и дождитесь полного прекращения вращения. Следуйте процедуре блокировки/маркировки и проверки, специфичной для данной машины, которая охватывает электропитание, пневматическое или гидравлическое давление, накопленную энергию пружины, гравитационное движение и любое автоматическое управление держателем ножа. Используйте разрешенный метод технического обслуживания и соответствующее оборудование для работы с лезвиями. Остановившийся шпиндель может быть опасен, даже если цилиндр неожиданно включится. Никогда не кладите пальцы между режущими кромками, чтобы оценить контакт или остроту.
Вальмет инструкции по технике безопасности Особое внимание следует уделить прикосновению к острым кромкам, попыткам остановить вращение ножей вручную, ловле падающих лезвий или повторному использованию поврежденных лезвий. Используйте специально изготовленные измерительные приборы и защитные кожухи. В тех случаях, когда производитель требует определенного состояния нагрузки, устанавливать это состояние в соответствии с утвержденной процедурой техники безопасности должны только обученные и уполномоченные сотрудники.
Проверьте верхний нож и нижнее кольцо на наличие сколов, плоских участков, царапин, точечных повреждений, коррозии и скопления клея. Осмотрите обработанные сопрягаемые поверхности, а не только режущие кромки. Убедитесь, что нож плотно прилегает к своему плечу или ступице, а зажимные элементы не повреждены и правильно установлены. Проверьте нижнюю наковальню на биение и осмотрите направляющую планку, подшипники, картридж и ползун на предмет люфта.
Не следует предполагать, что недавно приобретенное лезвие застраховано от проблем с установкой. Грязь, застрявшая между поверхностью лезвия и ступицей, может вызвать осевое люфт. Изношенный подшипник шпинделя может вызывать периодические боковые смещения, которые нельзя исправить заточкой более качественного ножа. Если нож был переточен, проверьте его новый внешний диаметр, профиль кромки, а также оставшуюся регулировку держателя и совместимость с защитным кожухом.
Используйте указанные производителем размеры для конкретного держателя. Для оборудования, в котором указан зазор между лезвием и лентой до зацепления, измерьте его в указанном ненагруженном положении в указанной контрольной точке. Для системы с фиксированным валом проверьте толщину ножа и проставки, а также расположение торцов по чертежу пакета. Для верхнего ножа с контролируемым контактом убедитесь, что его боковой ход и геометрия обеспечивают необходимый контакт без заклинивания или механического зацепления.
После изменения ширины полосы движения необходимо осмотреть каждую полосу. Перемещение держателя ножа или нижнего кольца в сборе может изменить их зазор, предварительную нагрузку или соосность контактов. Машина с электронным позиционированием может потребовать механической проверки после обслуживания, столкновений или замены компонентов.
Устанавливайте перекрытие лезвий только в соответствии с процедурой и инструментом производителя. Там, где это разрешено, используйте измерительный шаблон, контролируемый измерительный прибор или калиброванную электронную настройку. Убедитесь, что полученное зацепление соответствует форме лезвия. фактический диаметр после шлифовкине просто исходный диаметр из каталога. Убедитесь в правильности покрытия защитного кожуха и в том, что нож не ударяется о неправильную поверхность нижнего кольца.
Геометрическая причина имеет значение. Для простого зацепления двух окружностей уменьшение внешнего диаметра верхнего ножа с 90 мм до 88 мм уменьшает его радиус на 1 мм. Если положение центров остается неизменным, номинальное радиальное перекрытие также уменьшается на 1 мм. Пример демонстрирует чистую геометрию, а не рекомендуемый допуск на переточку. Фактические держатели ножей могут компенсировать это автоматически или использовать другую механическую точку отсчета, поэтому лучше проверить результат, а не рассчитывать его один раз и считать правильным.
Восстановите исходные параметры, установленные производителем. Если регулировка разрешена, увеличивайте контакт только по мере необходимости для надежной резки, следя за ухудшением повреждения кромки или признаками трения. Некоторые станки позволяют напрямую задавать значение боковой силы; другие используют регулятор, изменяющий пневматическое давление. Правильное измерение силы должно соответствовать методу производителя держателя. Компания Valmet описывает использование динамометра для определения силы, необходимой для отведения лезвия от ленты. Этот метод нельзя импровизировать на вращающемся ноже.
При оценке влияния боковой силы необходимо сохранять фиксированное перекрытие. В противном случае становится невозможно определить, какая переменная улучшила, а какая ухудшила качество резки. Не следует отключать жесткие ограничители, пределы усилия или калибровку держателя для расширения доступного диапазона.
Угол наклона описывает преднамеренное угловое соотношение, которое помогает поддерживать надлежащий контакт при резке. Обычно он заложен в конструкцию конкретного держателя, ключа или крепления. Угол, заданный одним производителем, не может быть перенесен на узел другого производителя. Проверьте ориентацию лезвия относительно перемещения полотна и установленного ключа наклона. Осмотрите нижнюю наковальню, привод, направляющую полотна, систему натяжения и схему намотки на наличие проблем, которые можно ошибочно принять за дефекты резки.
При использовании приводной наковальни необходимо ознакомиться с требуемой скоростью вращения. Например, в руководстве Tidland по классам I рассматривается следующее: Превышение скорости вращения приводной наковальни на 3–5% В качестве меры по устранению неполадок в соответствующей системе. Это не означает, что разрешается запускать каждую фольговую или пленочную наковальню быстрее, чем движется полотно. Такие соотношения скоростей следует рассматривать как инструкции, специфичные для конкретной конструкции, особенно при обработке деликатных полотен.
После того, как уполномоченный персонал вернет станок в безопасное рабочее состояние под защитой, проведите пробный запуск, используя утвержденный процесс запуска. Сначала осмотрите материал на пониженной скорости, затем, если это разрешено, на заданной рабочей скорости. Каждый раз регистрируйте одни и те же параметры: внешний вид кромки, наличие частиц или пыли, ширина щели, качество намотки, обрывы полотна, поведение держателя ножа и время до разрушения кромки. Сравните результаты с установленным стандартом приемки заказчика.
Изменяйте только одну переменную настройки за одно испытание. Если проблема сохраняется после разумной регулировки, разрешенной производителем, остановитесь и проверьте физическое состояние инструмента, нижнего кольца, держателя или перемычки. После достижения стабильного результата сохраните утвержденные настройки и условия испытаний. Рецепт без указания соответствующего материала, размеров лезвия и критериев приемки не является воспроизводимой производственной инструкцией.
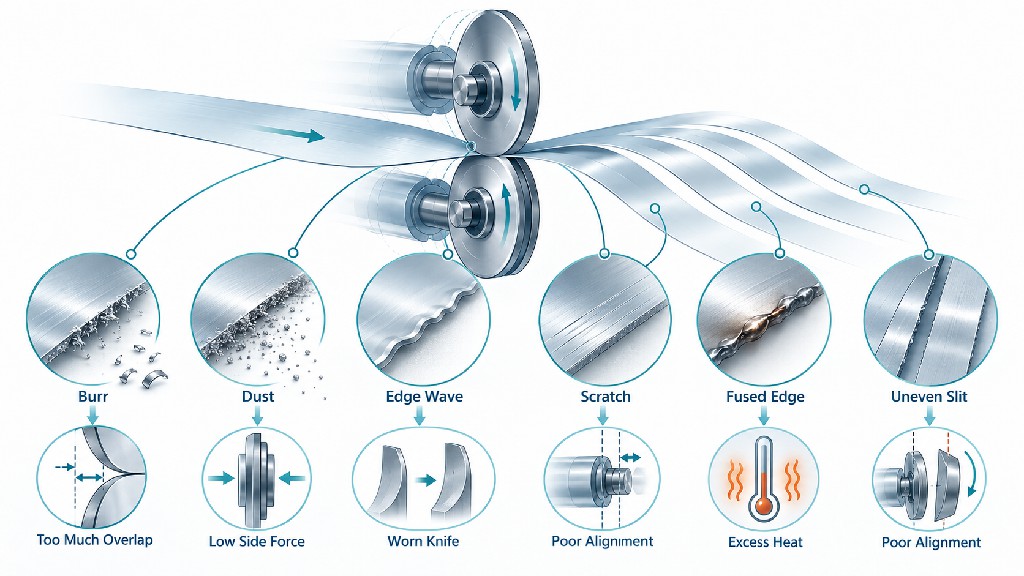
Операторы часто обнаруживают, что их измерительные инструменты важнее, чем их первоначальная интуиция при настройке. Индикатор часового типа может выявить биение; он не может напрямую доказать чистоту реза. Динамометр может помочь охарактеризовать боковую нагрузку; он не может заменить осмотр сопрягаемых поверхностей. Микроскоп может выявить заусенец на кромке; он сам по себе не может определить, является ли причиной боковое усилие, плохая заточка или эксцентриситет наковальни.
| Инструмент или метод | Соответствующая проверка | Ограничение, которое нужно помнить |
|---|---|---|
| OEM-измеритель перекрытия или хорды | Взаимодействующее радиальное соотношение | Необходимо обеспечить соответствие геометрии держателя и процедуре измерения. |
| Часовой индикатор с жестким креплением | Радиальное или осевое полное индикаторное биение (TIR) | Считывает информацию о собранной системе и влиянии монтажа. |
| Внешний микрометр или калиброванный измерительный прибор | Толщина лезвия, размеры проставки, диаметры | Применяйте соответствующее контактное давление на тонкие кромки. |
| динамометр | Боковая нагрузка в соответствии с процедурой производителя оборудования. | Не проводите измерения на вращающихся или неожиданно находящихся под напряжением узлах. |
| Оптический компаратор или инструментальный микроскоп | Профиль кромки, фаска, сколы, заусенцы | Освещение и ориентация влияют на воспринимаемые дефекты. |
| Калиброванное измерение ширины щели | Ширина готовой полосы и повторяемость | Натяжение и релаксация материала могут влиять на показания. |
| Портативный инспекционный светильник и увеличительное стекло | Волокна бумаги, остатки пленки, узоры от фольги. | Установить единые критерии приемки |
| мониторинг температуры или вибрации | Возникновение проблем с подшипниками или трением. | Изменения являются диагностическими сигналами, а не допусками лезвий. |
План измерений должен включать в себя: состояние В которых регистрируются значения. «Осевое биение 0,01 мм» — это неоднозначный показатель, поскольку не указано, относится ли он к свободно лежащему лезвию, зажатому узлу или рабочему валу; где индикатор контактирует с деталью; и является ли результат показателем TIR (полное внутреннее биение). Для прецизионных продольно-резательных станков эти различия могут определять, будет ли, казалось бы, исправный сменный нож работать правильно после установки.
Даже номинально отличное лезвие не может компенсировать ошибки, накопившиеся в валу, монтажном упоре, пакете проставок и подшипнике. На практике следует осматривать собранную режущую систему при устранении повторяющихся дефектов, особенно если у разных поставщиков лезвий наблюдаются одинаковые симптомы.
На станке можно регулировать три параметра, но при изготовлении ножа учитывается несколько важнейших параметров. К ним относятся внешний диаметр, внутренний диаметр, толщина, угол заточки, радиус кромки, плоскостность поверхности, параллельность, концентричность, термообработка, качество поверхности и направление шлифовки. Выбор более прочного сплава без контроля этих параметров может привести к тому, что нож прослужит не дольше, чем предыдущий.
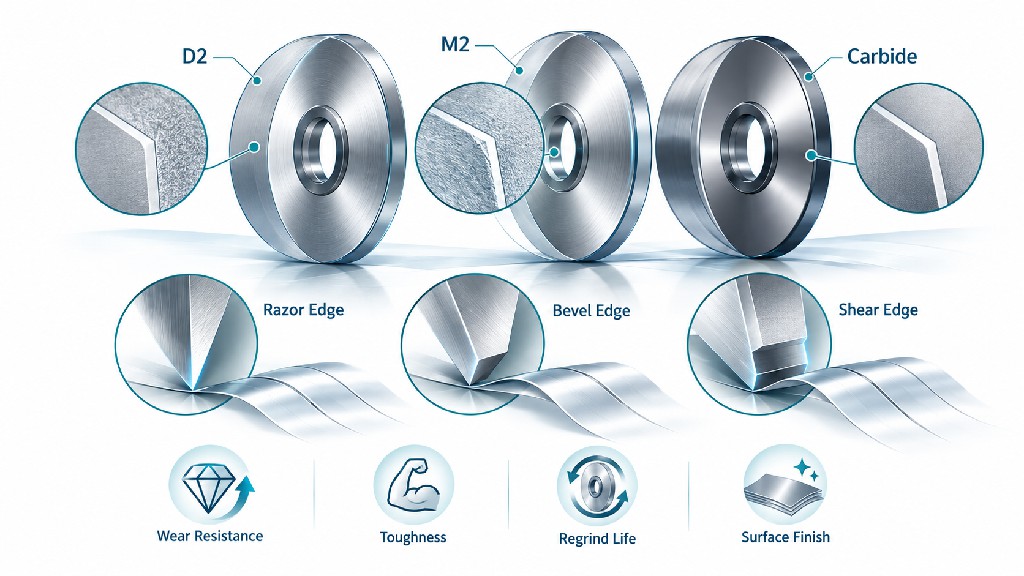
Геометрия скоса. Верхний нож с односторонней заточкой имеет определенную рабочую ориентацию. Переворачивание может сместить эффективную режущую кромку от предполагаемой контактной поверхности нижнего кольца. Двусторонняя заточка может быть подходящей для другой системы, но на чертежах должно быть показано, где находится функциональная кромка. Вогнутая шлифовка, рельефные поверхности и сложные профили должны определяться фактическими требованиями к оборудованию, а не фотографией аналогичного лезвия.
Сверление и крепление. Лезвие, установленное на вал с чрезмерным зазором, может смещаться под боковой нагрузкой. Неправильный шпоночный паз или расположение установочных отверстий могут привести к эксцентриситету или неполной опоре поверхности. Момент затяжки и чистота монтажа так же важны, как и номинальная посадка. Для точной сборки укажите на чертеже все соответствующие опорные поверхности и запросите у поставщика номер контрольного образца.
Материал и термообработка. Инструментальные стали типа D2/SKD11, быстрорежущие стали типа M2 и карбиды вольфрама — это лишь некоторые из возможных вариантов для промышленной продольной резки, каждый из которых обладает различным балансом прочности, износостойкости и характеристик кромки. Подходящий выбор зависит от обрабатываемого материала и фактического профиля шлифовки. Более высокая твердость может улучшить износостойкость в одном случае, но увеличить риск сколов в другом. Лучше запросить обоснованную рекомендацию по материалу, чем покупать самый твердый номинальный сорт.
Перешлифовка. Переточка может восстановить кромку, но каждая операция может изменить внешний диаметр, ширину фаски, геометрию или доступную регулировку перекрытия. Установите допустимый профиль переточки и минимальный полезный диаметр у производителя держателя. Опубликованный компанией Tidland минимальный диаметр для указанной конфигурации класса I 90 мм составляет... ограничение, специфичное для моделиЭто не универсальное правило обслуживания для лезвия диаметром 90 мм.
ГУАН ЧУАН услуги по изготовлению промышленных лезвий на заказ Опишите процесс изготовления по чертежам или физическим образцам, выбор инструментальных сталей и карбидов, а также прецизионную шлифовку. При заказе комплекта для замены запросите необходимые размерные характеристики, ориентацию сопряжения и протоколы контроля качества, чтобы обеспечить повторяемость качества резки, а не полагайтесь только на марку материала.
Случайные изменения зазора, перекрытия и силы могут скрывать истинную причину, одновременно повреждая дорогостоящие ножи. Структурированная таблица поиска и устранения неисправностей начинается с описания обнаруженного дефекта, определяет вероятные источники и предлагает безопасный порядок проверки. Приведенные ниже симптомы являются лишь возможными диагностическими вариантами, а не гарантированными однозначными причинами; реальная неисправность может быть вызвана взаимодействием нескольких переменных.
| Обнаруженный дефект | Возможные причины, связанные с резкой древесины. | Прежде чем менять рецепт, проведите первую проверку. |
|---|---|---|
| Нечеткие края бумаги или волоконные перемычки | Затупление кромки, недостаточная эффективность среза, неправильный угол наклона, чрезмерное перекрытие. | Состояние лезвия, поверхность наковальни, наклон, выравнивание держателя. |
| Густая бумажная пыль | Повреждение кромок, чрезмерное трение, разрушение покрытия, нестабильное перекрытие. | Обе режущие поверхности, биение, партия материала/покрытия |
| Кончики пленки или необрезанные нити | Износ кромок, нестабильный боковой контакт, неправильный метод обработки подложки. | Улучшение резкости, поведение контактов, веб-поддержка |
| Края пленки растягиваются или скручиваются | Слишком сильная локальная деформация, натяжение полотна, плохая геометрия. | Натяжение, ориентация лезвия, перекрытие, траектория движения полотна |
| Микрофольгированные боры | Скол на ноже, неправильное зацепление, повреждение нижнего кольца. | Микроскоп, сопрягаемая поверхность, биение и ориентация |
| Сморщивание или разрыв фольги | Натяжение, локальное сопротивление, плохое разделение щелей | Сначала обработка веб-страниц, затем настройки контактов. |
| Преждевременное изнашивание ножа | Чрезмерное боковое усилие или перекрытие, обломки, биение наковальни | Измеренные сила, глубина, условия спаривания. |
| Повторяющийся дефект в месте заточки ножа | Эксцентриситет, локальный скол на кромке, проблема со шпинделем или наковальней. | Биение при сборке и круговой осмотр |
| Нестабильная ширина щели | Направляющая полотна, изменение натяжения, боковое перемещение вала/держателя | Направляющие, измерение полосы движения, подшипники и монтаж |
| Верхний нож поднимается на нижнее кольцо. | Неустойчивое сочетание перекрытия и боковой нагрузки | Остановитесь; проверьте инструкции производителя и возможное повреждение кромок. |
Он Раздел устранения неполадок держателей ножей Tidland Это особенно поучительно: неровные края могут быть связаны с изношенными или неправильно расположенными компонентами, неплотным креплением и чрезмерным перекрытием, а короткий срок службы лезвия может быть связан с усилием, перекрытием или биением наковальни. Это также предостерегает от определенного сочетания высокого бокового усилия и минимального перекрытия. Эти примеры демонстрируют, почему каждый дефект должен вызывать предупреждение. последовательность проверокНи одной автоматической регулировки ручки.
Во-первых, определите, локализована ли проблема на одной станции или проявляется на всех полосах движения. Дефект на одной полосе часто указывает на неисправность ножевой пары, нижнего кольца, держателя или локального крепления. Одновременный дефект на всех полосах движения говорит о необходимости обратить внимание на материал, обработку полотна или изменения в работе общего оборудования. Во-вторых, определите, возникла ли проблема внезапно, постепенно или после технического обслуживания. Внезапный отказ может указывать на повреждение или ошибку при установке; постепенное ухудшение может указывать на износ или загрязнение.
В-третьих, проверьте, меняется ли симптом в зависимости от скорости или натяжения, не перемещая держатель ножа. Проблема, зависящая от скорости, может указывать на вибрацию, биение, вибрацию полотна или дифференциальный контакт. Наконец, сравните подозрительное лезвие и держатель с заведомо исправным устройством, где возможна утвержденная и безопасная проверка замены. Обеспечьте прослеживаемость, чтобы команда могла определить, связана ли неисправность с лезвием, держателем или положением станка.
Производственные бригады часто сосредотачиваются на максимальной скорости подачи полотна, поскольку она напрямую указана в технических характеристиках оборудования. Однако максимальная скорость имеет смысл только тогда, когда геометрия резки, обработка материала и качество перемотки обеспечивают приемлемую производительность. Резка, которая прерывается через двадцать минут при номинальной скорости 1000 м/мин, может быть менее производительной, чем резка, которая остается стабильной в течение нескольких часов при более низкой, но соответствующей требованиям скорости. Оптимальная рабочая скорость определяется весь процесса не только материал лезвия.
Для вращающегося кругового компонента идеальное геометрическое соотношение между периферийной скоростью и скоростью вращения имеет вид:
Скорость вращения по периферии (м/мин) = π × внешний диаметр (м) × обороты в минуту (об/мин).
В качестве чисто математического примера, круг диаметром 100 мм, движущийся с периферийной скоростью 600 м/мин, соответствует приблизительно 1910 об/минФактическая частота вращения ножа зависит от привода, проскальзывания, условий контакта и расчетного соотношения скоростей системы. Не следует определять скорость вращения, исходя только из этого уравнения. Этот пример полезен для проверки того, была ли выбрана подходящая рабочая скорость для предлагаемого инструмента, подшипника или привода.
Потеря диаметра также влияет на настройку после заточки. Если два в остальном идентичных верхних ножа различаются по внешнему диаметру, они могут больше не иметь одинакового эффективного перекрытия в фиксированном центральном положении. Различия становятся более существенными, когда ожидается, что множество станций будут производить идентичные разрезы. Поэтому смешанные состояния переточки следует документировать и проверять, особенно на многополосных производственных линиях.
В техническом задании на закупку следует указать как допустимые размеры лезвия, так и соответствующие условия эксплуатации. Утверждение «подходит для скорости 600 м/мин» будет неполным без указания типа подложки, конструкции контакта, целевого качества кромки и ожидаемого интервала технического обслуживания.
Эффективная оптимизация процесса — это эксперимент с зафиксированными результатами, а не список настроек, которые кто-то помнит, использовав их много лет назад. После того, как оборудование станет безопасным и механически исправным, определите базовые параметры, исходя из требований производителя и известного приемлемого продукта. Выберите измеримый показатель, такой как масса пыли за интервал проверки, отклонение ширины, количество видимых дефектов, частота обрывов полотна или расстояние между операциями заточки.
Небольшая тестовая матрица может помочь разделить эффекты перекрытия и боковой силы при условии, что Все проверенные значения находятся в пределах утвержденного производителем рабочего диапазона.Например, сравните базовое перекрытие с перекрытием, незначительно измененным при сохранении постоянной силы; затем вернитесь к наилучшему подтвержденному перекрытию и оцените одобренное изменение силы. Воспроизведите наилучшие условия, а не предполагайте, что один благоприятный образец доказывает долговременную стабильность.
| Пробный | Состояние перекрытия | Условие боковой силы | Наблюдения для записи |
|---|---|---|---|
| А: ссылка | Базовый уровень, одобренный производителем оборудования | Базовый уровень, одобренный производителем оборудования | Качество кромки, ширина, частицы, стабильность хода |
| Б: исследование пересечений | Одна регулировка, разрешенная производителем оборудования. | Та же измеренная сила, что и в пункте А. | Какие дефекты улучшаются, а какие ухудшаются? |
| C: исследование сил | Вернуться к выбранному пересечению | Одна регулировка усилия, разрешенная производителем оборудования. | Стабилен ли рез при дополнительном износе? |
| Д: подтверждение | Наилучшая безопасная комбинация по результатам предыдущих испытаний. | Лучшая безопасная комбинация | Повторите после стабильной работы и перезапустите. |
В таблице намеренно содержится отсутствует универсальный шаг 0,1 мм или ступень пневматического давления.Такие значения могут быть слишком большими для одного держателя или слишком малыми для повторяемых измерений на другом. Укажите шаг регулировки, исходя из разрешения управления, механических возможностей и технологических рисков производителя. В случае с деликатными пленками и фольгой план приемки должен включать в себя загрязнение, повреждение краев и характеристики последующей обработки, а не только вопрос физического разделения полотна.
Необходимо вести учетную документацию по рецептуре, включающую модель станка, держатель ножа, идентификацию верхнего и нижнего ножей, фактические диаметры, партию материала, условия окружающей среды или материала (при необходимости), утвержденное перекрытие, измеренное боковое усилие, скорость производства, натяжение, метод контроля и разрешение оператора. Эта документация служит доказательством для устранения неполадок в будущем и для квалификации новых поставщиков лезвий.
Стоимость ножа имеет значение, но цель закупок — это минимизация затрат и обеспечение устойчивости производства. стоимость за единицу продукции, признанную пригодной к производствуБолее дешевый нож, который образует пыль, снижает скорость работы или требует частых остановок, может оказаться дороже в эксплуатации. И наоборот, высококачественный сплав не является автоматически экономичным, если неправильно установленный держатель изнашивает лезвие за то же время, что и стандартный нож.
Рассмотрим Приведены иллюстративные расчеты, а не результаты, представленные клиентом GUANG CHUAN.Предположим, что линия продольной резки имеет среднюю ширину полотна 1,2 м, работает со скоростью 300 м/мин в течение 8 запланированных часов и обеспечивает 85% работоспособности. Приблизительная площадь обрабатываемого полотна составляет 1,2 × 300 × 60 × 8 × 0,85 = 146 880 м²Если потери, связанные с браком и обрезкой в процессе обработки, сократятся с 3,0% до 2,0% от обрабатываемой площади, то разница составит 1468,8 м² потенциально извлекаемого материала за смену. Его денежная стоимость зависит от фактической стоимости материала, требований заказчика и от того, подлежит ли потеря возмещению или продаже.
На этом же рисунке показано, почему измерение выхода годной продукции имеет значение. Если в производственном отчете учитываются только закупки ножей, он игнорирует восстановленную полосу материала, предотвращенный брак рулонов и время безотказной работы. Более полная модель затрат включает в себя закупку и заточку лезвий, оплату труда при переналадке, плановые и внеплановые простои, списанный материал, очистку, техническое обслуживание подшипников и держателей, а также экономические издержки задержки отгрузки.
| Категория затрат | Показатель, который покупатель действительно может отслеживать | Как качество нарезки влияет на это |
|---|---|---|
| Покупка ножей | Стоимость за комплект ножей в одном наборе | Срок службы кромки и выбор материала |
| Заточка | Стоимость и количество безопасных переработанных отходов | Геометрия, пригодная для шлифовки, и характер износа. |
| Переналадка оборудования | Минуты на смену ножа | Доступность держателя и возможность повторной установки |
| Время простоя | Незапланированные минуты на каждый производственный заказ | Повреждения, низкое качество кромок и чистка |
| Материальные потери | Отбракованные м², кг или рулоны | Заусенцы, пыль, складки и неправильная ширина |
| Качество для клиентов | Отказы, зачеты или жалобы | Приемка щели и производительность на последующих этапах обработки |
| Выходная мощность | Принимаются рулоны или квадратные метры за смену. | Квалифицированная скорость, умноженная на фактическую доступность |
Для принятия решения о покупке запросите у потенциального поставщика следующую информацию: котировка парного инструментаДанные о размерах, полученные в ходе контроля качества, документированный план переточки и предложение по проведению пробной оценки. Эти детали позволяют составить предложение, сопоставимое с инженерной точки зрения, вместо того, чтобы заставлять покупателя выбирать исключительно по цене или заявленной твердости.
Наиболее убедительный запрос на коммерческое предложение (RFQ) должен четко указывать, как нож должен подходить по форме и резать, а не просто показывать его внешний вид. Отправка чертежа производителя оригинального оборудования обычно является лучшей отправной точкой. Если чертеж недоступен, тщательно измеренный неповрежденный образец может помочь определить размеры, хотя износ может скрыть первоначальный профиль лезвия. По возможности, предоставьте комплект из верхней и нижней частей ножа, чтобы поставщик мог оценить их совместимость.
Полный технический запрос предложений должен содержать информацию о материале полотна и любых покрытиях, предлагаемом методе резки, модели оборудования, типе держателя, направлении полотна, рабочей скорости, количестве полос и допуске на ширину разреза. Необходимо указать наружный диаметр лезвия, диаметр отверстия и посадку, толщину, ориентацию фаски, геометрию кромки, элементы позиционирования, требуемую плоскостность и биение, требования к материалу или характеристикам, а также потребности в упаковке или защите от коррозии. Следует уточнить, является ли нож цельным кольцом, верхним круглым лезвием, нижней наковальней или многоканавочным нижним инструментом.
Запросите у поставщика предлагаемый метод контроля и приемки. Заявленная «точность ±0,005 мм» имеет мало смысла, если в ней не указаны измеряемый параметр, исходная точка, инструмент и не указано, требуется ли этот допуск на самом деле для данного применения. Требования должны быть соотнесены с критериями приемки оборудования или продукции, а не скопированы без разбора из несвязанных каталогов.
| Поле запроса предложений (RFQ) | Пример полезной записи | Почему это важно |
|---|---|---|
| Приложение | Бумажные этикетки с клеевым слоем; или ПЭТ-пленка/алюминиевая фольга специального сорта. | Определяет особенности процесса резки и требования к чистоте. |
| Машина и держатель | OEM-модель и тип верхнего держателя ножа | Ограничения геометрии и регулировки параметров работы. |
| Рисунок верхнего ножа | Наружный и внутренний диаметры, толщина, фаска и ориентация поверхности. | Определяет посадку и фактическое расположение кромки среза. |
| Нижний нож или наковальня | Диаметр кольца, канавка, шаг канавки, геометрия торца | Контролирует совместную резку |
| Требования к точности | Размеры, геометрическая основа, TIR и метод испытаний | Преобразует расплывчатое понятие «высокая точность» в критерии приемлемости. |
| Выбор материала | Предлагается использовать сталь D2, высокопрочную сталь или карбид с обоснованием. | Обеспечивает баланс прочности, износостойкости и устойчивости к истиранию. |
| Рабочий диапазон | Толщина материала, скорость, натяжение, производственный график | Определяет ожидаемую нагрузку при резке. |
| Принятие решения в ходе судебного разбирательства | Критерии ширины, предельного количества заусенцев/частиц, износа или пройденного расстояния. | Оценивает коммерческую ценность, а не только внешний вид. |
| Логистика поставок | Количество, отслеживаемость партии, сертификат проверки, план запасных частей. | Обеспечивает повторяемость между поставками. |
ГУАН ЧУАН страница товара многогранный нижний резец В списке приводятся примеры вариантов материалов, размеров и требований к контролю качества для конкретного семейства продукции. Эти характеристики должны быть подтверждены на окончательном техническом чертеже и в заказе на закупку. Компания страница сервиса Также это относится к изготовлению продукции на заказ по чертежам заказчика или физическим образцам; такой подход уместен в случае нестандартного оборудования или изношенного устаревшего инструмента.
Новый верхний нож может быстро повредиться при контакте со старым нижним кольцом из-за образования точечных повреждений или локального биения. Поэтому самое дешевое предложение не обязательно включает в себя стоимость одного верхнего ножа. Если история процесса указывает на проблемы с нижним кольцом, сравните стоимость и план квалификации для подобранной пары. Если станок использует многоканавочный инструмент, уточните, как будет проводиться проверка шага канавок и высоты опорных поверхностей вместе с положением верхнего ножа.
Стандартизация документации также имеет важное значение. Когда комплекты сменных ножей поставляются с единообразной маркировкой, размерами и протоколами проверки, ремонтные бригады могут связать дефекты с конкретной партией деталей. Предварительное тестирование на образцах может снизить риск приобретения целого парка инструментов на основе спецификации, которая никогда не была проверена в реальных условиях.
Оператор замечает, что до переточки верхнего ножа срез был чистым, но теперь образуются волокна и местами неразрезанные перемычки. Возникает соблазн увеличить боковую нагрузку. Лучше сначала спросить, изменилось ли эффективное перекрытие из-за уменьшения диаметра ножа. Бригада технического обслуживания проверяет, соответствуют ли профиль переточки и ориентация кромки исходным спецификациям, а затем измеряет зацепление, используя утвержденный станком метод. Она также проверяет нижнее кольцо на наличие повреждений и держатель на предмет ослабления.
Только после этих механических проверок команда оценивает утвержденную производителем формулу перекрытия и усилия. Если улучшенное зацепление восстанавливает резку без чрезмерного образования пыли или износа, причину можно задокументировать и обновить процедуру заточки. Универсальное значение усилия не требовалось; критически важным шагом было выявление изменения геометрии, вызванного техническим обслуживанием.
Специалист по конвертации проводит стабильное испытание на умеренной скорости, а затем замечает скручивание и нестабильность полосы при увеличении скорости. Дефект может быть вызван чрезмерной локальной деформацией ножа, но также может возникнуть из-за вибрации полотна, контроля натяжения или намотки. Команда сравнивает толщину поступающей пленки и ее поведение на растяжение, проверяет настройки направляющих и перемотки, а затем осматривает остроту ножа, ориентацию наклона и биение. Она оценивает качество кромки при исходной стабильной скорости и при более высокой скорости без одновременной регулировки ножа.
В результате получается оптимальный диапазон скорости/геометрии для данного сорта пленки. Если лезвие не подходит для деликатной пленки или требований к чистоте, может потребоваться другой тип лезвия или метод резки. Заявленная максимальная скорость машины не превышает предел производительности материала.
На одном из разрезов через равные промежутки наблюдается периодическое образование заусенцев, в то время как соседние участки остаются в приемлемом состоянии. Бригада технического обслуживания регистрирует расстояние между дефектами и осматривает верхнюю и нижнюю окружности ножа на наличие сколов, локальных повреждений или эксцентрического вращения. Перед регулировкой боковой силы проверяется монтажная поверхность, подшипник и биение в собранном виде. Край фольги осматривается под приемочным микроскопом как до, так и после устранения дефектов.
Если дефект возникает после перемещения верхнего ножа в другое разрешенное для тестирования положение, требуется его замена или переточка. Если же дефект сохраняется на этом месте, необходимо обратить внимание на нижнее кольцо или держатель. Такая контролируемая диагностика защищает покупателя от необходимости приобретения нового материала для лезвия для устранения механической неисправности.
Единого зазора для всех бумагорезных машин не существует. Сначала определите, означает ли «зазор» зазор между лезвием и лентой без нагрузки, расстояние между зацепленными ножами или геометрию проставки вала. Затем следуйте инструкциям для конкретной машины. Например, 4–6 мм Рисунок в статье Вальмета, на которую он ссылается, касается конкретного случая. зазор позиционирования ненагруженного лезвия/лентыЭто не универсальный, передовой стандарт клиренса.
Используйте утвержденные базовые параметры держателя и системы резки, а затем проведите пробное использование на реальной пленке или фольге. Перекрытие зависит от геометрии и свойств материала, а не только от толщины полотна. Электронный держатель Tidland Class I поставляется в заводской комплектации со следующими параметрами: перекрытие 0,035 дюйма В опубликованном руководстве это указано, но это значение по умолчанию, специфичное для конкретного оборудования, а не общая спецификация для фольги или ПЭТ-пленки.
Нет. Для поддержания стабильного контактного воздействия при сдвиге в системах, предназначенных для боковой нагрузки, необходимо достаточное боковое усилие, но избыточное усилие может ускорить износ и ухудшить качество кромки. Предпочтительная рабочая точка — это минимальное достаточное усилие при фактической производственной нагрузке. Всегда измеряйте или калибруйте, используя метод, применяемый к конкретному держателю.
Да. Переточка обычно уменьшает наружный диаметр, изменяя геометрические соотношения при фиксированном межосевом расстоянии. Электронный держатель может компенсировать это, но правильность зацепления все равно следует проверить. Переточка также может изменить ширину фаски, зазор и доступный безопасный минимальный диаметр ножа.
Твердость и износостойкость не могут исправить неправильную ориентацию фаски, повреждение нижнего кольца, чрезмерное биение, ослабление держателя, неподходящее натяжение полотна или неправильное перекрытие. Прежде чем предполагать, что причиной является материал лезвия, необходимо исследовать всю систему резки. Иногда более прочная инструментальная сталь с соответствующей геометрией работает лучше, чем более твердый, но склонный к образованию стружки материал.
Не всегда. Если нижнее кольцо остается в пределах требуемых размеров, поверхности и биения, замена только верхнего ножа может быть оправданной. Но повторный быстрый износ или дефекты, сохраняющиеся на нескольких новых верхних ножах, оправдывают осмотр или замену нижнего инструмента. Парный осмотр может быть более экономичным, чем повторные неудачные покупки ножей.
Редко. Семейства подложек различаются по толщине, деформации, прочности на растяжение, чувствительности к загрязнениям и приемлемому качеству кромок. Даже для двух сортов бумаги или двух ПЭТ-пленок могут потребоваться отдельные сертифицированные рецептуры. Необходимо поддерживать механические и предохранительные пределы машины в заданном состоянии и подтверждать качество каждого продукта с помощью документированного испытания.
В данной статье приводятся следующие стандарты материалов: ISO 536 для плотности бумаги, ISO 534 для толщины бумаги, ASTM D882 для испытаний на растяжение пленки и ASTM B479 для указанной алюминиевой фольги. нет Установите универсальное перекрытие для ротационной резки и продольной резки. Что касается рабочих настроек, руководствуйтесь инструкциями производителя оборудования и производителя держателя, а также проверенной процедурой приемки, специфичной для конкретного типа подложки.
Перед подписанием акта приемки работы убедитесь, что метод резки и конфигурация станка определены, чертеж ножа и марка материала соответствуют установленному инструменту, лезвия и монтажные поверхности чистые и не повреждены, а нижняя наковальня и держатель прошли необходимые механические проверки. Убедитесь, что правильное вид разрешения Произведены замеры, перекрытие находится в пределах допустимого диапазона, боковое усилие достаточное, но не чрезмерное, угол наклона и направление стенки правильные, а настройки зафиксированы с указанием единиц измерения и методов измерения.
Затем подтвердите характеристики изделия: ширина разреза с обеих сторон, наличие допустимого количества бумажных волокон или пыли, отсутствие недопустимого растяжения пленки или заусенцев фольги, стабильная намотка и воспроизводимый результат при соответствующей рабочей скорости. Наконец, зафиксируйте номер партии материала, номер партии лезвий, метод контроля, утвержденную рецептуру, состояние безопасной переточки и действия по техническому обслуживанию. Если дефект впоследствии появится снова, эти записи позволят команде отличить новую проблему от неизмененного механического состояния.
Надежный установка для продольной резки определяется не наименьшим кажущимся зазором, а наибольшим перекрытие лезвийили наибольшая боковая сила. Она определяется четкой, измеримой и воспроизводимой зависимостью силы сдвига, которая защищает как полотно, так и режущие инструменты. Это основа для увеличения срока службы лезвий, предсказуемой потребности в замене и снижения стоимости за приемлемый рулон.
Если качество заточки нестабильно, начните с полного комплекта ножа (верхней и нижней частей), а не заказывайте лезвие, ориентируясь только на внешний диаметр. ГУАН ЧУАНКомпания, управляемая Ma'anshan Guangchuan Machinery Knife Mold Technology Co., Ltd., производит промышленные ножи для станков и режущие инструменты на заказ для переработки и других промышленных применений. Ассортимент продукции включает в себя: прецизионные верхние и нижние ножи для обработки бумаги, многоканавочные инструменты для продольной резки дна и Круглые режущие лезвия для рулонов клейкой ленты.
Для получения технически обоснованного коммерческого предложения, пожалуйста, предоставьте модель вашего станка и держателя, чертежи верхнего и нижнего лезвий или четкие размеры образцов, диапазон толщины и типа подложки, рабочую скорость, целевую ширину щели, имеющиеся дефекты кромок и ожидаемые требования к контролю качества. GUANG CHUAN's Информация об услугах OEM/ODM В нем объясняется подход компании к изготовлению продукции на заказ, основанный на чертежах и образцах. Вы также можете ознакомиться с информацией о... производственный опыт компании прежде чем обсуждать программу замены.
Запросите подходящее решение с ножом для продольной резки: Отправьте технические характеристики и, если имеются, репрезентативные фотографии среза и установленного ножевого узла по указанному адресу. Сайт ГУАН ЧУАНЧеткое техническое задание помогает определить правильную геометрию лезвия, материал, допуски и план приемочных испытаний, а также позволяет избежать попыток решить проблему настройки станка, используя только каталожный номер.

Оставить сообщение
Отсканируйте в WhatsApp :
 Pусский